
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Capac din sticlă securizată cu inel din oțel inoxidabil: Structura și selecția jantei
2026-11-12
Capacele de probă de la doi furnizori pot împărtăși același diametru de oală, aceeași referință de desen și aceeași descriere - un capac din sticlă călită cu inel din otel inoxidabil — și tot nu se comportă la fel. Unul se așează curat, supraviețuiește unui an de spălare zilnică și arată mult ca pe masa de probă. Celelalte pietre de pe oală prezintă rugină la cusătură în câteva luni, iar inelul începe să se deplaseze de pe marginea sticlei. Nimic din fișa de specificații nu explică decalajul.
Decalajul este rareori sticla. Este aproape întotdeauna inelul - nu ca ornament cosmetic, ci ca o parte structurală care protejează o margine de sticlă sensibilă la stres, prinde capacul într-o singură unitate portantă și definește modul în care capacul se așează pe oală.
Problemele de selecție pe un capac cu ramă se concentrează la trei interfețe: sticlă la inel, inel la oală și inel la mâner. Acest ghid urmărește acele interfețe în ordinea în care cumpărătorul le întâlnește: ce face de fapt inelul, modul în care alegerile de material și proces își schimbă comportamentul, cum se așează și se potrivește, cum se compară cu o jantă din silicon, ce dimensiuni și toleranțe trebuie să se blocheze și cum să inspectați ceea ce ați comandat.
Este mai degrabă un ghid structural și de achiziție decât un catalog de produse și evită în mod deliberat să citați cifre care aparțin desenului dvs.
Ce face inelul din oțel inoxidabil pe un capac din sticlă călită
Trei sarcini ale unei jante: protecția marginilor, prindere, așezare
Un inel este adesea tratat ca decor, deoarece este partea cea mai vizibilă a capacului. Din punct de vedere structural, efectuează trei sarcini separate și fiecare poate eșua independent.
Protecția marginilor. Sticla călită reține stresul intern ridicat, iar marginea sa tăiată este zona cea mai sensibilă a piesei. Inelul acoperă acea margine, o protejează de impact în timpul transportului, stivuirii și utilizării zilnice și o ține departe de contactul direct cu marginea oală.
Prindere. Inelul transformă discul de sticlă într-un singur ansamblu portant. Fără prindere continuă, un capac din sticlă pentru vase de gătit transportă sarcina mânerului doar printr-o zonă mică de montare, iar inelul poate migra de-a lungul marginii în timp.
Scaune. Profilul inferior al inelului - suprafața care se întâlnește cu oala - oferă suprafața de repaus și locația laterală care împiedică alunecarea capacului. Înălțimea, lățimea și forma determină modul în care se comportă capacul atunci când oala este înclinată sau când se formează abur.
Testați fiecare lucrare separat pe un eșantion. Apăsați inelul de marginea sticlei pentru a simți mișcarea (prindere). Căutați goluri între inel și sticlă (protecția marginilor). Așezați-l pe vasul propriu-zis și înclinați-l (așezarea). Un capac poate trece de o verificare și nu poate renunța la alta, motiv pentru care „arata bine” nu rezolvă nimic.
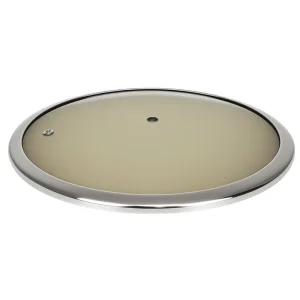
Acolo unde inelul se întâlnește cu marginea sticlei
Acoperirea este primul lucru de inspectat și nu are nevoie de instrumente. Sunt comune trei configurații: înfășurare completă, în care inelul se pliază în jurul marginii pe ambele fețe; înveliș parțial, unde inelul acoperă marginea, dar lasă o parte a suprafeței de sticlă expusă; și retenție localizată, unde clemele sau segmentele țin sticla la intervale mai degrabă decât continuu.
Acoperirea continuă protejează marginea uniform. Retenția segmentată concentrează stresul la punctele de contact și lasă expuse secțiunile dintre ele - funcționale pentru capace decorative ușoare, mai puțin pentru capacele care vor fi ridicate în timp ce sunt încărcate, stivuite în rafturi pentru vase sau construite la diametre mai mari. Ce configurații oferă de fapt un furnizor ar trebui confirmate în scris, mai degrabă decât deduse dintr-o fotografie, deoarece o imagine a produsului poate ascunde secțiuni transversale foarte diferite.
De ce temperarea modifică cerința jantei
Sticla călită nu poate fi tăiată, găurită sau remodelată după călire. Acea singură constrângere determină majoritatea deciziilor privind jantele: inelul trebuie să se adapteze unui disc de sticlă ale cărui dimensiuni sunt deja fixe, nu invers. O sticlă cu variație de planeitate sau un profil bombat trebuie să fie asortat de un inel care urmează acea geometrie în mod uniform. Un inel proiectat pentru un disc plat, aplicat pe unul bombat, va prezenta un contact neuniform și o forță de strângere localizată - de obicei invizibil pe masa de probă și evident șase luni mai târziu.
De asemenea, scrie „poți să-l faci să se potrivească cu celălalt vas al meu?” întrebarea greșită pentru un capac temperat. Sticla nu poate fi redimensionată; doar inelul, interfața oală sau sculele se pot schimba. Cumpărătorii care stabilesc acest lucru devreme evită o presupunere costisitoare la sfârșitul proiectului.
Materialul jantei și diferențele de proces pe care cumpărătorii ar trebui să le compare
Material: cereți o declarație, nu un slogan
„Oțel inoxidabil” dintr-o cotație este o categorie, nu o specificație. Oțelurile inoxidabile diferă în ceea ce privește rezistența la coroziune, formabilitatea și costul, iar aceste diferențe apar într-o bucătărie cu mult înainte de a apărea într-o listă de prețuri. Două citate la distanță de câțiva cenți pot descrie inele diferite din punct de vedere material.
Soluția practică este procedurală: solicitați o declarație scrisă care menționează gradul specific și tratamentul de suprafață și întrebați dacă poate fi furnizat un certificat de material pentru lot. Un furnizor care nu poate declara calificativul în scris nu oferă un produs pe care îl puteți compara cu al altcuiva.
Clasele specifice și adecvarea lor pentru vasele de gătit pentru contactul cu alimentele nu sunt afirmate aici, deoarece răspunsul corect depinde de sursa furnizorului și de piața țintă. Tratați nota ca pe un element rând care trebuie denumit, documentat și verificat în raport cu certificatul.
Metode de formare și îmbinare
Modul în care inelul ține sticla contează mai mult decât din ce este făcut. În etapa de fabricație a capacului de sticlă, sunt comune trei familii de construcție și fiecare mută riscul într-un loc diferit.
- Margine îndoită sau rulată. Inelul este format astfel încât profilul său înfășoară marginea de sticlă. Îmbinarea este mai degrabă o cusătură decât o sudură discretă. Riscul se concentrează în etanșeitatea cusăturii și în faptul dacă pliul se închide constant pe întreaga circumferință.
- Inel apăsat. Un inel preformat este presat pe marginea sticlei. Asamblarea este rapidă și profilul este consistent, dar menținerea depinde mai degrabă de potrivirea dintre inel și sticlă decât de geometria proprie a inelului.
- Inel sudat sau sudat prin puncte. Un inel este închis prin sudare. Îmbinările sunt localizate, iar punctele de sudură plus zona afectată de căldură din jurul lor devin locurile în care coroziunea și fisurarea încep de obicei.
Niciuna dintre acestea nu este universal mai bună. Întrebările utile sunt ce construcție folosește un furnizor, cum arată îmbinarea după terminare și cât de consistentă este pe o serie de producție, mai degrabă decât pe eșantionul unic pe care l-ați trimis. Acolo unde este vizibilă o îmbinare, comparați zece piese în loc de una: consistența este dezvăluirea.
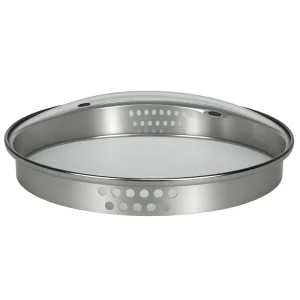
Finisarea suprafeței, riscul de coroziune și comportamentul de curățare
Finisajul afectează împreună aspectul și durata de viață. Suprafețele lustruite elimină reziduurile și se curăță mai ușor; suprafețele periate ascund zgârieturile, dar rețin mai mult în micro-caneluri. Oricare este acceptabil. Ceea ce nu este acceptabil este un finisaj care lasă o cusătură deschisă sau un interior nelustruit în care inelul se întâlnește cu sticla.
Umiditatea, reziduurile de detergent și o crăpătură îngustă este combinația care produce pete de rugină pe piesele din inox. Golurile dintre inel și sticlă, cusăturile prost închise și zonele de sudură nelustruite sunt, prin urmare, defecte funcționale, nu cosmetice - ele marchează locul unde va apărea prima coroziunea. Fiți prudent cu instrucțiunile de curățare: nu revendicați compatibilitatea mașinii de spălat vase pentru o configurație decât dacă acea configurație a fost validată.
Finisaje decorative precum Acoperiri PVD au propria lor logică de selecție și sunt tratate într-un ghid separat; punctul relevant aici este că o acoperire modifică imaginea de coroziune și uzură și ar trebui să fie confirmată față de materialul de bază de dedesubt.
Moduri de eșec pe care cumpărătorii le văd de fapt
Plângerile cu privire la pleoapele cu ramă se grupează în patru modele. Fiecare are o origine probabilă a procesului și o acțiune de inspecție specifică.
| Ce vede cumpărătorul | Origine probabilă (confirmați pe furnizor) | Cum să-l prinzi înainte de expediere |
|---|---|---|
| Inelul se mișcă sau se rotește pe sticlă | Prindere insuficientă sau neuniformă; inel-la-sticlă se potrivește prea lejer | Răsuciți și apăsați inelul cu mâna pe mai multe piese; verificați dacă există mișcare în mai multe puncte din jurul circumferinței |
| Pete de rugină la îmbinare sau cusătură | Cusătură nelustruită sau deschisă; creva reține umezeala și detergentul | Inspectați cusăturile cu mărire după un ciclu de spălare și uscare; priviți în interiorul inelului, nu numai la fața exterioară |
| Crăpare sau separare la o îmbinare | Calitatea sudurii, zona afectată de căldură sau stresul de la un pliu neuniform | Verificarea vizuală și dimensională a îmbinărilor pe lot; confirmați în scris metoda de îmbinare |
| Marginea sticlei ciobite sau deteriorate | Acoperirea inelului este prea îngustă sau ambalajul care permite contactul cu marginile în tranzit | Inspectați marginile la sosire și verificați direct protecția marginilor ambalajului |
Tratează originile mai degrabă ca probabile decât sigure. Atribuirea unui eșec unui anumit proces fără datele de producție ale furnizorului este o presupunere, iar furnizorii care pot explica mecanismul sunt de obicei cei care îl pot remedia.
Etanșare și potrivire: cum interacționează inelul cu oala
Geometria scaunelor: suprapunere, inserție și efectul asupra aburului
Două familii de locuri domină. An se suprapun designul se sprijină pe o flanșă deasupra marginii vasului, iar capacul este situat după propria lățime și marginea exterioară a vasului. An inserat designul plasează o parte a inelului în interiorul deschiderii vasului, astfel încât capacul să fie localizat după diametrul interior al vasului.
Modelele de suprapunere sunt îngăduitoare pentru variația marginii oală și ușor de ridicat, dar se bazează pe lățime și greutate pentru stabilitate și pot aluneca atunci când oala este înclinată. Modelele de inserție se poziționează mai ferm și se așează mai jos, dar sunt sensibile la diametrul interior al vasului și la ovalitate și se pot lega atunci când potrivirea este prea strânsă. Niciunul nu este „sigilat” în sensul garniturii; ambele controlează aburul limitând calea de evacuare între inel și marginea oală.
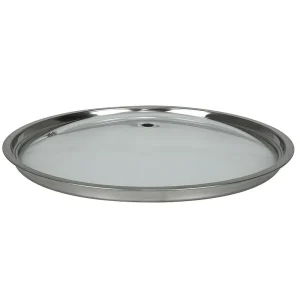
Aerisirea aparține acestei decizii, chiar dacă de obicei este tratată ca un detaliu al capacului. O gaură de aerisire, un gol în profilul scaunului sau un spațiu liber deliberat, toate schimbă cantitatea de abur care iese și unde se formează condens și toate interacționează cu suprafața scaunului. Pe un capac de sticlă pentru vase de gătit, orificiul de ventilație și inelul trebuie specificate împreună.
Lanțul de toleranță care decide dacă se potrivește
„Același diametru” este locul unde încep cele mai multe probleme de potrivire. Un capac cu ramă este un lanț de cinci dimensiuni și oricare dintre ele poate consuma spațiul destinat altuia:
- Diametrul exterior al sticlei — fixat după revenire.
- Dimensiunea interioară a inelului (potrivire de prindere) — trebuie să se potrivească cu paharul, nu cu oala.
- Dimensiunea exterioară a inelului sau a scaunului — determină modul în care se așează capacul.
- Diametrul interior al vasului și grosimea marginii — intrarea din partea vaselor de gătit, adesea variabila cel mai puțin controlată.
- Spațiul liber rezultat între capac și oală — dimensiunea pe care utilizatorul o experimentează de fapt.
Deoarece pașii trei și cinci se află în aval de pașii unu și doi, un capac care măsoară corect față de desen poate încă să se potrivească prost pe oală. Aprobați ansamblul, nu componentele: verificați unitatea de sticlă și inel față de vasele de gătit cu care va fi expediată, folosind aceeași oală pe care o va folosi clientul final.
Valorile clearance-ului și toleranței depind de rotunjimea vasului, de geometria inelului, de greutatea capacului și de linia de produse. Ele aparțin desenului, convenite în scris și măsurate la inspecție — nu sunt adoptate dintr-un șablon sau dintr-un site web.
Manipulați și mânerați sarcinile prin inel
Unde este fixat mânerul decide unde merge sarcina. Dacă mânerul este montat pe sticlă, sticla poartă sarcina și sarcina inelului este protecția marginilor, zona de montare fiind zonă critică. Dacă mânerul este montat pe inel, sarcina trece prin prinderea inelului și prin interfața inel-sticlă, astfel încât consistența de prindere devine o proprietate relevantă pentru siguranță, mai degrabă decât un detaliu de confort.
Ambele aranjamente sunt folosite comercial. Ceea ce contează este să știi pe care îl cumperi, pentru că schimbă ceea ce inspectezi: pentru mânerele montate pe sticlă, verifică zona de montare și starea sticlei; pentru mânerele montate pe inel, verificați prinderea, integritatea îmbinării și rezistența la tragere. Materialele și formele mânerului sunt un subiect separat și nu sunt tratate aici.
Inel din oțel inoxidabil vs jantă din silicon: comparație de structură
Comparația se referă la potrivirea aplicației, nu la alegerea unui câștigător. Ambele structuri sunt legitime, iar alegerea corectă depinde de oală, de utilizator și de modelul de serviciu.
Comportamentul de etanșare și controlul aburului
Un inel inoxidabil etanșează în funcție de geometrie: suprafețele se întâlnesc, degajările limitează fluxul, iar stabilitatea provine din masă și potrivire. O jantă din silicon etanșează prin elasticitate: garnitura se conformează marginii oalei și absoarbe mici nereguli. Pe o oală cu marginea plată și consistentă, ambele funcționează bine. La o oală cu variație, garnitura elastică este mai îngăduitoare, iar inelul metalic depinde mai mult de faptul că oala are dreptate.
Căldură, curățare și durată de viață
Inelele metalice tolerează căldura ridicată și curățarea dură mai bine decât elastomerii și nu îmbătrânesc așa cum o fac garniturile. Jantele din silicon se descurcă bine cu ciclul termic în intervalul lor nominal, dar sunt consumabile: se întăresc, capătă miros și în cele din urmă necesită înlocuire. În cazul în care un capac este utilizat și spălat în condiții comerciale - căldură mare, rafturi pentru vase, cicluri frecvente - toleranța structurii metalice pentru acel tratament este un avantaj real. În uz casnic, unde curățarea este mai blândă, diferența este mai mică decât sugerează de obicei marketingul.
Structura costurilor și modelul de înlocuire
Un inel este o componentă structurală a capacului; o garnitură este o piesă de uzură. Asta schimbă economia. Un capac cu inele este o singură achiziție al cărei cost se află în material, formare și asamblare. Un capac cu ramă de silicon poate fi mai ieftin de construit, dar implică o cale de înlocuire dacă garnitura poate fi înlocuită de utilizator. Programele de marcă ar trebui să decidă în mod deliberat dacă doresc un capac care nu necesită niciodată service sau un capac cu o piesă de uzură care poate fi reparată. Ambele sunt defensibile; deriva într-unul fără a planifica pentru asta nu este.
Matrice de potrivire a aplicației
| Aplicație | Inel din oțel inoxidabil | Jantă din silicon |
|---|---|---|
| Flacără deschisă și căldură mare | De preferat — fără elastomer pentru a îmbătrâni | Depinde de temperatura nominală a garniturii; confirma |
| Gătire lentă electrică, pierderi reduse de umiditate | Funcționabil; dependent de geometrie | Adesea preferat pentru potrivire conformă |
| Spălare comercială de înaltă frecvență | De preferat — toleranță mai bună la abuz | Îmbătrânirea garniturii accelerează |
| Programe de mare volum cu costuri reduse | Depinde de costul de formare și asamblare | De obicei, cost de construcție mai mic |
| Aspect exterior premium | Puternic — opțiunile de finisare sunt largi | Limitat la culoarea și profilul garniturii |
| Programe care necesită piese de uzură înlocuibile | Nu se aplică | De preferat |
Matricea descrie tendințele structurale, performanța nevalidată pentru un anumit SKU. Verificați-l față de oala reală, regimul de curățare și modelul de service al programului din fața dvs.
Dimensiuni și toleranțe de verificat înainte de a comanda
Un capac din sticlă securizată cu inel din oțel inoxidabil este definit de mai puține numere decât sugerează aspectul său - dar puținele care contează interacționează și obținerea lor corectă individual nu garantează un capac care se potrivește.
Diametrul sticlei, grosimea și ce grosime se modifică
Diametrul conduce geometria scaunelor și circumferința inelului; grosimea determină rigiditatea, greutatea și cât de multă strângere trebuie să ofere inelul. O sticlă mai groasă rezistă la deformare, dar adaugă greutate pe care trebuie să o suporte inelul și mânerul. O sticlă mai subțire are nevoie de un sprijin mai consistent. Grosimea este, de asemenea, parametrul cel mai adesea redus la o singură cifră dintr-un catalog, iar o figură de catalog este o afirmație de confirmat pe desen și pe proba livrată - nu o specificație pentru a comanda.
Înălțimea inelului și inserția din sticlă
Înălțimea inelului și adâncimea la care se așează sticla în interiorul inelului determină împreună distanța vizibilă dintre capac și oală, înălțimea totală a capacului și cât de mult este protejată marginea de sticlă. O inserție superficială expune mai multă margine; o inserție adâncă protejează mai mult, dar poate prinde umezeala dacă interiorul nu este finisat corespunzător. Aceste două dimensiuni sunt, de asemenea, acolo unde aspectul și funcția se ciocnesc, așa că acordați-le împreună, mai degrabă decât să ajustați una târziu în proiect.
Capace rotunde și pătrate: care dimensiuni se modifică
Principiile de mai sus sunt valabile pentru orice formă, dar măsurătorile nu rămân neschimbate.
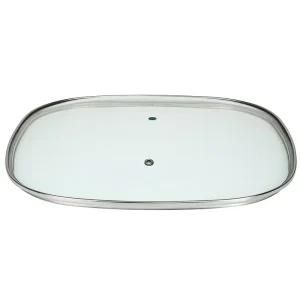
Pe a capac rotund din sticla, un singur diametru la planul de așezare este dimensiunea de control, iar deviația rotunjimii prin deschidere este principalul risc ascuns. Pe a capac pătrat de sticlă, diametrul face loc la două dimensiuni de axe plus raza colțului, iar diagonala devine dimensiunea care decide dacă capacul eliberează deschiderea. Raza colțului contează, deoarece colțurile sunt acolo unde prinderea unui inel este cel mai greu de menținut uniform și acolo unde expunerea marginilor de sticlă este cea mai probabilă.
Consecința pentru cumpărători este practică: pentru programele pătrate, specificați cele două axe, raza colțului și diagonala și verificați toate cele patru colțuri în asamblare. Aprobarea unui capac pătrat doar pe o dimensiune a axei este o modalitate fiabilă de a primi un capac care nu se așează.
Metoda de verificare: desen, gabarit, mostra
Trei niveluri de verificare, în această ordine, surprind aproape toate problemele de potrivire înainte de producția în volum.
- Desen. Confirmați în scris dimensiunile și toleranțele critice, inclusiv care dimensiuni sunt controlate și cum sunt măsurate. Acordul verbal nu este verificare.
- Ecartament. Măsurați mostrele livrate cu șublere sau un manometru dedicat în punctele convenite și înregistrați rezultatele. Aici veți afla dacă desenul și părțile sunt de acord.
- Asamblare. Așezați capacul pe vasul propriu-zis: gol, cu apă, înclinat și ridicat de mâner. Asamblarea dezvăluie interacțiuni pe care inspecția dimensională nu le poate face — legarea, balansarea, marginile expuse, flexibilitatea mânerului.
Cumpărătorii care aprobă doar desenele descoperă probleme de potrivire într-un container.
Verificările la vasele de gătit cumpărătorii opresc adesea
Capacul este doar jumătate din ansamblu. Înainte de finalizare, confirmați din partea vaselor de gătit:
- Diametrul interior în planul de ședere, nu în punctul cel mai lat.
- Grosimea jantei și profilul jantei – cu flanșă sau drepte – deoarece acestea modifică suprafața de așezare.
- Abaterea de ovalitate sau rotunjime a deschiderii vasului.
- Greutatea capacului în raport cu oala și poziția mânerului, deoarece un capac greu pe o oală mică se comportă diferit de un capac ușor pe unul larg.
Aceste intrări sunt adesea tratate ca o problemă a furnizorului de vase de gătit. În practică, acestea sunt cea mai comună sursă de plângeri „capacul nu se potrivește” și nu costă nimic de măsurat.
Lista de verificare pentru achiziții și inspecții
Fișa RFQ: ce să trimită furnizorului
Trimiteți parametri, nu imagini. Un RFQ complet previne cea mai frecventă defecțiune: a furnizor de capace de sticlă citând împotriva unei interpretări a fotografiei tale.
| Articol | Ce să precizez |
|---|---|
| Interfață oală | Diametrul interior la planul de așezare, grosimea jantei, profilul jantei |
| Sticlă | Diametrul sau axele plus raza colțului, grosimea, plată sau bombată, este necesară starea marginii |
| Sună | Calitatea materialului (declarat în scris), tratarea suprafeței, dimensiunea exterioară, înălțimea, stilul scaunului |
| Retentie | Înfășurare continuă, înfășurare parțială sau retenție localizată |
| Mâner | Tip, material și dacă este montat pe sticlă sau pe inel |
| Aerisirea | Aerisirea prezentă sau nu, poziție, comportament așteptat al aburului |
| Conformitate | Piața țintă, plus cerințele specifice care se aplică acolo — convenite în scris de ambele părți |
| Documentare | Certificat de material, raport de inspecție, cantitate de eșantion |
| Ambalare | Protecție interioară la marginea sticlei, configurația cartonului, așteptările la testul de cădere |
| Comercial | Exemplu de timp de livrare, termen de producție, MOQ, bază de preț |
Validarea eșantionului înainte de producția în masă
Validați un eșantion în raport cu patru lucruri: potrivirea pe oală reală, starea muchiei și îmbinării, comportamentul la coroziune conform unei metode convenite și robustețea mecanică în baza unui test convenit.
Testele de coroziune și de impact ar trebui să facă referire la o metodă asupra căreia dvs. și furnizorul ați convenit, iar rezultatele ar trebui să provină din raportul de testare, mai degrabă decât dintr-o presupunere despre material. Dacă există rapoarte, solicitați-le și verificați dacă configurația testată se potrivește cu configurația pe care o comandați - aceeași construcție, același finisaj, aceleași dimensiuni.

Puncte de inspecție în producție de masă
| Punct de inspecție | Metoda | Baza de judecată |
|---|---|---|
| Reținerea inelului | Răsuciți manual și apăsați în mai multe puncte pe bucată | Nicio mișcare dincolo de alocația convenită |
| Aspectul cusăturii și îmbinării | Vizual, cu mărire la articulații | Inchis, finisat, fara fisuri deschise |
| Coroziune | Ciclu de spălare și uscare, apoi inspectați cusăturile și interiorul | Fără pete de rugină la rosturi sau crăpături |
| Dimensiuni critice | Etrier sau manometru în punctele definite de desen | În limitele toleranței de desen |
| Atașament pentru mâner | Test de tragere sau cuplu conform metodei convenite | Îndeplinește valoarea convenită |
| Stare marginea sticlei | Inspecție vizuală a acoperirii marginilor și inelului | Fără așchii, fără margini expuse dincolo de design |
| Ambalare | Revizuirea protecției marginilor și a structurii cartonului | Protejează marginile prin testul de cădere convenit |
Planurile de eșantionare și limitele de calitate de acceptare sunt termeni comerciali, nu implicite tehnice. Setați-le în contractul de cumpărare cu furnizorul dvs., în loc să adoptați un număr dintr-un șablon și asigurați-vă că ambele părți interpretează aceleași clase de defecte în același mod.
Semnale de capacitate a furnizorului
Capacitatea apare în controlul procesului, nu în broșuri. Semnale utile: un furnizor vă poate ghida prin etapele de formare, îmbinare, finisare și asamblare în ordine; sculele și instrumentele de măsurare sunt mai degrabă interne decât împrumutate pentru vizită; certificatele de material urmăresc lotul pe care îl cumpărați; și există o cale documentată de la reclamație la acțiunea corectivă. Un furnizor care asamblează inele achiziționate pe sticla achiziționată poate fi totuși un partener bun, dar ar trebui să știți care procese sunt ale lor și care nu, deoarece asta determină cine deține o problemă de calitate atunci când apare.
Întrebări frecvente
Este un inel din oțel inoxidabil mai puternic decât o jantă din silicon?
Nu într-un mod care poate fi afirmat ca regulă generală. Un inel este mai puternic în toleranță la căldură, abuz de curățare și stabilitate dimensională; o jantă din silicon este mai îngăduitoare pentru variația jantei oală și oferă o etanșare elastică. „Mai puternic” este axa greșită - potriviți structura la oală, regimul de curățare și modelul de serviciu.
De ce ruginește janta în timp ce sticla arată bine?
Sticla și oțelul inoxidabil eșuează independent. Rugina pe o parte inoxidabilă începe de obicei acolo unde persistă umiditatea și reziduurile de detergent: o cusătură deschisă, o îmbinare nelustruită, o crăpătură îngustă între inel și sticlă. De obicei, este o problemă de finisare și geometrie mai degrabă decât o problemă de material și este vizibilă la inspecție dacă te uiți în interiorul inelului și nu numai la fața acestuia.
Un capac din sticlă călită poate fi regăurit sau redimensionat pentru o altă oală?
Nu. Sticla călită nu poate fi tăiată sau găurită după călire. Un capac care nu se potrivește necesită o schimbare a inelului, a interfeței de așezare sau a sculei - sau un capac diferit - nu o modificare a sticlei.
Cât de mult spațiu ar trebui să existe între inel și marginea oală?
Niciun număr nu funcționează în toate modelele. Spațiul liber este stabilit de rotunjimea oală, geometria inelului, greutatea capacului și dacă designul se deschide în mod deliberat. Fixați valoarea de pe desen cu furnizorul dvs., apoi verificați-o prin așezarea capacului pe vasul propriu-zis.
Inelul afectează dacă capacul poate merge în mașina de spălat vase?
Se poate. Mediile de spălat vase combină căldura, umiditatea și detergentul alcalin, care este exact combinația care găsește cusături slabe. Dacă o anumită configurație este potrivită depinde de materiale, de finisarea rosturilor și de orice acoperire. Tratați adecvarea mașinii de spălat vase ca pe ceva care trebuie validat pentru configurația dvs., mai degrabă decât asumat din materialul de bază.
Materialul inelului și finisajul pot fi personalizate pentru un program de marcă?
Materialul, finisajul și profilul pot fi în general variate în funcție de capacitatea de proces a furnizorului, iar programele personalizate de acoperire din sticlă le schimbă în mod regulat pe toate trei. Intervalul viabil, totuși, depinde de scule și volum. Confirmați ce este de fapt disponibil pentru cantitatea și diametrul dvs. înainte de a construi o specificație de marcă în jurul acestuia.
Concluzie: potriviți marginea cu oala, nu cu fotografie
Un capac din sticlă călită cu inel din oțel inoxidabil este un ansamblu mic cu trei interfețe care eșuează fiecare în felul său. Inelul protejează o margine de sticlă care nu poate fi reparată, prinde capacul într-o unitate portantă și definește modul în care capacul se întâlnește cu oala. Deciziile privind materialele și procesele stabilesc linia de bază pentru coroziune și durabilitate; lanțul de toleranță decide dacă capacul se potrivește deloc; inspecția decide dacă lotul expediat se potrivește cu proba pe care ați aprobat-o.
Trei obiceiuri împiedică majoritatea celor descrise aici. Specificați ansamblul, nu componentele. Verificați potrivirea pe oala reală, nu pe un desen. Inspectați cusăturile, îmbinările și marginile pe o dimensiune a eșantionului care arată mai degrabă consistență decât pe o singură piesă perfectă.
Dacă selectați un capac cu ramă pentru un program de vase de gătit, cea mai rapidă cale către un răspuns de încredere este să trimiteți dimensiunile interfeței oalei, cerințele pieței țintă și volumele așteptate - apoi evaluați mostrele în funcție de verificările de mai sus și nu de fotografii.








