
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


4 mm härdat glaslock: tjockleksguide för inköp av köksredskap
2026-10-27
Sammanfattning: Lär dig hur du utvärderar 4 mm härdat glaslock för köksredskap, inklusive styrka, vikt, värmebeständighet, kostnad och OEM-specifikationer.
Ett 4 mm härdat glaslock kan vara ett praktiskt alternativ för köksredskap när dess tjocklek, glaskvalitet, kantdesign och stödjande kant är anpassad till den avsedda användningen. Men glastjockleken ensam avgör inte det färdiga lockets styrka, värmechockbeständighet eller livslängd.
För varumärken för köksredskap, grossister och OEM-inköpsteam kräver valet av ett 4 mm glaslock mer än att bekräfta en nominell tjocklek. Köpare bör överväga den fullständiga lockkonstruktionen, förväntade tillagningsförhållanden, hanteringskrav och kvalitetskontrollkriterier innan de godkänner en produktionsspecifikation.
Den här guiden förklarar hur man utvärderar 4 mm härdat glaslock, när denna tjocklek kan vara lämplig och vad man ska bekräfta med en tillverkare innan man gör en bulkorder.
Vad är ett 4 mm härdat glaslock?
Ett 4 mm härdat glaslock är ett köksredskapslock tillverkat av glas som har en nominell tjocklek på 4 millimeter och som har genomgått en kontrollerad värmebehandlingsprocess för att förbättra dess mekaniska prestanda jämfört med vanligt glödgat glas med jämförbar sammansättning och dimensioner.
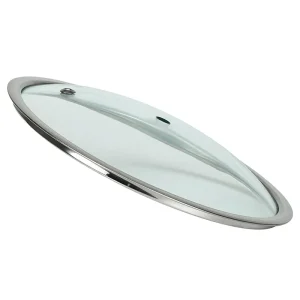
Härdning skapar en karakteristisk spänningsfördelning i glaset. De resulterande egenskaperna beror på glassammansättningen, uppvärmnings- och kylprocessen och kvaliteten på den färdiga produkten.
För kokkärlapplikationer är glaset bara en del av monteringen. Ett färdigt lock kan också innehålla en metallkant, ett handtag, en ventil eller andra komponenter som specificeras av kokkärlmärket.
Vad betyder 4 mm glastjocklek?
4 mm-specifikationen hänvisar till själva glasets tjocklek, inte den totala diametern eller yttermåtten på det färdiga locket.
Denna distinktion är viktig när du utarbetar en OEM-specifikation. Glastjocklek, övergripande lockmått, fälgbredd, handtagsdesign och andra konstruktionsdetaljer ska registreras som separata krav.
En inköpsspecifikation bör åtminstone identifiera:
- Glastjocklek: Den nominella tjockleken och acceptabel produktionstolerans.
- Glasmaterial: Den specificerade glastypen och eventuella relevanta materialkrav.
- Glasform: Platt, kupolformad eller annan godkänd profil.
- Kantskick: Erforderliga kantbearbetnings- och inspektionskriterier.
- Fälgkonstruktion: Den specificerade metall- eller silikonfälgdesignen, där tillämpligt.
- Handtag och ventilering: Nödvändig konfiguration, material och fästmetod.
- Prestandakrav: De överenskomna testerna och acceptanskriterierna för den avsedda kokkärlapplikationen.
Dessa detaljer hjälper till att förhindra ett vanligt inköpsproblem: att ta emot en produkt som uppfyller kravet på nominell tjocklek men som inte matchar den fullständiga designen eller prestandaförväntningarna.
Hur skiljer sig härdat glas från vanligt glas?
Härdat glas är värmebehandlat för att utveckla ytkompression och motsvarande inre spänningar. Denna process förbättrar i allmänhet motståndet mot mekanisk belastning jämfört med glödgat glas med liknande sammansättning och geometri.
Härdat glas är dock inte okrossbart. Kantskador, lokala stötar, tillverkningsfel och påfrestningar som uppstår under monteringen kan fortfarande orsaka fel.
När helt härdat glas går sönder, splittras det vanligtvis i många mindre bitar snarare än de större, skarpkantade skärvorna som är förknippade med vanligt glödgat glas. Det faktiska brottmönstret beror på glaset och dess bearbetning.
För köpare av köksredskap är nyckeln att anlöpning och tjocklek är separata specifikationsfaktorer. Båda bör beaktas när man utvärderar ett färdigt glaslock.
Vilken prestanda kan ett 4 mm härdat glaslock ge?
Prestandan hos ett 4 mm härdat glaslock beror på dess materialkvalitet, dimensioner, form, kantskick, fälgstöd och tillverkningskonsistens.
Följande överväganden är särskilt viktiga när man utvärderar tjockleken för ett kokkärlsprogram.
Mekanisk hållfasthet och slagtålighet
Glastjockleken påverkar hur en glaskomponent reagerar på belastning, men den fastställer inte självständigt en universell hållfasthetsklassning.
Mekanisk prestanda beror också på glasets yta och kanttillstånd, restspänningsfördelning, geometri och hur belastningar appliceras. Ett lock som är tillräckligt stött runt sin omkrets kan bete sig annorlunda än ett med olämplig fälgpassning eller koncentrerad belastning.
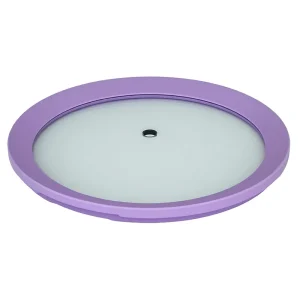
För OEM-inköp bör köpare överväga:
- Om locket kommer att hanteras ofta under tillagningen.
- Om den kan utsättas för oavsiktliga stötar under användning eller rengöring.
- Hur kanten stödjer och skyddar glaskanten.
- Huruvida handtagsfästet inför koncentrerade krafter.
- Huruvida den färdiga monteringen uppfyller de överenskomna mekaniska prestandakraven.
En 4 mm-specifikation bör därför stödjas av lämpliga tester på produktnivå när slagtålighet är ett viktigt inköpskrav.
Termisk stötbeständighet
Termisk chock uppstår när temperaturskillnader skapar spänningar i ett material. För glas beror risken på faktorer som temperaturfördelning, materialegenskaper, geometri, kanttillstånd och temperaturförändringshastigheten.
Temperering kan förbättra motståndet mot termisk chock, men det gör inte ett glaslock immunt mot plötsliga temperaturförändringar.
För kokkärlapplikationer kan relevanta villkor inkludera:
- Lägg ett kallt lock över en het panna.
- Utsätter ett varmt lock för kallt vatten.
- Kontakt med lokala värmekällor.
- Ojämn uppvärmning över glasytan.
- Skillnader mellan temperaturen på glaset och dess kant eller handtag.
Ett 4 mm härdat glaslock bör utvärderas under förhållanden som återspeglar dess avsedda användning. Köpare ska inte anta att varje 4 mm lock kan tolerera samma temperaturskillnad bara för att glaset har härdats.
Den erforderliga termiska chockprestanda bör fastställas med tillverkaren och verifieras med hjälp av ett överenskommet testförfarande och acceptanskriterier.
Synlighet och vardaglig användbarhet
Glaslock tillåter användare att observera maten under tillagningen utan att upprepade gånger ta bort locket. Detta kan bidra till att minska onödig öppning och göra det lättare att övervaka tillagningsprocessen.
En 4 mm glaspanel kan ge den synlighet som förväntas av ett genomskinligt kökskärllock, förutsatt att glaskvaliteten, yttillståndet och den färdiga konstruktionen uppfyller de krav som krävs för utseende.
För program för privata märken och OEM-program bör köpare också överväga optisk klarhet, synliga defekter, ytrepor och konsistens över produktionspartier.
Hur påverkar 4 mm glas lockets vikt och kostnad?
Glastjockleken påverkar materialanvändningen, men den slutliga vikten och enhetskostnaden för ett köksredskapslock beror på hela monteringen.
En användbar utgångspunkt för inköpskalkyler är den ungefärliga massan av glaset per ytenhet.
För vanligt soda-kalkglas med en antagen densitet på cirka 2 500 kg/m³ har en 4 mm skiva en teoretisk glasmassa på cirka 10 kg per kvadratmeter. Detta är en beräkning baserad på den antagna densiteten och nominella tjockleken, inte en uppmätt vikt för ett färdigt kökskärl.
Den färdiga produkten inkluderar även fälgen, handtaget, fästelementen och eventuella ytterligare komponenter. Dess faktiska vikt måste bekräftas med den godkända konstruktionen eller ett produktionsprov.
Viktöverväganden för köksredskapsmärken
Glastjockleken är bara en faktor som påverkar lockets vikt. Övergripande glasyta, krökning, kantmaterial, handtagsdesign och ytterligare beslag bidrar också.
När man utvärderar ett 4 mm glaslock bör köpare överväga:
- Den önskade balansen mellan upplevd robusthet och enkel hantering.
- Vikten av hela locket snarare än glaset ensamt.
- Kompatibilitet med kokkärlet och dess avsedda användning.
- Förpackningskrav och risk för skador under transport.
- Om den föreslagna designen uppfyller varumärkets produktviktsmål.
En lättare glaspanel ger inte automatiskt en bättre produkt. Den kompletta monteringen måste förbli lämplig för den avsedda användningen.
Kostnadsavvägningar mellan glastjocklekar
En tjockare glaspanel använder i allmänhet mer glasmaterial för samma område. Det slutliga priset på ett härdat glaslock bestäms dock inte enbart av tjockleken.
Tillverkningsutbyte, glasbearbetning, form, kantbearbetning, fälgkonstruktion, handtagsmontering, kvalitetskrav, förpackning och ordervolym kan också påverka offerten.
Av denna anledning bör köpare undvika att jämföra två leverantörer enbart på nominell tjocklek eller enhetspris.
En mer meningsfull jämförelse utvärderar om varje förslag uppfyller samma tekniska krav, inklusive:
| Utvärderingsfaktor | Vad köpare bör bekräfta |
|---|---|
| Glastjocklek | Nominell tjocklek och överenskommen tolerans |
| Material och bearbetning | Glastyp och härdningskrav |
| Färdig konstruktion | Form, kantskick, fälg och handtagskonfiguration |
| Prestanda | Tillämpliga mekaniska och termiska tester |
| Kvalitetskontroll | Inspektionsförfaranden och acceptanskriterier |
| Kommersiella villkor | Offertomfattning, förpackning, orderkvantitet och leveransvillkor |
Målet är att välja en specifikation som uppfyller produktens prestanda och kommersiella krav, snarare än att bara välja det tunnaste eller billigaste alternativet.
När ska köpare välja ett 4 mm härdat glaslock?
Ett 4 mm härdat glaslock kan vara värt att utvärdera när dess mekaniska och termiska prestanda kan uppfylla kraven för den avsedda kokkärldesignen.
Rätt val beror på den kompletta produktspecifikationen snarare än en universell regel att 4 mm är lämpligt för varje lock.
Applikationer som kan passa ett 4 mm glaslock
En 4 mm glaspanel kan vara lämplig för ett kokkärlsprogram när:
- Den avsedda lockdesignen har validerats för den föreslagna glastjockleken.
- Kanten ger lämpligt stöd och skydd för glaskanten.
- Handtaget och fästsystemet är kompatibla med monteringen.
- Locket uppfyller kraven för termisk och mekanisk prestanda.
- Den färdiga vikten och kostnaden överensstämmer med produktens designmål.
Dessa förhållanden bör bekräftas för den faktiska produkten snarare än antas från enbart tjocklek.
För OEM-köpare som utvecklar en ny kokkärllinje kan ett 4 mm-alternativ fungera som en kandidatspecifikation för provutvärdering och prestandatestning.
När bör köpare överväga tjockare glas?
En tjockare glaspanel kan vara värd att utvärdera när den befintliga designen inte uppfyller sina prestandamål eller när förändringar av produkten inför andra mekaniska krav.
Exempel inkluderar:
- En större glasyta som ändrar panelens reaktion på laddning.
- En design med olika stödförhållanden eller fälggeometri.
- Ett produktkrav för större motstånd mot en viss typ av mekanisk belastning.
- En reviderad handtags- eller monteringsdesign som ändrar hur krafter överförs till glaset.
- En specifikation som inte kan tillfredsställas konsekvent med den föreslagna 4mm-konstruktionen.
Dessa situationer kräver inte automatiskt tjockare glas. Den lämpliga lösningen kan istället innebära att revidera geometrin, förbättra kantskyddet, ändra stöddesignen eller modifiera monteringen.
Om en tjockare panel övervägs bör köpare jämföra prototyper under likvärdiga förhållanden och bedöma hela locket snarare än att förlita sig på tjocklek som ersättning för testning.
Varför tjockare glas inte alltid är det bättre valet
Ökande tjocklek kan påverka vikt, materialförbrukning, hanteringsegenskaper och kostnad. Det kan också kräva förändringar av fälgen eller andra komponenter.
En tjockare panel bör därför väljas när den ger en påvisad fördel som motiverar tilläggsmaterialet och eventuella designförändringar.
Den mest effektiva specifikationen är den som uppfyller de avsedda prestandakraven med en lämplig balans mellan vikt, hållbarhet, tillverkningsbarhet och kostnad.
Vilka säkerhetsgränser bör köpare överväga för kokkärl med hög värme?
Termisk prestanda är en avgörande faktor när man väljer ett härdat glaslock, särskilt för köksredskap som utsätts för upprepad uppvärmning och kylning.
Ingen enskild temperaturgräns eller termisk chockvärde bör antas gälla för varje 4 mm härdat glaslock. Acceptabla driftsförhållanden beror på glasets sammansättning, härdningskvalitet, produktgeometri, kantskick, monteringsmaterial och avsedd användning.
Varför temperaturskillnad spelar roll
Temperaturen på ett glaslock kanske inte är enhetlig under användning. En region kan värma eller svalna snabbare än en annan, vilket skapar temperaturgradienter och tillhörande spänningar.
Plötslig nedkylning, lokal uppvärmning eller ojämn termisk exponering kan öka risken för brott. Skador på glaskanten kan ytterligare minska dess tolerans för påfrestningar.
Av denna anledning bör ett locks termiska prestanda utvärderas enligt en definierad testprocedur snarare än att sluta sig till dess nominella tjocklek.
Varför fälg- och handtagsmaterial också är viktiga
Ett kökslock är en sammansättning av flera komponenter, och dessa komponenter kan reagera olika på värme.
Fälgen, handtaget, fästelementen och eventuella tätningar eller beslag bör vara kompatibla med det avsedda temperaturintervallet och driftsförhållandena.
Köpare bör verifiera att den kompletta monteringen uppfyller dess krav, inklusive säkerheten för handtagets fäste, stabiliteten på fälgen och lämpligheten för eventuella ytterligare komponenter.
En glaspanel som fungerar tillräckligt isolerat fastställer inte automatiskt den termiska eller mekaniska prestandan hos det färdiga locket.
Hur man upprättar lämpliga säkerhetskrav
Innan man godkänner ett 4 mm härdat glaslock för en applikation med hög värme, bör köpare definiera:
- Avsedd typ av kokkärl och uppvärmningsförhållanden.
- Det förväntade temperaturområdet och relevanta scenarier för temperaturförändringar.
- Tillämpliga krav på termisk chock och mekanisk prestanda.
- Testmetoderna, provvillkoren och acceptanskriterierna.
- Besiktningskraven för glaskanter, synliga skador och monteringsfel.
- Nödvändiga användarinstruktioner och försiktighetsåtgärder vid hantering.
Tillverkaren och köparen bör komma överens om dessa krav före massproduktion.
Alla angivna driftsgränser bör stödjas av relevant produktdokumentation eller testbevis. Ett generiskt uttalande som "värmebeständig" är inte en ersättning för ett definierat prestationskrav.
Vad bör OEM-köpare inkludera i en 4 mm glaslockspecifikation?
En tydlig specifikation hjälper inköpsteam att kommunicera krav konsekvent och utvärdera leverantörsförslag på samma grund.
För ett 4 mm härdat glaslock bör specifikationen täcka både glaspanelen och den färdiga monteringen.
Bekräfta glaskraven
Dokumentera den nominella glastjockleken, acceptabel tolerans, materialkrav, form, kantbearbetning och utseendekriterier.
Om produkten kräver en speciell ytfinish, beläggning, nyans eller annan behandling, inkludera den i den godkända specifikationen.
Köparen och tillverkaren bör också fastställa hur tjockleken ska mätas, hur många prover som ska inspekteras och hur avvikelser ska hanteras.
Bekräfta den kompletta lockkonstruktionen
Anteckna kraven för fälgen, handtaget, ventilen och alla andra komponenter.
Till exempel bör specifikationen identifiera det erforderliga fälgmaterialet och profilen, handtagsmaterial och fästmetod och eventuella relevanta dimensions- eller passningskrav.
Monteringen bör ses över som en komplett produkt eftersom komponentkompatibilitet kan påverka hållbarhet och säkerhet.
Kom överens om testning och kvalitetsacceptans
Innan man godkänner produktionen bör köparen och tillverkaren komma överens om de tester som är lämpliga för produkten och målmarknaden.
Beroende på applikationen kan dessa inkludera:
- Glastjocklek och dimensionskontroll.
- Visuell inspektion av glasytan och kanterna.
- Verifiering av fälg och handtagsmontering.
- Mekanisk prestandatestning.
- Termisk chocktestning.
- Validering av förpackning och transport.
Alla produkter kräver inte samma testprogram. Omfattningen bör återspegla produktens avsedda användning, tillämpliga krav och överenskomna inköpsspecifikationer.
ASTM C1048-25 täcker specificerade typer av värmeförstärkt och helt härdat planglas producerat på ett horisontellt värmebehandlingssystem för allmän byggnadskonstruktion och andra applikationer. Dess omfattning gör det inte till en komplett kvalificeringsstandard för varje kokkärllock. Köpare bör bekräfta om standarden är relevant för den specifika glaskomponenten och separat fastställa de tester och acceptanskriterier som krävs för den färdiga produkten.
Godkänn prover före bulkproduktion
Ett förproduktionsprov gör att köparen kan granska den faktiska produkten mot de godkända ritningarna och specifikationen.

Provgranskningen bör täcka glastjocklek, utseende, kantkvalitet, fälgpassning, handtagsfäste och andra kritiska egenskaper. Erforderliga prestandatester bör också genomföras enligt överenskommen kvalitetsplan.
När provet har godkänts bör tillverkaren och köparen hålla ett tydligt register över den accepterade specifikationen och eventuella auktoriserade ändringar.
Detta bidrar till att minska risken för skillnader mellan det godkända provet och efterföljande produktionspartier.
Hur man utvärderar en leverantör för 4 mm härdat glaslock
En lämplig leverantör bör kunna förklara hur den föreslagna produkten uppfyller köparens specifikation och vilka bevis som finns tillgängliga för att stödja dess prestandapåståenden.
För OEM- och grossistorder bör köpare fokusera på teknisk konsekvens, kvalitetsdokumentation och förmågan att tillverka den godkända designen.
Användbara frågor inkluderar:
- Kan leverantören dokumentera glasmaterial, nominell tjocklek och överenskommen tolerans?
- Kan leverantören förklara sina krav på kantbearbetning och härdning?
- Vilka inspektionsprocedurer används för inkommande material och färdiga lock?
- Vilka mekaniska och termiska tester finns tillgängliga för den föreslagna produkten?
- Hur identifieras och hanteras produkter som inte uppfyller kraven?
- Hur kontrolleras godkända prover, ritningar och produktionsförändringar?
- Kan leverantören bekräfta erforderlig förpackning och beställningsspecifikationer?
Svaren bör utvärderas mot kraven för det särskilda köksredskapsprogrammet.
En leverantörs allmänna påstående om tillverkningsförmåga är mindre användbar än tydlig dokumentation som visar hur den specificerade produkten kommer att produceras, inspekteras och godkännas.
Sista tankar: Är ett 4 mm härdat glaslock det rätta valet?
Ett 4 mm härdat glaslock kan vara ett lämpligt alternativ när glaspanelen, kantdesign, kant, handtag och avsedda driftsförhållanden är kompatibla med produktens prestandakrav.
Enbart tjocklek kan inte fastställa mekanisk hållfasthet, termisk chockbeständighet eller långsiktig tillförlitlighet. Köpare bör utvärdera den färdiga monteringen, definiera mätbara acceptanskriterier och bekräfta kritiska prestandakrav innan de godkänner bulkproduktion.
För varumärken för köksredskap och OEM-inköpsteam är det mest tillförlitliga tillvägagångssättet att jämföra fullständiga specifikationer, granska förproduktionsprover och använda överenskomna test- och inspektionsprocedurer.
Om du utvecklar ett skräddarsytt glaslock för köksredskap, börja med att definiera önskad glastjocklek, lockkonstruktion, avsedd användning och kvalitetskriterier. Dessa detaljer ger en mer användbar utgångspunkt för leverantörsutvärdering än enbart tjocklek.








