
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Як вибрати скляну кришку з ручкою: матеріали, підгонка та налаштування
2026-10-28
Якщо ви бренд-менеджер посуду, фахівець із закупівель, дизайнер продуктів або імпортер OEM, вибір правильної скляної кришки з ручкою безпосередньо впливає на якість продукції, скарги клієнтів і довгострокову стабільність замовлення. Багато недоліків якості, наприклад тріснуте скло навколо отворів для кріплення, ослаблені ручки після багаторазового нагрівання та погане прилягання між кришкою та посудом, випливають із неправильного вибору структури ручок та невідповідності розмірів, а не через дефект самого загартованого скла. Цей посібник зосереджується виключно на відповідності між ручкою та корпусом скляної кришки. Він допоможе вам вибрати матеріал, ергономічний дизайн, структуру збірки, що запобігає розтріскування, відповідність розмірів, налаштування OEM, перевірку зразків і документацію для попереднього замовлення. Ви можете використовувати цю структуру для кваліфікації постачальників і блокування технічних специфікацій перед масовим виробництвом загартованого продукту скляна кришка з ручкою.
1. Розбивка структури та критерії вибору серцевини для скляної кришки з ручкою
1.1 Основні компоненти кришки із загартованого скла з ручкою
Повна скляна кришка з ручкою складається з п’яти основних частин: корпус із загартованого скла, ручка, кріпильний гвинт, силіконова або гумова шайба та металева підкладка. Найвищий ризик поломки зосереджується на точці з’єднання між ручкою та центральним монтажним отвором. Прямий контакт металу зі склом і занадто затягнуті гвинти створять локальну напругу, що призведе до мікротріщин навколо отвору після повторного теплового розширення та звуження.
Цей розділ охоплює лише деталі, пов’язані зі складанням ручки, без розгортання повного процесу виробництва листів із загартованого скла.
1.2 Основні елементи оцінки для масових закупівель
Перш ніж розміщувати оптові замовлення на скляну кришку для посуду, вам потрібно зафіксувати сім ключових критеріїв оцінки:
- Ступінь термостійкості та харчової безпеки матеріалів ручки
- Ергономічна форма для сухого та вологого захоплення рукою
- Антистресова складальна конструкція, щоб уникнути розтріскування скла
- Допуск на розміри центрального монтажного отвору
- Зовнішній діаметр і кривизна відповідають краю посуду
- Оздоблення поверхні та консистенція кольору для брендових OEM-лінійок
- Стабільність збірки та стабільність якості партії
2. Вибір матеріалу ручки: термостійкість і безпека при контакті з їжею
2.1 Загальні матеріали ручок і сценарії застосування
Для кришок для посуду широко використовуються чотири варіанти матеріалів, кожен з яких має різні температурні обмеження та сценарії використання:
- Ручка з нержавіючої сталі: Висока термостійкість, підходить для приготування в духовці та на плиті при високій температурі; ідеально підходить для кришки із загартованого скла з повним набором посуду з нержавіючої сталі.
- Ручка з бакеліту (фенольна смола).: Хороша теплоізоляція, залишається прохолодним під час кипіння на плиті. Його придатність для використання в печі залежить від марки матеріалу та номінальної температури.
- Силіконова ручка: м'яка ручка, можна мити в посудомийній машині; ідеально підходить для супників і щоденного приготування їжі на слабкому та середньому вогні.
- Загальна пластикова ручка: низька вартість, але низька термостійкість; лише для кришок для холодного зберігання, а не для посуду на плиті.

2.2 Ключові показники ефективності для перевірки
Два необоротні чеки повинні бути підтверджені документами постачальника перед підтвердженням замовлення:
- Відповідність контакту з харчовими продуктами: Усі матеріали ручок і металеве обладнання мають відповідати стандартам безпеки харчових продуктів FDA або LFGB, щоб уникнути хімічного вимивання під час контакту з кислою їжею.
- Термостійкість і навантажувальна здатність: Необхідно перевірити максимальну робочу температуру та опір натягу ручки; перегрів призведе до деформації або старіння пластикових і силіконових ручок.
Факт очікує перевірки: точні температурні пороги та значення тягового навантаження вимагають офіційних звітів про випробування матеріалів.
2.3 Підбір матеріалів для різних типів посуду
- Посуд, безпечний для духовки: віддавайте перевагу ручкам із нержавіючої сталі; бакеліт можна розглядати лише після перегляду його офіційного температурного рейтингу.
- Каструлі для супу на індукційній плиті: силіконові або бакелітові ручки забезпечують кращу теплоізоляцію для зручного захоплення.
- Потужний комерційний посуд: вибирайте міцні ручки з нержавіючої сталі з посиленою гвинтовою структурою, щоб запобігти ослабленню.
3. Форма ручки та ергономічний дизайн ручки
3.1 Вимоги до ергономіки для захоплення сухою та вологою рукою
Покупці часто не звертають уваги на зручність захоплення мокрими руками. Ручка повинна мати достатню висоту та протиковзку вигнуту поверхню, щоб користувачі могли міцно підняти кришку, не ковзаючи, коли руки змочені парою або маслом. Низькопрофільні плоскі ручки, як правило, легко ковзають і приносять негативний досвід користувача.
3.2 Стандартні та спеціальні форми ручок
Стандартні форми масового виробництва включають круглий купол, овальну форму та форму гриба. Для брендових ліній OEM ви можете налаштувати спеціальні контури, наприклад квадратні, краплеподібні або обтічні форми, щоб виділити ваші продукти серед загальних конкурентів.
3.3 Узгодження зовнішнього вигляду з лініями посуду
Поверхня ручки повинна відповідати загальному стилю всього набору посуду:
- Матові матові ручки з нержавіючої сталі поєднуються з мінімалістичним матовим металевим посудом.
- Поліровані яскраві металеві ручки підходять до глянцевих корпусів каструль із нержавіючої сталі.
- Кольорові силіконові ручки поєднуються з кольоровим емальованим посудом для візуальної єдності.
4. Структура з’єднання ручки зі склом (запобігання розтріскування скла)
4.1 Дві основні монтажні конструкції для встановлення ручки
У промисловості використовуються два основні методи складання ручок скляних кришок:
- Один гвинт із наскрізним отвором: гвинт йде вгору від скляного дна, із силіконовою шайбою між головкою гвинта та скляною поверхнею. Це простий і економічно вигідний варіант для легких кришок.
- Комбінація шайба + опорна пластина: додайте металеву пластину на скляну верхню частину під ручку, щоб рівномірно розподілити тиск затягування по всій скляній поверхні. Ця конструкція краща для більш товстих і важких скляних кришок.

4.2 Як уникнути тріщин навколо монтажних отворів
Найчастіше скло розбивається під час складання. Суворо дотримуйтесь цих двох правил:
- Ніколи не допускайте прямого контакту металу зі склом. Завжди розміщуйте еластичні силіконові або гумові прокладки між гвинтом, опорною пластиною та склом, щоб компенсувати різницю теплового розширення між металом і склом.
- Затягніть лише до щільного прилягання. Надмірний крутний момент гвинта створює концентроване напруження, яке повільно перетворюється на невидимі мікротріщини після повторних циклів нагрівання та охолодження.
4.3 Стандарти допуску для розміру отвору та довжини гвинта
Центральний монтажний отвір повинен відповідати суворим допускам на розміри. Якщо отвір занадто малий, свердління залишить відколи та мікротріщини; якщо отвір занадто великий, ручка буде хитатися після складання.
Факт очікує перевірки: Точне відхилення положення отвору та допуск на довжину гвинта необхідно підтвердити технічними кресленнями.
5. Розміри корпусу скляної кришки та посуду
5.1 Відповідність діаметра, кривизни та профілю обода
Основною вимогою до скляної кришки для посуду є консистенція контуру:
- Зовнішній діаметр кришки повинен відповідати розміру внутрішнього краю каструлі без зазорів або занадто тугого затиску.
- Вигнуті куполоподібні кришки повинні збігатися з вигнутим краєм горщика; плоскі кришки підходять лише для отворів горщика з плоским верхом.
Якщо ви додаєте обідок із нержавіючої сталі до скляної кришки, ви також повинні перевірити внутрішній діаметр обідка, щоб уникнути невідповідності розміру.
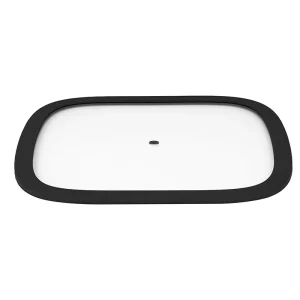
5.2 Допуск на положення отвору центральної ручки
Центральний отвір для установки ручки повинен точно розташовуватися в геометричному центрі скляної кришки. Будь-яке зміщення призведе до того, що кришка буде нерівномірно нахилятися при розміщенні на каструлі, що призведе до поганого ущільнення та нестабільного підняття ручки.
5.3 Правила вибору плоскої та вигнутої кришки
- Плоскі скляні кришки: проста структура, низька вартість виробництва; підходить для квадратних каструль, прямокутного посуду та контейнерів для зберігання.
- Вигнуті куполоподібні кришки: залишають додатковий внутрішній простір для розширення їжі під час кип’ятіння; широко використовується для круглих каструль і сковорідок.
6. Дизайн зовнішнього вигляду та узгодженість бренду для OEM
6.1 Варіанти обробки поверхні ручок і скляних кришок
Ви можете вибрати обробку поверхні відповідно до позиціонування бренду:
- Оздоблення ручок: поліроване дзеркало, матова щітка, піскоструминна обробка та кольорове гальванічне покриття.
- Покриття скляної кришки: прозоре, матове та суцільне кольорове покриття.
6.2 Підбір кольорів для індивідуального налаштування бренду OEM
Для замовлень OEM ви можете заблокувати уніфіковані кольорові схеми: кольорові силіконові ручки в поєднанні з тонованими скляними кришками або чорні металеві ручки в поєднанні з темним склом для лінійок продуктів високого класу.
6.3 Узгоджена конструкція для повних наборів посуду
Коли ви купуєте повний набір каструль і сковорідок, уніфікуйте стиль ручки, металеве покриття та колір скляної кришки для всієї серії продуктів, щоб уся лінійка посуду зберігала незмінний візуальний бренд.
7. Елементи налаштування OEM і ODM, які потрібно підтвердити перед замовленням
7.1 Нестандартний розмір ручки, форма та обробка поверхні
Налаштування доступне від багатьох постачальників за умови перевірки можливостей. Для проектів ODM ви можете налаштувати майже всі параметри ручки: загальну висоту, діаметр, форму кривої, текстуру поверхні та колір. Перш ніж підтверджувати зразки, надайте 2D-креслення з точними розмірами, щоб уникнути неузгодженого масового виробництва.
7.2 Спеціальний контур скляної кришки та положення отвору
Ви можете налаштувати круглі, квадратні, прямокутні, восьмикутні та неправильні контури кришки, а також налаштувати положення центрального отвору та розмір діафрагми відповідно до ексклюзивного дизайну ручки.
7.3 Спеціальне апаратне забезпечення (гвинти, шайби, прокладки)
Не ігноруйте дрібні деталі фурнітури. Налаштуйте довжину гвинта, товщину шайби та матеріал прокладки відповідно до товщини скла та запобігайте тріщинам під час складання.
Факт очікує на перевірку: усі індивідуальні варіанти ремесла залежать від фактичної виробничої потужності фабрики; непідтверджена технологія обробки обіцяна не буде.
8. Перевірка зразків перед виробництвом і контроль консистенції партії
8.1 Ключові предмети перевірки для пробних зразків
Перевірка зразків є найважливішим етапом перед масовим виробництвом. Зосередьтеся на перевірці суто ручки, а не лише на зовнішньому вигляді скла:
- Перевірте, чи немає відколів і дрібних тріщин навколо центрального монтажного отвору.
- Перевірте герметичність ручки, обертаючи вручну; не допускається хитання або розхитаність.
- Переконайтеся, що після повного складання не з’явилися нові тріщини від напруги.
8.2 Перевірте на предмет ослаблення ручок і тріщин у склі
Проведіть циклічне нагрівання та охолодження зібраного зразка, щоб імітувати реальні умови на плиті. Якщо ручка ослабла після термоциклування, необхідно переглянути матеріал шайби або стандарт попереднього затягування гвинтів. Використовуйте лупу, щоб перевірити периметр отвору на наявність невидимих мікротріщин, спричинених надмірним затягуванням.
8.3 Заходи для підтримки постійної якості в масовому виробництві
Вимагайте від фабрики встановлення контрольованого стандарту затягування на конвеєрі; Закручування вручну, як правило, краще, ніж електроінструменти, щоб уникнути пошкодження через надмірне затягування. Довільно знімайте напівфабрикати з виробничої лінії для вибіркової перевірки, замість того, щоб перевіряти лише попередньо відібрані готові зразки.
9. Контрольний список для покупців перед замовленням: інформація для підготовки
9.1 Технічні креслення та специфікації допусків розмірів
Підготуйте повні двовимірні технічні креслення з чіткими позначеними параметрами: зовнішній діаметр кришки, кривизна, розмір центрального отвору та відхилення положення, товщина скла та загальні розміри ручки. Запишіть письмово всі межі допуску, щоб уникнути суперечок під час масового виробництва.
9.2 Вимоги до сертифікації матеріалів, що контактують з харчовими продуктами
Чітко перелічіть усі необхідні сертифікати матеріалів у договорі купівлі-продажу: протоколи випробувань FDA або LFGB для пластикових ручок, силікону та металевого обладнання. Вимагайте від постачальника надати оригінали тестових документів замість лише усних зобов’язань.
9.3 Об’єкти тестування, погоджені перед масовим виробництвом
Заздалегідь перевірте всі елементи передсерійного випробування: випробування на термічний удар, випробування на стійкість до розтягування ручки та циклічне випробування на ослаблення складання. Встановіть стандарти відбору зразків AQL для перевірки готової продукції та розділіть дефекти на критичні, основні та другорядні.
Факт очікує перевірки: конкретна класифікація дефектів AQL і умови тестування повинні бути узгоджені зі стандартами тестування третьої сторони.
Висновок
Коли ви купуєте скляну кришку з ручкою, не зосереджуйтесь лише на зовнішньому вигляді готових зразків. Стабільна якість у довгостроковій перспективі залежить від чотирьох основних контрольних точок: вибору термостійких і безпечних для харчових продуктів матеріалів ручок, прийняття конструкції буфера для миття, щоб запобігти тріщинам скла під напругою, суворого блокування відповідності розмірів між кришкою та посудом, а також впровадження суворої перевірки зразків перед виробництвом.
Завжди перевіряйте оригінальні записи про складання та випадково вибирайте зразки партій, а не лише перевіряйте заздалегідь підготовлені ідеальні продукти. Якщо ви дотримуєтеся цього повного контрольного списку закупівель, ви зможете ефективно уникнути прихованих ризиків якості та вибрати надійного постачальника кришки із загартованого скла з нержавіючої сталі для ваших довгострокових проектів посуду OEM та ODM.
FAQ (покупці B2B, які часто задають питання)
1. Який найміцніший матеріал ручки для кришки із загартованого скла з ручкою?
Ручки з нержавіючої сталі забезпечують найкращу довговічність і стійкість до високих температур для духовки та інтенсивного приготування їжі. Бакеліт є найкращим рентабельним варіантом для звичайного варіння на плиті, тоді як силікон найкраще підходить для посуду для супу на слабкому вогні.
2. Як запобігти розтріскуванню скла під час закручування гвинта ручки?
Завжди додавайте силіконові прокладки між металевою фурнітурою та склом для розсіювання тиску. Затягніть гвинт лише вручну до щільності, і ніколи не використовуйте електричні дрилі, які можуть легко утворити тріщини від надмірного затягування.
3. Чи можемо ми налаштувати форму ручки та положення отвору для скляної кришки для посуду?
так Багато постачальників підтримують налаштування ODM для контуру ручки, розміру, обробки поверхні, а також розташування центрального отвору та діафрагми, за умови, що ви надаєте точні технічні креслення перед виготовленням зразка.
4. Який допуск слід встановити для монтажного отвору кришки із загартованого скла з ручкою з нержавіючої сталі?
Центральний отвір має бути вирівняно з геометричним центром кришки. Прийнятні значення допуску залежать від виробника та конструкції; підтвердити точне допустиме відхилення від технічного креслення постачальника.








