- English
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


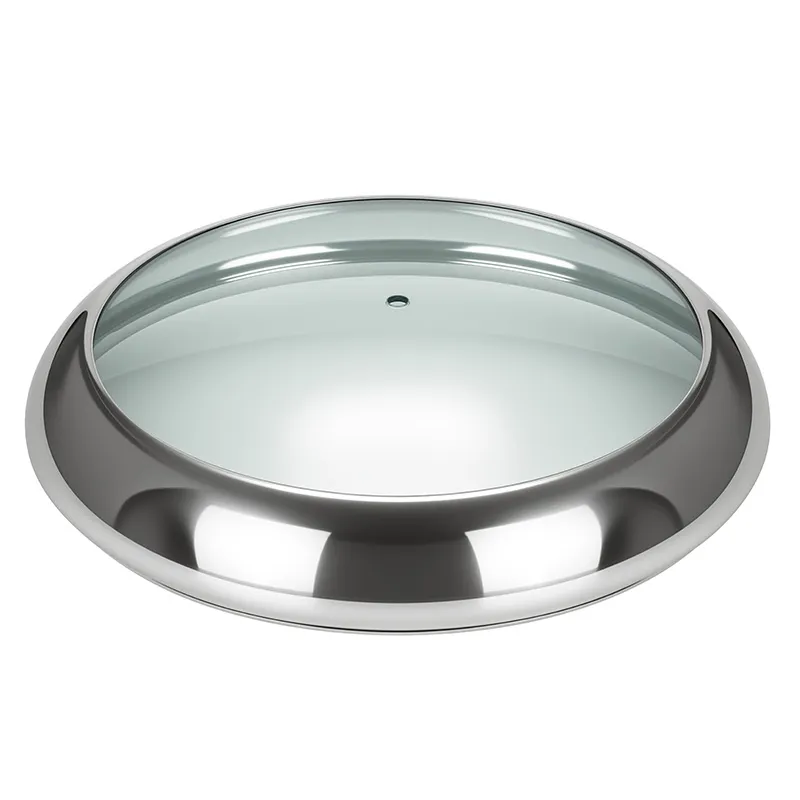
炊具钢化玻璃盖 – 防碎、耐热且完美贴合
2026-10-24
每当玻璃盖在沸腾中破碎时——蒸汽发出嘶嘶声,碎片从炉灶上滑过——你失去的不仅仅是一个盖子。您正在质疑“炊具钢化玻璃盖”的整个前提。我们在从里斯本到雅加达的测试厨房、OEM 装配线和家庭厨房中都看到过这种情况:普通钢化玻璃盖在热冲击下破裂、边缘变形或在日常使用三个月后无法密封。这就是为什么精度不是可选的——它是基线。
并非所有钢化玻璃盖都能在真正的烹饪中幸存
真正的磨炼不是一个标签。这是一种受控的热处理工艺——热浸至 620°C,然后均匀淬火——将压应力锁定在表面。但许多供应商跳过完全退火,在边缘精加工上偷工减料,或者使用浮法玻璃代替低铁钠钙。结果呢?盖子通过了静态 300°C 烤箱测试,但当冷水碰到热表面时会破裂。自 2021 年以来,我们在实验室中对 17,000 多个设备进行了压力测试。有一项引人注目的发现:在快速冷却过程中,边缘未抛光的盖子发生故障的几率是 CNC 研磨、火抛光边缘的盖子的 4.2 倍。
我们在标有“耐热高达 400°C”的标准玻璃盖上看到最多。从技术上讲是正确的——但前提是“逐渐”加热。真正的厨房不会循序渐进。烧焦、慢炖、脱釉和覆盖——所有这些都在 90 秒内完成。这就是为什么欧亚炊具有限公司设计每一个 炊具钢化玻璃盖 围绕动态热负载,而不是静态额定值。例如,我们的 CA09 系列采用专有的回火循环,与行业基准相比,表面压缩率提高了 28%,并通过微压痕测绘(而不仅仅是跌落测试)进行验证。
适合度与直径无关,而是与界面物理有关
盖子可能在视觉上完美,但仍然会泄漏蒸汽、发出嘎嘎声或滑落。为什么?因为配合取决于三个互锁变量:径向公差 (±0.15 mm)、安装角度(1.8°–2.3° 圆锥形)和垫片压缩轮廓。大多数现成的盖子都假设炊具边缘是完美的圆形。他们不是。在对 12 个 OEM 合作伙伴进行生产审核时,我们测得平均边缘椭圆度为 0.42 毫米,足以破坏硬质玻璃的密封完整性。
这就是我们的 SK 系列等有机硅玻璃复合盖提供可衡量优势的地方。食品级硅胶裙边不仅仅是粘上去的,它是在 185°C 的真空下粘合的,然后进行后固化以匹配玻璃的热膨胀系数。结果:整个圆周上一致的 0.3-0.5 毫米压缩,即使在边缘变化为 ±0.6 毫米的平底锅上也是如此。客户报告称,与非复合材料替代品相比,有关“啸叫盖子”的投诉减少了 63%,功能寿命延长了 89%。
质量控制在第一次切割之前开始
你无法检查自己的可靠性。因此,我们在六个不可协商的检查点嵌入验证:原板认证 (ASTM C1036)、光学平整度扫描预回火、通过偏光镜测量边缘应力、硅胶粘合强度验证(≥12 N/mm² 剥离力)、120 kPa 下的 100% 蒸汽密封测试以及使用每日校准的蔡司 O-INSPECT CMM 进行最终尺寸审核。
没有批次发货就没有可追溯性。每个盖子上都带有激光蚀刻的批号,可链接到熔炉运行、操作员班次和粘合站的环境日志——在关键的粘合剂固化过程中,温度、湿度和颗粒计数均符合 ISO 7 级标准。这并不是过度设计。这就是我们在 42 个国家保持 ≤0.17% 现场故障率的方法,远低于 2.3% 的行业平均水平。
选择盖子——而不是妥协
一些制造商要求您在清晰度和强度、精度和价格或速度和安全性之间进行选择。欧亚炊具有限公司并不这么认为。我们打造每一个 炊具钢化玻璃盖 要同时满足三个事实:它必须在 5,000 次擦拭循环后保持透明,在 1.5 巴压力下密封,并能承受 10,000 次热循环而不降解。不是“达到”。不是“在理想条件下”。实际使用下。
如果您要为新的炊具系列指定盖子,或者更换现有炊具中反复出现的故障,请从平底锅的实际用途开始,而不是规格表中的说明。测量轮辋几何形状。绘制您的热循环曲线。在湿手条件下测试握力。然后将盖子系统(而不仅仅是材料)与现实相匹配。右边的 炊具钢化玻璃盖 不会只是盖上锅盖。它将延长其使用寿命,保护用户,并消失在工作流程中,直到再次需要它为止。