
- English
- Chinese
- French
- German
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Tampa de vidro temperado com borda de silicone: vedação e desempenho térmico
13/11/2026
Duas tampas podem sair da mesma fábrica com o mesmo diâmetro, mesma espessura de vidro e mesma cor de borda de silicone, e se comportar como produtos diferentes na cozinha. Um assenta silenciosamente na panela, mantém a vedação durante o fogo brando e ainda parece novo depois de um ano de lavagem diária. O outro libera vapor em torno de metade da circunferência, coleta água sob a borda e mostra uma junta que ficou rígida e levemente marrom na linha de contato em poucos meses.
A diferença raramente é visível na foto de um produto e raramente é apenas o vidro. Um tampa de vidro temperado com borda de silicone é uma montagem de dois materiais em que cada parte altera o desempenho da outra: o vidro define os limites mecânicos e térmicos, a junta define o comportamento de vedação e a junta entre elas decide por quanto tempo ambas continuam funcionando.
Este guia analisa essa interação do ponto de vista do comprador e do engenheiro de produto e está organizado em torno das três questões que decidem um programa: o que o aro realmente faz na tampa de vidro de uma panela, o que ele pode ou não suportar e como a vedação falha na prática. Ele termina com os itens de especificação e inspeção que mantêm essas falhas fora de uma remessa. Onde uma figura pertence ao seu desenho – compressão, tolerância, diferencial de teste – ela permanece lá em vez de ser emprestada de uma página da web.
O que o aro de silicone realmente faz em uma tampa de vidro temperado
Anatomia: disco de vidro, seção transversal da junta, interface da alça
Uma tampa deste tipo possui três zonas estruturais e cada uma é uma fonte potencial de reclamações.
- O disco de vidro. Plano ou abaulado, com borda retificada ou polida. Seu diâmetro, espessura, planicidade e condição da borda são fixados após o revenido.
- O aro de silicone. O corte transversal é o que importa, e três famílias são comuns: uma envolvente perfil que se dobra sobre a borda do vidro em ambas as faces, um incrustação ou canal perfil onde o vidro fica dentro de uma ranhura em forma de U, e um lábio perfil que se apoia na borda da panela enquanto segura o vidro por uma faixa mais estreita. A maneira rápida de diferenciá-los: verifique se o vidro está assentado dentro de um canal ou preso entre duas faces.
- A interface do identificador. O botão ou alça é montado através do vidro ou transportado por uma aranha de metal ou pelo conjunto do aro. Qual deles determina se o vidro ou a junta suportam a carga de elevação.
Uma única foto do produto não pode dizer qual seção transversal você está comprando. Dois fornecedores podem apresentar a mesma silhueta e enviar uma junta envolvente e uma junta de canal respectivamente, com comportamento de compressão diferente, cobertura de borda diferente e lógica de substituição diferente. Peça um desenho de seção, não uma imagem.
Três funções: vedação, proteção de bordas, assentamento
A borda de uma tampa de vidro é geralmente descrita como uma vedação. Na prática ele executa três funções que podem falhar de forma independente.
- Selagem. A junta fecha a lacuna entre a borda da panela e o vidro, restringindo o caminho de escape do vapor e limitando a condensação que escorre pela parte externa da panela.
- Proteção de borda. O vidro temperado sofre altas tensões internas e sua borda cortada é a região mais sensível da peça. A junta cobre essa borda e absorve o impacto do empilhamento, dos suportes para pratos, do transporte e do manuseio diário.
- Assentos e localização. O perfil inferior da borda fornece a superfície de apoio e a localização lateral que impedem o deslizamento da tampa quando a panela é inclinada ou quando a pressão do vapor aumenta sob ela.
Cada função pode ser verificada em uma amostra sem instrumentos: pressione e gire o aro em vários pontos ao redor da circunferência (aperto de vedação e fixação), observe ao longo da borda do vidro se há lacunas ou vidro exposto (proteção de borda), em seguida, coloque a tampa na panela real, incline-a e levante-a pela alça (assento). Uma tampa que passa em uma verificação pode falhar em outra, e é por isso que “fica bem na mesa” assenta muito pouco.
Por que o vidro temperado altera os requisitos de junta
A têmpera impõe uma restrição que molda cada decisão do aro: o vidro temperado não pode ser cortado, perfurado ou remodelado posteriormente. O disco de vidro é acabado antes da junta existir, portanto a junta tem que se adaptar ao vidro – seu diâmetro, sua planicidade ou cúpula, seu perfil de borda – e nunca o contrário.
Seguem três consequências para os compradores:
- A cobertura das bordas torna-se um item de especificação. Se a faixa de vedação for estreita, uma parte maior da borda de suporte de tensão permanecerá exposta. Em uma tampa decorativa empilhada com cuidado, isso pode ser aceitável; em uma tampa que é levantada durante o carregamento ou lavada nas prateleiras, não é.
- A variação de planicidade se transforma em compressão desigual. Um disco de vidro que não é plano, ou uma cúpula que não é simétrica, produz uma junta que é comprimida mais em alguns setores do que em outros. A tampa ainda parece correta e o vazamento aparece apenas na panela.
- “Você pode fazer com que caiba no meu outro pote?” é a pergunta errada. O vidro não pode ser redimensionado. Somente a geometria da junta, a interface do recipiente, as ferramentas — ou a tampa — podem mudar. A resolução antecipada evita suposições dispendiosas no final do projeto.
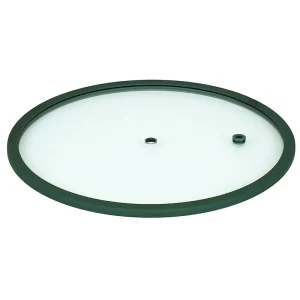
Material de silicone e faixa de temperatura
Tipos de materiais usados para juntas de tampa
Duas famílias de processos dominam e a escolha é tanto comercial quanto técnica.
- Borracha de silicone sólida (HCR), moldada por compressão. Menor custo de ferramental, adequado para programas multicoloridos e de volume médio, com boa tolerância a alterações de pigmento. A consistência dimensional depende da qualidade do molde e do controle de cura.
- Borracha de silicone líquida (LSR), moldada por injeção. Maior custo de ferramental, mais adequado para execuções de alto volume e para seções finas e precisas, com repetibilidade dimensional mais precisa e boa transparência.
A dureza, geralmente expressa em Shore A, é o parâmetro que governa a sensação do aro e como ele veda: um composto mais macio se adapta mais facilmente a um aro de panela irregular e comprime com menor força, mas desvia mais sob o próprio peso da tampa e pode rolar ou extrudar na linha de contato. Um composto mais duro mantém sua forma e resiste melhor à compressão, mas transmite mais irregularidades do pote em vez de absorvê-las. A dureza também interage com a largura da ranhura no perfil do aro – os dois são projetados em conjunto, não selecionados separadamente.
Solicite por escrito a família do composto, a faixa de dureza e o sistema de cura e confirme se a dureza citada se aplica à peça acabada ou ao composto bruto. Os fornecedores geralmente descrevem o material como silicone de qualidade alimentar; essa frase é um rótulo e não uma especificação, e os documentos por trás dela são os que pertencem ao seu arquivo.
Faixa de temperatura: contínua, de curto prazo e fria
Esta é a seção onde a maioria das páginas de fornecedores cita um número e a maioria dos compradores o registra sem verificar. Um único valor como “até 230 °C” não diz quase nada de útil, porque a faixa utilizável de uma junta de silicone é uma propriedade do composto específico e da aplicação específica, não da categoria do material.
Quatro parâmetros devem ser confirmados para o composto que você está realmente comprando:
- Temperatura de serviço contínua — o limite máximo para exposição repetida e sustentada, e não um pico único.
- Temperatura de curto prazo ou pico – quão quente, por quanto tempo e quantas vezes. Uma classificação máxima não tem sentido sem duração e contagem.
- Comportamento de baixa temperatura — abaixo de um certo ponto, o elastômero perde o ressalto e a vedação para de se recuperar após a compressão. Uma tampa armazenada em um armazém frio e depois usada em uma panela quente experimenta os dois extremos do intervalo.
- Comportamento de envelhecimento dentro dessa faixa — desvio de dureza, deformação por compressão, perda de recuperação e perda volátil ao longo do tempo. Uma junta que permanece elástica, mas que fica permanentemente plana, falhou mesmo que nunca tenha descolorido.
A consequência prática é deliberada: nenhum valor de temperatura é citado aqui como uma declaração do produto. O número que pertence à sua especificação é aquele impresso na ficha técnica do fornecedor do composto e confirmado por um relatório de teste da peça acabada. Dois aros que parecem idênticos podem ter classificações genuinamente diferentes, e um valor de catálogo é uma reivindicação a ser verificada, não uma propriedade a ser comparada com o projeto.
Um segundo ponto decorre da mesma lógica. A resistência à temperatura é geralmente discutida como uma questão de material, mas em uma tampa é uma questão de montagem: a gaxeta fica contra uma borda de vidro que atinge a temperatura rapidamente e uma borda de panela que pode estar muito mais quente que o resto da tampa. A questão relevante não é apenas “o que o silicone pode suportar”, mas “que temperatura a junta realmente vê na linha de contato e por quanto tempo”. Para uma tampa usada em fogo baixo, as duas respostas são muito diferentes de uma tampa usada em um queimador de alta potência com desenvidraçamento frequente.
Conformidade com contato com alimentos e o que o certificado deve dizer
A conformidade é um exercício de documentação antes de ser um exercício de materiais. Três quadros são mais importantes nos programas de exportação e não são intercambiáveis.
| Mercado | Estrutura | O que o fornecedor deve ser capaz de mostrar |
|---|---|---|
| Estados Unidos | FDA 21 CFR 177.2600 – artigos de borracha destinados ao uso repetido | Declaração de conformidade da formulação, além de dados de teste de extração para o artigo acabado, quando aplicável |
| União Europeia | Quadro do Regulamento (CE) 1935/2004 e Regulamento BPF (CE) 2023/2006; não existe nenhuma medida específica harmonizada da UE para borrachas de silicone, pelo que se aplicam regras nacionais — na Alemanha, Recomendação XV “Silicones” do BfR ao abrigo do LFGB §30/§31 | Declaração de conformidade referenciando a medida nacional aplicável, com dados de testes de migração nas condições mencionadas no relatório |
| China | GB 4806.11 - materiais e artigos de borracha em contato com alimentos | Relatório de ensaio de laboratório credenciado, com classificação e cor identificadas |
Vale a pena conhecer duas diferenças antes de comparar as cotações. Primeiro, a prática do LFGB dá grande importância organoléptico desempenho – o artigo não deve prejudicar o sabor ou o cheiro dos alimentos – o que torna a avaliação sensorial parte da bateria de testes, e não uma reflexão tardia. Em segundo lugar, o silicone ocupa uma posição invulgar na UE: como não existe uma medida específica harmonizada a nível da União, a declaração de um fornecedor “em conformidade com a UE” significa pouco por si só. Pergunte a que medida nacional a declaração faz referência.
Em seguida, compare o relatório com o pedido. Quatro perguntas captam a maioria das lacunas:
- Isso nomeia o cor sendo enviado? Os pigmentos mudam a formulação.
- Isso nomeia o dureza? Um composto diferente significa um relatório diferente.
- Afirma o simulador, temperatura e duração usada, e essas condições correspondem à forma como a tampa é realmente usada – aquosa, ácida, gordurosa, quente?
- Existe uma ligação rastreável entre o relatório e o lote você está comprando, ou apenas para uma categoria genérica de “silicone”?
Um fornecedor que não consegue responder a todas as quatro questões está oferecendo um material e não uma peça compatível. Também vale a pena lembrar que um relatório emitido para um mercado não é automaticamente reutilizável noutro: a estrutura, as condições de teste e o texto da declaração são diferentes, por isso planeie a documentação por destino em vez de assumir que um ficheiro abrange todos os clientes. E observe o limite desta seção: nada aqui é uma conclusão de conformidade para um SKU específico. A adequação depende do composto, do processo, da cor e do seu mercado-alvo, e deve vir de documentos vinculados à mercadoria que você recebe.
Desempenho de vedação e compatibilidade de potes
Como funciona a vedação e para onde vai o vapor
Selos de silicone por elasticidade. A junta é comprimida entre o vidro e a borda da panela e se recupera após a compressão; a vedação é mantida por essa força de recuperação mais a largura da faixa de contato. Três fatores determinam o seu bom funcionamento: a compressão projetada no perfil do aro, a dureza do composto e a consistência das superfícies em ambos os lados.
Seguem-se dois pontos práticos, e ambos são comumente mal compreendidos nas compras.
Uma tampa com borda de silicone não é hermética e geralmente não deveria ser. Se a tampa de uma panela aquecida fosse completamente fechada, a pressão aumentaria no interior e, ao esfriar, a tampa cairia sobre a panela. A abertura torna-se então um pequeno evento a vapor, em vez de uma ação rotineira. É por isso que muitas tampas de panelas mantêm deliberadamente um caminho em relevo: um tampa de vidro com orifício de ventilação, uma folga no perfil da gaxeta ou uma folga controlada na superfície de assentamento. A intenção do projeto é limitar a perda de vapor e condensação, e não atingir vácuo.
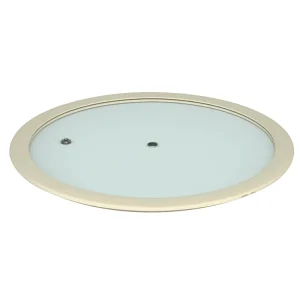
O caminho de alívio faz parte da especificação da vedação. Um orifício de ventilação altera a quantidade de vapor que escapa e onde o condensado se forma. Uma gaxeta com entalhe moldado é ventilada apenas em uma direção, o que é importante se o usuário girar a tampa. Se você comprar uma tampa com respiradouro, especifique sua posição e confirme se ela está presente no ferramental, em vez de adicionada por perfuração - ela não pode ser perfurada após o revenido.
Compatibilidade do pote: diâmetro, perfil do aro e formato
Os problemas de ajuste em uma tampa vedada concentram-se na interface da panela, não no vidro. Quatro variáveis decidem se uma tampa que mede corretamente irá realmente vedar.
- Em qual diâmetro a tampa assenta. Uma junta que fica na borda externa da panela se comporta de maneira diferente daquela que fica dentro da abertura. Os designs dos assentos externos são mais tolerantes à variação do aro e mais fáceis de levantar; designs de assento interno ficam mais firmes, mas são sensíveis ao diâmetro interno e à redondeza do pote.
- Perfil do aro. Um aro plano, um aro laminado ou flangeado e um aro grosso em ferro fundido apresentam superfícies de contato muito diferentes. Uma junta projetada para um aro plano irá unir uma borda enrolada em uma faixa estreita, o que concentra a compressão e acelera o envelhecimento nessa linha.
- Formato de pote. A tampa de vidro redonda é regido por um diâmetro mais o desvio de circularidade. Um tampa de vidro quadrada é governado por duas dimensões de eixo mais o raio do canto, e a diagonal decide se a tampa passa pela abertura. Os cantos também são onde a compressão da junta é mais difícil de manter uniforme.
- Perfil de vidro. Uma tampa abobadada e uma tampa plana ficam em alturas diferentes em relação à panela, e a borda deve acompanhar. Uma junta projetada para um disco plano, pressionada sobre uma cúpula, apresenta contato irregular que é invisível na mesa de amostra.
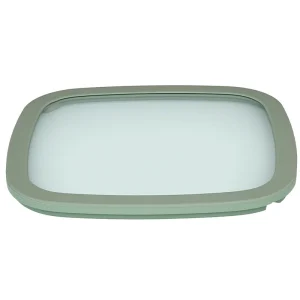
A tabela abaixo descreve tendências estruturais para fins de seleção. Não é um desempenho validado para nenhum SKU específico e deve ser verificado em relação à panela e ao regime de cozimento à sua frente.
| Situação da panela/tampa | Comportamento da junta esperado | O que verificar em uma amostra |
|---|---|---|
| Borda de panela plana, tampa de vidro plana | Faixa de contato uniforme, vedação mais previsível | Largura da banda de contato em toda a circunferência |
| Aro laminado ou flangeado | O contato concentra-se numa linha estreita; maior compressão local | Se a gaxeta é ponte ou está em conformidade; compressão definida nessa linha |
| Ferro fundido ou borda grossa, superfície áspera | O composto macio se adapta melhor; composto duro pode vazar em pontos altos | Sele em vários pontos do pote real, não em um medidor |
| Recipiente quadrado ou retangular | Compressão de canto irregular; cantos envelhecem primeiro | Todos os quatro cantos, mais folga diagonal |
| Panela larga, tampa pesada | Maior carga unitária na junta; mais risco de fluência | Compressão definida após um período sob carga |
| Panela pequena, tampa leve | A junta pode não estar comprimida o suficiente para vedar | Compressão mínima alcançada sob o próprio peso da tampa |
Variáveis que decidem se é vedado na prática
Quando uma tampa passa na inspeção dimensional e ainda vaza, a causa geralmente é uma de seis coisas. Cada um tem uma ação corretiva diferente, por isso “vaza” não é uma reclamação útil para enviar a um fornecedor.
| Variável | Sintoma típico | Onde está a correção |
|---|---|---|
| Dureza da junta muito alta para a borda da panela | Vazamento em baixa compressão; condensado escapando em um setor | Seleção de compostos |
| Compressão insuficiente projetada no perfil | O vapor escapa pela maior parte da circunferência | Perfil / desenho do aro |
| Largura da ranhura incompatível com a espessura da junta | A junta rola, extrusa ou fica solta no canal | Ferramentas |
| Planicidade do vidro ou desvio da cúpula | Vazamento em apenas um setor; junta visivelmente mais comprimida no lado oposto | Especificação de vidro |
| Desvio de circularidade do pote ou borda áspera | Vazamento intermitente que se move conforme a tampa é girada | Controle lateral da panela |
| Lidar com deslocamento ou botão pesado | A tampa inclina-se, levantando a junta de um lado | Posição do manípulo e equilíbrio de massa |
A taxa de compressão, a largura da ranhura e a folga são parâmetros de desenho e contrato. Eles dependem da redondeza do seu pote, da dureza da gaxeta, do peso da tampa e da sua linha de produtos, e devem ser acordados por escrito e medidos na inspeção, em vez de adotados a partir de um modelo.
Desempenho térmico: choque térmico, tensão nas bordas e o que a junta pode ou não fazer
O que o temperamento compra para você e onde é frágil
A têmpera coloca a superfície do vidro em compressão e o interior em tensão. É isso que confere à tampa a sua resistência ao impacto mecânico e às rápidas mudanças de temperatura, e é por isso que uma tampa temperada que falha normalmente quebra-se em fragmentos pequenos e comparativamente rombos, em vez de fragmentos longos.
A desvantagem é que o benefício está concentrado nas superfícies e a vulnerabilidade está concentrada nas bordas. Bordas cortadas e retificadas, qualquer lasca e qualquer ponto onde a gaxeta deixa o vidro exposto são onde as falhas normalmente começam. Uma junta que cobre a borda protege continuamente essa zona; uma gaxeta que prende em intervalos deixa expostas as seções entre os pontos de aderência, o que é viável para tampas decorativas leves e questionável para tampas que são levantadas sob carga ou empilhadas em prateleiras.
Isso também explica por que o aro é uma parte funcional e não um acabamento. Numa tampa temperada, a borda não pode ser reparada ou refeita após o revenido, portanto a proteção deve ser projetada desde o início.
Comportamento de choque térmico e referências de teste aplicáveis
O teste de choque térmico faz uma pergunta simples com um método específico: qual o tamanho do diferencial de temperatura, aplicado quantas vezes, antes que o vidro rache ou o conjunto do aro se solte. Um fornecedor que descreve um produto como um tampa de vidro resistente a choque térmico está fazendo uma afirmação que deveria ser apoiada por um relatório informando o diferencial, a contagem de ciclos e a configuração da amostra – e não por um adjetivo na página de um produto.
Vale a pena conhecer três pontos de referência e que servem a propósitos diferentes:
- EN 12150 (vidro de segurança de silicato de cal sodada termicamente temperado) fornece métodos de teste e critérios de fragmentação para vidro temperado. Seu teste de fragmentação é uma forma útil de verificar se o vidro foi realmente temperado, e não apenas reforçado pelo calor.
- GB 15763.2 (vidro de segurança - vidro temperado) fornece a estrutura chinesa comparável, incluindo requisitos de fragmentação.
- EN 12983-1:2023 (utensílios de cozinha domésticos para uso em cima de um fogão) é a referência específica dos utensílios de cozinha. A edição de 2023 adicionou requisitos para tampas de vidro termicamente temperado, e sua cláusula de design da tampa estabelece um critério de força de remoção: a tampa deve ser removível usando uma força não superior ao seu próprio peso mais 2 N, em qualquer posição, testada a 23 ± 5 °C antes e depois de uma quantidade de água igual à capacidade utilizável ser levada à fervura e deixada esfriar.
A distinção é importante. EN 12150 e GB 15763.2 informam se o vidro está devidamente temperado; A EN 12983-1 informa se a tampa se comporta como um recipiente para cozinhar. Um relatório de fornecedor que cita apenas um padrão de vidro não testou a montagem, e um relatório que cita um grande diferencial sem informar o número de ciclos, o tamanho da amostra e a configuração da tampa também não disse muita coisa.
O que deve constar no relatório: o diferencial aplicado, o número de ciclos, as dimensões e espessura da amostra, a configuração do aro testado e o critério de aprovação (sem quebra, sem afrouxamento do aro, sem deslocamento da junta). Sem isso, “choque térmico aprovado” é uma frase e não um resultado que você pode comparar entre fornecedores.
A contribuição da junta – amortecimento térmico e seus limites
Existe uma suposição persistente de que uma borda de silicone “protege o vidro do calor”. Vale a pena ser preciso sobre o que a junta realmente faz.
O que pode fazer:
- Reduza a condução direta entre a borda do pote e a borda do vidro, porque o contato passa através de um elastômero de baixa condutividade, em vez do contato metal-vidro.
- Diminua a taxa de mudança de temperatura local na borda coberta, que é a região mais sensível ao estresse diferencial.
- Absorva pequenas cargas mecânicas na borda durante o assentamento, inclinação e elevação, o que é um benefício mecânico que é importante no uso a quente.
O que não pode fazer:
- Não pode alterar o estado de tensão do vidro. Um disco mal temperado, ou com a borda danificada, permanece um disco mal temperado sob uma gaxeta.
- Não pode compensar uma borda exposta. A proteção só existe onde a junta cobre.
- Não pode sobreviver indefinidamente na linha de contacto. O envelhecimento reduz o ressalto, e uma junta que perdeu o ressalto interrompe a vedação antes que o vidro se torne um problema – que é o fim da vida útil normal deste projeto.
Este último ponto merece uma regra de julgamento funcional, porque “o aro parece bom” é um teste ruim. Uma gaxeta atingiu o fim de sua vida útil quando o ressalto é visivelmente reduzido ao ser liberado, uma depressão permanente permanece ao longo da linha de contato ou a superfície endureceu o suficiente para não se adaptar mais à borda do recipiente. A descoloração por si só é cosmética; perda de recuperação não é.
Portanto, a junta contribui para o desempenho térmico e não substitui a qualidade do vidro. Os compradores que tratam um aro de silicone como uma permissão para relaxar as especificações do vidro geralmente descobrem o erro no pior momento: depois que o ferramental é pago.
Personalização de cor e aparência
Programas de cores e consistência entre lotes
A cor é a personalização mais visível e com maior probabilidade de gerar reclamação, pois “a mesma cor” é um acordo, não um fato.
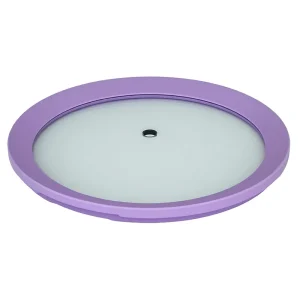
- Sistema de referência. As cores normalmente correspondem a uma referência Pantone ou a um chip mestre físico. Um número Pantone restringe o intervalo; isso não resolve, porque o silicone reproduz a cor de maneira diferente da impressão.
- Translucidez. Compostos transparentes, translúcidos e opacos da mesma cor nominal têm leituras diferentes em uma tampa de vidro e em uma panela. Confirme em qual referência a referência foi definida.
- Condições de medição. A diferença de cor deve ser avaliada sob uma fonte de luz acordada, com uma espessura de parede acordada, com um instrumento e tolerância acordados. Sem esses três, uma rejeição é uma opinião.
- Drivers de custos. Mudar de cor significa limpar o equipamento de moldagem e, em volumes baixos, lote mínimo por cor. As peças multicoloridas acrescentam uma segunda operação e uma junta que deve ser avaliada quanto ao contato com alimentos.
Em um tampa de vidro personalizada programa, a gaxeta geralmente é o último item fixado e o primeiro item que restringe o cronograma, pois as dimensões do vidro e a interface do pote são acertadas mais cedo. Iniciar o trabalho de cor e perfil paralelamente ao desenho do vidro, e não depois dele, é a diferença entre uma rodada de ferramentas e três.
Opções de aparência e suas compensações de desempenho
A maioria das opções de aparência em uma junta são inofensivas. Alguns não são, e tendem a ser os que ficam melhor em uma renderização.
| Opção | O que isso muda | O que verificar |
|---|---|---|
| Acabamento fosco vs brilhante | Textura de desmoldagem, sensação, visibilidade de resíduos | Facilidade de limpeza na linha de contato; se a superfície fosca contém resíduos |
| Moldagem de duas cores ou durômetro duplo | Aparência mais zonas mais duras e mais suaves | A junta: integridade e se ela fica em uma face em contato com alimentos |
| Logotipo impresso ou marcado a laser | Marca | Posição — nunca na face de contato; tinta ou marcação de conformidade para contato com alimentos |
| Estilo de perfil (lábio mais grosso, crista decorativa) | Qualidade percebida | Efeito na compressão e no rolamento da junta na linha de contato |
| Cor correspondente ao corpo da panela | Consistência da marca | Correspondência entre materiais: o silicone contra metal pintado ou revestido raramente corresponde exatamente |
Um ponto de design merece uma regra firme. Um logotipo ou elemento decorativo impresso na superfície que entra em contato com os alimentos é uma questão de conformidade e não de estética. Confirme se a tinta ou o método de marcação possui documentação própria sobre contato com alimentos ou mova a marca para uma superfície sem contato.
Aro de silicone versus anel de aço inoxidável: onde cada um ganha
Esta comparação é para se adequar à candidatura e não para declarar um vencedor. Ambas as estruturas são legítimas e ambas são vendidas em volume. As diferenças que importam estão no comportamento da vedação, na durabilidade do calor e da limpeza e no modelo de serviço que a marca deseja executar.
Vedação e tolerância à variação do vaso
O aro de silicone veda por elasticidade: adapta-se ao aro do pote e absorve pequenas irregularidades, por isso tolera um pote um pouco redondo, um pouco áspero ou um pouco diferente do desenho. Um anel de aço inoxidável veda por geometria: as superfícies se encontram, as folgas restringem o fluxo e a estabilidade vem da massa e do ajuste. Em uma borda de pote consistente e bem controlada, ambos funcionam; no variável, o elastômero é mais tolerante e o anel de metal depende da panela estar certa.
Calor, limpeza e vida útil
Os anéis de metal toleram melhor o calor elevado e a limpeza agressiva do que os elastômeros, e não envelhecem como as juntas. O silicone lida bem com o ciclo térmico dentro de sua faixa nominal, mas é uma peça de desgaste: endurece, adquire odor, perde o rebote e, eventualmente, precisa ser substituído. Quando uma tampa é utilizada e lavada em condições comerciais – ciclos frequentes, altas temperaturas, suportes para pratos – a tolerância da estrutura metálica a esse tratamento é uma vantagem real. No uso doméstico, com uma limpeza mais suave, a lacuna prática é menor do que o marketing normalmente sugere.
Modelo de custo e substituição
Um anel é um componente estrutural; uma junta é uma peça de desgaste. Essa diferença impulsiona a economia e a história do pós-venda.
- A tampa anelada é efetivamente uma única compra. O custo está no material, na conformação e na montagem, e o produto foi projetado para não precisar de manutenção.
- A tampa vedada geralmente é mais barato de construir, mas implica um caminho de substituição. Esse caminho só funciona se a junta for genuinamente substituível pelo usuário, se a peça de reposição estiver disponível no mercado e se a remoção e a remontagem forem fáceis o suficiente para que o consumidor realmente faça isso.
As marcas devem decidir deliberadamente qual modelo estão executando. Um tampa vedada vendido em um mercado sem canal de peças sobressalentes torna-se silenciosamente uma tampa descartável, e isso é uma decisão de posicionamento, não de engenharia.
Tabela de decisão por tipo de panela, carga térmica e modelo de serviço
| Situação | Aro de silicone | Anel de aço inoxidável |
|---|---|---|
| Chama aberta, alta temperatura, uso frequente | Viável, mas confirme a classificação do composto na linha de contato | Preferencial – sem elastômero para envelhecer |
| Cozimento elétrico com baixa umidade, calor suave | Frequentemente preferido para ajuste adequado e assento mais silencioso | Praticável; dependente da geometria |
| Lavagem comercial de alta frequência | O envelhecimento da junta acelera; frequência de substituição aumenta | Preferido para tolerância ao abuso |
| Bordas de panela com variação ou rugosidade visível | Preferido – conformidade elástica | Depende do pote que está sendo controlado |
| Programa de alto volume e baixo custo | Geralmente menor custo de construção | Depende do custo de formação e montagem |
| Programa com canal de peças de reposição | Preferencial – uma peça de desgaste utilizável | Não aplicável |
| Aparência externa premium | Limitado à cor e perfil da junta | Amplas opções de acabamento |
Como antes, isto descreve tendências estruturais e não um desempenho validado para um produto específico. Compare com a panela real, o regime de limpeza e o modelo de serviço.
Lista de verificação de compras e inspeção
Folha de dados de RFQ: o que enviar
Envie parâmetros, não fotografias. Uma RFQ completa evita o modo de falha mais comum nesta categoria: uma cotação do fornecedor contra uma interpretação da sua imagem.
| Artigo | O que declarar |
|---|---|
| Interface do pote | Diâmetro interno ou externo no plano de assentamento, perfil do aro (plano/laminado/flangeado), espessura do aro |
| Vidro | Diâmetro ou eixos mais raio de canto, espessura, plano ou abaulado, condição de aresta necessária |
| Junta | Família de compostos, faixa de dureza, tipo de seção transversal (envoltório/canal/lábio), referência de cor |
| Retenção | Forma de fixação da junta: canal moldado, adesivo, fixação mecânica com alça |
| Ventilação | Ventilação presente ou não, posição e diâmetro, ou caminho de alívio pretendido |
| Alça | Tipo, material e se é montado através do vidro ou transportado por uma aranha de metal |
| Conformidade | Mercado-alvo, a estrutura aplicável e a documentação necessária |
| Controle de cores | Chip de referência ou Pantone, fonte de luz, instrumento, tolerância |
| Documentação | TDS composto, relatórios de teste, declaração de conformidade, quantidade de amostra |
| Embalagem | Proteção de borda, configuração da caixa, expectativa de teste de queda |
| Comercial | Prazo de entrega da amostra, prazo de produção, MOQ, base de preço, disponibilidade de peças sobressalentes |
A espessura é onde a abreviação do catálogo causa problemas. O valor mais frequentemente citado para uma tampa de panela - um Tampa de vidro temperado de 4 mm na linguagem do catálogo — é um ponto de partida, não uma especificação. Confirme no desenho, na amostra e no lote entregue, juntamente com a tolerância aplicável. Em um tampa de vidro temperado OEM programa, o desenho de montagem, e não os desenhos dos componentes, é o documento de controle; é aí que o vidro, a junta, a retenção e a alça são fixados juntos.
Validação da amostra antes da produção em volume
Valide uma amostra em relação a quatro coisas, nesta ordem, porque cada uma pode invalidar a próxima.
- Montagem no pote real. Assente-o vazio, com água, inclinado e levantado pela alça. Verifique se a tampa sai usando uma força não superior ao seu próprio peso mais 2 N – tanto a frio quanto após um ciclo de fervura e resfriamento. Uma tampa que precisa ser puxada com firmeza quando está fria ou que gruda após o resfriamento tem um problema de ventilação ou compressão.
- Junta e junta de vidro. Procure folgas entre a gaxeta e o vidro, deslocamento da gaxeta sob pressão do polegar, bordas expostas além do projeto e bordas que rolam na linha de contato.
- Comportamento térmico sob um método acordado. Execute o diferencial e a contagem de ciclos que ambas as partes assinaram e registre quebra, afrouxamento do aro e deslocamento da junta separadamente.
- Materiais e documentação. Verifique se a cor, a dureza e as condições de teste do relatório correspondem à amostra que você tem em mãos e execute uma verificação sensorial – cheiro e sabor – em vez de confiar apenas em um certificado.
A solicitação de amostra de tampa de vidro deverá indicar as dimensões do pote no plano de assento, o mercado pretendido e a documentação que espera com a amostra; caso contrário, a amostra chega dimensionalmente correta e comercialmente incompleta. O erro recorrente nesta fase é aprovar o vidro e a junta separadamente. Aprove a montagem, no pote que será enviado.
Pontos de inspeção de produção em massa
| Ponto de inspeção | Método | Base de julgamento |
|---|---|---|
| Retenção de junta | Torça manual e pressione em quatro ou mais pontos por peça | Nenhum movimento ou rotação além do limite acordado |
| Perfil de junta | Verificação visual e digital ao longo da borda de contato | Sem rolo, sem extrusão, sem rebarbas de moldagem na banda de contato |
| Cobertura de borda de vidro | Inspeção visual da borda em toda a circunferência | Borda exposta dentro do limite projetado; sem fichas |
| Cor | Comparação com o chip mestre sob a fonte de luz acordada | Dentro da tolerância acordada |
| Dimensões principais | Paquímetro ou medidor em pontos definidos pelo desenho | Dentro da tolerância de desenho |
| Ventilação | Verificação de presença, posição e ausência de flash | Atende desenho; aberto, não bloqueado por rebarbas de moldagem |
| Cheiro e aparência | Verificação sensorial em uma amostra por lote | Sem odor, sem descoloração, sem contaminação |
| Embalagem | Review of edge protection and carton structure | Protects the edge through the agreed drop test |
Sampling plans, acceptance limits and defect classification are commercial terms. Set them in the purchase contract with your supplier, define the defect classes in words both sides interpret the same way, and keep the numbers out of the technical description where they do not belong.
Perguntas frequentes
Is a silicone rim waterproof enough to seal the pot completely?
No, and complete sealing is normally not the design intent. The gasket restricts the escape path for steam and limits condensate; many lids keep a deliberate relief path — a vent, a notch, or a controlled clearance — so that pressure does not build and the lid does not stick after cooling. What matters is how much steam escapes and where, not whether the seal is absolute.
What temperature can the silicone rim withstand, and how is it verified?
That depends on the compound, not on the material category, and it should never be taken from a generic marketing figure. Ask the compound supplier for the technical data sheet and the finished-part test report, and check four things: continuous service temperature, short-term peak with its duration and permitted number of cycles, low-temperature rebound limit, and aging behavior — hardness drift and compression set over time.
Will the silicone rim stop the tempered glass from cracking?
No. The rim reduces direct conduction at the covered edge and absorbs minor mechanical loads, but it cannot alter the stress state of the glass. A disc with poor tempering or a damaged edge remains vulnerable under any gasket, and protection only exists where the gasket actually covers the edge.
Can the rim be replaced by the end user, or is it fixed to the glass?
Both designs exist. A molded channel or a stretched wrap profile can usually be replaced with a spare; an adhesively bonded or mechanically clamped gasket often cannot without tools. If you plan a spare-part program, confirm that replacement is feasible for a consumer, that the part will be available in the target market, and that refitting does not compromise the seal.
Does the rim color affect food-contact compliance?
Pode. Pigments and other additives are part of the formulation, so a report issued for one color does not automatically cover another, and multi-color or dual-material parts introduce a joint that has to be assessed. Require documentation per color, and keep printed or marked elements off the food-contact surface.
How do I confirm the rim fits my pot without shipping the pot?
Send the dimensions the gasket actually responds to: the seating-plane diameter, the rim profile, rim thickness and roundness deviation. Then verify on a sample against a pot from your own production, not against a gauge — a lid can be dimensionally correct and still leak because the pot varies. Where shipping a pot is impractical, ask the supplier to confirm the seating geometry in writing and to test the sample against your stated dimensions and tolerance.
Conclusion: Specify the Interaction, Not the Parts
A tampa de vidro temperado com borda de silicone is a small assembly in which two materials do each other favors and create each other’s risks. The glass sets a hard limit that cannot be reworked after tempering, so the gasket’s coverage of the edge is a structural decision rather than a cosmetic one. The gasket provides the seal, but it provides it within a temperature and aging window that belongs to the compound — and it eventually ends its life as a wear part, which is a service-model decision rather than a quality defect.
Three habits prevent most of the problems described here:
- Specify the assembly. Glass, gasket, retention method, vent and handle are one system; approving components separately is how fit and sealing failures reach a container.
- Verify on the real pot. Dimensional inspection cannot reveal conformance to a pot that varies.
- Take numbers from documents, not pages. Temperature, compression, migration results and thermal-shock performance each belong to a data sheet or a report tied to the batch you are buying.
If you are selecting a gasketed lid for a cookware program, the fastest route to a reliable answer is to send your pot interface dimensions, target market, cleaning regime and expected volumes, then evaluate samples against the checks above rather than against photographs.








