
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


シリコンリム付き強化ガラス蓋: 密閉性と熱性能
2026-11-13
同じ直径、同じガラスの厚さ、同じシリコンの縁の色の 2 つの蓋が同じ工場から出荷され、キッチンでは別の製品のように動作します。鍋の上に静かに座り、煮込んでも密閉性を保ったまま、1年間毎日洗った後でもまだ新品のような状態です。もう 1 つは、周囲の半分から蒸気が抜け、リムの下に水が溜まり、数か月以内に接触線で硬くなってわずかに茶色になったガスケットが見られます。
商品写真では違いが確認できることはほとんどなく、ガラスだけの違いであることもほとんどありません。あ シリコンリム付き強化ガラス蓋 は 2 つの材料からなるアセンブリであり、各部品が他の部品の動作を変更します。ガラスは機械的および熱的限界を設定し、ガスケットはシール動作を設定し、それらの間の接合部は両方が機能し続ける時間を決定します。
このガイドでは、バイヤーと製品エンジニアの観点からそのやり取りを考察し、プログラムを決定する 3 つの質問、つまり調理器具のガラス蓋のリムが実際にどのような働きをするのか、リムが耐えられるものと耐えられないもの、そして実際にどのようにシールが失敗するのかを中心に構成されています。最後に、出荷時の不具合を防ぐための仕様と検査項目について説明します。図面上で図が属する場所 (圧縮、公差、テスト差分) は、Web ページから借用するのではなく、そこに残ります。
シリコンリムが強化ガラス蓋上で実際に何をするのか
構造: ガラスディスク、ガスケット断面、ハンドルインターフェイス
このタイプの蓋には 3 つの構造ゾーンがあり、それぞれが苦情の原因となる可能性があります。
- ガラスディスクです。 平らまたはドーム状で、エッジは研削または研磨されています。焼き戻しが完了すると、直径、厚さ、平坦度、刃先の状態が決まります。
- シリコンリムです。 重要なのは断面であり、3 つのファミリーが一般的です。 ラップアラウンド 両面のガラスエッジを折り曲げたプロファイル、 インレイまたはチャンネル ガラスが U 字型の溝の中に収まるプロファイルと、 唇 狭いバンドでグラスを掴みながらポットの縁に当たる形状。見分ける簡単な方法は、ガラスが溝の中に収まっているか、2 つの面の間に挟まれているかどうかを確認することです。
- ハンドルインターフェイス。 ノブまたはハンドルは、ガラスを通して取り付けられるか、金属スパイダーまたはリムアセンブリによって運ばれます。ガラスとジョイントのどちらが吊り上げ荷重を支えるかが決まります。
単一の製品写真だけでは、どの断面を購入しているのかを判断することはできません。 2 つのサプライヤーが同じシルエットを示し、異なる圧縮動作、異なるエッジ カバレージ、および異なる交換ロジックを備えたラップアラウンド ガスケットとチャネル ガスケットをそれぞれ出荷することができます。画像ではなく断面図を要求してください。
シーリング、エッジ保護、着座の 3 つの作業
ガラス蓋の縁は通常シールと呼ばれます。実際には、独立して失敗する可能性のある 3 つの機能を実行します。
- 封印。 ガスケットは鍋の縁とガラスの間の隙間を閉じ、蒸気の逃げ道を制限し、鍋の外側に流れる凝縮水を制限します。
- エッジ保護。 強化ガラスには高い内部応力がかかり、その切断端は部品の中で最も敏感な領域です。ガスケットはその端を覆い、積み重ね、ディッシュラック、輸送、日常の取り扱いによる衝撃を吸収します。
- 席と場所。 リムの低い輪郭は、鍋が傾いたときや鍋の下に蒸気の圧力が高まったときに蓋が滑るのを止める静止面と横方向の位置を提供します。
各機能は、機器を使用せずにサンプルで確認できます。円周上のいくつかの点でリムを押したりひねったり(シールグリップとクランプ)、ガラスの端に沿って隙間や露出したガラスがないか確認したり(エッジ保護)、実際の鍋に蓋を置き、傾けたり、ハンドルで持ち上げたり(台座)します。ある検査に合格した蓋でも、別の検査に合格しない可能性があります。そのため、「テーブル上で問題なく見える」状態がほとんど安定しません。
強化ガラスによりガスケットの要件が変わる理由
テンパリングは、リムのあらゆる決定を形作る制約を課します。 強化ガラスは、後で切断したり、穴を開けたり、再成形したりすることはできません。 ガラスディスクはガスケットが存在する前に完成するため、ガスケットはガラスの直径、平面度またはドーム、エッジの輪郭に適応する必要があり、その逆は決してできません。
購入者には次の 3 つの影響が生じます。
- エッジカバレッジは仕様品となります。 ガスケットのバンドが狭い場合、応力がかかるエッジの多くが露出したままになります。慎重に積み重ねられた装飾的な蓋では、これは許容されるかもしれません。荷物を積み込んだり、ラックで洗ったりするときに蓋が持ち上げられてしまう場合は、そうではありません。
- 平坦度のばらつきが不均一な圧縮につながります。 平坦でないガラスディスクや対称でないドームでは、一部のセクターが他のセクターよりも圧縮されたガスケットが生成されます。蓋はまだ正常に見え、漏れは鍋にのみ現れます。
- 「私の他の鍋に合うように作ってもらえますか?」は間違った質問です。 ガラスのサイズは変更できません。変更できるのは、ガスケットの形状、ポットのインターフェース、工具、または蓋だけです。これを早期に解決することで、プロジェクト後半で高価な想定を行うことを回避できます。
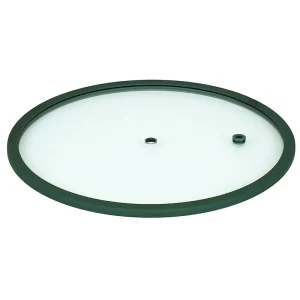
シリコーンの材質と温度範囲
蓋パッキンに使用される材質の種類
2 つのプロセス ファミリが主流であり、その選択は技術的なものであると同時に商業的なものでもあります。
- ソリッドシリコーンゴム(HCR)、圧縮成形。 工具コストが低く、顔料の変化に対する耐性が高く、多色および中量のプログラムに適しています。寸法の一貫性は、金型の品質と硬化管理に依存します。
- 液体シリコーンゴム (LSR)、射出成形。 工具コストが高く、寸法再現性が高く、透明度が高いため、大量生産や薄く精密なセクションに適しています。
通常、ショア A で表される硬度は、リムの感触と密閉方法を決定するパラメータです。柔らかいコンパウンドは、凹凸のあるポットのリムにより容易に適合し、より低い力で圧縮されますが、蓋の自重でより大きくたわみ、接触線で転がったり押し出されたりする可能性があります。より硬いコンパウンドは形状を保持し、圧縮永久歪みに強くなりますが、ポットの凹凸を吸収する代わりに、より多くの凹凸を伝えます。硬度はリム プロファイルの溝幅とも相互作用します。この 2 つは別々に選択されるのではなく、一緒に設計されます。
化合物ファミリー、硬度範囲、硬化システムを書面で尋ね、引用された硬度が完成部品に適用されるか未加工の化合物に適用されるかを確認します。サプライヤーはよくこの材料を次のように説明します。 食品グレードのシリコーン;このフレーズは仕様ではなくラベルであり、その背後にある文書がファイルに含まれるものです。
温度範囲:連続、短期、低温
これは、ほとんどのサプライヤーのページで数字が引用され、ほとんどのバイヤーが確認せずにそれを提出するセクションです。 「最大 230 °C」などの 1 つの数字は、ほとんど役に立ちません。シリコーン ガスケットの使用可能な範囲は、材料カテゴリではなく、特定の化合物および特定の用途の特性であるためです。
実際に購入する化合物については、次の 4 つのパラメータを確認する必要があります。
- 連続使用温度 — 一回限りのピークではなく、反復的かつ持続的な暴露の上限。
- 短期またはピーク温度 — どのくらいの熱さ、どのくらいの長さ、そして何回か。ピーク評価は、期間とカウントがなければ意味がありません。
- 低温での挙動 — 特定の点を下回ると、エラストマーは反発力を失い、シールは圧縮後の回復を停止します。冷蔵倉庫に保管され、鍋に使用された蓋は、レンジの両端を経験します。
- その範囲内の老化現象 - 硬度ドリフト、圧縮永久歪み、反発力の損失、および経時的な揮発性損失。弾性を保ちながら永久に平らになるガスケットは、たとえ変色しなかったとしても故障しています。
実際の結果は意図的なものです。 ここでは製品の宣伝文句として温度の数値は引用されていません。 仕様に含まれる番号は、化合物サプライヤーの技術データシートに印刷され、完成部品のテストレポートによって確認された番号です。同一に見える 2 つのリムは、実際には異なる評価を持つ可能性があり、カタログ数値は検証すべき主張であり、それに基づいて設計する特性ではありません。
2 番目のポイントも同じロジックから導き出されます。耐熱性は通常、材料の問題として議論されますが、蓋に関しては組み立ての問題です。ガスケットは、すぐに温度に達するガラスの端と、蓋の他の部分よりもはるかに高温になる可能性のある鍋の縁に接しています。関連する質問は、「シリコンがどの程度の温度に耐えられるか」だけでなく、「ガスケットが接触ラインで実際にどの程度の温度に耐えるか、そしてどのくらいの時間持続するか」です。弱火で使用する蓋の場合、2 つの答えは、頻繁にディグレージングを行う高出力バーナーで使用する蓋とは大きく異なります。
食品と接触するコンプライアンスと証明書に記載する内容
コンプライアンスは、物質的な取り組みである前に、文書化の取り組みです。輸出プログラムでは 3 つの枠組みが最も重要ですが、これらは互換性がありません。
| 市場 | フレームワーク | サプライヤーが示すべきこと |
|---|---|---|
| 米国 | FDA 21 CFR 177.2600 — 繰り返し使用を目的としたゴム製品 | 配合コンプライアンス声明、および該当する場合は完成品の抽出試験データ |
| 欧州連合 | 規制 (EC) 1935/2004 フレームワークおよび GMP 規制 (EC) 2023/2006。シリコーンゴムについては、統一された特定の EU 措置がないため、各国の規則が適用されます。ドイツでは、LFGB §30/§31 に基づく BfR 勧告 XV「シリコーン」 | 適用される国の措置に言及した準拠宣言。レポート名にある条件下での移行テスト データが記載されています。 |
| 中国 | GB 4806.11 — 食品に接触するゴム材料および製品 | グレードと色が特定された認定試験所からのテストレポート |
見積もりを比較する前に、2 つの違いを知っておく価値があります。まず、LFGB の実践では次のことに重点を置きます。 官能的な 性能 — 物品は食品の味や匂いを損なうものであってはなりません — これにより、官能評価が後付けではなくテストバッテリーの一部になります。第二に、シリコーンは EU 内で特殊な立場にあります。EU レベルで統一された具体的な措置がないため、サプライヤーの「EU 準拠」という声明自体にはほとんど意味がありません。この宣言がどの国の措置に言及しているかを尋ねてください。
次に、レポートを注文と照合します。 4 つの質問でほとんどのギャップがわかります。
- という名前ですか? 色 出荷されていますか?顔料は配合を変えます。
- という名前ですか? 硬さ?異なる化合物は異なるレポートを意味します。
- と記載されていますか? 模擬物質、温度と継続時間 それらの条件は、水性、酸性、脂肪性、高温など、蓋の実際の使用方法と一致していますか?
- レポートとレポートの間に追跡可能なリンクはありますか? バッチ それとも一般的な「シリコン」カテゴリーのみを購入していますか?
4 つすべてに回答できないサプライヤーは、準拠した部品ではなく、材料を提供していることになります。また、ある市場向けに発行されたレポートは、別の市場で自動的に再利用できるわけではないことも覚えておく価値があります。フレームワーク、テスト条件、宣言文言はすべて異なるため、1 つのファイルですべての顧客をカバーすると仮定するのではなく、目的地ごとにドキュメントを計画してください。そして、このセクションの制限に注意してください。ここには特定の SKU に対するコンプライアンスの結論は含まれていません。適合性は化合物、プロセス、色、ターゲット市場によって異なり、受け取る商品に関連付けられた文書から判断する必要があります。
シール性能とポットの互換性
シールの仕組みと蒸気の行き先
シリコンの弾性によりシールします。ガスケットはガラスとポットの縁の間で圧縮され、圧縮後に回復します。シールは、復元力に接触バンドの幅を加えたものによって維持されます。リムのプロファイルに設計された圧縮、コンパウンドの硬度、両面の表面の一貫性という 3 つの要素がその機能を決定します。
次に 2 つの実践的なポイントを説明しますが、どちらも調達においてよく誤解されます。
シリコンで縁取られた蓋は気密ではないため、通常は密閉すべきではありません。 加熱した鍋の蓋が完全に密閉されていると、内部に圧力がかかり、冷めると蓋が鍋の上に引き寄せられます。そうすれば、オープニングは日常的なアクションではなく、小さな蒸気イベントになります。これが、多くの調理器具の蓋が意図的に逃げ道を確保している理由です。 通気穴付きのガラス蓋、ガスケットプロファイルのギャップ、または座面の制御されたクリアランス。設計の目的は、真空を達成することではなく、蒸気損失と凝縮水を制限することです。
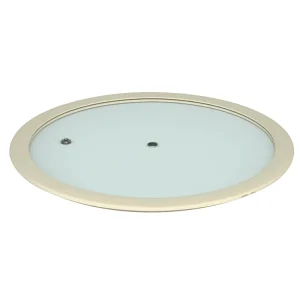
リリーフパスはシール仕様の一部です。 通気孔により、蒸気が逃げる量と凝縮水が形成される場所が変わります。成形されたノッチを備えたガスケットは一方向にのみ通気しますが、これはユーザーが蓋を回転させる場合に問題となります。通気孔付きの蓋を購入する場合は、その位置を指定し、穴を開けて追加するのではなく、工具に存在することを確認してください。焼き戻し後に穴を開けることはできません。
ポットの互換性: 直径、リムのプロファイル、形状
ガスケット付きの蓋の取り付けの問題は、ガラスではなくポットの界面に集中します。正しく測定された蓋が実際に密閉できるかどうかは、4 つの変数によって決まります。
- 蓋がどの直径に収まるか。 ポットの外縁にあるガスケットは、開口部の内側にあるガスケットとは異なる動作をします。外側のシートのデザインはリムの変動をより許容し、持ち上げるのが簡単です。インナーシートのデザインはよりしっかりと配置されますが、ポットの内径と真円度の影響を受けやすくなります。
- リムのプロファイル。 平らなリム、圧延またはフランジ付きリム、厚い鋳鉄リムは、接触面が大きく異なります。フラットリム用に設計されたガスケットは、狭いバンドのロールエッジを橋渡しするため、そのラインで圧縮が集中し、老化が促進されます。
- ポット形状。 A 丸いガラスの蓋 は、1 つの直径に真円度の偏差を加えたものによって決まります。あ 四角いガラス蓋 は 2 つの軸の寸法に角の半径を加えたものによって決まり、対角線によって蓋が開口部を通過するかどうかが決まります。コーナーは、ガスケットの圧縮を均一に保つのが最も難しい場所でもあります。
- ガラスのプロファイル。 ドーム型の蓋と平らな蓋は鍋に対して異なる高さにあり、縁もそれに従う必要があります。フラットディスク用に設計されたガスケットをドームに押し付けると、サンプルテーブル上では見えない不均一な接触が見られます。
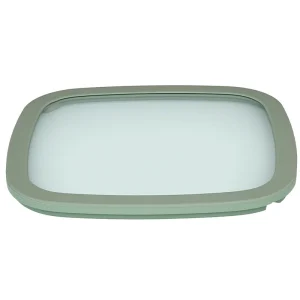
以下の表は、選択のための構造的傾向を示しています。特定の SKU に対するパフォーマンスは検証されていないため、目の前の鍋や調理方法と照らし合わせて確認する必要があります。
| 鍋・蓋の様子 | 期待されるガスケットの動作 | サンプルで確認すること |
|---|---|---|
| 平鍋縁、平ガラス蓋 | 均一な接触バンド、最も予測可能なシーリング | 全周の接触バンド幅 |
| ロールリムまたはフランジリム | 接触は狭い線に集中します。より高いローカル圧縮 | ガスケットがブリッジしているか適合しているか。そのラインでの圧縮永久歪み |
| 鋳鉄または厚いリム、粗い表面 | ソフトコンパウンドはよりよくフィットします。硬いコンパウンドが高い箇所で漏れる可能性があります | ゲージ上ではなく、実際の鍋の数か所にシールを貼ります |
| 正方形または長方形の容器 | コーナー圧縮が不均一。角が先に老化する | 四隅すべてと対角のクリアランス |
| 広い鍋、重い蓋 | ガスケットの単位負荷が高くなります。クリープリスクが増加する | 一定期間負荷がかかった後の圧縮永久歪み |
| 小さな鍋、軽い蓋 | ガスケットが密閉できるほど圧縮されていない可能性があります | 蓋の自重で最小限の圧縮が達成される |
実際にシールするかどうかを決定する変数
蓋が寸法検査に合格しても漏れが続く場合、原因は通常 6 つのうちのいずれかです。それぞれに異なる是正措置が講じられるため、「漏れている」という苦情はサプライヤーに送るのに有用ではありません。
| 変数 | 典型的な症状 | 修正箇所 |
|---|---|---|
| ガスケットの硬度がポットのリムに対して高すぎる | 低圧縮時の漏れ。あるセクターで凝縮水が漏れる | 複合選択 |
| プロファイルに設計された圧縮が不十分です | 蒸気は周囲の大部分から逃げます | リムプロファイル/図面 |
| 溝の幅がガスケットの厚さと一致しません | ガスケットがチャネル内で転がったり、はみ出したり、緩んだままになったりする | ツーリング |
| ガラスの平坦度またはドームの偏り | リークは 1 つのセクターのみで行われます。反対側のガスケットは明らかにさらに圧縮されています | ガラス仕様 |
| ポットの真円度のズレやリムの荒れ | 蓋の回転に合わせて動く断続的な漏れ | 調理器具側の制御 |
| ハンドルのオフセットまたは重いノブ | 蓋が傾き、片側のガスケットが持ち上がります | ハンドル位置と質量バランス |
圧縮率、溝幅、クリアランスは絞りと収縮のパラメータです。これらは鍋の真円度、ガスケットの硬さ、蓋の重量、製品ラインによって異なります。これらはテンプレートから採用するのではなく、書面で合意し、検査時に測定する必要があります。
熱性能: 熱衝撃、エッジ応力、ガスケットができることとできないこと
鍛えれば何が得られるのか、そしてどこが壊れやすいのか
強化により、ガラスの表面は圧縮され、内部は張力がかかります。これが、蓋に機械的衝撃や急激な温度変化に対する耐性を与えるものであり、焼き戻し蓋が破損すると通常、長い破片ではなく、比較的鈍い小さな破片に砕けるのはこのためです。
そのトレードオフとして、利点は表面に集中し、脆弱性はエッジに集中します。切断および研削されたエッジ、あらゆるチップ、およびガスケットがガラスを露出させたままになっている箇所は、通常、故障が始まる場所です。エッジを覆うガスケットがそのゾーンを継続的に保護します。間隔をあけてグリップするガスケットはグリップポイント間のセクションを露出させます。これは、軽い装飾的な蓋には使用できますが、負荷がかかって持ち上げられたり、ラックに積み重ねられたりする蓋には問題があります。
これは、リムがトリムではなく機能部品である理由も説明しています。焼き戻しされた蓋では、焼き戻し後にエッジを修理したり再仕上げしたりすることができないため、最初から保護を設計する必要があります。
熱衝撃挙動と適用可能な試験基準
熱衝撃試験では、ガラスが割れたりリムのアセンブリが緩んだりするまでに、どの程度の温度差を何回加えたのかという、特定の方法による単純な質問が行われます。サプライヤーが製品を次のように説明する 耐熱衝撃性ガラス蓋 は、製品ページの形容詞ではなく、差分、サイクル数、サンプル構成を記載したレポートによって裏付けられるべき主張を行っています。
知っておく価値のある 3 つの参照点は、それぞれ異なる目的に役立ちます。
- EN 12150 (熱強化ソーダ石灰ケイ酸塩安全ガラス) 強化ガラスの試験方法と破砕基準を提供します。破砕試験は、ガラスが単に熱強化されただけではなく、実際に強化されたことを確認するのに有用な方法です。
- GB 15763.2 (安全ガラス - 強化ガラス) 断片化要件を含む、同等の中国のフレームワークを提供します。
- EN 12983-1:2023 (コンロの上で使用する家庭用調理器具) は調理器具固有のリファレンスです。 2023 年版では、熱強化ガラス蓋の要件が追加され、蓋の設計条項では取り外し力の基準が設定されています。蓋は、どの位置でも、自重に 2 N を加えた値を超えない力を使用して取り外し可能であり、使用可能な容量に等しい量の水を沸騰させて冷却する前と後の両方で 23 ± 5 °C でテストされなければなりません。
区別が重要です。 EN 12150 および GB 15763.2 は、ガラスが適切に強化されているかどうかを示します。 EN 12983-1 は、蓋が調理器具として機能するかどうかを示します。ガラス規格のみを引用するサプライヤーのレポートはアセンブリのテストを行っていません。また、サイクル数、サンプルサイズ、蓋の構成を記載せずに大きな差を引用するレポートも多くを伝えていません。
レポートに表示される内容: 適用されたディファレンシャル、サイクル数、サンプルの寸法と厚さ、テストされたリムの構成、および合格基準 (破損なし、リムの緩みなし、ガスケットの変位なし)。これらがなければ、「熱衝撃に合格した」ということは、サプライヤー間で比較できる結果ではなく、単なる言葉に過ぎません。
ガスケットの貢献 - 熱緩衝作用とその限界
シリコン製のリムが「ガラスを熱から守る」という思い込みが根強くあります。ガスケットが実際に何をするのかを正確に把握することは価値があります。
できること:
- 直接伝導を減らす これは、接触が金属とガラスの接触ではなく、低導電性エラストマーを通過するためです。
- 局所的な温度変化の速度を遅くする 覆われたエッジで、応力差の影響を最も受けやすい領域です。
- 軽微な機械的負荷を吸収します これは、高温使用時に重要となる機械的利点です。
できないこと:
- ガラスの応力状態を変えることはできません。 焼き戻しが不十分なディスク、またはエッジが損傷したディスクは、ガスケットの下では焼き戻しが不十分なディスクのままになります。
- 露出したエッジを補正することはできません。 保護はガスケットが覆っている部分にのみ存在します。
- 接触線ではいつまでも生き続けることはできません。 経年劣化により反発力が低下し、反発力を失ったガスケットはガラスに問題が発生する前にシールを停止します。これがこの設計の通常の寿命です。
「リムがきれいに見えます」というのは不十分なテストであるため、最後の点は有効な判断ルールとして価値があります。解放時の反発が目に見えて減少するか、接触線に沿って永久的なくぼみが残るか、または表面が十分に硬化してポットのリムに適合しなくなる場合、ガスケットは耐用年数の終わりに達します。変色だけでも表面的なものです。回復の喪失はありません。
したがって、ガスケットは熱性能に寄与するものであり、ガラスの品質の代替品ではありません。シリコンリムをガラスの仕様を緩和する許可として扱う購入者は、通常、ツールの代金を支払った後という最悪の瞬間に間違いに気づきます。
色と外観のカスタマイズ
カラー プログラムとバッチ間の一貫性
色は最も目立つカスタマイズであり、「同じ色」は合意であり事実ではないため、クレームが発生する可能性が最も高いものです。
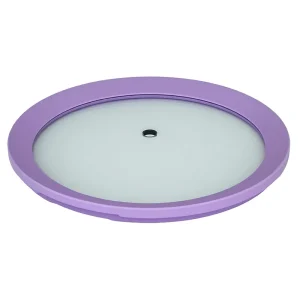
- 参照システム。 通常、色は Pantone リファレンスまたは物理的なマスター チップに一致します。 Pantone 番号は範囲を狭めます。シリコーンの発色は印刷とは異なるため、これは修正されません。
- 透明感。 同じ名目上の色でも、透明、半透明、不透明の化合物は、ガラス蓋と鍋では異なって読み取られます。どちらの基準に設定されているかを確認してください。
- 測定条件。 色の違いは、合意された光源の下、合意された壁厚、合意された機器および公差で判断される必要があります。これら 3 つがなければ、拒否は意見です。
- コストドライバー。 色を変更するには、成形装置を洗浄する必要があり、少量の場合は色ごとに最小バッチを洗浄する必要があります。複数色のパーツにより、2 番目の操作と食品との接触を評価する必要があるジョイントが追加されます。
で カスタマイズされたガラスカバー プログラムでは、ガラスの寸法とポットのインターフェースが先に決定されるため、ガスケットは通常最後に修正される項目であり、スケジュールを制約する最初の項目になります。カラーとプロファイルの作業をガラスの描画後ではなく、並行して開始することは、ツールを 1 回使用する場合と 3 回使用する場合の違いです。
外観オプションとそのパフォーマンスのトレードオフ
ガスケットの外観のほとんどの選択は無害です。そうでないものはいくつかありますが、それらはレンダリングで最もよく見えるものである傾向があります。
| オプション | 何が変わるのか | 何を確認するか |
|---|---|---|
| マット仕上げと光沢仕上げ | 離型時の質感、感触、残留物の可視性 | 接触ラインでの洗浄性。マットな表面に残留物があるかどうか |
| 2色またはデュアルデュロメータ成形 | 外観とより硬いゾーンとより柔らかいゾーン | ジョイント: 完全性、および食品と接触する面にあるかどうか |
| 印刷またはレーザーマーキングされたロゴ | ブランディング | 位置 — 接触面上には決して置かないでください。食品との接触に関するインクまたはマーキングのコンプライアンス |
| プロフィールスタイリング(厚い唇、装飾的な隆起) | 知覚される品質 | 接触線における圧縮とガスケットのロールへの影響 |
| 調理器具本体に合わせたカラーリング | ブランドの一貫性 | 異素材間の一致: シリコーンと塗装またはコーティングされた金属が正確に一致することはほとんどありません |
デザイン ポイントの 1 つは、明確なルールに値します。食品と接触する表面に印刷されたロゴや装飾要素は、美的問題ではなく、コンプライアンスの問題です。インクまたはマーキング方法に食品との接触に関する独自の文書があることを確認するか、マークを非接触面に移動してください。
シリコンリム vs ステンレスリング: どちらが勝つか
この比較は、アプリケーションを適合させることを目的としたものであり、勝者を宣言するものではありません。どちらの構造も合法であり、両方とも大量に販売されています。重要な違いは、シール動作、熱と洗浄の耐久性、およびブランドが実行したいサービス モデルです。
密閉性とポットのばらつきに対する耐性
シリコン製の縁は弾性によって密閉します。鍋の縁にぴったりとフィットし、小さな凹凸を吸収します。そのため、鍋の真円がわずかにずれていたり、多少粗かったり、図面とわずかに異なっていても許容されます。ステンレス リングは形状によってシールします。表面が接触し、隙間が流れを制限し、安定性は質量とフィット感から生まれます。一貫してよく制御されたポットリムでは、どちらも機能します。可変的なものでは、エラストマーの方が寛容であり、金属リングはポットが適切であるかどうかに依存します。
熱、洗浄、耐用年数
金属リングはエラストマーよりも高温や激しい洗浄に耐え、ガスケットのように経年変化しません。シリコーンは定格範囲内で熱サイクルに十分対応しますが、摩耗部品です。硬化し、臭いが発生し、反発力が失われ、最終的には交換が必要になります。頻繁なサイクル、高温、ディッシュラックなどの商用条件下で蓋が使用および洗浄される場合、その処理に対する金属構造の耐性は大きな利点となります。家庭での使用では、より穏やかに掃除すれば、実際のギャップは通常のマーケティングが示唆するよりも小さくなります。
価格と代替モデル
リングは構造コンポーネントです。ガスケットは摩耗部品です。この違いが経済性とアフターセールスのストーリーを左右します。
- A リング付き蓋 実質的には 1 回の購入です。コストは材料、成形、組み立てにかかっており、製品はサービスを必要としないように設計されています。
- A ガスケット付きの蓋 通常、構築は安価ですが、代替パスを意味します。この方法は、ガスケットが真にユーザーによる交換可能である場合、交換部品が市場で入手可能である場合、および取り外しと再取り付けが消費者が実際に行うほど簡単である場合にのみ機能します。
ブランドは、どのモデルを実行するかを慎重に決定する必要があります。あ ガスケット付きの蓋 スペアパーツの流通経路のない市場に販売される製品は、ひそかに使い捨ての蓋になりますが、それはエンジニアリング上の決定ではなく、ポジショニング上の決定です。
鍋の種類、熱負荷、サービスモデル別の決定表
| 状況 | シリコンリム | ステンレスリング |
|---|---|---|
| 直火、高熱、頻繁な使用 | 動作可能ですが、接触ラインで化合物の定格を確認してください | 推奨 - 経年変化によるエラストマーなし |
| 低水分電気調理、優しい火力 | ぴったりとしたフィット感と静かな座り心地で好まれることが多い | 作業可能。ジオメトリ依存 |
| 業務用高周波洗浄 | ガスケットの劣化が加速します。交換頻度が上がる | 虐待に寛容な場合に好ましい |
| 目に見える変化や粗さのあるポットの縁 | 好ましい — 弾性適合性 | 制御されているポットに応じて |
| 低コストの大容量プログラム | 通常は構築コストが低くなります | 成形および組立コストに応じて異なります |
| スペアパーツチャンネルを備えたプログラム | 推奨 — 保守可能な摩耗部品 | 該当なし |
| プレミアムな外観 | ガスケットの色と形状に限定される | 幅広い仕上げオプション |
前と同様、これは構造的な傾向を説明するものであり、特定の製品の性能が検証されたものではありません。実際のポット、洗浄方法、サービスモデルと照らし合わせて確認してください。
購入と検査のチェックリスト
RFQ データシート: 送信するもの
写真ではなくパラメーターを送信します。完全な RFQ は、このカテゴリで最も一般的な失敗モード、つまりサプライヤーがお客様のイメージの解釈に反する見積もりを行うことを防ぎます。
| アイテム | 何を述べるべきか |
|---|---|
| ポットインターフェース | 座面の内径または外径、リムのプロファイル(フラット/ロール/フランジ付き)、リムの厚さ |
| ガラス | 直径または軸とコーナー半径、厚さ、平面またはドーム型、エッジ条件が必要 |
| ガスケット | コンパウンドファミリー、硬度範囲、断面タイプ(ラップ/チャンネル/リップ)、カラーリファレンス |
| 保持 | ガスケットの保持方法: 成形チャネル、接着剤、ハンドルによる機械的クランプ |
| 通気 | ベントの有無、位置と直径、または意図されたリリーフパス |
| ハンドル | タイプ、材質、ガラスを通して取り付けられるか、金属スパイダーによって運ばれるか |
| コンプライアンス | 対象市場、適用可能なフレームワーク、および必要なドキュメント |
| カラーコントロール | 基準チップまたはパントン、光源、機器、許容差 |
| ドキュメント | 化合物 TDS、試験報告書、適合宣言、サンプル数量 |
| 包装 | エッジ保護、カートン構成、落下試験の予想 |
| コマーシャル | サンプルリードタイム、生産リードタイム、MOQ、価格ベース、スペアパーツの入手可能性 |
カタログの速記が問題を引き起こすのは厚さです。調理器具の蓋に関して最もよく引用される数字は、 4mm強化ガラス蓋 カタログ言語では — これは仕様ではなく出発点です。適用される公差とともに、図面、サンプル、納品されたバッチ上で確認してください。で 強化ガラス蓋OEM プログラムでは、コンポーネント図面ではなくアセンブリ図面が制御文書です。つまり、ガラス、ガスケット、リテンション、ハンドルが一緒に固定される場所です。
量産前のサンプル検証
それぞれの項目が次の項目を無効にする可能性があるため、サンプルを 4 つの項目に対してこの順序で検証します。
- 本物のポットに組み立てます。 空にして水を入れて傾け、ハンドルを持って持ち上げます。蓋が、冷間時および煮沸サイクル後の両方で、およそ自重に 2 N を加えた値以下の力で外れることを確認します。冷たいときにしっかりと引く必要がある蓋、または冷めた後にくっついてしまう蓋には、通気や圧縮の問題があります。
- ガスケットとガラスの接合部。 ガスケットとガラスの間の隙間、親指の圧力によるガスケットの変位、デザインを超えて露出したエッジ、および接触線で回転するリップを探します。
- 合意された方法に基づく熱挙動。 両者が合意したデフとサイクルカウントを実行し、破損、リムの緩み、ガスケットの変位を個別に記録します。
- 資料とドキュメント。 レポートの色、硬さ、試験条件が手に持ったサンプルと一致していることを確認し、証明書だけに頼るのではなく、匂いや味などの官能チェックを実行します。
A ガラス蓋サンプル請求 ポットの着座面の寸法、対象市場、サンプルに期待する文書を明記する必要があります。そうしないと、サンプルは寸法的に正しく到着し、商業的には不完全になります。この段階で繰り返されるエラーは、ガラスとガスケットを別々に承認することです。組み立てを承認し、ポットに取り付けて発送します。
量産検査ポイント
| 検査箇所 | 方法 | 判断根拠 |
|---|---|---|
| ガスケット保持力 | 1 ピースあたり 4 か所以上を手でひねり、プレスします。 | 合意された許容範囲を超えた移動や回転は禁止 |
| ガスケットプロファイル | コンタクトリップに沿った目視および指によるチェック | 接触バンドにロール、押し出し、成形バリがありません |
| ガラスエッジカバレッジ | 全周エッジの目視検査 | 設計上の制限内でエッジが露出している。チップなし |
| 色 | 合意された光源下でのマスターチップとの比較 | 合意された許容範囲内で |
| 主な寸法 | 図面で定義された点のキャリパーまたはゲージ | 図面公差内 |
| ベント | 存在、位置、フラッシュの有無の確認 | 描画との出会い。開いており、成形バリによってブロックされていません |
| 匂いも見た目も | バッチごとのサンプルの官能チェック | 無臭、無変色、無汚染 |
| 包装 | エッジ保護とカートン構造の見直し | Protects the edge through the agreed drop test |
Sampling plans, acceptance limits and defect classification are commercial terms. Set them in the purchase contract with your supplier, define the defect classes in words both sides interpret the same way, and keep the numbers out of the technical description where they do not belong.
よくある質問
Is a silicone rim waterproof enough to seal the pot completely?
No, and complete sealing is normally not the design intent. The gasket restricts the escape path for steam and limits condensate; many lids keep a deliberate relief path — a vent, a notch, or a controlled clearance — so that pressure does not build and the lid does not stick after cooling. What matters is how much steam escapes and where, not whether the seal is absolute.
What temperature can the silicone rim withstand, and how is it verified?
That depends on the compound, not on the material category, and it should never be taken from a generic marketing figure. Ask the compound supplier for the technical data sheet and the finished-part test report, and check four things: continuous service temperature, short-term peak with its duration and permitted number of cycles, low-temperature rebound limit, and aging behavior — hardness drift and compression set over time.
Will the silicone rim stop the tempered glass from cracking?
No. The rim reduces direct conduction at the covered edge and absorbs minor mechanical loads, but it cannot alter the stress state of the glass. A disc with poor tempering or a damaged edge remains vulnerable under any gasket, and protection only exists where the gasket actually covers the edge.
Can the rim be replaced by the end user, or is it fixed to the glass?
Both designs exist. A molded channel or a stretched wrap profile can usually be replaced with a spare; an adhesively bonded or mechanically clamped gasket often cannot without tools. If you plan a spare-part program, confirm that replacement is feasible for a consumer, that the part will be available in the target market, and that refitting does not compromise the seal.
Does the rim color affect food-contact compliance?
それは可能です。 Pigments and other additives are part of the formulation, so a report issued for one color does not automatically cover another, and multi-color or dual-material parts introduce a joint that has to be assessed. Require documentation per color, and keep printed or marked elements off the food-contact surface.
How do I confirm the rim fits my pot without shipping the pot?
Send the dimensions the gasket actually responds to: the seating-plane diameter, the rim profile, rim thickness and roundness deviation. Then verify on a sample against a pot from your own production, not against a gauge — a lid can be dimensionally correct and still leak because the pot varies. Where shipping a pot is impractical, ask the supplier to confirm the seating geometry in writing and to test the sample against your stated dimensions and tolerance.
Conclusion: Specify the Interaction, Not the Parts
A シリコンリム付き強化ガラス蓋 is a small assembly in which two materials do each other favors and create each other’s risks. The glass sets a hard limit that cannot be reworked after tempering, so the gasket’s coverage of the edge is a structural decision rather than a cosmetic one. The gasket provides the seal, but it provides it within a temperature and aging window that belongs to the compound — and it eventually ends its life as a wear part, which is a service-model decision rather than a quality defect.
Three habits prevent most of the problems described here:
- Specify the assembly. Glass, gasket, retention method, vent and handle are one system; approving components separately is how fit and sealing failures reach a container.
- Verify on the real pot. Dimensional inspection cannot reveal conformance to a pot that varies.
- Take numbers from documents, not pages. Temperature, compression, migration results and thermal-shock performance each belong to a data sheet or a report tied to the batch you are buying.
If you are selecting a gasketed lid for a cookware program, the fastest route to a reliable answer is to send your pot interface dimensions, target market, cleaning regime and expected volumes, then evaluate samples against the checks above rather than against photographs.








