
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Lock av härdat glas med silikonkant: tätning och värmeprestanda
2026-11-13
Två lock kan lämna samma fabrik med samma diameter, samma glastjocklek och samma silikonkantsfärg och bete sig som olika produkter i köket. Man sätter sig tyst på grytan, håller sin tätning genom att sjuda och ser fortfarande ny ut efter ett års daglig tvätt. Den andra släpper ut ånga runt halva omkretsen, samlar upp vatten under fälgen och visar en packning som har blivit stel och lätt brun vid kontaktlinjen inom månader.
Skillnaden syns sällan på ett produktfoto, och det är sällan bara glaset. A lock i härdat glas med silikonkant är en sammansättning av två material där varje del ändrar hur den andra fungerar: glaset anger de mekaniska och termiska gränserna, packningen anger tätningsbeteendet och skarven mellan dem bestämmer hur länge båda fortsätter att fungera.
Den här guiden tittar på den interaktionen ur en köpares och produktingenjörs synvinkel, och den är organiserad kring de tre frågorna som avgör ett program: vad kanten faktiskt gör på ett köksredskaps glaslock, vad den tål och inte tål, och hur förseglingen misslyckas i praktiken. Den stängs med specifikationen och inspektionsartiklarna som håller dessa fel ute från en försändelse. Där en figur hör hemma på din ritning - komprimering, tolerans, testdifferential - stannar den där istället för att lånas från en webbsida.
Vad silikonfälgen faktiskt gör på ett härdat glaslock
Anatomi: glasskiva, packningstvärsnitt, handtagsgränssnitt
Ett lock av denna typ har tre strukturella zoner, och var och en är en potentiell källa till klagomål.
- Glasskivan. Platt eller kupolformad, med slipad eller polerad kant. Dess diameter, tjocklek, planhet och kanttillstånd är fixerade när anlöpningen är klar.
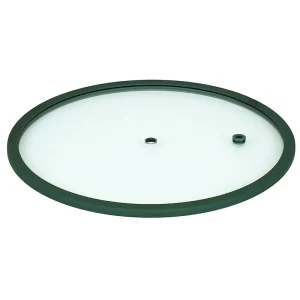
- Silikonkanten. Tvärsnittet är det som gäller, och tre familjer är gemensamma: a wrap-around profil som viks över glaskanten på båda sidorna, en inlägg eller kanal profil där glaset sitter inuti ett U-format spår, och en läpp profil som ligger an mot krukkanten samtidigt som man greppar glaset över ett smalare band. Det snabba sättet att skilja dem åt: titta på om glaset sitter inuti en kanal eller klämt mellan två ytor.
- Handtagets gränssnitt. Knoppen eller handtaget är antingen monterat genom glaset eller bärs av en metallspindel eller fälgenheten. Vilken det är avgör om glaset eller fogen bär lyftbelastningen.
Ett enda produktfoto kan inte berätta vilket tvärsnitt du köper. Två leverantörer kan visa samma siluett och skicka en omslutande packning respektive en kanalpackning, med olika kompressionsbeteende, olika kanttäckning och olika utbyteslogik. Be om en snittritning, inte en bild.
Tre jobb: tätning, kantskydd, sittning
Kanten på ett glaslock brukar beskrivas som en tätning. I praktiken utför den tre funktioner som kan misslyckas oberoende av varandra.
- Tätning. Packningen stänger mellanrummet mellan krukans kant och glaset, vilket begränsar flyktvägen för ånga och begränsar kondensatet som rinner ner på kärlets utsida.
- Kantskydd. Härdat glas utsätts för hög inre belastning, och dess skärkant är den känsligaste delen av delen. Packningen täcker den kanten och absorberar stötar från stapling, diskställ, transport och daglig hantering.
- Sittplatser och läge. Den nedre profilen på kanten ger viloytan och den laterala placeringen som stoppar locket att glida när grytan lutar eller när ångtryck byggs under den.
Varje funktion kan kontrolleras på ett prov utan instrument: tryck och vrid kanten på flera punkter runt omkretsen (tätningsgrepp och klämning), titta längs glaskanten efter luckor eller exponerat glas (kantskydd), sätt sedan locket på själva grytan, luta den och lyft den i handtaget (sitsen). Ett lock som klarar en kontroll kan misslyckas med en annan, varför "det ser bra ut på bordet" sätter sig väldigt lite.
Varför härdat glas ändrar packningskravet
Tempering lägger på en begränsning som formar varje fälgbeslut: härdat glas kan inte skäras, borras eller formas om i efterhand. Glasskivan är färdig innan packningen finns, så packningen måste anpassa sig till glaset - dess diameter, dess planhet eller kupol, dess kantprofil - och aldrig tvärtom.
Tre konsekvenser följer för köpare:
- Kanttäckning blir en specifikationsartikel. Om packningsbandet är smalt förblir mer av den spänningsbärande kanten exponerad. På ett dekorativt lock som staplas noggrant kan detta vara acceptabelt; på ett lock som lyfts när det laddas, eller tvättas i ställ, är det inte.
- Planhetsvariation övergår i ojämn kompression. En glasskiva som inte är platt, eller en kupol som inte är symmetrisk, ger en packning som komprimeras mer i vissa sektorer än andra. Locket ser fortfarande korrekt ut och läckan uppträder endast på grytan.
- "Kan du få den att passa min andra kruka?" är fel fråga. Glaset kan inte ändras i storlek. Endast packningsgeometrin, kärlets gränssnitt, verktyget - eller locket - kan ändras. Att lösa detta tidigt undviker ett dyrt antagande sent i ett projekt.
Silikonmaterial och temperaturområde
Materialtyper som används för lockpackningar
Två processfamiljer dominerar, och valet är kommersiellt lika mycket som tekniskt.
- Solid silikongummi (HCR), formpressad. Lägre verktygskostnad, väl lämpad för program med flera färger och medelstora volymer, med god tolerans mot pigmentförändringar. Dimensionell konsistens beror på mögelkvalitet och härdningskontroll.
- Flytande silikongummi (LSR), formsprutad. Högre verktygskostnad, bättre lämpad för körningar med stora volymer och för tunna, exakta sektioner, med snävare dimensionell repeterbarhet och god transparens.
Hårdhet, vanligtvis uttryckt i Shore A, är den parameter som styr hur fälgen känns och hur den tätar: en mjukare blandning anpassar sig lättare till en ojämn grytkant och komprimeras med lägre kraft, men böjer sig mer under lockets egen vikt och kan rulla eller extrudera vid kontaktlinjen. En hårdare blandning håller sin form och motstår kompressionssättning bättre, men överför mer av krukans ojämnheter istället för att absorbera dem. Hårdhet samverkar också med spårets bredd i fälgprofilen — de två är utformade tillsammans, inte valda separat.
Fråga skriftligt efter blandningsfamiljen, hårdhetsintervallet och härdningssystemet och bekräfta om den angivna hårdheten gäller den färdiga delen eller råmassan. Leverantörer beskriver ofta materialet som livsmedelsklassad silikon; den frasen är en etikett snarare än en specifikation, och dokumenten bakom den är det som hör hemma i din fil.
Temperaturområde: kontinuerligt, kortvarigt och kallt
Det här är avsnittet där de flesta leverantörssidor anger ett nummer och de flesta köpare lämnar in det utan att kontrollera. En enda siffra som "upp till 230 °C" säger nästan ingenting användbart, eftersom det användbara intervallet för en silikonpackning är en egenskap hos den specifika blandningen och den specifika applikationen, inte av materialkategorin.
Fyra parametrar måste bekräftas för den substans du faktiskt köper:
- Kontinuerlig servicetemperatur — Taket för upprepad, ihållande exponering, inte en engångstopp.
- Kortvarig eller topptemperatur — hur varmt, hur länge och hur många gånger. Ett toppbetyg är meningslöst utan en varaktighet och en räkning.
- Beteende vid låg temperatur — under en viss punkt tappar elastomeren studs och tätningen slutar återhämta sig efter kompression. Ett lock som förvaras i ett kallt lager och sedan används på en varm gryta upplever båda ändar av sortimentet.
- Åldrande beteende inom det intervallet — hårdhetsdrift, kompressionsuppsättning, förlust av rebound och flyktig förlust över tid. En packning som förblir elastisk men kryper permanent platt har misslyckats även om den aldrig missfärgats.
Den praktiska konsekvensen är avsiktlig: ingen temperatursiffra anges här som ett produktpåstående. Numret som hör till din specifikation är det som är tryckt på blandningsleverantörens tekniska datablad och bekräftas av en testrapport för den färdiga delen. Två fälgar som ser identiska ut kan ge genuint olika betyg, och en katalogfigur är ett anspråk att verifiera, inte en egenskap att designa mot.
En andra punkt följer av samma logik. Temperaturbeständighet brukar diskuteras som en materialfråga, men på ett lock är det en monteringsfråga: packningen sitter mot en glaskant som snabbt når temperatur och en grytkant som kan vara mycket varmare än resten av locket. Den relevanta frågan är inte bara "vad tål silikonet" utan "vilken temperatur ser packningen faktiskt vid kontaktledningen och hur länge". För ett lock som används vid låg sjudning skiljer sig de två svaren mycket från ett lock som används på en högeffektsbrännare med frekvent avglasning.
Efterlevnad av livsmedelskontakt och vad certifikatet måste säga
Efterlevnad är en dokumentationsövning innan det är en materialövning. Tre ramverk betyder mest i exportprogram, och de är inte utbytbara.
| Marknad | Ramverk | Vad leverantören ska kunna visa |
|---|---|---|
| USA | FDA 21 CFR 177.2600 — gummiartiklar avsedda för upprepad användning | Formuleringsöverensstämmelse, plus extraktionstestdata för den färdiga artikeln där tillämpligt |
| Europeiska unionen | förordning (EG) 1935/2004 ram och GMP förordning (EG) 2023/2006; ingen harmoniserad specifik EU-åtgärd för silikongummi, så nationella regler gäller — i Tyskland, BfR Rekommendation XV "Silicones" under LFGB §30/§31 | Försäkran om överensstämmelse med hänvisning till den tillämpliga nationella åtgärden, med migrationstestdata under de villkor som rapporten anger |
| Kina | GB 4806.11 — gummimaterial och artiklar i kontakt med livsmedel | Testrapport från ett ackrediterat laboratorium, med betyg och färg identifierade |
Två skillnader är värda att känna till innan du jämför offerter. För det första lägger LFGB-övningen stark vikt på organoleptisk prestanda — artikeln får inte försämra matens smak eller lukt — vilket gör en sensorisk utvärdering till en del av testbatteriet snarare än en eftertanke. För det andra har silikon en ovanlig position i EU: eftersom det inte finns någon harmoniserad specifik åtgärd på unionsnivå, betyder en leverantörs "EU-kompatibla" uttalande lite i sig. Fråga vilken nationell åtgärd deklarationen avser.
Kontrollera sedan rapporten mot beställningen. Fyra frågor fångar de flesta luckorna:
- Namner det färg skickas? Pigment ändrar formuleringen.
- Namner det hårdhet? En annan förening betyder en annan rapport.
- Står det simulator, temperatur och varaktighet används, och matchar dessa förhållanden hur locket faktiskt används - vattenhaltig, sur, fet, varm?
- Finns det en spårbar koppling mellan rapporten och parti du köper, eller bara till en generisk "silikon"-kategori?
En leverantör som inte kan svara på alla fyra erbjuder ett material, inte en del som uppfyller kraven. Det är också värt att komma ihåg att en rapport som utfärdats för en marknad inte automatiskt kan återanvändas på en annan: ramverket, testvillkoren och deklarationens ordalydelse skiljer sig åt, så planera dokumentationen per destination snarare än att anta att en fil täcker varje kund. Och notera gränsen för det här avsnittet - ingenting här är en överensstämmelseslutsats för en specifik SKU. Lämpligheten beror på blandningen, processen, färgen och din målmarknad, och den måste komma från dokument kopplade till varorna du tar emot.
Tätningsprestanda och krukkompatibilitet
Hur tätningen fungerar och vart ångan tar vägen
Silikon tätar genom elasticitet. Packningen komprimeras mellan glaset och krukans kant, och den återhämtar sig efter kompression; tätningen bibehålls av den återhämtningskraften plus kontaktbandets bredd. Tre faktorer avgör hur bra det fungerar: kompressionen som är utformad i fälgprofilen, hårdheten på blandningen och konsistensen på ytorna på båda sidor.
Två praktiska punkter följer, och båda är ofta missförstådda vid upphandling.
Ett silikonkantat lock är inte lufttätt, och bör vanligtvis inte vara det. Om locket förseglade helt på en uppvärmd gryta, skulle tryck byggas inuti, och vid kylning skulle locket dras ner på grytan. Öppningen blir då en liten ånghändelse snarare än en rutinåtgärd. Det är därför många köksredskapslock medvetet håller en lättnadsbana: a glaslock med ventilationshål, ett gap i packningsprofilen, eller ett kontrollerat spelrum vid sittytan. Konstruktionens avsikt är att begränsa ångförlust och kondensat, inte att uppnå vakuum.
Reliefbanan är en del av tätningsspecifikationen. Ett ventilationshål ändrar hur mycket ånga som kommer ut och var kondensat bildas. En packning med gjuten skåra ventilerar endast i en riktning, vilket spelar roll om användaren roterar locket. Om du köper ett lock med ventil, specificera dess position och bekräfta att det finns i verktyget snarare än att det läggs till genom borrning - det kan inte borras efter anlöpning.
Krukkompatibilitet: diameter, fälgprofil och form
Passningsproblem på ett packningsförsett lockkoncentrat vid grytans gränssnitt, inte vid glaset. Fyra variabler avgör om ett lock som mäter korrekt kommer att täta.
- Vilken diameter locket sitter på. En packning som ligger på krukans ytterkant beter sig annorlunda än en som sitter innanför öppningen. Utformning av yttre sittplatser är mer förlåtande mot fälgvariationer och lättare att lyfta; Innersätesdesignen sitter fastare men är känslig för krukans innerdiameter och rundhet.
- Fälgprofil. En platt fälg, en rullad eller flänsad fälg och en tjock gjutjärnsfälg uppvisar mycket olika kontaktytor. En packning utformad för en platt fälg kommer att överbrygga en rullad kant på ett smalt band, vilket koncentrerar kompression och påskyndar åldrandet vid den linjen.
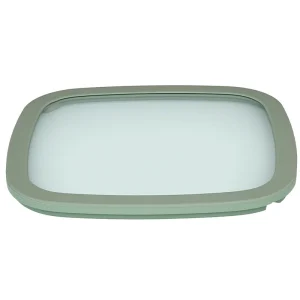
- Krukform. A runt glaslock styrs av en diameter plus rundhetsavvikelse. A fyrkantigt glaslock styrs av två axeldimensioner plus hörnradie, och diagonalen avgör om locket överhuvudtaget släpper öppningen. Hörn är också där packningskompressionen är svårast att hålla enhetlig.
- Glasprofil. Ett välvt lock och ett platt lock sitter på olika höjder i förhållande till grytan, och kanten måste följa med. En packning utformad för en platt skiva, pressad på en kupol, visar ojämn kontakt som är osynlig på provbordet.
Tabellen nedan beskriver strukturella tendenser i urvalssyfte. Det är inte validerad prestanda för någon specifik SKU, och den bör kontrolleras mot grytan och matlagningsregimen framför dig.
| Situation för gryta/lock | Packningsbeteende att förvänta sig | Vad du ska verifiera på ett prov |
|---|---|---|
| Platt gryta, platt glaslock | Jämnt kontaktband, mest förutsägbar tätning | Kontaktbandets bredd runt hela omkretsen |
| Valsad eller flänsad fälg | Kontakt koncentreras på en smal linje; högre lokal kompression | Oavsett om packningen bryggar eller överensstämmer; komprimering vid den linjen |
| Gjutjärn eller tjock kant, grov yta | Mjuk blandning anpassar sig bättre; hård förening kan läcka på höga ställen | Täta på flera punkter på själva potten, inte på en mätare |
| Fyrkantigt eller rektangulärt kärl | Hörnkompression ojämn; hörn åldras först | Alla fyra hörnen, plus diagonalt spelrum |
| Bred gryta, tungt lock | Högre enhetsbelastning på packningen; mer kryprisk | Kompressionsinställning efter en period under belastning |
| Liten gryta, lätt lock | Packningen kanske inte är tillräckligt komprimerad för att täta | Minsta kompression uppnås under lockets egen vikt |
Variabler som avgör om det tätar i praktiken
När ett lock klarar dimensionsinspektionen och fortfarande läcker är orsaken vanligtvis en av sex saker. Var och en har olika korrigerande åtgärder, varför "det läcker" inte är ett användbart klagomål att skicka till en leverantör.
| Variabel | Typiskt symptom | Där fixen sitter |
|---|---|---|
| Packningens hårdhet är för hög för grytkanten | Läckage vid låg kompression; kondensat som rinner ut vid en sektor | Sammansatt val |
| Otillräcklig kompression utformad i profilen | Ånga strömmar ut runt större delen av omkretsen | Fälgprofil / ritning |
| Spårbredden matchar inte packningens tjocklek | Packning rullar, extruderar eller sitter löst i kanalen | Verktyg |
| Glasplanhet eller kupolavvikelse | Läckage endast i en sektor; packningen synbart mer komprimerad mittemot | Glasspecifikation |
| Krukans rundhetsavvikelse eller grov kant | Intermittent läckage som rör sig när locket vrids | Kontroll på kokkärlsidan |
| Handtag offset eller tung knopp | Locket lutar, lyfter packningen på ena sidan | Handtagsposition och massbalans |
Kompressionsförhållande, spårbredd och spel är ritnings- och kontraktsparametrar. De beror på din krukas rundhet, packningens hårdhet, lockets vikt och din produktlinje, och de bör överenskommas skriftligen och mätas vid inspektion snarare än att antas från en mall.
Värmeprestanda: Termisk chock, kantspänning och vad packningen kan och inte kan göra
Vilken temperering köper dig, och var den är ömtålig
Härdning sätter glasytan i kompression och interiören i spänning. Det är det som ger ett lock dess motståndskraft mot mekanisk påverkan och mot snabba temperaturförändringar, och det är därför ett härdat lock som inte går sönder vanligtvis i små, jämförelsevis trubbiga fragment snarare än långa skärvor.
Avvägningen är att nyttan koncentreras till ytorna och sårbarheten koncentreras till kanterna. Avskurna och slipade kanter, valfritt spån och varje punkt där packningen lämnar glaset exponerat är där fel vanligtvis börjar. En packning som täcker kanten skyddar kontinuerligt den zonen; en packning som greppar med intervaller lämnar sektionerna mellan grepppunkterna exponerade, vilket är fungerande för lätta dekorativa lock och tveksamt för lock som lyfts under belastning eller staplas i ställ.
Detta förklarar också varför fälgen är en funktionell del snarare än trim. På ett härdat lock kan kanten inte repareras eller efterbehandlas efter härdning, så skyddet måste designas in från början.
Termisk chockbeteende och tillämpliga testreferenser
Termisk chocktestning ställer en enkel fråga med en specifik metod: hur stor temperaturskillnad, applicerad hur många gånger, innan glaset spricker eller fälgenheten lossnar. En leverantör som beskriver en produkt som en termiskt stöttåligt glaslock gör ett påstående som bör backas upp av en rapport som anger differentialen, cykelantalet och exempelkonfigurationen - inte av ett adjektiv på en produktsida.
Tre referenspunkter är värda att känna till, och de tjänar olika syften:
- EN 12150 (termiskt härdat soda-lime silikat säkerhetsglas) tillhandahåller testmetoder och fragmenteringskriterier för härdat glas. Dess fragmenteringstest är ett användbart sätt att verifiera att glaset faktiskt var härdat, inte bara värmeförstärkt.
- GB 15763.2 (säkerhetsglas — härdat glas) tillhandahåller det jämförbara kinesiska ramverket, inklusive fragmenteringskrav.
- EN 12983-1:2023 (hushållsredskap för användning ovanpå en spis) är den kokkärlspecifika referensen. 2023-utgåvan lade till krav på termiskt härdade glaslock, och dess lockdesignklausul anger ett kriterium för borttagningskraft: locket ska kunna tas bort med en kraft som inte är större än dess egen vikt plus 2 N, i valfri position, testad vid 23 ± 5 °C både före och efter att en kvantitet vatten tillåts koka upp och svalna.
Distinktionen spelar roll. EN 12150 och GB 15763.2 berättar om glaset är ordentligt härdat; EN 12983-1 talar om för dig om locket fungerar som kokkärl. En leverantörsrapport som endast citerar en glasstandard har inte testat monteringen, och en rapport som citerar en stor skillnad utan att ange antalet cykler, provstorleken och lockets konfiguration har inte heller berättat mycket.
Vad ska visas i rapporten: den applicerade differentialen, antalet cykler, provets dimensioner och tjocklek, den testade fälgkonfigurationen och godkända kriterier (inget brott, ingen fälglossning, ingen packningsförskjutning). Utan dessa är "godkänd termisk chock" en fras snarare än ett resultat som du kan jämföra mellan leverantörer.
Packningens bidrag — termisk buffring och dess gränser
Det finns ett ihärdigt antagande att en silikonkant "skyddar glaset från värme". Det är värt att vara exakt om vad packningen faktiskt gör.
Vad den kan göra:
- Minska direktledning mellan pottens kant och glaskanten, eftersom kontakten passerar genom en elastomer med låg ledningsförmåga snarare än metall-till-glas-kontakt.
- Sänk hastigheten för lokal temperaturförändring vid den täckta kanten, vilket är det område som är mest känsligt för differentialspänningar.
- Absorbera mindre mekaniska belastningar i kanten vid sittning, tiltning och lyft, vilket är en mekanisk fördel som råkar spela roll vid varm användning.
Vad den inte kan göra:
- Det kan inte ändra glasets spänningstillstånd. En dåligt härdad skiva, eller en med en skadad kant, förblir en dålig härdad skiva under en packning.
- Den kan inte kompensera för en utsatt kant. Skydd finns endast där packningen täcker.
- Den kan inte överleva på obestämd tid vid kontaktlinjen. Åldring minskar återhämtningen, och en packning som har tappat återhämtningen slutar täta innan glaset blir ett problem - vilket är det normala slutet av livet för denna design.
Den sista punkten förtjänar en fungerande bedömningsregel, eftersom "fälgen ser bra ut" är ett dåligt test. En packning har nått slutet av sin livslängd när rebound är synligt minskat vid lossning, en permanent fördjupning kvarstår längs kontaktlinjen eller ytan har härdat tillräckligt för att den inte längre anpassar sig till pottens kant. Enbart missfärgning är kosmetisk; förlust av återhämtning är det inte.
Så packningen är en bidragande faktor till termisk prestanda, inte en ersättning för glaskvalitet. Köpare som behandlar en silikonfälg som tillåtelse att släppa på glasspecifikationen upptäcker vanligtvis felet i värsta ögonblicket: efter att verktyget är betald.
Anpassning av färg och utseende
Färgprogram och batch-till-batch-konsistens
Färg är den mest synliga anpassningen och den som mest sannolikt genererar ett anspråk, eftersom "samma färg" är ett avtal, inte ett faktum.
- Referenssystem. Färger matchas normalt till en Pantone-referens eller till ett fysiskt masterchip. Ett Pantone-nummer begränsar intervallet; det fixar inte det, eftersom silikon återger färg annorlunda än tryck.
- Genomskinlighet. Transparenta, genomskinliga och ogenomskinliga föreningar med samma nominella färg läses olika mot ett glaslock och mot en kastrull. Bekräfta vilken referens var inställd på.
- Mätförhållanden. Färgskillnaden bör bedömas under en överenskommen ljuskälla, vid en överenskommen väggtjocklek, med ett överenskommet instrument och tolerans. Utan dessa tre är ett avslag en åsikt.
- Kostnadsdrivare. Att byta färg innebär rengöring av formningsutrustningen och, vid låga volymer, en minsta sats per färg. Flerfärgade delar lägger till en andra operation och en fog som måste utvärderas för kontakt med mat.
I en skräddarsytt glasskydd program, packningen är vanligtvis den sista punkten som är fixerad och den första punkten som begränsar schemat, eftersom glasmåtten och gränssnittet för potten bestäms tidigare. Att starta färg- och profilarbetet parallellt med glasritningen, snarare än efter den, är skillnaden mellan en verktygsrunda och tre.
Utseendealternativ och deras prestationsavvägningar
De flesta utseendeval på en packning är ofarliga. Ett fåtal är det inte, och de tenderar att vara de som ser bäst ut i en rendering.
| Alternativ | Vad det förändrar | Vad ska man kontrollera |
|---|---|---|
| Matt vs glansig finish | Avformar textur, känsla, synlighet av rester | Rengörbarhet vid kontaktlinjen; om den matta ytan innehåller rester |
| Formgjutning i två färger eller med dubbla durometer | Utseende plus hårdare och mjukare zoner | Leden: integritet och om den sitter på en matkontaktyta |
| Tryckt eller lasermärkt logotyp | Branding | Position — aldrig på kontaktytan; bläck eller märkningsöverensstämmelse för kontakt med livsmedel |
| Profilstyling (tjockare läpp, dekorativ ås) | Upplevd kvalitet | Effekt på kompression och på packningsrullen vid kontaktledningen |
| Färgmatchning till kokkärlets kropp | Varumärkeskonsistens | Korsmaterialmatchning: silikon mot målad eller belagd metall matchar sällan exakt |
En designpunkt förtjänar en fast regel. En logotyp eller ett dekorativt element tryckt på ytan som kommer i kontakt med livsmedel är en fråga om överensstämmelse, inte en estetisk fråga. Bekräfta att bläcket eller märkningsmetoden har sin egen dokumentation för matkontakt, eller flytta märket till en icke-kontaktyta.
Silikonfälg vs rostfritt stålring: där var och en vinner
Den här jämförelsen handlar om att passa applikationen, inte om att utse en vinnare. Båda strukturerna är legitima och båda säljs i volym. Skillnaderna som spelar roll är tätningsbeteende, värme och rengöringshållbarhet och vilken servicemodell varumärket vill köra.
Tätning och tolerans mot krukvariationer
En silikonkant tätar genom elasticitet: den formar sig efter krukans kant och absorberar små ojämnheter, så den tål en kruka som är något orund, något grov eller något annorlunda än ritningen. En rostfri ring tätar genom geometri: ytor möts, spelrum begränsar flödet och stabilitet kommer från massa och passform. På en konsekvent, välkontrollerad grytkant fungerar båda; på en variabel är elastomeren mer förlåtande och metallringen beror på att potten är rätt.
Värme, rengöring och livslängd
Metallringar tål hög värme och aggressiv rengöring bättre än elastomerer gör, och de åldras inte som packningar gör. Silikon klarar termisk cykling väl inom sitt nominella intervall, men det är en slitagedel: det hårdnar, tar på lukt, tappar rebound och behöver så småningom bytas ut. När ett lock används och tvättas under kommersiella förhållanden - frekventa cykler, hög värme, diskställ - är metallstrukturens tolerans för den behandlingen en verklig fördel. Vid hemmabruk, med skonsammare rengöring, är det praktiska gapet mindre än vad marknadsföring brukar antyda.
Kostnad och ersättningsmodell
En ring är en strukturell komponent; en packning är en slitdel. Den skillnaden driver ekonomin och eftermarknadsberättelsen.
- A ringat lock är i praktiken ett enda köp. Kostnaden ligger i material, formning och montering, och produkten är designad för att inte behöva service.
- A packat lock är vanligtvis billigare att bygga, men det innebär en ersättningsväg. Den vägen fungerar bara om packningen verkligen är utbytbar av användaren, om reservdelen finns på marknaden och om borttagning och återmontering är tillräckligt lätt för att en konsument faktiskt kommer att göra det.
Märken bör medvetet bestämma vilken modell de kör. A packat lock säljs till en marknad utan reservdelskanal blir tyst ett engångslock, och det är ett positioneringsbeslut, inte ett tekniskt sådant.
Beslutstabell efter gryttyp, värmebelastning och servicemodell
| Situation | Silikonkant | Ring i rostfritt stål |
|---|---|---|
| Öppen låga, hög värme, frekvent användning | Fungerar, men bekräfta föreningens betyg på kontaktlinjen | Föredraget - ingen elastomer att åldras |
| Elmatlagning med låg fuktighet, skonsam värme | Ofta föredraget för passform och tystare sittplatser | Fungerbar; geometriberoende |
| Högfrekvent kommersiell tvätt | Packningsåldringen accelererar; ersättningsfrekvensen ökar | Föredraget för missbrukstolerans |
| Pottfälgar med synlig variation eller grovhet | Föredraget — elastisk anpassning | Beror på potten som styrs |
| Lågpris högvolymsprogram | Vanligtvis lägre byggkostnad | Beror på formnings- och monteringskostnad |
| Program med reservdelskanal | Föredraget — en funktionsduglig slitdel | Ej tillämpligt |
| Premium exteriört utseende | Begränsad till packningsfärg och profil | Breda finishalternativ |
Som tidigare beskriver detta strukturella tendenser, inte validerad prestanda för en specifik produkt. Kontrollera den mot den faktiska potten, rengöringsregimen och servicemodellen.
Inköps- och besiktningschecklista
RFQ-datablad: vad ska skickas
Skicka parametrar, inte fotografier. En komplett RFQ förhindrar det vanligaste felläget i denna kategori: en leverantör som citerar mot en tolkning av din bild.
| Objekt | Vad ska man säga |
|---|---|
| Pot gränssnitt | Inner- eller ytterdiameter vid sittplanet, fälgprofil (platt / rullad / flänsad), fälgtjocklek |
| Glas | Diameter eller axlar plus hörnradie, tjocklek, platt eller kupolformad, kantskick krävs |
| Packning | Blandningsfamilj, hårdhetsområde, tvärsnittstyp (omslag / kanal / läpp), färgreferens |
| Retention | Hur packningen hålls: gjuten kanal, lim, mekanisk fastspänning med handtaget |
| Avluftning | Ventilation finns eller inte, position och diameter, eller den avsedda avlastningsvägen |
| Handtag | Typ, material och om monterad genom glaset eller bärs av en metallspindel |
| Efterlevnad | Målmarknad, tillämpligt ramverk och den dokumentation du behöver |
| Färgkontroll | Referenschip eller Pantone, ljuskälla, instrument, tolerans |
| Dokumentation | Sammansatt TDS, testrapporter, försäkran om överensstämmelse, provkvantitet |
| Förpackning | Kantskydd, kartongkonfiguration, förväntan på falltest |
| Kommersiellt | Provledtid, produktionsledtid, MOQ, prisbas, reservdelstillgänglighet |
Tjocklek är där katalogstenografi orsakar problem. Den siffra som oftast citeras för ett kökskärllock — en 4 mm lock i härdat glas på katalogspråk — är en utgångspunkt, inte en specifikation. Bekräfta det på ritningen, på provet och på den levererade satsen, tillsammans med den tolerans som gäller. I en lock i härdat glas OEM program, monteringsritningen, inte komponentritningarna, är det styrande dokumentet; det är där glas, packning, retention och handtag fästs ihop.
Provvalidering före volymproduktion
Validera ett urval mot fyra saker, i denna ordning, eftersom var och en kan ogiltigförklara nästa.
- Montering på den riktiga potten. Sätt den tom, med vatten, lutad och lyft i handtaget. Kontrollera att locket lossnar med en kraft som inte är större än ungefär dess egen vikt plus 2 N – både kallt och efter en koka-och-kyla-cykel. Ett lock som behöver ett fast drag när det är kallt, eller som fastnar efter kylning, har problem med ventilering eller kompression.
- Packning och glasfog. Leta efter mellanrum mellan packning och glas, packningsförskjutning under tumtryck, exponerad kant utanför designen och läppar som rullar vid kontaktlinjen.
- Termiskt beteende enligt en överenskommen metod. Kör differential- och cykelräkningen som båda parter har skrivit av, och notera brott, fälglossning och packningsförskjutning separat.
- Material och dokumentation. Kontrollera att rapportens färg, hårdhet och testförhållanden stämmer överens med provet i din hand och gör en sensorisk kontroll – lukt och smak – istället för att bara lita på ett certifikat.
A glaslock provbegäran bör ange krukans mått vid sittplanet, den avsedda marknaden och den dokumentation du förväntar dig med provet; annars kommer provet dimensionellt korrekt och kommersiellt ofullständigt. Det återkommande felet i detta skede är att godkänna glaset och packningen separat. Godkänn monteringen, på potten som den levereras med.
Inspektionspunkter för massproduktion
| Inspektionsplats | Metod | Bedömningsgrund |
|---|---|---|
| Packningsretention | Vrid och tryck manuellt vid fyra eller fler punkter per bit | Ingen rörelse eller rotation utöver den överenskomna ersättningen |
| Packningsprofil | Visuell och fingerkontroll längs kontaktläppen | Ingen rullning, ingen extrudering, ingen formsprutning vid kontaktbandet |
| Glaskanttäckning | Visuell inspektion av kanten runt hela omkretsen | Exponerad kant inom den designade gränsen; inga marker |
| Färg | Jämförelse mot masterchippet under den överenskomna ljuskällan | Inom den överenskomna toleransen |
| Nyckeldimensioner | Bromsok eller mätare vid ritningsdefinierade punkter | Inom rittolerans |
| Vent | Verifiering av närvaro, position och frihet från blixt | Möter teckning; öppen, inte blockerad av gjutblixt |
| Lukt och utseende | Sensorisk kontroll av ett prov per batch | No odor, no discoloration, no contamination |
| Förpackning | Review of edge protection and carton structure | Protects the edge through the agreed drop test |
Sampling plans, acceptance limits and defect classification are commercial terms. Set them in the purchase contract with your supplier, define the defect classes in words both sides interpret the same way, and keep the numbers out of the technical description where they do not belong.
FAQ
Is a silicone rim waterproof enough to seal the pot completely?
No, and complete sealing is normally not the design intent. The gasket restricts the escape path for steam and limits condensate; many lids keep a deliberate relief path — a vent, a notch, or a controlled clearance — so that pressure does not build and the lid does not stick after cooling. What matters is how much steam escapes and where, not whether the seal is absolute.
What temperature can the silicone rim withstand, and how is it verified?
That depends on the compound, not on the material category, and it should never be taken from a generic marketing figure. Ask the compound supplier for the technical data sheet and the finished-part test report, and check four things: continuous service temperature, short-term peak with its duration and permitted number of cycles, low-temperature rebound limit, and aging behavior — hardness drift and compression set over time.
Will the silicone rim stop the tempered glass from cracking?
No. The rim reduces direct conduction at the covered edge and absorbs minor mechanical loads, but it cannot alter the stress state of the glass. A disc with poor tempering or a damaged edge remains vulnerable under any gasket, and protection only exists where the gasket actually covers the edge.
Can the rim be replaced by the end user, or is it fixed to the glass?
Both designs exist. A molded channel or a stretched wrap profile can usually be replaced with a spare; an adhesively bonded or mechanically clamped gasket often cannot without tools. If you plan a spare-part program, confirm that replacement is feasible for a consumer, that the part will be available in the target market, and that refitting does not compromise the seal.
Does the rim color affect food-contact compliance?
Det kan det. Pigments and other additives are part of the formulation, so a report issued for one color does not automatically cover another, and multi-color or dual-material parts introduce a joint that has to be assessed. Require documentation per color, and keep printed or marked elements off the food-contact surface.
How do I confirm the rim fits my pot without shipping the pot?
Send the dimensions the gasket actually responds to: the seating-plane diameter, the rim profile, rim thickness and roundness deviation. Then verify on a sample against a pot from your own production, not against a gauge — a lid can be dimensionally correct and still leak because the pot varies. Where shipping a pot is impractical, ask the supplier to confirm the seating geometry in writing and to test the sample against your stated dimensions and tolerance.
Conclusion: Specify the Interaction, Not the Parts
A lock i härdat glas med silikonkant is a small assembly in which two materials do each other favors and create each other’s risks. The glass sets a hard limit that cannot be reworked after tempering, so the gasket’s coverage of the edge is a structural decision rather than a cosmetic one. The gasket provides the seal, but it provides it within a temperature and aging window that belongs to the compound — and it eventually ends its life as a wear part, which is a service-model decision rather than a quality defect.
Three habits prevent most of the problems described here:
- Specify the assembly. Glass, gasket, retention method, vent and handle are one system; approving components separately is how fit and sealing failures reach a container.
- Verify on the real pot. Dimensional inspection cannot reveal conformance to a pot that varies.
- Take numbers from documents, not pages. Temperature, compression, migration results and thermal-shock performance each belong to a data sheet or a report tied to the batch you are buying.
If you are selecting a gasketed lid for a cookware program, the fastest route to a reliable answer is to send your pot interface dimensions, target market, cleaning regime and expected volumes, then evaluate samples against the checks above rather than against photographs.








