
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Вытворчасць шкляных вечкаў: ад індывідуальнага дызайну да гатовай прадукцыі
2026-10-16
Змест
- Асноўныя этапы вырабу шкляных вечкаў
- Індывідуальныя магчымасці дызайну: ад канцэпцыі да формы
- Стандарты матэрыялаў і сертыфікаты: забеспячэнне надзейнасці
- Распаўсюджаныя дэфекты пры вырабе шкляных вечкаў і як іх пазбегнуць
- Выбар правільнага партнёра па вытворчасці
- Часта задаюць пытанні (FAQ)
- Выснова: партнёрства для якасці і інавацый
Вытворчасць шкляных вечкаў гэта дакладны інжынерны працэс, які ператварае неапрацаваныя крэмнеземныя матэрыялы ў трывалыя тэрмаўстойлівыя кампаненты посуду. Гэта ўключае ў сябе індывідуальны дызайн формы, высокатэмпературную загартоўку і строгі кантроль якасці для забеспячэння бяспекі і эстэтычнай прывабнасці. Для B2B-пакупнікоў разуменне гэтага жыццёвага цыклу — ад першапачатковых чарцяжоў САПР да канчатковай упакоўкі, сертыфікаванай LFGB — мае вырашальнае значэнне для пошуку надзейных прадуктаў. У EUR-ASIA COOKWARE CO.,LTD., мы інтэгруем перадавую аўтаматызацыю са строгімі стандартамі ISO9001, каб пастаўляць больш за 15 мільёнаў накрывак з загартаванага шкла штогод, абслугоўваючы сусветныя рынкі індывідуальнымі рашэннямі з высокай крывізной і плоскімі вечкамі.
Асноўныя этапы вырабу шкляных вечкаў
Вытворчасць высакаякаснай шкляной вечка - гэта не проста плаўленне пяску. Гэта патрабуе сінхранізаванага працоўнага працэсу, дзе матэрыялазнаўства сустракаецца з механічнай дакладнасцю. Вытворчы шлях звычайна складаецца з чатырох розных этапаў: падрыхтоўка сыравіны, фармоўка і фармоўка, тэрмічная загартоўка і канчатковая праверка. Кожны этап уплывае на структурную цэласнасць і візуальную выразнасць канчатковага прадукту.
1. Выбар сыравіны і перыядычнае змешванне
Асновай любога вырабу са шкла з'яўляецца яго хімічны склад. Для накрывак для посуду вытворцы ў асноўным выкарыстоўваюць вапнава-натрыевае сілікатнае шкло з-за яго балансу кошту, працаздольнасці і цеплавой устойлівасці. Аднак стандартнае вапнава-натрыевае шкло схільна цеплавому ўдару. Таму ў партыйную сумесь часта ўваходзяць спецыфічныя дадаткі для павышэння даўгавечнасці.
- Крэмневы пясок: Асноўны кампанент, які забяспечвае структуру шкла.
- кальцыніраваная сода: Зніжае тэмпературу плаўлення, што робіць вытворчасць энергаэфектыўным.
- лайм: Дадае хімічную стабільнасць і цвёрдасць.
- Шклобой: Перапрацаванае шкло выкарыстоўваецца для зніжэння выдаткаў на сыравіну і ўздзеяння на навакольнае асяроддзе.
На нашым прадпрыемстве ў горадзе Тайань правінцыі Шаньдун мы строга кантралюем чысціню гэтых матэрыялаў. Такія прымешкі, як жалеза, могуць выклікаць непажаданыя зеленаватыя адценні, уплываючы на "празрысты" выгляд прэміум-класа, які патрабуюць высакакласныя брэнды посуду. Дакладныя сістэмы ўзважвання гарантуюць, што кожная партыя адпавядае дакладным хімічным суадносінам перад уваходам у печ.
2. Працэсы плаўлення і фармавання
Пасля змешвання сыравіну падаюць у печ, разагрэтую прыкладна да 1500°C. Пры гэтай тэмпературы сумесь становіцца расплаўленай вадкасцю. Спосаб фармоўкі залежыць ад складанасці канструкцыі вечка:
- Націсканне: Расплаўленае шкло апускаюць у форму і прыціскаюць поршнем. Гэта ідэальны варыянт для простых, плоскіх або з нізкім выгібам век.
- Удар і націск: Выкарыстоўваецца для больш складаных формаў з большай крывізной. Спачатку ў расплаўленае шкло ўдзімаецца бурбалка паветра, якое потым прэсуецца ў канчатковую форму. Гэты метад забяспечвае аднастайную таўшчыню сценкі і лепшую аптычную празрыстасць.
Для спецыялізаваных канструкцый, такіх як вечкі з вялікай крываліней або высокія вечкі вытворчасці EUR-ASIA COOKWARE, часта аддаюць перавагу тэхніцы выдзімання і націскання. Гэта забяспечвае большую гібкасць канструкцыі, захоўваючы кансістэнцыю структуры. Падчас гэтай фазы таксама фарміруецца адтуліна для вентыляцыі пара - найважнейшая функцыя бяспекі. Дакладнасць тут вельмі важная; няправільная вентыляцыйная адтуліна можа парушыць функцыянальнасць вечка падчас гатавання.
3. Адпал і тэрмічная загартоўка
Пасля фармавання шкло павольна астывае ў леры для адпалу, каб зняць унутраныя напружання. Аднак отожженное шкло не падыходзіць для посуду. Гэта павінна прайсці тэрмічная загартоўка стаць бяспечным шклом.
Загартоўка прадугледжвае паўторны нагрэў шкла амаль да яго тэмпературы размякчэння (прыкладна 600-650°C), а затым яго хуткае астуджэнне бруямі паветра пад высокім ціскам. Гэты працэс стварае павярхоўны пласт сціску і ўнутраны пласт расцяжэння. У выніку атрымліваецца шкло, якое ў чатыры-пяць разоў мацнейшае за неапрацаванае. Важна тое, што калі ён разбіваецца, ён разбіваецца на дробныя грануляваныя кавалачкі, а не на вострыя аскепкі, што значна зніжае рызыку траўмаў.
На гэтым этапе вопыт мае найбольшае значэнне. Нераўнамернае астуджэнне можа прывесці да самаадвольнай паломкі пазней у ланцугу паставак або падчас карыстання спажыўцом. На нашых вытворчых лініях выкарыстоўваюцца аўтаматызаваныя гартавальныя печы з кантролем тэмпературы ў рэжыме рэальнага часу, каб гарантаваць, што кожная вечка адпавядае стандартам бяспекі TUV.
4. Апрацоўка паверхні і кантроль якасці
Пасля загартоўкі вечкі праходзяць некалькі працэсаў аздаблення:
- Шліфоўка краёў: Згладжванне краю, каб забяспечыць ідэальнае прылеганія да корпусаў гаршкоў і прадухіліць сколы.
- Шаўкаграфія: Нанясенне лагатыпаў, вымяральных маркіровак або дэкаратыўных узораў з выкарыстаннем устойлівых да высокай тэмпературы чарнілаў.
- Прымацаванне ручкі: Замацаванне ручак з нержавеючай сталі або бакеліта з дапамогай харчовага сілікону або механічных прыстасаванняў.
Кожны блок праходзіць праз аўтаматызаваныя сістэмы аптычнага кантролю для выяўлення бурбалак, драпін або адхіленняў у памерах. Ручныя выбарачныя праверкі дадаткова правяраюць стабільнасць ручкі і якасць друку. Толькі прадукты, якія прайшлі гэтыя строгія выпрабаванні, пакуюць для экспарту на такія рынкі, як Германія, Італія і Японія.
Індывідуальныя магчымасці дызайну: ад канцэпцыі да формы
На канкурэнтным рынку посуду дыферэнцыяцыя з'яўляецца ключавой. Брэнды рэдка шукаюць гатовых рашэнняў; яны патрабуюць унікальнага дызайну, які адпавядае іх эстэтычнай ідэнтычнасці. Вытворчасць шкляных вечкаў на заказ пачынаецца з сумеснага праектавання.
Дызайнавыя абмежаванні і магчымасці
Пры распрацоўцы індывідуальнай шкляной вечка некалькі інжынерных абмежаванняў павінны быць збалансаваны з мастацкім бачаннем:
| Элемент дызайну | Інжынерныя разгляды | Уплыў на вытворчасць |
|---|---|---|
| Скрыўленне | Высокая крывізна павялічвае трываласць канструкцыі, але патрабуе дакладнага выраўноўвання формы. | Можа павялічыць кошт цвілі; патрабуе выдувной фармоўкі. |
| Таўшчыня | Стандартны дыяпазон ад 3 мм да 5 мм. Больш тонкае шкло выглядае элегантна, але яго цяжэй раўнамерна загартаваць. | Больш тонкія вечкі патрабуюць больш строгага кантролю тэмпературы пры гартаванні. |
| Палажэнне вентыляцыйнай адтуліны | Павінен адпавядаць патрэбам выпуску пары, не аслабляючы структурны купал. | Патрабуецца дакладная канструкцыя поршня на этапе фармавання. |
| Ручка інтэграцыі | Кропка мацавання павінна вытрымліваць шматразовы тэрмічны цыкл. | У шкляной канструкцыі могуць спатрэбіцца рэбры ўзмацнення. |
У EUR-ASIA COOKWARE CO.,LTD. мы падтрымліваем кліентаў з пачатковай стадыі чарцяжоў САПР. Наша каманда інжынераў разглядае праекты на тэхналагічнасць, прапаноўваючы карэкціроўкі для аптымізацыі эфектыўнасці вытворчасці без шкоды для візуальнага намеру. Незалежна ад таго, ці патрэбна вам плоская мінімалістычная вечка для сучасных індукцыйных варачных панэляў або высокая купалападобная вечка для традыцыйных жароўняў, наш аддзел па вырабе форм можа стварыць індывідуальныя інструменты ў адпаведнасці з вашымі патрабаваннямі.
Друк лагатыпа і брэндынг
Брэндаванне на шкляных вечках дасягаецца шляхам трафарэтнага друку або лазернага тручэння. Трафарэтны друк дазваляе ствараць маляўнічыя складаныя малюнкі з выкарыстаннем керамічных чарнілаў, якія зліваюцца са шклом у працэсе другаснага абпалу. Гэта гарантуе, што лагатып не знікне і не адслойваецца нават пасля тысяч цыклаў мыцця ў посудамыйнай машыне. Для больш тонкага, першакласнага выгляду лазернае тручэнне выдаляе мікраскапічны пласт шкла, ствараючы матавы эфект. Мы размяшчаем нестандартнае размяшчэнне лагатыпа ў адпаведнасці з патрабаваннямі кліента, забяспечваючы бачнасць брэнда, захоўваючы пры гэтым гладкі выгляд прадукту.
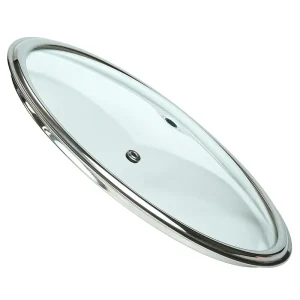
Стандарты матэрыялаў і сертыфікаты: забеспячэнне надзейнасці
Для міжнародных пакупнікоў захаванне стандартаў бяспекі не падлягае абмеркаванню. Шкляныя вечкі ўступаюць у непасрэдны кантакт з ежай і падвяргаюцца ўздзеянню высокай тэмпературы, што робіць захаванне нарматыўных актаў галоўнай задачай. Надзейнасць у вытворчасці дэманструецца праз прызнаныя сертыфікаты.
Ключавыя сертыфікаты для шклянога посуду
- LFGB (Германія): Нямецкі кодэкс харчовых прадуктаў і кармоў. Ён правярае міграцыю шкодных рэчываў з матэрыялаў у ежу. Праходжанне LFGB з'яўляецца строгім патрабаваннем для экспарту ў Еўрапейскі саюз, асабліва ў Германію.
- Сертыфікат TUV: Знак бяспекі і якасці. Тэсты TUV ацэньваюць устойлівасць да тэрмічнага ўдару, механічную трываласць і даўгавечнасць. Гэта гарантуе рознічным гандлярам і спажыўцам, што прадукт адпавядае строгім еўрапейскім нормам бяспекі.
- ISO9001: Гэты сертыфікат пацвярджае сістэму менеджменту якасці вытворцы. Гэта забяспечвае паслядоўнасць працэсаў, магчымасць адсочвання і пастаяннае ўдасканаленне вытворчай практыкі.
EUR-ASIA COOKWARE CO.,LTD. мае сертыфікат ISO9001, і нашы прадукты паспяхова прайшлі сертыфікаты LFGB і TUV. Гэтыя паўнамоцтвы - гэта не проста значкі; яны ўвасабляюць нашу прыхільнасць вытворчасці бяспечнага, надзейнага посуду. Наш гадавы выпуск больш за 15 мільёнаў штук падтрымлівае гэты стандарт, даказваючы, што маштаб не шкодзіць якасці. Для пакупнікоў, арыентаваных на рынкі Францыі, Іспаніі, Швейцарыі і за яе межамі, гэтыя сертыфікаты палягчаюць больш гладкую мытную ачыстку і прыём у рознічны гандаль.
Распаўсюджаныя дэфекты пры вырабе шкляных вечкаў і як іх пазбегнуць
Разуменне магчымых дэфектаў дапамагае пакупнікам ацаніць кантроль якасці пастаўшчыкоў. Вось агульныя праблемы і спосабы іх ліквідацыі прафесійнымі вытворцамі:
1. Паломка ад цеплавога ўдару
Прычына: Непаслядоўная загартоўка або хуткія змены тэмпературы падчас выкарыстання.
рашэнне: Дакладны кантроль зон ахалоджвання загартавальнай печы. Вытворцы павінны праводзіць выпадковыя тэсты на тэрмічны ўдар, напрыклад, апусканне гарачых вечкаў у ледзяную ваду, каб праверыць цэласнасць партыі.
2. Аптычныя скажэнні
Прычына: Няроўная тэмпература формы або прымешкі ў неапрацаваным шкле.
рашэнне: Рэгулярнае абслугоўванне прэс-формаў і пошук сыравіны высокай чысціні. Аўтаматызаваныя сістэмы аптычнага кантролю могуць выяўляць скажэнні, нябачныя няўзброеным вокам.
3. Апрацоўка рыхласці
Прычына: Дрэннае клеевае злучэнне або несупадзенне каэфіцыентаў цеплавога пашырэння паміж шклом і матэрыялам ручкі.
рашэнне: Выкарыстанне ўстойлівых да высокіх тэмператур сіліконаў і механічных замыкаючых механізмаў. Строгія выпрабаванні крутоўнага моманту гарантуюць, што ручкі застаюцца ў бяспецы пры нагрузцы.
4. Сколы краю
Прычына: Грубае абыходжанне падчас драбнення або ўпакоўкі.
рашэнне: Аўтаматызаванае шліфаванне краёў з дапамогай алмазных колаў і ахоўнага ўпакоўкі. EUR-ASIA выкарыстоўвае спецыялізаваныя пратаколы ўпакоўкі для абароны краёў падчас транзіту на далёкія рынкі, такія як Бразілія і Паўднёвая Карэя.
Выбар правільнага партнёра па вытворчасці
Выбар вытворцы шкляных вечкаў прадугледжвае больш, чым параўнанне коштаў за адзінку. Гэта патрабуе ацэнкі тэхнічных магчымасцяў, ёмістасці і надзейнасці. Вось важныя фактары, якія варта ўлічваць:
Вытворчая магутнасць і маштабаванасць
Ці можа пастаўшчык задаволіць вашыя патрабаванні па аб'ёме без затрымкі пастаўкі? З вытворчай базай, якая ахоплівае 20 000㎡, і гадавым аб'ёмам вытворчасці больш за 15 мільёнаў штук, EUR-ASIA COOKWARE CO.,LTD. дэманструе значную маштабаванасць. Гэтая магутнасць дазваляе нам апрацоўваць вялікія заказы для буйных рознічных гандляроў, захоўваючы пры гэтым гібкасць для меншых індывідуальных партый.
Тэхнічная экспертыза ў спецыяльных формах
Не ўсе заводы могуць вырабляць вырабы складанай геаметрыі. Калі ваша лінейка прадуктаў уключае крышкі з высокай крывізной або асаблівай формы, праверце магчымасці пастаўшчыка вырабляць формы. Наша здольнасць вырабляць высокія, плоскія вокладкі няправільнай формы ў адпаведнасці з патрабаваннямі кліентаў адрознівае нас ад канкурэнтаў, абмежаваных стандартнымі канструкцыямі.
Вопыт экспарту і веданне рынку
Больш за 90% нашай прадукцыі экспартуецца ў розныя рэгіёны, уключаючы Расію, Польшчу, Данію, Турцыю і Японію. Гэты шырокі вопыт экспарту азначае, што мы разумеем розныя рэгіянальныя перавагі і патрабаванні да ўпакоўкі. Мы эфектыўна арыентуемся ў лагістыцы і дакументацыі, забяспечваючы своечасовую дастаўку незалежна ад пункта прызначэння.
Часта задаюць пытанні (FAQ)
У чым розніца паміж вечкамі з загартаванага і незагартаванага шкла?
Загартаванае шкло праходзіць тэрмічную апрацоўку для павышэння трываласці і бяспекі. Ён вытрымлівае моцныя цеплавыя ўдары і распадаецца на бясшкодныя гранулы. Незагартаванае (адпаленае) шкло слабейшае, схільнае да разбівання на вострыя аскепкі і непрыдатнае для прымянення посуду пры высокай тэмпературы.
Ці можна выкарыстоўваць шкляныя вечкі на індукцыйных плітах?
Так, самі шкляныя вечкі сумяшчальныя з індукцыйнымі варачнымі панэлямі, бо не перашкаджаюць магнітнаму полю. Аднак матэрыял ручкі і корпус гаршка павінны быць сумяшчальнымі з індукцыяй. Шкляная вечка проста накрывае рондаль, незалежна ад крыніцы нагрэву.
Колькі часу займае распрацоўка формы на заказ?
Як правіла, распрацоўка і выраб формы на заказ займае ад 15 да 30 дзён у залежнасці ад складанасці. Пасля зацвярджэння формы пачынаецца вытворчасць узораў. EUR-ASIA аптымізуе гэты працэс з дапамогай уласнай майстэрні па вырабе прэс-формаў, што скарачае тэрміны выканання новых прадуктаў.
Ці бяспечны трафарэтны лагатып для кантакту з харчовымі прадуктамі?
Так, пры ўмове, што вытворца выкарыстоўвае харчовыя высокатэмпературныя керамічныя чарніла і абпальвае іх правільна. Нашы працэсы, сертыфікаваныя LFGB, гарантуюць бяспеку ўсіх надрукаваных паверхняў і не выцякаюць шкодныя рэчывы ў ежу.
Якая мінімальная колькасць замовы (MOQ) для індывідуальных канструкцый?
MOQ вар'іруецца ў залежнасці ад складанасці канструкцыі і кошту формы. Як правіла, вытворцы патрабуюць мінімальнага тыражу, каб амартызаваць выдаткі на форму. У EUR-ASIA мы абмяркоўваем гнуткія варыянты MOQ для падтрымкі як новых брэндаў, так і вядомых прадпрыемстваў.
Выснова: партнёрства для якасці і інавацый
Вытворчасць шкляных вечкаў - гэта спалучэнне мастацтва і навукі. Ад дакладнага хімічнага складу сыравіны да строгай фізікі тэрмічнага гартавання, кожны крок вызначае якасць прадукту. Для прадпрыемстваў, якія жадаюць пашырыць свае прапановы кухоннага посуду, партнёрства з вытворцам, які аддае прыярытэт персаналізацыі, адпаведнасці і ёмістасці, вельмі важна.
EUR-ASIA COOKWARE CO.,LTD. гатовы падтрымаць ваш рост. Размешчаны ў Нацыянальнай зоне развіцця высокіх тэхналогій Кітая ў горадзе Тайан, мы спалучаем самыя сучасныя тэхналогіі з дзесяцігадовым вопытам работы ў галіны. Нашы сертыфікаты ISO9001, LFGB і TUV гарантуюць, што прадукты адпавядаюць самым высокім міжнародным стандартам. Незалежна ад таго, патрэбныя вам стандартныя плоскія вечкі або складаныя канструкцыі з высокай крывізной, наша каманда прапануе рашэнні, якія павышаюць каштоўнасць вашага брэнда.
Калі вы шукаеце надзейнага партнёра для ўвасаблення ў жыццё вашых індывідуальных дызайнаў шкляных вечкаў, мы запрашаем вас звязацца з намі. Давайце абмяркуем, як нашы вытворчыя магчымасці могуць адпавядаць вашым канкрэтным патрэбам рынку.
Азнаёмцеся з нашым поўным асартыментам шклянога посуду і запытайце спецыяльную прапанову сёння.







