
- English
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


玻璃盖制造:从定制设计到成品
2026-10-16
玻璃盖制造 是一种精密工程工艺,可将二氧化硅原材料转化为耐用、耐热的炊具组件。它涉及定制模具设计、高温回火和严格的质量控制,以确保安全性和美观性。对于 B2B 买家来说,了解这个生命周期(从最初的 CAD 图纸到最终的 LFGB 认证包装)对于采购可靠的产品至关重要。在欧亚炊具有限公司,我们将先进的自动化与严格的 ISO9001 标准相结合,每年交付超过 1500 万个钢化玻璃盖,为全球市场提供定制、高曲率和平盖解决方案。
玻璃盖制造的核心阶段
生产高质量的玻璃盖不仅仅是融化沙子。它需要材料科学与机械精度相结合的同步工作流程。制造过程通常遵循四个不同的阶段:原材料准备、模制和成型、热回火和最终检查。每个阶段都会影响最终产品的结构完整性和视觉清晰度。
1、原料选择及配料混合
任何玻璃产品的基础都在于其化学成分。对于炊具盖,制造商主要使用钠钙硅酸盐玻璃,因为它具有成本、可加工性和耐热性的平衡。然而,标准钠钙玻璃容易受到热冲击的影响。因此,批量混合物通常包含特定的添加剂以增强耐久性。
- 硅砂: 主要成分,提供玻璃结构。
- 纯碱: 降低熔化温度,提高生产能源效率。
- 石灰: 增加化学稳定性和硬度。
- 碎玻璃: 使用再生玻璃可降低原材料成本和环境影响。
在我们位于山东省泰安市的工厂,我们严格控制这些原料的纯度。铁等杂质会导致不必要的绿色色调,影响高端厨具品牌所要求的优质“透明”外观。精密称重系统确保每批产品在进入熔炉之前都符合精确的化学比例。
2. 熔化和成型过程
混合后,原材料被送入加热至约 1500°C 的熔炉中。在此温度下,混合物变成熔融液体。成型方法取决于盖子的设计复杂性:
- 按下: 将熔融玻璃放入模具中并用柱塞压制。这非常适合简单、扁平或低曲率的盖子。
- 吹压: 用于具有较高曲率的更复杂的形状。首先将气泡吹入熔融玻璃中,然后将其压制成最终形状。该方法确保均匀的壁厚和更好的光学透明度。
对于特殊设计,例如 EUR-ASIA COOKWARE 生产的高曲率或高盖,通常首选吹压技术。它允许更大的设计灵活性,同时保持结构一致性。在此阶段,还形成了蒸汽排放孔(一项关键的安全功能)。精确度在这里至关重要;未对准的通风口可能会在烹饪过程中影响盖子的功能。
3. 退火和热回火
成型后,玻璃在退火炉中缓慢冷却以消除内应力。然而,退火玻璃不适用于炊具。它必须经历 热回火 成为安全玻璃。
钢化包括将玻璃重新加热至接近其软化点(约 600-650°C),然后用高压空气喷射快速冷却。此过程创建表面压缩层和内部张力层。其结果是玻璃的强度是未经处理的玻璃的四到五倍。至关重要的是,如果它确实破裂,它会碎成小颗粒状的块,而不是锋利的碎片,从而显着降低受伤风险。
这一步是专业知识最重要的地方。冷却不均匀可能会导致供应链后期或消费者使用过程中的自发破损。我们的生产线采用带有实时温度监控功能的自动回火炉,以确保每个盖子都符合 TUV 安全标准。
4. 表面处理及质量检验
回火后,盖子经过数道精加工工序:
- 边缘研磨: 平滑边缘,确保与锅体完美贴合并防止碎裂。
- 丝网印刷: 使用耐高温墨水施加徽标、测量标记或装饰图案。
- 手柄附件: 使用食品级硅胶或机械固定装置固定不锈钢或胶木手柄。
每个单元都会通过自动光学检测系统来检测气泡、划痕或尺寸偏差。手动抽查进一步验证手柄稳定性和打印质量。只有通过这些严格测试的产品才会被包装出口到德国、意大利和日本等市场。
定制设计能力:从概念到模具
在竞争激烈的厨具市场,差异化是关键。品牌很少寻求现成的解决方案;他们需要符合他们审美特征的独特设计。定制玻璃盖制造始于协作设计工程。
设计限制和机会
在设计定制玻璃盖时,必须平衡几个工程限制与艺术视觉:
| 设计元素 | 工程考虑 | 对生产的影响 |
|---|---|---|
| 曲率 | 高曲率增加了结构强度,但需要精确的模具对准。 | 可能会增加模具成本;需要吹压成型。 |
| 厚度 | 标准范围为 3mm 至 5mm。较薄的玻璃看起来优雅,但难以均匀钢化。 | 较薄的盖子在回火过程中需要更严格的温度控制。 |
| 排气孔位置 | 必须符合蒸汽释放需求,且不会削弱结构穹顶。 | 在成型阶段需要精确的柱塞设计。 |
| 处理集成 | 连接点必须能够承受反复的热循环。 | 玻璃设计中可能需要加强筋。 |
在欧亚炊具有限公司,我们从最初的 CAD 绘图阶段为客户提供支持。我们的工程团队审查设计的可制造性,提出调整建议以优化生产效率而不影响视觉意图。无论您需要用于现代电磁炉的扁平简约盖子,还是用于传统烤盘的高圆顶盖子,我们的模具制造部门都可以打造符合您规格的定制工具。
标志印刷和品牌推广
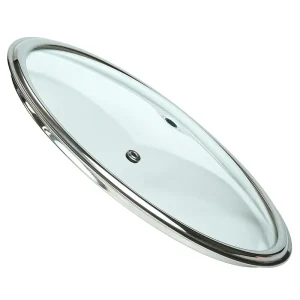
玻璃盖上的品牌是通过丝网印刷或激光蚀刻实现的。丝网印刷可以使用陶瓷墨水实现色彩缤纷、复杂的设计,陶瓷墨水在二次烧制过程中与玻璃融合。这确保了即使在数千次洗碗机循环后,徽标也不会褪色或剥落。为了获得更微妙、更高级的外观,激光蚀刻可以去除玻璃的微观层,从而产生磨砂效果。我们根据客户要求提供定制徽标放置,确保品牌知名度,同时保持产品的时尚外观。
材料标准和认证:确保可信度
对于国际买家来说,遵守安全标准是不容谈判的。玻璃盖直接与食物接触并暴露在高温下,因此遵守法规成为首要问题。制造的可信度通过公认的认证来证明。
玻璃炊具的主要认证
- LFGB(德国): 德国食品和饲料法。它测试有害物质从材料到食品的迁移。通过 LFGB 是向欧盟(尤其是德国)出口的严格要求。
- TUV认证: 安全和质量的标志。 TUV 测试评估耐热冲击性、机械强度和耐用性。它向零售商和消费者保证该产品符合严格的欧洲安全规范。
- ISO9001: 该认证验证了制造商的质量管理体系。它确保生产实践中流程的一致性、可追溯性和持续改进。
欧亚炊具有限公司拥有ISO9001认证,我们的产品已成功通过LFGB和TUV认证。这些凭证不仅仅是徽章,更是徽章。它们代表了我们对生产安全、可靠的厨具的承诺。我们超过 1500 万件的年产量保持了这一标准,证明规模不会影响质量。对于瞄准法国、西班牙、瑞士等地区市场的买家来说,这些认证有助于更顺畅的清关和零售验收。
玻璃盖制造中的常见缺陷以及如何避免它们
了解潜在缺陷有助于买家评估供应商的质量控制。以下是常见问题以及专业制造商如何缓解这些问题:
1. 热冲击断裂
原因: 使用过程中回火不一致或温度变化过快。
解决方案: 精确控制回火炉的冷却区。制造商应进行随机热冲击测试,例如将热盖放入冰水中,以验证批次完整性。
2. 光学畸变
原因: 模具温度不均匀或玻璃原片中有杂质。
解决方案: 定期模具维护和高纯度原材料采购。自动光学检测系统可以检测肉眼看不见的扭曲。
3.处理松动
原因: 玻璃和手柄材料之间的粘合不良或热膨胀系数不匹配。
解决方案: 使用耐高温硅胶和机械锁定机构。严格的扭矩测试可确保手柄在压力下保持牢固。
4. 边缘切削
原因: 研磨或包装过程中的粗暴操作。
解决方案: 使用金刚石砂轮和保护性包装设计进行自动边缘磨削。 EUR-ASIA 采用专门的包装协议,在运输到巴西和韩国等遥远市场的过程中保护边缘。
选择合适的制造合作伙伴
选择玻璃盖制造商不仅仅是比较单价。它需要评估技术能力、容量和可靠性。以下是需要考虑的关键因素:
生产能力和可扩展性
供应商能否在不延迟交货时间的情况下满足您的批量需求?欧亚炊具有限公司拥有占地20000平方米的生产基地,年产量超过1500万件。表现出显着的可扩展性。这种能力使我们能够处理主要零售商的大订单,同时保持小批量定制的灵活性。
特殊形状的技术专长
并非所有工厂都能生产复杂的几何形状。如果您的产品线包括高曲率或异形盖子,请验证供应商的模具制造能力。我们能够根据客户需求生产高的、扁平的和不规则形状的盖子,这使我们有别于仅限于标准设计的竞争对手。
出口经验和市场知识
我们90%以上的产品出口到俄罗斯、波兰、丹麦、土耳其、日本等多个地区。丰富的出口经验意味着我们了解不同的地区偏好和包装要求。我们高效地管理物流和文件,确保无论目的地如何都能及时交付。
常见问题 (FAQ)
钢化玻璃盖和非钢化玻璃盖有什么区别?
钢化玻璃经过热处理以提高强度和安全性。它能承受更高的热冲击并分解成无害的颗粒。非钢化(退火)玻璃较弱,容易破碎成锋利的碎片,并且不适合高温炊具应用。
电磁炉可以使用玻璃盖吗?
是的,玻璃盖本身与电磁炉兼容,因为它们不会干扰磁场。然而,手柄材料和锅体必须是感应兼容的。无论加热源如何,玻璃盖都会简单地盖住锅。
定制模具开发需要多长时间?
通常,定制模具设计和制造需要 15 至 30 天,具体取决于复杂程度。一旦模具获得批准,就会进行样品生产。 EUR-ASIA 通过内部模具车间简化了这一流程,缩短了新产品发布的交货时间。
丝网印刷徽标可安全用于食品接触吗?
可以,只要制造商使用食品级高温陶瓷墨水并正确烧制即可。我们经过 LFGB 认证的流程可确保所有印刷表面都是安全的,并且不会将有害物质渗入食品中。
定制设计的最小订购量 (MOQ) 是多少?
最小起订量根据设计复杂性和模具成本而变化。一般来说,制造商要求最低运行量来摊销模具费用。在 EUR-ASIA,我们讨论灵活的最小起订量选项,以支持新兴品牌和老牌企业。
结论:为质量和创新而合作
玻璃盖制造是艺术与科学的融合。从原材料的精确化学到热回火的严格物理原理,每一步都决定了产品的质量。对于寻求提升厨具产品质量的企业来说,与优先考虑定制、合规性和产能的制造商合作至关重要。
欧亚炊具有限公司随时准备支持您的成长。我们位于中国泰安市国家高新技术开发区,将最先进的技术与数十年的行业经验相结合。我们的 ISO9001、LFGB 和 TUV 认证保证产品符合最高国际标准。无论您需要标准平盖还是复杂的高曲率设计,我们的团队都能提供可提升您品牌价值的解决方案。
如果您正在寻找可靠的合作伙伴来将您的定制玻璃盖设计变为现实,我们邀请您与我们联系。让我们讨论一下我们的生产能力如何满足您的特定市场需求。







