
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Виробництво скляних кришок: від індивідуального дизайну до готової продукції
2026-10-16
Зміст
- Основні етапи виготовлення скляних кришок
- Можливості індивідуального дизайну: від концепції до форми
- Стандарти матеріалів і сертифікати: забезпечення надійності
- Поширені дефекти при виготовленні скляних кришок і як їх уникнути
- Вибір правильного виробничого партнера
- Часті запитання (FAQ)
- Висновок: партнерство для якості та інновацій
Виготовлення скляних кришок це прецизійний інженерний процес, який перетворює необроблені силікатні матеріали на міцні, термостійкі компоненти посуду. Це передбачає спеціальну конструкцію форми, високотемпературний відпуск і суворий контроль якості для забезпечення безпеки та естетичної привабливості. Для покупців B2B розуміння цього життєвого циклу — від початкових креслень САПР до остаточної упаковки, сертифікованої LFGB — має вирішальне значення для пошуку надійних продуктів. У EUR-ASIA COOKWARE CO., LTD. ми інтегруємо вдосконалену автоматизацію з суворими стандартами ISO9001, щоб щорічно поставляти понад 15 мільйонів кришок із загартованого скла, обслуговуючи глобальні ринки індивідуальними рішеннями з високою кривизною та плоскими кришками.
Основні етапи виготовлення скляних кришок
Виробництво високоякісної скляної кришки – це не просто плавлення піску. Це вимагає синхронізованого робочого процесу, де матеріалознавство зустрічається з механічною точністю. Виробничий процес зазвичай складається з чотирьох окремих етапів: підготовка сировини, формування та формування, термічний відпуск і остаточна перевірка. Кожен етап впливає на структурну цілісність і візуальну чіткість кінцевого продукту.
1. Вибір сировини та періодичне змішування
Основою будь-якого скляного виробу є його хімічний склад. Для кришок для кухонного посуду виробники в основному використовують вапняно-натрієве силікатне скло через його баланс вартості, зручності в роботі та термостійкості. Однак стандартне натрієво-вапняне скло чутливе до термічного удару. Тому партійна суміш часто включає спеціальні добавки для підвищення довговічності.
- Кремнієвий пісок: Основний компонент, що забезпечує структуру скла.
- кальцинована сода: Знижує температуру плавлення, роблячи виробництво енергоефективним.
- Лайм: Додає хімічну стійкість і твердість.
- сбій: Перероблене скло використовується для зменшення витрат на сировину та впливу на навколишнє середовище.
На нашому підприємстві в місті Тайан, провінція Шаньдун, ми суворо контролюємо чистоту цих матеріалів. Такі домішки, як залізо, можуть спричинити небажані зеленуваті відтінки, що впливає на «прозорий» вигляд преміум-класу, якого вимагають бренди елітного посуду. Системи точного зважування гарантують, що кожна партія відповідає точним хімічним співвідношенням перед тим, як потрапити в піч.
2. Процеси плавлення та формування
Після змішування сировина подається в піч, нагріту приблизно до 1500°C. При цій температурі суміш стає розплавленою рідиною. Спосіб формування залежить від складності конструкції кришки:
- Натискання: Розплавлене скло опускають у форму і пресують плунжером. Це ідеально підходить для простих, плоских або крихтих кришок.
- Видуй і натисни: Використовується для більш складних форм з більшою кривизною. Бульбашка повітря спочатку вдувається в розплавлене скло, яке потім пресується до остаточної форми. Цей метод забезпечує рівномірну товщину стінок і кращу оптичну прозорість.
Для спеціалізованих конструкцій, таких як кришки з високим вигином або високі кришки виробництва EUR-ASIA COOKWARE, часто перевагу надають техніці видування та натискання. Це забезпечує більшу гнучкість конструкції, зберігаючи структурну послідовність. Під час цієї фази також формується отвір для випуску пари — критична функція безпеки. Точність тут життєво важлива; неправильне розташування вентиляційного отвору може поставити під загрозу функціональність кришки під час готування.
3. Відпал і термічний відпуск
Після формування скло повільно охолоджується в лері для відпалу, щоб зняти внутрішні напруги. Однак розпалене скло не підходить для посуду. Це має пройти термічний відпуск стати безпечним склом.
Загартування передбачає повторне нагрівання скла майже до точки розм’якшення (приблизно 600-650°C), а потім швидке охолодження його струменем повітря під високим тиском. Цей процес створює поверхневий шар стиснення та внутрішній шар натягу. Результатом є скло, яке в чотири-п’ять разів міцніше необробленого скла. Важливо те, що якщо він розіб’ється, він розлетиться на дрібні зернисті шматочки, а не на гострі осколки, що значно зменшує ризик травм.
На цьому етапі досвід має найбільше значення. Нерівномірне охолодження може призвести до спонтанної поломки пізніше в ланцюжку постачання або під час використання споживачем. На наших виробничих лініях використовуються автоматизовані печі для гарту з моніторингом температури в реальному часі, щоб гарантувати, що кожна кришка відповідає стандартам безпеки TUV.
4. Обробка поверхні та перевірка якості
Після гартування кришки проходять кілька фінішних процесів:
- Шліфування кромки: Згладжування краю, щоб забезпечити ідеальне прилягання до корпусів каструль і запобігти сколам.
- Трафаретний друк: Нанесення логотипів, вимірювальних позначок або декоративних візерунків за допомогою чорнила, стійкого до високих температур.
- Кріплення ручки: Кріплення ручок з нержавіючої сталі або бакеліту за допомогою харчового силікону або механічних кріплень.
Кожна одиниця проходить через автоматизовані системи оптичного контролю для виявлення бульбашок, подряпин або відхилень у розмірах. Вибіркова перевірка вручну додатково перевіряє стабільність рукоятки та якість друку. Лише продукти, які пройшли ці суворі випробування, упаковуються для експорту на такі ринки, як Німеччина, Італія та Японія.
Можливості індивідуального дизайну: від концепції до форми
На конкурентному ринку посуду диференціація є ключовою. Бренди рідко шукають готові рішення; їм потрібен унікальний дизайн, який відповідає їхній естетичній ідентичності. Виробництво скляних кришок на замовлення починається зі спільного проектування.
Обмеження та можливості проектування
При розробці спеціальної скляної кришки необхідно врахувати кілька інженерних обмежень і художнє бачення:
| елемент дизайну | Інженерні міркування | Вплив на виробництво |
|---|---|---|
| Кривизна | Висока кривизна збільшує міцність конструкції, але вимагає точного вирівнювання форми. | Може збільшити вартість форми; вимагає видувно-пресового формування. |
| Товщина | Стандартний діапазон від 3 мм до 5 мм. Тонше скло виглядає елегантно, але його важче рівномірно загартувати. | Більш тонкі кришки вимагають більш суворого контролю температури під час темперування. |
| Положення вентиляційного отвору | Має відповідати потребам випуску пари без послаблення структурного купола. | Потрібна точна конструкція плунжера на етапі формування. |
| Ручка інтеграції | Точка кріплення повинна витримувати багаторазові термічні цикли. | У конструкції скла можуть знадобитися ребра підсилення. |
У EUR-ASIA COOKWARE CO., LTD. ми підтримуємо клієнтів від початкового етапу креслення CAD. Наша команда інженерів перевіряє проекти на технологічність, пропонуючи коригування для оптимізації ефективності виробництва без шкоди для візуального змісту. Незалежно від того, чи потрібна вам плоска мінімалістична кришка для сучасних індукційних плит чи висока куполоподібна кришка для традиційних жаровень, наш відділ виготовлення форм може створити інструменти на замовлення відповідно до ваших вимог.
Друк логотипу та брендування
Брендування на скляних кришках здійснюється за допомогою трафаретного друку або лазерного травлення. Трафаретний друк дозволяє створювати барвисті складні малюнки за допомогою керамічних чорнил, які сплавляються зі склом під час вторинного випалу. Це гарантує, що логотип не зникає та не відшаровується навіть після тисячі циклів миття в посудомийній машині. Для більш тонкого, преміального вигляду лазерне травлення видаляє мікроскопічний шар скла, створюючи матовий ефект. Ми розміщуємо індивідуальний логотип відповідно до вимог клієнта, забезпечуючи впізнаваність бренду, зберігаючи елегантний зовнішній вигляд продукту.
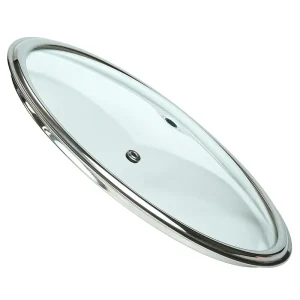
Стандарти матеріалів і сертифікати: забезпечення надійності
Для міжнародних покупців дотримання стандартів безпеки не підлягає обговоренню. Скляні кришки безпосередньо контактують з їжею та піддаються високому нагріванню, що робить дотримання нормативних документів першочерговою проблемою. Надійність у виробництві підтверджується визнаними сертифікатами.
Ключові сертифікати для скляного посуду
- LFGB (Німеччина): Німецький кодекс харчових продуктів і кормів. Випробовує на міграцію шкідливих речовин із матеріалів у їжу. Проходження LFGB є суворою вимогою для експорту до Європейського Союзу, зокрема Німеччини.
- Сертифікація TUV: Знак безпеки та якості. Тести TUV оцінюють стійкість до термічного удару, механічну міцність і довговічність. Він запевняє продавців і споживачів, що продукт відповідає суворим європейським нормам безпеки.
- ISO9001: Цей сертифікат підтверджує систему управління якістю виробника. Це забезпечує послідовність процесів, відстежуваність і постійне вдосконалення виробничої практики.
EUR-ASIA COOKWARE CO., LTD. має сертифікат ISO9001, а наші продукти успішно пройшли сертифікацію LFGB і TUV. Ці ідентифікаційні дані – це не просто значки; вони символізують наше прагнення виробляти безпечний і надійний посуд. Наше річне виробництво понад 15 мільйонів одиниць відповідає цьому стандарту, доводячи, що масштаб не впливає на якість. Для покупців, які націлені на ринки Франції, Іспанії, Швейцарії та за її межами, ці сертифікати полегшують митне очищення та роздрібний прийом.
Поширені дефекти при виготовленні скляних кришок і як їх уникнути
Розуміння потенційних дефектів допомагає покупцям оцінити контроль якості постачальника. Нижче наведено типові проблеми та те, як професійні виробники їх усувають:
1. Термічний удар
Причина: Непостійне загартування або швидкі зміни температури під час використання.
рішення: Точне керування зонами охолодження гартової печі. Виробники повинні проводити випадкові випробування на термічний удар, наприклад, занурювати гарячі кришки в крижану воду, щоб перевірити цілісність партії.
2. Оптичні спотворення
Причина: Нерівномірна температура форми або домішки в необробленому склі.
рішення: Регулярне технічне обслуговування форм і джерела сировини високої чистоти. Автоматизовані системи оптичного контролю можуть виявляти спотворення, невидимі неозброєним оком.
3. Упорайтеся на розхитаність
Причина: Погане клейове з’єднання або невідповідність коефіцієнтів теплового розширення між склом і матеріалом ручки.
рішення: Використання силікону, стійкого до високих температур, і механічних запірних механізмів. Суворе випробування крутного моменту гарантує надійність ручок під час навантаження.
4. Відколювання краю
Причина: Грубе поводження під час подрібнення або пакування.
рішення: Автоматизоване шліфування кромок алмазними кругами та захисним дизайном упаковки. EUR-ASIA використовує спеціалізовані протоколи пакування для захисту країв під час транспортування на віддалені ринки, такі як Бразилія та Південна Корея.
Вибір правильного виробничого партнера
Вибір виробника скляної кришки передбачає більше, ніж порівняння цін за одиницю. Це вимагає оцінки технічних можливостей, потужності та надійності. Ось найважливіші фактори, які слід враховувати:
Виробнича потужність і масштабованість
Чи може постачальник задовольнити ваші вимоги щодо обсягу без затримок у часі? EUR-ASIA COOKWARE CO.,LTD має виробничу базу, що охоплює 20 000 ㎡, а річний обсяг виробництва перевищує 15 мільйонів штук. демонструє значну масштабованість. Ця потужність дозволяє нам обробляти великі замовлення для великих роздрібних торговців, зберігаючи при цьому гнучкість для менших індивідуальних партій.
Технічна експертиза спеціальних форм
Не всі заводи можуть виготовляти складні геометрії. Якщо ваша лінійка продуктів включає кришки з високою кривизною або кришки спеціальної форми, перевірте можливості постачальника з виготовлення форм. Наша здатність виробляти високі, плоскі кришки та кришки неправильної форми відповідно до попиту клієнтів відрізняє нас від конкурентів, які обмежуються стандартними конструкціями.
Досвід експорту та знання ринку
Понад 90% нашої продукції експортується в різні регіони, включаючи Росію, Польщу, Данію, Туреччину та Японію. Цей великий експортний досвід означає, що ми розуміємо різноманітні регіональні переваги та вимоги до упаковки. Ми ефективно керуємо логістикою та документацією, забезпечуючи своєчасну доставку незалежно від пункту призначення.
Часті запитання (FAQ)
Яка різниця між кришками із загартованого та незагартованого скла?
Загартоване скло піддається термічній обробці для підвищення міцності та безпеки. Він витримує сильні термічні удари та розпадається на нешкідливі гранули. Незагартоване (відпалене) скло слабше, схильне до розколювання на гострі осколки та непридатне для використання в посуді, що нагрівається.
Чи можна використовувати скляні кришки на індукційних плитах?
Так, самі скляні кришки сумісні з індукційними плитами, оскільки вони не заважають магнітному полю. Однак матеріал ручки та корпус каструлі мають бути сумісними з індукцією. Скляна кришка просто накриває каструлю, незалежно від джерела нагріву.
Скільки часу займає розробка спеціальної форми?
Зазвичай розробка та виготовлення форми займає від 15 до 30 днів залежно від складності. Після схвалення форми починається виготовлення зразка. EUR-ASIA оптимізує цей процес за допомогою внутрішньої майстерні прес-форм, скорочуючи час для запуску нових продуктів.
Чи безпечний друкований логотип для контакту з харчовими продуктами?
Так, за умови, що виробник використовує харчові високотемпературні керамічні чорнила та правильно їх обпалює. Наші процеси, сертифіковані LFGB, гарантують, що всі друковані поверхні безпечні та не просочують шкідливі речовини в їжу.
Яка мінімальна кількість замовлення (MOQ) для індивідуальних конструкцій?
MOQ змінюється залежно від складності конструкції та вартості форми. Як правило, виробники вимагають мінімального тиражу, щоб амортизувати витрати на форму. У EUR-ASIA ми обговорюємо гнучкі варіанти MOQ для підтримки як нових брендів, так і відомих підприємств.
Висновок: партнерство для якості та інновацій
Виробництво скляних кришок — це поєднання мистецтва та науки. Від точного хімічного складу сировини до суворої фізики термічного відпустки, кожен крок визначає якість продукту. Підприємствам, які прагнуть розширити асортимент кухонного посуду, дуже важливо співпрацювати з виробником, який надає пріоритет персоналізації, відповідності та потужності.
EUR-ASIA COOKWARE CO., LTD. готовий підтримати ваше зростання. Розташована в Національній зоні високотехнологічного розвитку Китаю в місті Тайан, ми поєднуємо найсучасніші технології з десятиліттями досвіду в галузі. Наші сертифікати ISO9001, LFGB і TUV гарантують, що продукти відповідають найвищим міжнародним стандартам. Незалежно від того, чи потрібні вам стандартні плоскі кришки чи складні конструкції з високою кривизною, наша команда надасть рішення, які підвищать цінність вашого бренду.
Якщо ви шукаєте надійного партнера, щоб втілити в життя ваш індивідуальний дизайн скляних кришок, ми запрошуємо вас зв’язатися з нами. Давайте обговоримо, як наші виробничі можливості можуть узгодити з конкретними потребами вашого ринку.







