
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Производство на стаклен капак: од прилагоден дизајн до готови производи
2026-10-16
Содржина
- Главните фази на производството на стаклен капак
- Прилагодени можности за дизајн: од концепт до мувла
- Материјални стандарди и сертификати: Обезбедување доверливост
- Вообичаени дефекти во производството на стаклен капак и како да ги избегнете
- Избор на вистинскиот партнер за производство
- Најчесто поставувани прашања (ЧПП)
- Заклучок: Партнерство за квалитет и иновации
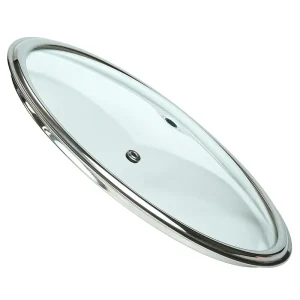
Производство на стаклен капак е прецизен инженерски процес кој ги трансформира суровините силика во издржливи компоненти за садови отпорни на топлина. Тоа вклучува прилагоден дизајн на мувла, калење на висока температура и ригорозна контрола на квалитетот за да се обезбеди безбедност и естетска привлечност. За купувачите B2B, разбирањето на овој животен циклус - од почетните CAD цртежи до конечното пакување потврдено со LFGB - е критично за набавка на сигурни производи. Во EUR-ASIA COOKWARE CO.,LTD., интегрираме напредна автоматизација со строги стандарди ISO9001 за да испорачаме преку 15 милиони калено стаклени капаци годишно, опслужувајќи ги глобалните пазари со приспособени решенија со висока закривеност и рамен капак.
Главните фази на производството на стаклен капак
Производството на висококвалитетен стаклен капак не е само топење на песок. Потребен е синхронизиран работен тек каде што науката за материјали се среќава со механичката прецизност. Патувањето на производството обично следи четири различни фази: подготовка на суровина, обликување и обликување, термичко калење и финална проверка. Секоја фаза влијае на структурниот интегритет и визуелната јасност на финалниот производ.
1. Избор на суровини и сериско мешање
Основата на секој стаклен производ лежи во неговиот хемиски состав. За капаците на садовите за готвење, производителите првенствено користат сода-вар силикатно стакло поради неговата рамнотежа на трошоци, обработливост и термичка отпорност. Сепак, стандардното стакло со сода-вар е подложно на термички шок. Затоа, сериската мешавина често вклучува специфични адитиви за подобрување на издржливоста.
- Силика песок: Примарната компонента, обезбедувајќи ја стаклената структура.
- Сода пепел: Ја намалува температурата на топење, што го прави производството енергетски ефикасно.
- Вар: Додава хемиска стабилност и цврстина.
- Кулет: Рециклирано стакло што се користи за намалување на трошоците за суровините и влијанието врз животната средина.
Во нашиот објект во градот Таиан, провинцијата Шандонг, строго ја контролираме чистотата на овие влезови. Нечистотиите, како што е железото, може да предизвикаат несакани зеленикави нијанси, што ќе влијае на премиум „чистиот“ изглед што го бараат врвните брендови за кујнски прибор. Прецизните системи за мерење гарантираат дека секоја серија ги исполнува точните хемиски соодноси пред да влезе во печката.
2. Процеси на топење и формирање
Откако ќе се измешаат, суровините се внесуваат во печка загреана на приближно 1500°C. На оваа температура, смесата станува стопена течност. Начинот на формирање зависи од сложеноста на дизајнот на капакот:
- Притискање: Растопеното стакло се спушта во калап и се притиска со клип. Ова е идеално за едноставни, рамни или капаци со ниска кривина.
- Удар и притиснете: Се користи за посложени форми со поголема заобленост. Во стопеното стакло најпрво се дува меур од воздух, кое потоа се притиска во конечниот облик. Овој метод обезбедува еднаква дебелина на ѕидот и подобра оптичка јасност.
За специјализирани дизајни, како што се високите заоблени или високите капаци произведени од EUR-ASIA COOKWARE, често се претпочита техниката на дување и притискање. Овозможува поголема флексибилност на дизајнот додека ја одржува структурната конзистентност. За време на оваа фаза, се формира и отворот за проветрување на пареата - критична безбедносна карактеристика. Прецизноста овде е од витално значење; неусогласениот отвор за вентилација може да ја загрози функционалноста на капакот за време на готвењето.
3. Греење и термичко калење
По формирањето, стаклото полека се лади во лер за жарење за да се ослободат внатрешните напрегања. Сепак, жареното стакло не е погодно за садови за готвење. Мора да претрпи термичко калење да стане безбедносно стакло.
Калењето вклучува повторно загревање на стаклото до точката на омекнување (околу 600-650°C) и потоа брзо ладење со воздушни млазници под висок притисок. Овој процес создава површински слој за компресија и внатрешен напнат слој. Резултатот е стакло кое е четири до пет пати посилно од необработеното стакло. Од суштинско значење, ако навистина се скрши, се распарчува на мали, зрнести парчиња наместо на остри парчиња, што значително го намалува ризикот од повреда.
Овој чекор е местото каде што експертизата е најважна. Нерамномерното ладење може да доведе до спонтано кршење подоцна во синџирот на снабдување или за време на употребата на потрошувачите. Нашите производни линии користат автоматизирани печки за калење со следење на температурата во реално време за да се осигураат дека секој капак ги исполнува безбедносните стандарди на TUV.
4. Површинска обработка и проверка на квалитетот
По калењето, капаците се подложени на неколку процеси на завршна обработка:
- Брусење на рабовите: Измазнување на раб за да се обезбеди совршено вклопување со телото на тенџерето и да се спречи чипсување.
- Печатење на екран: Примена на логоа, мерни ознаки или украсни обрасци со користење мастила отпорни на висока температура.
- Прилог за рачка: Обезбедување рачки од нерѓосувачки челик или бакелит со употреба на силиконски или механички тела од типот на храна.
Секоја единица поминува низ автоматски системи за оптичка инспекција за да открие меурчиња, гребнатини или отстапувања на димензиите. Рачните проверки на место дополнително ја потврдуваат стабилноста на рачката и квалитетот на печатењето. Само производите кои ги минуваат овие ригорозни тестови се пакуваат за извоз на пазари како Германија, Италија и Јапонија.
Прилагодени можности за дизајн: од концепт до мувла
На конкурентниот пазар за кујнски прибор, диференцијацијата е клучна. Брендовите ретко бараат решенија кои не се достапни на полица; тие бараат уникатни дизајни кои се усогласуваат со нивниот естетски идентитет. Прилагоденото производство на стаклен капак започнува со заеднички дизајн инженеринг.
Дизајн ограничувања и можности
При дизајнирање на сопствен стаклен капак, неколку инженерски ограничувања мора да се избалансираат со уметничката визија:
| Дизајнерски елемент | Инженерско размислување | Влијание врз производството |
|---|---|---|
| Искривување | Високата кривина ја зголемува структурната цврстина, но бара прецизно усогласување на мувлата. | Може да ги зголеми трошоците за мувла; бара формирање со дување и притискање. |
| Дебелина | Стандардните се движат од 3 мм до 5 мм. Потенкото стакло изгледа елегантно, но потешко е рамномерно да се смири. | Потенките капаци бараат построга контрола на температурата при калење. |
| Позиција на отворот за вентилација | Мора да се усогласи со потребите за ослободување на пареа без слабеење на структурната купола. | Потребен е прецизен дизајн на клипот во фазата на обликување. |
| Рачка со интеграција | Точката за прицврстување мора да издржи повторено термичко цикирање. | Можеби ќе бидат потребни зајакнувачки ребра во дизајнот на стаклото. |
Во EUR-ASIA COOKWARE CO.,LTD., ние ги поддржуваме клиентите од почетната фаза на цртање CAD. Нашиот инженерски тим ги прегледува дизајните за производство, предлагајќи прилагодувања за оптимизирање на ефикасноста на производството без да се загрози визуелната намера. Без разлика дали ви треба рамен, минималистички капак за модерни индукциски плочи за готвење или висок, куполен капак за традиционални тави за печење, нашиот оддел за правење калапи може да создаде алатки нарачана за да одговараат на вашите спецификации.
Печатење и брендирање на лого
Брендирањето на стаклените капаци се постигнува преку печатење на екран или ласерско офорт. Печатењето на екран овозможува шарени, сложени дизајни користејќи керамички мастила што се спојуваат со стаклото за време на секундарниот процес на печење. Ова осигурува дека логото не бледнее или олупи, дури и по илјадници циклуси на миење садови. За посуптилен, врвен изглед, ласерското офорт отстранува микроскопски слој од стакло, создавајќи ефект на маст. Приспособуваме прилагодено поставување лого според барањата на клиентот, обезбедувајќи видливост на брендот додека го одржуваме елегантниот изглед на производот.
Материјални стандарди и сертификати: Обезбедување доверливост
За меѓународните купувачи, усогласеноста со безбедносните стандарди не може да се преговара. Стаклените капаци доаѓаат во директен контакт со храната и се изложени на висока топлина, што го прави регулаторното почитување примарна грижа. Доверливоста во производството се покажува преку признати сертификати.
Клучни сертификати за стаклени садови
- LFGB (Германија): Германски код за храна и добиточна храна. Се тестира за миграција на штетни материи од материјалите во храната. Полагањето LFGB е строг услов за извоз во Европската унија, особено во Германија.
- TUV сертификат: Знак за безбедност и квалитет. TUV тестовите ја проценуваат отпорноста на термички шок, механичката сила и издржливоста. Ги уверува трговците на мало и потрошувачите дека производот ги исполнува ригорозните европски безбедносни норми.
- ISO9001: Овој сертификат го потврдува системот за управување со квалитет на производителот. Обезбедува конзистентни процеси, следливост и континуирано подобрување на производствените практики.
Садови за готвење ЕУР-АЗИЈА, ООД. поседува ISO9001 сертификат, а нашите производи успешно ги поминаа LFGB и TUV сертификатите. Овие акредитиви не се само значки; тие ја претставуваат нашата посветеност за производство на безбеден, сигурен прибор. Нашето годишно производство од над 15 милиони парчиња го одржува овој стандард, докажувајќи дека скалата не го загрозува квалитетот. За купувачите кои ги таргетираат пазарите во Франција, Шпанија, Швајцарија и пошироко, овие сертификати го олеснуваат царинењето и прифаќањето на малопродажба.
Вообичаени дефекти во производството на стаклен капак и како да ги избегнете
Разбирањето на потенцијалните дефекти им помага на купувачите да ги оценат контролите за квалитет на добавувачите. Еве вообичаени проблеми и како професионалните производители ги ублажуваат:
1. Кршење од термички шок
Причина: Неконзистентно калење или брзи температурни промени за време на употребата.
Решение: Прецизна контрола на зоните за ладење на печката за калење. Производителите треба да спроведат тестови по случаен термички шок, како што е потопување врели капаци во ледена вода, за да се потврди интегритетот на серијата.
2. Оптички нарушувања
Причина: Нерамна температура на мувлата или нечистотии во необработеното стакло.
Решение: Редовно одржување на мувла и набавка на суровини со висока чистота. Автоматските системи за оптичка инспекција можат да детектираат изобличувања невидливи со голо око.
3. Рачка Лабавост
Причина: Лошо врзување на лепилото или неусогласени коефициенти на термичка експанзија помеѓу стаклото и материјалот на рачката.
Решение: Користење на силикони отпорни на високи температури и механизми за механичко заклучување. Ригорозното тестирање на вртежниот момент гарантира дека рачките остануваат безбедни под стрес.
4. Чипкање на рабовите
Причина: Грубо ракување при мелење или пакување.
Решение: Автоматско брусење на рабовите со дијамантски тркала и дизајни на заштитни пакувања. EUR-ASIA користи специјализирани протоколи за пакување за заштита на рабовите при транзит до далечните пазари како Бразил и Јужна Кореја.
Избор на вистинскиот партнер за производство
Изборот на производител на стаклен капак вклучува повеќе од споредба на единечните цени. Потребна е проценка на техничката способност, капацитетот и доверливоста. Еве критични фактори кои треба да се земат предвид:
Производствен капацитет и приспособливост
Може ли добавувачот да ги исполни вашите барања за волумен без доцнење на времето? Со производствена база која покрива 20.000 ㎡ и годишно производство кое надминува 15 милиони парчиња, EUR-ASIA COOKWARE CO.,LTD. покажува значителна приспособливост. Овој капацитет ни овозможува да се справиме со големи нарачки за големите трговци на мало додека одржуваме флексибилност за помали, приспособени серии.
Техничка експертиза во посебни форми
Не сите фабрики можат да произведат сложени геометрии. Ако вашата производна линија вклучува капаци со висока кривина или специјална форма, проверете ги можностите на добавувачот за правење калапи. Нашата способност да произведуваме високи, рамни и неправилно обликувани навлаки според побарувачката на клиентите не издвојува од конкурентите ограничени на стандардни дизајни.
Извозно искуство и познавање на пазарот
Над 90% од нашите производи се извезуваат во различни региони вклучувајќи ги Русија, Полска, Данска, Турција и Јапонија. Ова големо искуство за извоз значи дека ги разбираме различните регионални преференции и барања за пакување. Ние ефикасно се движиме во логистиката и документацијата, обезбедувајќи навремена испорака без оглед на дестинацијата.
Најчесто поставувани прашања (ЧПП)
Која е разликата помеѓу калено и некалено стаклено капаче?
Каленото стакло е термички обработено за да се зголеми цврстината и безбедноста. Издржува повисоки термички удари и се распаѓа во безопасни гранули. Некаленото (жарено) стакло е послабо, склоно кон кршење на остри парчиња и несоодветно за апликации на садови за готвење на висока топлина.
Дали може да се користат стаклени капаци на индукциските плочи?
Да, самите стаклени капаци се компатибилни со индукциските површини за готвење бидејќи не го попречуваат магнетното поле. Сепак, материјалот на рачката и телото на садот мора да бидат компатибилни со индукција. Стаклениот капак едноставно го покрива тенџерето, без оглед на изворот на греење.
Колку долго трае сопствениот развој на мувла?
Вообичаено, прилагодениот дизајн и изработка на мувла трае 15 до 30 дена, во зависност од сложеноста. Откако мувлата е одобрена, следува производство на примероци. EUR-ASIA го рационализира овој процес со внатрешна работилница за калапи, намалувајќи го времето на испорака за лансирање на нови производи.
Дали логото испечатено на екран е безбедно за контакт со храна?
Да, под услов производителот да користи керамички мастила со висока температура за храна и правилно да ги пали. Нашите процеси сертифицирани со LFGB гарантираат дека сите печатени површини се безбедни и не испуштаат штетни материи во храната.
Која е минималната количина на нарачка (MOQ) за сопствени дизајни?
MOQ варира врз основа на сложеноста на дизајнот и трошоците за мувла. Општо земено, производителите бараат минимален рок за да ги амортизираат трошоците за мувла. На EUR-ASIA, разговараме за флексибилни MOQ опции за поддршка и на новите брендови и на етаблираните претпријатија.
Заклучок: Партнерство за квалитет и иновации
Производството на стаклен капак е спој на уметност и наука. Од прецизната хемија на суровините до ригорозната физика на термичко калење, секој чекор го дефинира квалитетот на производот. За бизнисите кои сакаат да ги подигнат своите понуди за кујнски прибор, од суштинско значење е партнерството со производител кој дава приоритет на прилагодувањето, усогласеноста и капацитетот.
Садови за готвење ЕУР-АЗИЈА, ООД. е подготвен да го поддржи вашиот раст. Сместени во кинеската Национална зона за развој на висока технологија во градот Таиан, ние комбинираме најсовремена технологија со децениско искуство во индустријата. Нашите ISO9001, LFGB и TUV сертификати гарантираат производи кои ги исполнуваат највисоките меѓународни стандарди. Без разлика дали ви се потребни стандардни рамни капаци или сложени дизајни со висока кривина, нашиот тим испорачува решенија кои ја зголемуваат вредноста на вашиот бренд.
Ако барате доверлив партнер кој ќе ги оживее вашите сопствени дизајни на стаклени капаци, ве покануваме да се поврзете со нас. Дозволете ни да разговараме како нашите производствени способности можат да се усогласат со вашите специфични потреби на пазарот.







