
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


PVD-glaslåg: Finish-muligheder og OEM-overvejelser
2026-10-23
Resumé: Lær, hvordan du specificerer PVD-glaslågfinish til OEM-produktion, herunder farve, overfladedækning, prøvegodkendelse, kvalitetsinspektion og bulkordrekonsistens.
PVD-glaslåg giver køkkengrejsmærker mulighed for at koordinere udseendet af glaslåg med forskellige køkkengrejdesigns.
For OEM-købere involverer valg af finish mere end at vælge en farve. Den behandlede komponent, overfladeudseende, samlingskrav, prøvegodkendelsesproces og produktionsinspektionskriterier skal alle defineres, før bulkfremstilling begynder.
En klar specifikation hjælper købere med at kommunikere deres forventninger til leverandører, sammenligne prøver med en aftalt reference og reducere undgåelige uenigheder om udseende og produktkvalitet.
Denne vejledning forklarer finishmulighederne og OEM-krav, som købere bør gennemgå, når de køber PVD-glaslåg.
Hvad er et PVD-glaslåg?
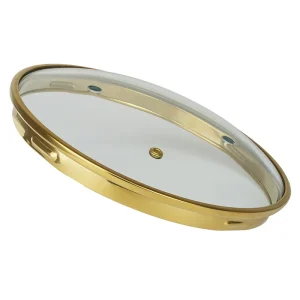
Et PVD-glaslåg er et kogegrejslåg, der indeholder en komponent, der er færdiggjort med fysisk dampaflejring (PVD).
PVD er en overfladebelægningsproces, hvor materiale afsættes på en overflade under kontrollerede vakuumforhold. Afhængigt af belægningssystemet og underlaget kan processen give forskellige farver og overfladeudseende.
I design af kogegrejslåg kan PVD-behandling påføres en metalkomponent, såsom en kant af rustfrit stål, snarere end på selve glasset.
Den nøjagtige konfiguration afhænger af produktdesignet og leverandørens fremstillingsproces. Købere bør bekræfte, hvilken komponent der modtager behandlingen i stedet for at antage, at hvert PVD-glaslåg bruger den samme konstruktion.
Et typisk glaslåg kan omfatte flere komponenter:
- Glaspanel: Det gennemsigtige låghus med sit eget materiale, tykkelse, form og forarbejdningskrav.
- Metal fælg: En komponent, der kan give kantbeskyttelse og bidrage til lågets udseende.
- Håndtag og monteringsudstyr: Komponenter, der påvirker brugervenlighed, montering og det færdige produkts udseende.
- PVD-behandlet overflade: Den specifikke overflade, der modtager belægningen, som skal identificeres i produktspecifikationen.
Disse komponenter har forskellige funktioner og kvalitetskrav.
En PVD-finish på en metalkant etablerer ikke i sig selv varmebestandigheden, slagydelsen eller sikkerhedsegenskaberne for det komplette glaslåg.
Disse egenskaber afhænger af materialer, design, fremstillingskontroller og gældende test af det færdige produkt.
For OEM-projekter er det første skridt at bekræfte produktstrukturen og identificere den nøjagtige overflade, der har brug for den ønskede finish.
Hvilke PVD-finish-muligheder bør OEM-købere overveje?
At vælge en PVD-finish involverer mere end at vælge et farvenavn. Købere bør definere det tilsigtede udseende, det behandlede område og den referencestandard, som leverandøren vil bruge under prøveudtagning og produktion.
Farve og visuelt udseende
PVD-behandlede metalkomponenter kan være tilgængelige i farver som guld eller sort, afhængigt af belægningssystem, underlag, udstyr og leverandørkapacitet.
Andre finish kan også være mulige, men tilgængelighed bør bekræftes for det specifikke produkt.
Farvenavne alene er ikke præcise acceptkriterier. To leverandører kan fortolke et udtryk som "guld" forskelligt, og udseendet af en færdig komponent kan variere med overfladeforberedelse, det underliggende materiale, belægningsforhold og belysning.
Af denne grund bør OEM-købere:
- Anmod om fysiske prøver af den foreslåede finish.
- Identificer en godkendt referenceprøve før bulkproduktion.
- Bekræft, hvordan farve og udseende vil blive inspiceret.
- Aftal hvordan acceptabel variation vurderes.
- Hold den godkendte prøve eller en dokumenteret reference tilgængelig for fremtidige ordrer.
Fotografier kan hjælpe med at kommunikere en indledende designretning, men de er muligvis ikke tilstrækkelige til den endelige farvegodkendelse.
Skærmindstillinger, belysning, billedbehandling og visningsforhold kan påvirke, hvordan en finish fremstår.
Hvor farvekonsistens er vigtig, bør købere og leverandører aftale visningsbetingelser og, hvor det er relevant, en målemetode.
Enhver numerisk tolerance bør defineres for det specifikke projekt i stedet for at blive behandlet som en universel PVD industristandard.
Glans, tekstur og komponentdækning
Glans og overfladestruktur påvirker, hvordan en PVD-behandlet komponent ser ud under forskellige lysforhold. En stærkt reflekterende overflade kan se anderledes ud end en mat eller børstet overflade, selv når begge bruger ens farve.
Købere bør afklare, om den ønskede finish er blank, mat, børstet eller et andet tilgængeligt udseende. De bør også identificere, hvilke overflader der skal behandles, og hvilke områder der skal forblive ubehandlede.
For et glaslåg med en metalkant kan relevante detaljer omfatte:
- Den synlige ydre overflade af fælgen.
- Den indvendige overflade eller kant af fælgen, hvor det er relevant.
- Områder omkring samlinger, åbninger eller fastgørelsespunkter.
- Overflader, der vil blive skjult efter montering.
Leverandøren bør bekræfte, hvilke områder der kan belægges konsekvent, og om designet kræver afdækning eller anden processpecifik forberedelse.
Den endelige specifikation bør beskrive det krævede synlige resultat i stedet for at stole på en tvetydig sætning som "fuld PVD-finish".
Matcher finishen med køkkengrejdesignet
Låget skal betragtes som en del af det overordnede køkkengrejdesign. Dens metalkant, håndtag og omgivende kogegrejskomponenter kan bruge forskellige materialer og efterbehandlingsprocesser, så det bør ikke tages for givet at matche deres udseende.
Før de godkender et design, bør købere sammenligne den foreslåede lågfinish med den påtænkte køkkengrejs krop og håndtag.
Hvis projektet kræver flere lågstørrelser eller produktmodeller, skal du bekræfte, om det samme udseende kan opretholdes på tværs af alle versioner.
En praktisk godkendelsesproces omfatter:
- Gennemgang af den foreslåede finish i forhold til produktdesignet.
- Bekræftelse af finishen på det faktiske komponentmateriale.
- Gennemgang af en repræsentativ samlet prøve.
- Registrering af det godkendte udseende og gældende produktversion.
Dette giver leverandøren et klart mål og giver køberen en konsekvent reference til senere produktion.
Hvad skal en OEM PVD-glaslågspecifikation indeholde?
En detaljeret specifikation oversætter designpræferencer til krav, som en leverandør kan evaluere, citere, prøve og inspicere.
Det skal dække selve glaslåget samt den komponent, der modtager PVD-behandlingen.
Krav til glas og fælge
Glas- og metalkanten skal specificeres separat, fordi de har forskellige materialer, dimensioner og fremstillingskrav.
For glasset skal købere muligvis bekræfte:
- Glastype og påkrævet tykkelse.
- Samlet diameter og form.
- Kantprofil og relevante dimensionstolerancer.
- Påkrævet behandling og gældende sikkerhedskrav.
- Kompatibilitet med det tilsigtede design af køkkengrej.
For metalfælgen skal specifikationen identificere materialekvalitet, dimensioner, profil og påkrævet finish.
Hvis en bestemt rustfri stålkvalitet er påkrævet, skal det angives eksplicit og bekræftes af leverandøren.
Købere bør også tydeliggøre grænsefladen mellem glasset og kanten.
Designet skal muligvis tage højde for pasform, monteringstolerancer og opførsel af forskellige materialer under de tilsigtede driftsforhold.
Disse detaljer bør gennemgås i forhold til det faktiske produktdesign i stedet for at antages at være identiske på tværs af alle glaslågsmodeller.
PVD Finish Reference- og Acceptkriterier
Finishspecifikationen skal beskrive det ønskede udseende i vendinger, som begge parter kan verificere.
Den skal identificere målfarven, glans eller tekstur, behandlede overflader og godkendt referenceprøve.
Inspektionskriterierne skal forklare, hvordan den færdige komponent vil blive vurderet.
Afhængigt af projektet kan dette omfatte visuel inspektion for ridser, ujævnt udseende, synlige belægningsfejl eller inkonsekvent dækning.
Hvor instrumentel farvemåling eller en anden kvantitativ inspektionsmetode er nødvendig, bør købere og leverandører blive enige om metoden, målebetingelserne og acceptgrænser før produktion.
Tolerancer bør afspejle den faktiske finish, måleudstyr og produktkrav.
Specifikationen skal også forklare, hvordan afvigende produkter vil blive håndteret.
Mulige svar omfatter yderligere inspektion, korrigerende handling, omarbejdelse, hvor det er teknisk relevant, eller en anden gensidigt aftalt løsning.
Håndtag, udluftning og monteringskompatibilitet
Krav til finish bør overvejes sammen med lågets komplette samling.
Afhængigt af designet kan låget omfatte en håndtagsfastgørelse, dampudluftning, monteringsudstyr eller andre funktioner, der skal flugte med glas- og metalkanten.
Før du godkender specifikationen, skal du bekræfte:
- Håndtagets position og fastgørelsesmetode.
- Placeringen og dimensionerne af enhver dampventil.
- Pasformen mellem glasset og kanten.
- Uanset om belægning eller overfladebehandling påvirker enhver samlingsgrænseflade.
- Om den færdige komponent kan samles uden uacceptable kosmetiske skader.
Ikke alle design kræver de samme kontroller.
Leverandøren bør identificere relevante fremstillingsbegrænsninger og bekræfte dem gennem tegninger, prøver eller andre passende tekniske anmeldelser.
En komplet OEM-specifikation skal gøre det klart, hvilke krav der er fastsat, som kan justeres under prøveudtagningen, og hvilke ændringer der kræver skriftlig godkendelse.
Hvordan skal købere gennemgå prøver før bulkproduktion?
Prøvegodkendelse er et vigtigt skridt, fordi en skriftlig beskrivelse eller produktfotografi muligvis ikke fuldt ud kommunikerer det påkrævede udseende og samlingskvalitet.
Købere bør gennemgå den faktiske prøve i forhold til den aftalte specifikation, før de godkender bulkproduktion.
Sammenlign prøven med den godkendte reference
Prøven skal vurderes i forhold til de påtænkte krav til produktdesign og finish.
Tjek farve, glans, tekstur, dækning og synlige overgange mellem behandlede og ubehandlede områder.
Gennemgangen skal også bekræfte, at prøven svarer til den korrekte produktversion, inklusive de specificerede glasdimensioner, fælgmateriale, håndtagsdesign og andre relevante funktioner.
For projekter, der involverer flere størrelser eller modeller, skal du præcisere, hvilke prøver der repræsenterer hver version.
Godkendelse af én model bør ikke automatisk behandles som godkendelse af hver variation, medmindre parterne har aftalt, at samme specifikation gælder.
Når prøven er godkendt, skal den identificeres og registreres.
Nyttige optegnelser omfatter produktkoden, tegningsrevision, finishreference, godkendelsesdato og eventuelle aftalte undtagelser.
Tjek udseende og samlingskvalitet
Prøveinspektion bør dække mere end belægningens farve.
Købere bør inspicere hele samlingen for synlige defekter og kompatibilitet med produktkravene.
Afhængigt af designet kan kontroller omfatte:
- Ridser, misfarvning eller tydelig variation i den færdige overflade.
- Ujævnt udseende eller ufuldstændig dækning i synlige områder.
- Passer mellem glas og metalkant.
- Håndtag justering og fastgørelse.
- Korrekt placering af åbninger og andre designfunktioner.
- Emballagebeskyttelse til glas og færdige metaloverflader.
Visuel inspektion bør skelnes fra funktions- og sikkerhedstestning.
Et produkt, der ser acceptabelt ud, kan stadig kræve separat verifikation af relevante strukturelle, termiske eller andre ydeevnekrav.
De passende test afhænger af produktdesignet, den påtænkte anvendelse og gældende markedskrav.
Registrer prøvegodkendelse og påkrævet testning
Inden produktionen skal køber og leverandør aftale, hvilke inspektioner eller prøvninger der er nødvendige, og hvem der er ansvarlig for at udføre dem.
Godkendelsesprotokollen skal identificere prøven, gældende specifikation, inspektionsmetode, resultat og eventuelle forhold, der skal løses før produktion.
Hvis design eller finish ændres efter godkendelse, bør parterne afgøre, om en ny prøve eller fornyet godkendelse er nødvendig.
En prøve repræsenterer det godkendte design og udseende på et bestemt tidspunkt.
Det viser ikke automatisk, at alle varer i en fremtidig produktionsbatch vil være identiske.
Produktionsinspektion og passende kvalitetsregistreringer er fortsat vigtige.
Hvordan kan OEM-købere administrere PVD-finish-konsistens i bulkordrer?
Bulkproduktion indfører yderligere overvejelser, fordi leverandøren skal gengive det godkendte udseende på tværs af flere komponenter og produktionsbatcher.
Klare standarder og dokumenterede kontroller hjælper begge parter med at identificere forskelle og løse problemer før forsendelse.
Bekræft produktionsinspektionsstandarder
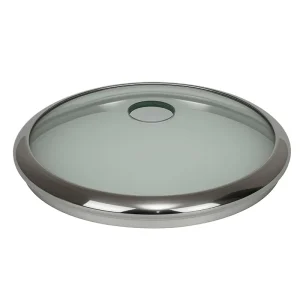
Før bulkproduktion påbegyndes, bør leverandøren have adgang til den godkendte finishreference og de aftalte inspektionskriterier.
Køber og leverandør skal bekræfte:
- Hvilken prøve eller dokumenteret reference styrer produktionen.
- Hvilke overflader og udseendekarakteristika vil blive efterset.
- Hvilke inspektionsbetingelser og -metoder vil blive brugt.
- Hvad udgør en acceptabel variation.
- Hvordan afvigende varer vil blive identificeret og håndteret.
Hvis en ordre omfatter flere farver, størrelser eller produktmodeller, skal hver version tydeligt identificeres.
Dette reducerer risikoen for at anvende den forkerte finish reference eller inspektionskrav til et andet produkt.
Specifikationen bør også fastslå, hvordan ændringer håndteres.
Hvis leverandøren foreslår en materiale-, belægnings- eller procesændring, der kan påvirke udseendet eller produktkompatibiliteten, bør ændringen gennemgås og godkendes, før den påføres produktionen.
Gennemgå batch-optegnelser og kvalitetsbeviser
Afhængigt af ordrekravene kan købere anmode om relevante inspektionsoptegnelser, materialedokumentation eller andet kvalitetsbevis.
De relevante dokumenter afhænger af produktet, leverandørens kvalitetssystem og de aftalte indkøbskrav.
Nyttige spørgsmål til en leverandør omfatter:
- Hvordan opretholdes den godkendte finishreference under produktionen?
- Hvilke inspektioner udføres på færdige komponenter?
- Hvordan registreres defekter eller inkonsistent udseende?
- Hvordan adskilles og løses uoverensstemmelser?
- Hvilke beviser kan fremlægges for de aftalte inspektionskrav?
Formålet er at opnå dokumentation, der direkte understøtter produktkravene og de risici, der er relevante for ordren.
Ydelsespåstande kræver også passende beviser.
En PVD-finish bør ikke automatisk beskrives som ridsesikker, korrosionssikker eller modstandsdygtig over for enhver termisk tilstand.
Den faktiske ydeevne afhænger af belægningssystemet, substratet, forberedelsen, brugsbetingelserne og testmetoden.
Hvor et specifikt præstationskrav er vigtigt, bør det verificeres ved hjælp af en aftalt test eller passende teknisk dokumentation.
Bekræft emballage og transportbeskyttelse
Emballage er en anden del af bulk-ordre kvalitetsstyring.
Glas og færdige metaloverflader kan blive beskadiget under håndtering, opbevaring eller transport, hvis emballagen ikke beskytter dem tilstrækkeligt.
For et PVD-glaslåg skal købere bekræfte, hvordan emballagen vil:
- Beskyt glasset mod stød og brud.
- Undgå, at færdige metaloverflader gnider mod andre komponenter.
- Hold lågene adskilt, hvor det er nødvendigt.
- Reducer bevægelse under transport.
- Understøtte inspektion og identifikation, når forsendelsen ankommer.
Emballagedesignet bør evalueres i forhold til produktstrukturen, forsendelsesmetoden og forventede håndteringsforhold.
Hvis der er opstået transportskader i tidligere forsendelser, bør køber og leverandør gennemgå årsagen og aftale korrigerende foranstaltninger.
Hvor det er relevant, bør modtagelsesinspektioner også defineres.
Registrering af skader, emballageforhold og berørte produktmængder hjælper parterne med at undersøge problemer og forbedre efterfølgende forsendelser.
Hvad skal købere inkludere i en tilbudsanmodning for PVD-glaslåg?
En tilbudsanmodning (RFQ) skal give tilstrækkelig information til, at en leverandør kan vurdere designet, bekræfte gennemførligheden, udarbejde en prøve og give et tilbud i forhold til klart definerede krav.
En praktisk RFQ-tjekliste omfatter følgende punkter:
| RFQ vare | Oplysninger at give |
|---|---|
| Produktdesign | Tegninger, produktfotos, dimensioner og påtænkt anvendelse |
| Krav til glas | Glastype, tykkelse, diameter, form og relevante tolerancer |
| Metal fælg | Materialekvalitet, profil, dimensioner og monteringskrav |
| PVD finish | Målfarve, glans eller tekstur, behandlet område og referenceprøve |
| Håndtag og udluftning | Design, position, vedhæftede detaljer og andre relevante funktioner |
| Kvalitetskriterier | Godkendt prøve, inspektionsmetode, acceptkrav og nødvendige tests |
| Bestillingsmængde | Forventet ordrevolumen og eventuelle planlagte størrelses- eller farvevariationer |
| Emballage | Individuel beskyttelse, bulkpakning, mærkning og forsendelseskrav |
| Prøveudtagning | Prøvemængde, godkendelsesproces, revisionskontrol og påkrævet dokumentation |
| Levering | Nødvendig tidsplan og destination, med forbehold for leverandørbekræftelse |
For et PVD-specifikt projekt fortjener finishreference, behandlede komponent, påkrævet dækning og acceptkriterier særlig opmærksomhed.
Generel produktinformation er stadig nødvendig, men den bør understøtte disse finishkrav i stedet for at erstatte dem.
Standarddesign kan kræve færre tekniske diskussioner, mens tilpassede låg eller flere produktvariationer kan have brug for tegninger, pasformstjek og mere omfattende prøvegodkendelse.
Købere bør også skelne mellem bekræftede krav og åbne spørgsmål.
Hvis målfarven, belægningsområdet eller acceptkriterierne endnu ikke er færdiggjort, bør disse elementer identificeres, før leverandøren udarbejder den endelige produktionsspecifikation.
En velforberedt RFQ garanterer ikke en succesfuld ordre, men den giver begge parter et klarere grundlag for at evaluere gennemførligheden, sammenligne forslag og løse tekniske spørgsmål inden bulkproduktion.
Konklusion: Definer finish før godkendelse af ordren
Indkøb af PVD-glaslåg til OEM-produktion kræver mere end at vælge en farve.
Købere bør identificere den behandlede komponent, definere det tilsigtede udseende, specificere glas- og metalkantkravene og etablere en klar prøvegodkendelsesproces.
Før bulkproduktion påbegyndes, skal den godkendte reference, inspektionskriterier, kvalitetsregistreringer og emballagekrav dokumenteres.
Disse trin hjælper købere og leverandører med at arbejde ud fra de samme forventninger og giver et klarere grundlag for at evaluere produktionskonsistensen.
For et specifikt OEM-projekt er næste trin at forberede produkttegningen, målfinishreference, nødvendige dimensioner, forventet mængde og kvalitetskriterier.
Disse detaljer giver en leverandør mulighed for at vurdere designet og afklare, hvilke specifikationer eller test der skal bekræftes før produktion.
For mere information om vores kapaciteter til fremstilling af glaslåg og OEM-løsninger, besøg vores hjemmeside for at lære mere om vores produkter, og hvordan vi understøtter køkkentøjsmærker og importører med deres indkøbsbehov.








