
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


PVD-glaslock: Ytbehandlingsalternativ och OEM-överväganden
2026-10-23
Sammanfattning: Lär dig hur du specificerar PVD-glaslocksfinish för OEM-produktion, inklusive färg, yttäckning, provgodkännande, kvalitetsinspektion och bulkorderkonsistens.
PVD-glaslock gör att köksredskapsmärken kan samordna utseendet på glaslock med olika köksredskapsdesigner.
För OEM-köpare innebär valet av finish mer än att välja en färg. Den behandlade komponenten, ytans utseende, monteringskrav, provgodkännandeprocess och produktionsinspektionskriterier måste alla definieras innan bulktillverkning påbörjas.
En tydlig specifikation hjälper köpare att kommunicera sina förväntningar till leverantörer, jämföra prover mot en överenskommen referens och minska oenighet som kan undvikas om utseende och produktkvalitet.
Den här guiden förklarar finishalternativen och OEM-kraven som köpare bör granska när de köper PVD-glaslock.
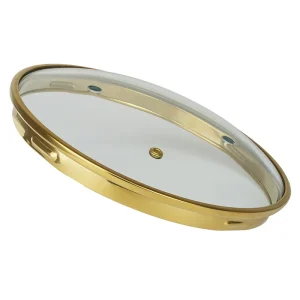
Vad är ett PVD-glaslock?
Ett PVD-glaslock är ett kökskärl som innehåller en komponent som är färdig med fysisk ångavsättning (PVD).
PVD är en ytbeläggningsprocess där material avsätts på en yta under kontrollerade vakuumförhållanden. Beroende på beläggningssystem och substrat kan processen ge olika färger och ytutseende.
I design av kokkärllock kan PVD-behandling appliceras på en metallkomponent, såsom en kant av rostfritt stål, snarare än på själva glaset.
Den exakta konfigurationen beror på produktdesignen och leverantörens tillverkningsprocess. Köpare bör bekräfta vilken komponent som får behandlingen istället för att anta att varje PVD-glaslock använder samma konstruktion.
Ett typiskt glaslock kan innehålla flera komponenter:
- Glaspanel: Den genomskinliga lockkroppen, med sitt eget material, tjocklek, form och bearbetningskrav.
- Metallfälg: En komponent som kan ge kantskydd och bidra till lockets utseende.
- Handtag och monteringsmaterial: Komponenter som påverkar användbarhet, montering och den färdiga produktens utseende.
- PVD-behandlad yta: Den specifika yta som tar emot beläggningen, vilken bör anges i produktspecifikationen.
Dessa komponenter har olika funktioner och kvalitetskrav.
En PVD-finish på en metallkant fastställer inte i sig värmebeständigheten, slagprestandan eller säkerhetsegenskaperna för hela glaslocket.
Dessa egenskaper beror på material, design, tillverkningskontroller och tillämplig testning av den färdiga produkten.
För OEM-projekt är det första steget att bekräfta produktstrukturen och identifiera den exakta ytan som behöver den önskade finishen.
Vilka PVD-finishalternativ bör OEM-köpare överväga?
Att välja en PVD-finish innebär mer än att välja ett färgnamn. Köpare bör definiera det avsedda utseendet, det behandlade området och den referensstandard som leverantören kommer att använda under provtagning och produktion.
Färg och visuellt utseende
PVD-behandlade metallkomponenter kan finnas tillgängliga i färger som guld eller svart, beroende på beläggningssystem, substrat, utrustning och leverantörskapacitet.
Andra ytbehandlingar kan också vara möjliga, men tillgänglighet bör bekräftas för den specifika produkten.
Enbart färgnamn är inte exakta acceptanskriterier. Två leverantörer kan tolka ett begrepp som "guld" olika och utseendet på en färdig komponent kan variera med ytförberedelse, underliggande material, beläggningsförhållanden och belysning.
Av denna anledning bör OEM-köpare:
- Begär fysiska prover av den föreslagna finishen.
- Identifiera ett godkänt referensprov före bulkproduktion.
- Bekräfta hur färg och utseende kommer att inspekteras.
- Kom överens om hur acceptabel variation ska bedömas.
- Håll det godkända provet eller en dokumenterad referens tillgänglig för framtida beställningar.
Fotografier kan hjälpa till att kommunicera en första designriktning, men de kanske inte räcker för slutgiltigt färggodkännande.
Skärminställningar, belysning, bildbehandling och visningsförhållanden kan påverka hur en finish ser ut.
Där färgkonsistens är viktig bör köpare och leverantörer komma överens om visningsvillkor och, i förekommande fall, en mätmetod.
Alla numeriska toleranser bör definieras för det specifika projektet snarare än att behandlas som en universell PVD-industristandard.
Glans, struktur och komponenttäckning
Glans och ytstruktur påverkar hur en PVD-behandlad komponent ser ut under olika ljusförhållanden. En mycket reflekterande yta kan se annorlunda ut än en matt eller borstad yta, även när båda använder en liknande färg.
Köpare bör klargöra om den önskade finishen är blank, matt, borstad eller annat tillgängligt utseende. De bör också identifiera vilka ytor som måste behandlas och vilka områden som ska förbli obehandlade.
För ett glaslock med metallkant kan relevanta detaljer inkludera:
- Den synliga yttre ytan av fälgen.
- Den inre ytan eller kanten på fälgen, i förekommande fall.
- Områden runt leder, öppningar eller fästpunkter.
- Ytor som kommer att döljas efter montering.
Leverantören bör bekräfta vilka ytor som kan beläggas konsekvent och om konstruktionen kräver maskering eller annan processspecifik förberedelse.
Den slutliga specifikationen bör beskriva det önskade synliga resultatet snarare än att förlita sig på en tvetydig fras som "full PVD-finish."
Matcha finishen med köksredskapsdesignen
Locket bör betraktas som en del av den övergripande designen av köksredskap. Dess metallkant, handtag och omgivande kokkärlkomponenter kan använda olika material och efterbehandlingsprocesser, så att matcha deras utseende bör inte tas för givet.
Innan man godkänner en design bör köpare jämföra den föreslagna lockets finish med den avsedda kokkärlets kropp och handtag.
Om projektet kräver flera lockstorlekar eller produktmodeller, bekräfta om samma utseende kan bibehållas i alla versioner.
En praktisk godkännandeprocess inkluderar:
- Granska den föreslagna finishen mot produktdesignen.
- Bekräftar finishen på det faktiska komponentmaterialet.
- Granskning av ett representativt samlat prov.
- Registrera det godkända utseendet och tillämplig produktversion.
Detta ger leverantören ett tydligt mål och ger köparen en konsekvent referens för senare produktion.
Vad bör en OEM PVD-glaslocksspecifikation innehålla?
En detaljerad specifikation översätter designpreferenser till krav som en leverantör kan utvärdera, citera, ta prov på och inspektera.
Den ska täcka själva glaslocket samt komponenten som får PVD-behandlingen.
Krav på glas och fälg
Glas- och metallkanten bör specificeras separat eftersom de har olika material, dimensioner och tillverkningskrav.
För glaset kan köpare behöva bekräfta:
- Glastyp och önskad tjocklek.
- Total diameter och form.
- Kantprofil och relevanta dimensionstoleranser.
- Erforderlig bearbetning och tillämpliga säkerhetskrav.
- Kompatibilitet med den avsedda designen för köksredskap.
För metallkanten bör specifikationen identifiera materialkvalitet, dimensioner, profil och önskad finish.
Om en viss sort av rostfritt stål krävs, ska det uttryckligen anges och bekräftas av leverantören.
Köpare bör också förtydliga gränssnittet mellan glaset och kanten.
Designen kan behöva ta hänsyn till passform, monteringstoleranser och beteendet hos olika material under de avsedda driftsförhållandena.
Dessa detaljer bör granskas mot den faktiska produktdesignen snarare än att antas vara identiska för alla glaslocksmodeller.
PVD Finish Referens och acceptanskriterier
Ytbehandlingsspecifikationen ska beskriva det önskade utseendet i termer som båda parter kan verifiera.
Den ska identifiera målfärg, glans eller textur, behandlade ytor och godkänt referensprov.
Inspektionskriterierna bör förklara hur den färdiga komponenten kommer att utvärderas.
Beroende på projektet kan detta inkludera visuell inspektion för repor, ojämnt utseende, synliga beläggningsdefekter eller inkonsekvent täckning.
När instrumentell färgmätning eller annan kvantitativ kontrollmetod behövs, bör köpare och leverantörer komma överens om metod, mätvillkor och acceptansgränser före produktion.
Toleranser bör återspegla den faktiska finishen, mätutrustningen och produktkraven.
Specifikationen bör också förklara hur avvikande produkter kommer att hanteras.
Möjliga svar inkluderar ytterligare inspektion, korrigerande åtgärder, omarbetning där det är tekniskt lämpligt eller annan ömsesidigt överenskommen lösning.
Kompatibilitet med handtag, ventilation och montering
Finishkrav bör beaktas vid sidan av lockets kompletta montering.
Beroende på designen kan locket inkludera ett handtagsfäste, ångventil, monteringsdetaljer eller andra funktioner som måste passa in i glas- och metallkanten.
Innan du godkänner specifikationen, bekräfta:
- Handtagets position och fästmetod.
- Placering och dimensioner för eventuella ångventiler.
- Passformen mellan glaset och kanten.
- Oavsett om beläggning eller ytbehandling påverkar eventuella monteringsgränssnitt.
- Huruvida den färdiga komponenten kan monteras utan oacceptabla kosmetiska skador.
Inte varje design kräver samma kontroller.
Leverantören bör identifiera relevanta tillverkningsbegränsningar och bekräfta dem genom ritningar, prover eller andra lämpliga tekniska granskningar.
En fullständig OEM-specifikation ska klargöra vilka krav som är fasta, vilka kan justeras vid provtagning och vilka ändringar som kräver skriftligt godkännande.
Hur ska köpare granska prover innan bulkproduktion?
Ett provgodkännande är ett viktigt steg eftersom en skriftlig beskrivning eller produktfoto kanske inte helt kommunicerar det erforderliga utseendet och monteringskvaliteten.
Köpare bör granska det faktiska provet mot den överenskomna specifikationen innan de godkänner bulkproduktion.
Jämför provet med den godkända referensen
Provet bör utvärderas mot de avsedda produktdesign- och finishkraven.
Kontrollera färg, glans, textur, täckning och synliga övergångar mellan behandlade och obehandlade områden.
Granskningen bör också bekräfta att provet motsvarar den korrekta produktversionen, inklusive de specificerade glasmåtten, fälgmaterial, handtagsdesign och andra relevanta egenskaper.
För projekt som involverar flera storlekar eller modeller, förtydliga vilka prover som representerar varje version.
Godkännande av en modell ska inte automatiskt behandlas som godkännande av varje variant om inte parterna har kommit överens om att samma specifikation gäller.
När provet godkänts ska det identifieras och registreras.
Användbara register inkluderar produktkoden, ritningsrevision, slutreferens, godkännandedatum och eventuella överenskomna undantag.
Kontrollera utseende och monteringskvalitet
Provinspektion bör täcka mer än beläggningens färg.
Köpare bör inspektera hela monteringen för synliga defekter och kompatibilitet med produktkraven.
Beroende på design kan kontroller inkludera:
- Repor, missfärgning eller uppenbar variation i den färdiga ytan.
- Ojämnt utseende eller ofullständig täckning på synliga områden.
- Passa mellan glaset och metallkanten.
- Handtag inriktning och infästning.
- Korrekt placering av öppningar och andra designfunktioner.
- Förpackningsskydd för glaset och färdiga metallytor.
Visuell inspektion bör särskiljas från funktions- och säkerhetsprovning.
En produkt som ser acceptabel ut kan fortfarande kräva separat verifiering av relevanta strukturella, termiska eller andra prestandakrav.
Lämpliga tester beror på produktdesign, avsedd användning och tillämpliga marknadskrav.
Registrera provgodkännande och obligatoriska tester
Inför produktion bör köpare och leverantör komma överens om vilka kontroller eller provningar som är nödvändiga och vem som ansvarar för att de utförs.
Godkännandeprotokollet bör identifiera provet, tillämplig specifikation, inspektionsmetod, resultat och eventuella villkor som måste lösas före produktion.
Om konstruktionen eller finishen ändras efter godkännande bör parterna avgöra om ett nytt prov eller ett förnyat godkännande är nödvändigt.
Ett prov representerar den godkända designen och utseendet i ett visst skede.
Det visar inte automatiskt att varje artikel i en framtida produktionsbatch kommer att vara identisk.
Produktionsinspektion och lämpliga kvalitetsdokument är fortfarande viktiga.
Hur kan OEM-köpare hantera PVD-finishkonsistens i bulkorder?
Bulkproduktion inför ytterligare överväganden eftersom leverantören måste återskapa det godkända utseendet över flera komponenter och produktionspartier.
Tydliga standarder och dokumenterade kontroller hjälper båda parter att identifiera skillnader och åtgärda problem före leverans.
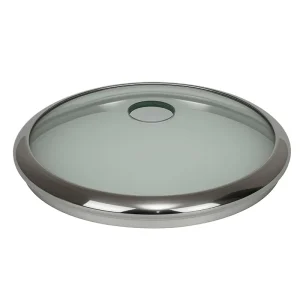
Bekräfta produktionsinspektionsstandarder
Innan bulktillverkning påbörjas bör leverantören ha tillgång till den godkända finishreferensen och de överenskomna inspektionskriterierna.
Köparen och leverantören bör bekräfta:
- Vilket prov eller dokumenterad referens som styr produktionen.
- Vilka ytor och utseendeegenskaper som kommer att besiktigas.
- Vilka inspektionsförhållanden och metoder som kommer att användas.
- Vad är en acceptabel variation.
- Hur avvikande föremål kommer att identifieras och hanteras.
Om en beställning innehåller flera färger, storlekar eller produktmodeller, bör varje version tydligt identifieras.
Detta minskar risken att tillämpa fel finishreferens eller inspektionskrav på en annan produkt.
Specifikationen bör också fastställa hur förändringar hanteras.
Om leverantören föreslår en material-, beläggnings- eller processändring som kan påverka utseende eller produktkompatibilitet, bör ändringen ses över och godkännas innan den appliceras i produktionen.
Granska batchposter och kvalitetsbevis
Beroende på beställningskraven kan köpare begära relevanta inspektionsdokument, materialdokumentation eller andra kvalitetsbevis.
Lämpliga dokument beror på produkten, leverantörens kvalitetssystem och de överenskomna inköpskraven.
Användbara frågor för en leverantör är:
- Hur upprätthålls den godkända finishreferensen under produktionen?
- Vilka inspektioner utförs på färdiga komponenter?
- Hur registreras defekter eller inkonsekvent utseende?
- Hur separeras och löses avvikande artiklar?
- Vilka bevis kan tillhandahållas för de överenskomna inspektionskraven?
Syftet är att skaffa bevis som direkt stödjer produktkraven och de risker som är relevanta för beställningen.
Prestationskrav kräver också lämpliga bevis.
En PVD-finish ska inte automatiskt beskrivas som repsäker, korrosionssäker eller resistent mot alla termiska förhållanden.
Den faktiska prestandan beror på beläggningssystemet, substratet, beredningen, användningsförhållandena och testmetoden.
När ett specifikt prestandakrav är viktigt bör det verifieras med hjälp av ett överenskommet test eller lämplig teknisk dokumentation.
Bekräfta förpackning och transportskydd
Förpackningar är en annan del av bulkorderkvalitetshantering.
Glas och färdiga metallytor kan skadas under hantering, lagring eller transport om förpackningen inte skyddar dem tillräckligt.
För ett PVD-glaslock bör köpare bekräfta hur förpackningen kommer att:
- Skydda glaset mot stötar och brott.
- Förhindra att färdiga metallytor skaver mot andra komponenter.
- Håll locken åtskilda vid behov.
- Minska rörelser under transport.
- Stöd besiktning och identifiering när försändelsen anländer.
Förpackningsdesignen bör utvärderas mot produktens struktur, fraktmetod och förväntade hanteringsförhållanden.
Om transportskada har uppstått vid tidigare försändelser bör köparen och leverantören se över orsaken och komma överens om korrigerande åtgärder.
Där så är lämpligt bör även mottagande inspektioner definieras.
Att registrera skador, förpackningsförhållanden och påverkade produktkvantiteter hjälper parterna att undersöka problem och förbättra efterföljande leveranser.
Vad bör köpare inkludera i en offertförfrågan för PVD-glaslock?
En offertförfrågan (RFQ) bör ge tillräckligt med information för att en leverantör ska kunna bedöma designen, bekräfta genomförbarheten, förbereda ett prov och citera mot tydligt definierade krav.
En praktisk checklista för anbudsförfrågningar innehåller följande punkter:
| Anbudsförfrågan objekt | Information att tillhandahålla |
|---|---|
| Produktdesign | Ritningar, produktfoton, mått och avsedd användning |
| Krav på glas | Glastyp, tjocklek, diameter, form och relevanta toleranser |
| Metallfälg | Materialklass, profil, dimensioner och monteringskrav |
| PVD-finish | Målfärg, glans eller textur, behandlat område och referensprov |
| Handtag och ventilera | Design, position, tillbehörsdetaljer och andra relevanta funktioner |
| Kvalitetskriterier | Godkänt prov, inspektionsmetod, acceptanskrav och nödvändiga tester |
| Orderkvantitet | Förväntad ordervolym och eventuella planerade storleks- eller färgvariationer |
| Förpackning | Individuellt skydd, bulkförpackning, märkning och fraktkrav |
| Provtagning | Provkvantitet, godkännandeprocess, revisionskontroll och nödvändig dokumentation |
| Leverans | Erforderligt schema och destination, med förbehåll för leverantörsbekräftelse |
För ett PVD-specifikt projekt förtjänar ytbehandlingsreferensen, behandlad komponent, erforderlig täckning och acceptanskriterier särskild uppmärksamhet.
Allmän produktinformation är fortfarande nödvändig, men den bör stödja dessa finishkrav snarare än att ersätta dem.
Standarddesigner kan kräva färre tekniska diskussioner, medan skräddarsydda lock eller flera produktvarianter kan behöva ritningar, passningskontroller och mer omfattande provgodkännande.
Köpare bör också skilja mellan bekräftade krav och öppna frågor.
Om målfärgen, beläggningsytan eller acceptanskriterierna ännu inte har fastställts, bör dessa artiklar identifieras innan leverantören utarbetar den slutliga produktionsspecifikationen.
En väl förberedd offertförfrågan garanterar inte en lyckad order, men den ger båda parter ett tydligare underlag för att utvärdera genomförbarheten, jämföra förslag och lösa tekniska frågor innan bulkproduktion.
Slutsats: Definiera finishen innan du godkänner ordern
Att köpa PVD-glaslock för OEM-produktion kräver mer än att välja en färg.
Köpare bör identifiera den behandlade komponenten, definiera det avsedda utseendet, specificera kraven på glas- och metallfälg och upprätta en tydlig provgodkännandeprocess.
Innan bulkproduktion påbörjas bör den godkända referensen, inspektionskriterierna, kvalitetsdokumentationen och förpackningskraven dokumenteras.
Dessa steg hjälper köpare och leverantörer att arbeta utifrån samma förväntningar och ger en tydligare grund för att utvärdera produktionskonsistens.
För ett specifikt OEM-projekt är nästa steg att förbereda produktritningen, målfinishreferens, erforderliga dimensioner, förväntad kvantitet och kvalitetskriterier.
Dessa detaljer gör det möjligt för en leverantör att bedöma designen och klargöra vilka specifikationer eller tester som måste bekräftas innan produktion.
För mer information om våra glaslockstillverkningsmöjligheter och OEM-lösningar, besök vår hemsida för att lära dig mer om våra produkter och hur vi stödjer köksredskapsmärken och importörer med deras inköpsbehov.








