
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Ferkantað hertu glerlok: Gátlisti fyrir hönnun, passa og OEM forskriftir
2026-10-29
Ef þú ert að útvega ferhyrndu hertu glerloki fyrir eldhúsáhöld OEM verkefni, stafar mesta áhættan af ferningssértækum burðarvirkjum veikleikum. Ólíkt kringlóttum glerlokum sem dreifa álagi jafnt yfir allt yfirborðið, einbeitir ferhyrnt gler spennu í fjórum hornum, sem leiðir auðveldlega til hornsprungna eftir temprun eða endurtekna hitauppstreymi. Margir OEM kaupendur lenda í eyðum, ójöfnu sæti og brotnum sýnishornum einfaldlega vegna þess að þeir afrita víddarstaðla fyrir kringlótt glerlok beint á ferkantaða vörur. Þessi leiðarvísir er smíðaður fyrir vöruverkfræðinga, innkaupasérfræðinga og innkaupakaupendur og nær yfir alla hönnun, víddarsamsvörun, val á aukahlutum og sýnishornssamþykki vinnuflæði sem er eingöngu sniðið fyrir ferningur hert gler lok þróun.
1. Einstök hönnunareiginleikar ferkantaðra hertu glerloka
Þessi hluti svarar: Hvaða byggingarmunur gerir ferkantaða glerlok líklegri til að bila en kringlóttar valkostir?
- Kjarnaupplýsingar: Skarp ferhyrnd horn skapa mikla streitustyrk; flatar beinar brúnir koma með ójafna kælingu meðan á temprunarferlinu stendur. Hringlaga lok dreifa varmaþenslu jafnt, en ferhyrnt gler safnar togspennu á hornsvæðum, sem gerir hornin að algengasta brotapunktinum.
- Tæknilegar athugasemdir: Ferhyrnt hert gler getur ekki notað sömu hitunarfæribreytur og kringlótt gler. Hornin fjögur verða að vera forrúnuð áður en mildað er; Skörp rétt horn fela í sér mjög mikla hættu á að sprunga þegar slökkva lýkur.
- Forðastu efni: Ekki láta umræður ná yfir sporöskjulaga, rétthyrndar eða kringlóttar glerhönnunarreglur.
- Staðreynd til að sannreyna: Nákvæmar stillingar breytur fyrir temprunarloftstraum fyrir ferkantað glereyður.
2. Nákvæm víddarskilgreining: Lengd, breidd og hornradíus
Þessi hluti svarar: Hvernig á að merkja mál nákvæmlega til að koma í veg fyrir misræmi við ferkantað eldunarop?
- Kjarnaupplýsingar:
- Skýrðu grunnlínu mælingar: Tilgreindu hvort lengd og breidd vísar til ytri heildarútlínunnar eða innri þéttivörn sem snertir brún pottsins.
- Hornradíus er ekki samningsatriði: Víða fylgt hagnýt viðmið fyrir hert gler er að stilla hornflökuradíus jafn eða stærri en glerþykkt til að draga úr líkum á hornbroti.
- Tvær auka lykilstærðir: Hvolfhæð (bogahæð loksins) og glerþykkt, sem hafa bein áhrif á stöflun og styrkleika.
- Hagnýtt dæmi: Fyrir 5 mm þykkt ferhyrnt glerlok, mæla margir framleiðendur með því að byrja með R5 hornradíus; þéttari radíur auka hættu á að örsprungur myndist við eða eftir temprun.
- Forðastu innihald: Ekki setja staðla fyrir þvermálsmælingar fyrir kringlótt lok.
- Staðreynd til að sannreyna: Víddarþol iðnaðarins fyrir lengd og breidd ferkantaðra hertu glerloka.
3. Kröfur til að passa við kant og innsigli á loki og eldunaráhöldum
Þessi kafli svarar: Hvernig á að halda ferningalokinu flatt á pottbrúninni án þess að skekkjast eða hornbilar?
- Kjarnaupplýsingar:
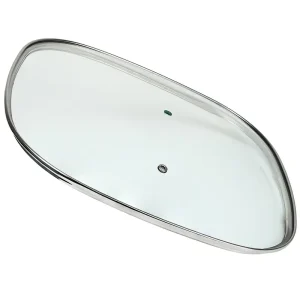
- Ferkantað pottop hafa fjórar beinar brúnir auk fjögur bogadregin horn. Beinar brúnir passa auðveldlega, en hornin fjögur eru líkleg til að lyftast og mynda loftleka.
- Innra útlínur glerloksins verður að passa nákvæmlega við ytra snið ferkantaðrar pottbrúnar. Örlítið frávik mun skapa ójafna snertingu og valda því að lokið rokkar fram og til baka.
- Flat ferhyrndar lok hafa meiri vindahættu en hvelfd lok; hvelfdar hönnun dreifa þyngd jafnari og draga úr brún lyftingum.
- Tæknilegar athugasemdir: Líklegast er að þéttingarbilið komi fram við hornin fjögur. Prófaðu alltaf sýnishornið á raunverulegum potti í stað þess að athuga aðeins stærð teikningarinnar.
- Forðastu innihald: Ekki hylja þéttilausnir fyrir kringlótt pottalok.
- Staðreynd til að sannreyna: Ásættanleg bilið milli ferhyrndra loks og brúnar pottsins.
4. Val á felgu, handfangi og fylgihlutum fyrir ferkantað glerlok
4.1 Felguvalkostir: Ryðfrítt stálfelgur vs sílikonfelgur
Þessi kafli svarar: Hvaða felgutegund virkar betur fyrir ferkantað glerlok og hvaða mótunarmörk eru í hornum?
- Kjarnaupplýsingar:
- Ryðfrítt stálfelgur (201 gráðu fyrir meðalvörur, 304 gráðu fyrir útflutningspantanir frá ESB og Bandaríkjunum) veita stífa brúnvörn. Hornin fjögur eru erfiðustu mótunarstöðurnar fyrir málmfelgur; óviðeigandi beygja mun skapa spennu og draga glerið úr lögun.
- Kísilfelgur af matvælaflokki passa þétt að brúnum pottsins og koma í veg fyrir núning úr málmi á móti málmi. Hins vegar, ferhyrndar kísillmótun hefur meiri kröfur um mygluþol.
- Staðreynd til að sannreyna: Myndar takmarkanir á ryðfríu stáli felgum við skörp ferhyrning.
4.2 Gerðir handfanga: C-gerð, T-gerð, G-gerð fyrir ferkantað lok
Þessi hluti svarar: Hvernig á að raða festingargötum fyrir handföng af C-gerð, T-gerð og G-gerð á ferhyrndum glerlokum án þess að koma af stað hornspennusprungum?
- Kjarnaupplýsingar:
- Festingargöt handfangsins verða að vera langt frá hornálagssvæðunum fjórum. Brún gatsins ætti að halda öruggri fjarlægð frá hornum loksins.
- C-gerð og G-gerð dráttarhandföng passa við stór ferningapottlok; T-gerð höndlar jafnvægisþyngd vel á miðlungs ferningalokum.
- Stjórna verður heildarhæð handfangsins til að halda fullu pottasettinu staflað inni í skápum.
- Hagnýtt dæmi: G-gerð handföng eru almennt valin fyrir ferkantað súpupottalok, en C-gerð handföng eru vinsæll valkostur fyrir ferkantað steikarlok.
- Forðastu efni: Ekki ræða uppsetningu handfanga fyrir kringlótt lok.
4.3 Valfrjálsir hlutar: Steam Vent Holes & Custom Logo
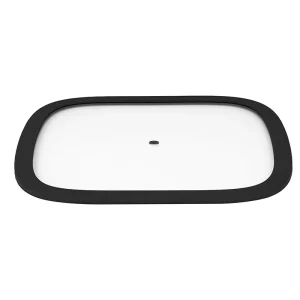
Kjarnaupplýsingar: Ekki er hægt að bora gufuútblástursgöt nálægt hornunum fjórum, þar sem álagið er mest. Merki prentun eða laser ætingu ætti að vera staðsett á miðju flata svæðinu, fjarri brúnspennusvæðum.
5. Jafnvægi hönnunareiginleika með hagnýtum umsóknarþörfum
Þessi hluti svarar: Hvernig á að halda jafnvægi á styrkleika, þéttingarárangri, stöflunargeymslu og endingu uppþvottavélar í einni fermetra loki?
- Kjarnaupplýsingar:
- Ríkir hornradíur bæta sprunguvörn án þess að fórna útliti.
- Stýrðu hæð handfangsins nákvæmlega til að tryggja hreiður stöflun án áreksturs milli loka og potta.
- Lágmarka þröngar eyður og soðnar samskeyti til að draga úr fitusöfnun; Auðveldara er að þrífa hol handföng í einu stykki en soðin mannvirki í mörgum stykki.
- Ferkantað glerlok standa frammi fyrir meiri hitaáfallshættu; öll samsetningin verður að þola endurteknar heit-kaldar lotur án þess að losna eða sprunga.
- Staðreynd til að sannreyna: Staðlaðar hitaáfallsprófunarfæribreytur fyrir eldunarlok úr hertu gleri.
6. OEM teikning, forframleiðslusýni og staðfesting á forskrift
6.1 Lykilfæribreytur til að merkja á verkfræðiteikningum
Kjarnaupplýsingar: Tækniteikningin verður að innihalda alla þessa hluti án þess að sleppa því: heildarlengd og breidd, hornradíus, glerþykkt, hvelfingarhæð, miðfjarlægð handfangsgats, kröfur um holusnið, útlínur felgu og uppsetningarmál handfangs. Hornradíus vantar er aðalástæðan fyrir fráviki sýna í OEM verkefnum með ferhyrndum loki.
6.2 Samþykki fyrir sýnishorn fyrir framleiðslu
Kjarnaupplýsingar: Framleiðið alltaf fyrsta hlutsýni fyrir fjöldaframleiðslu. Mikilvæga skoðunarskrefið er að setja sýnið á raunverulegan ferningapottinn til að athuga fjögurra horna flatleika og þéttingargetu. Skoðaðu hvert horn fyrir örsmáar örsprungur af völdum ójafnrar temprun.
6.3 Forðastu algeng sýnishorn
Kjarnaupplýsingar: Margir kaupendur merkja aðeins lengd og breidd á teikningum og hunsa hornradíus, sem leiðir til hvasshorns glers sem sprungur strax eftir herðingu. Afritaðu aldrei víddarstaðla frá kringlóttum glerlokum til ferninga.
7. Pökkun og vörn fyrir sendinguna fyrir ferkantað glerlok
Þessi hluti svarar: Hvernig á að vernda viðkvæm ferhyrnd horn fyrir höggskemmdum við flutning?
- Kjarnaupplýsingar:
- Hornin fjögur eru viðkvæmustu hlutarnir meðan á flutningi stendur; Mælt er með einstökum hornhlífum úr plasti fyrir hvert stykki.
- Aðskildu hvert einasta glerlok með einangrunarpappír til að koma í veg fyrir rispur á yfirborði og kantflögur.
- Notaðu skiptar innri öskjur til að koma í veg fyrir gagnkvæman árekstur á milli loka inni í ytri sendingarboxinu.
- Staðreynd til að sannreyna: Staðlað útflutningsumbúðakerfi fyrir ferkantað hertu glerlok.
8. Fullkomið innihald forskriftarblaðs fyrir kaupendur
Þessi hluti svarar: Hvaða atriði þarf að fylla út í innkaupalýsingablaðinu til að koma í veg fyrir endurteknar sýnishornsendurskoðanir?
Kjarnaupplýsingar fyrir gátlistann:
- Ytri lengd, ytri breidd og hornradíus ferningsloksins
- Glerþykkt og hvelfingarhæð
- Felguefni: 201 / 304 ryðfríu stáli eða matvælahæft sílikon
- Handfangsstíll: C-gerð, T-gerð eða G-gerð, auk festingargata
- Staðsetning og stærð gufuloftsgats (ef þörf krefur)
- Yfirborðsáferð: fáður, burstað eða mattur
- Efnisvottun, víddarþol og samsetningarkröfur
- Pökkunarkröfur og viðtökustaðlar fyrir fyrsta sýnishorn
9. Algengar spurningar (algengar spurningar)
Q1: Get ég borað aftur ný festingargöt á fullbúnu hertu ferhyrndu gleri til að passa við núverandi handföng?
A: Nei. Þegar glerið er búið að herða mun allar aukaboranir valda tafarlausum mölbrotum. Allar holustöður verða að vera festar áður en hersluferlið hefst og holuskipulag verður að forðast fjögur háspennuhornin.
Q2: Af hverju sprunga ferhyrnt hertu glerlok að mestu í fjórum hornum eftir hitauppstreymi?
A: Ferkantað horn skapa einbeitt togálag við hitun og kælingu. Ef hornradíusinn er of lítill eða brúnir eru ekki sléttar aflagaðar munu örsprungur stækka hratt eftir endurteknar hitabreytingar og að lokum brjóta glerið.
Q3: Hvernig vel ég á milli C-gerðar og G-gerðar handföngum fyrir ferkantað eldunarlok?
A: Handföng af G-gerð eru með stærri lóðréttri hæð og passa við djúpa ferninga potta. Handföng af C-gerð eru með lægra snið, sem gerir þau hentugri fyrir grunnar ferkantaðar steikarpönnur og pönnur. Bæði handfangsgötin verða að halda öruggri fjarlægð frá hornum loksins.
Q4: Hvaða víddarvikmörk ætti ég að setja fyrir lengd og breidd ferhyrndu hertu glerloksins?
A: Nauðsynlegt er strangt umburðarlyndi til að tryggja fulla snertingu við brún pottsins. Staðfestu nákvæma vikmörk með glervinnsluverksmiðjunni þinni áður en þú leggur lokahönd á teikningu og beiðni um beiðni.
Ályktun: Endanleg OEM gátlisti fyrir ferkantað hertu glerlok
Áður en þú staðfestir OEM pöntun þína á ferhyrndu hertu glerloki skaltu renna í gegnum þennan þétta gátlista til að koma í veg fyrir flesta verkfræðilega galla og endurvinna sýnishorn:
- Staðfestu lengd, breidd og hornradíus með því að fylgja hagnýtum leiðbeiningum um að flakradíus sé ekki minni en glerþykkt til að draga úr hornspennu.
- Ljúktu við felguefni og hornmyndandi lausnir til að forðast ójafna spennu á glerbrúnum.
- Veldu C-gerð, T-gerð eða G-gerð handföng og festu holustöður í burtu frá fjórum hornálagssvæðum.
- Passaðu stærð loksins við ferkantaða pottbrúnina til að koma í veg fyrir að horn lyftist og þétti eyður.
- Fínstilltu uppbygginguna til að auðvelda þrif og langtímanotkun í uppþvottavél.
- Leggið fram tækniteikningar í fullri stærð og farið framhjá fyrstu grein sýnishorns flatleika og sprunguskoðunar.
- Bættu við einstökum hornvörn í umbúðir til að koma í veg fyrir brot í flutningi.
- Taktu saman fullkomið RFQ skjal með öllum kröfum um stærð, efni og umburðarlyndi.
Með allar þessar forskriftir skýrt skjalfestar geturðu dregið úr endurteknum sýnatökukostnaði, dregið úr brotakröfum eftir sölu og haldið ferhyrndu glerlokinu OEM framleiðslunni þinni á áætlun.








