
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Capace pătrate din sticlă temperată: design, potrivire și lista de verificare a specificațiilor OEM
2026-10-29
Dacă achiziționați un capac pătrat din sticlă călită pentru proiecte OEM pentru vase de gătit, cel mai mare risc vine din slăbiciunile structurale specifice pătratului. Spre deosebire de capacele rotunde din sticlă care distribuie stresul uniform pe toată suprafața, sticla pătrată concentrează tensiunea la patru colțuri, ceea ce duce cu ușurință la crăparea colțurilor după călire sau cicluri termice repetate. Mulți cumpărători OEM se confruntă cu goluri de potrivire, scaune neuniforme și mostre rupte pur și simplu pentru că copiază standardele de dimensiuni pentru capace rotunde din sticlă direct pe produse pătrate. Acest ghid este conceput pentru inginerii de produse, specialiștii în achiziții și cumpărătorii de import, acoperind proiectarea completă, potrivirea dimensiunilor, selectarea accesoriilor și fluxul de lucru pentru aprobarea mostrelor, adaptate exclusiv pentru dezvoltare capac pătrat din sticlă călită.
1. Caracteristici unice de design ale capacelor pătrate din sticlă temperată
Această secțiune răspunde: Ce diferențe structurale fac capacele pătrate de sticlă mai predispuse la defecțiuni decât alternativele rotunde?
- Informații de bază: colțurile pătrate ascuțite creează o concentrare puternică a stresului; marginile drepte plate aduc o răcire neuniformă în timpul procesului de călire. Capacele rotunde răspândesc dilatarea termică în mod uniform, în timp ce sticla pătrată acumulează tensiuni de tracțiune în zonele colțurilor, făcând colțurile cel mai comun punct de fractură.
- Note tehnice: Sticla pătrată călită nu poate folosi aceiași parametri de temperare ca și sticla rotundă. Cele patru colțuri trebuie pre-rotunjite înainte de călire; unghiurile drepte ascuțite prezintă un risc foarte mare de crăpare odată ce se termină călirea.
- Evitați conținutul: nu extindeți discuțiile la regulile de proiectare a capacelor de sticlă ovale, dreptunghiulare sau rotunde.
- Fapt de verificat: Parametrii exacti de reglare a jetului de aer de temperare pentru semifabricate din sticla patrata.
2. Definiția exactă a dimensiunii: lungime, lățime și raza colțului
Această secțiune răspunde: Cum să marcați cu precizie dimensiunile pentru a evita nepotrivirile cu deschiderile pătrate pentru vase de gătit?
- Informații de bază:
- Clarificați linia de bază a măsurătorii: specificați dacă lungimea și lățimea se referă la conturul total exterior sau la buza interioară de etanșare care intră în contact cu marginea vasului.
- Raza colțului nu este negociabilă: un ghid practic pe scară largă pentru sticla securizată este să setați raza colțului egală sau mai mare decât grosimea sticlei pentru a reduce șansa de rupere a colțului.
- Două dimensiuni cheie suplimentare: înălțimea domului (înălțimea arcului capacului) și grosimea sticlei, care afectează direct spațiul de stivuire și rezistența structurală.
- Exemplu practic: Pentru un capac pătrat din sticlă de 5 mm grosime, mulți producători recomandă să începeți cu o rază de colț R5; razele mai strânse cresc riscul formării de microfisuri în timpul sau după revenire.
- Evitați conținutul: nu introduceți standarde de măsurare a diametrului pentru capace rotunde.
- Fapt de verificat: toleranța dimensională a industriei pentru lungimea și lățimea capacelor pătrate din sticlă călită.
3. Cerințe de potrivire și etanșare între capac și vase
Această secțiune răspunde: Cum să mențineți capacul pătrat plat pe marginea oală fără deformare sau goluri de colț?
- Informații de bază:
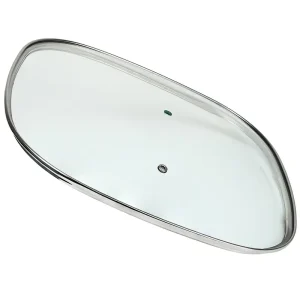
- Deschiderile de oală pătrată au patru margini drepte plus patru colțuri curbate. Marginile drepte se potrivesc cu ușurință, dar cele patru colțuri sunt predispuse să se ridice și să formeze scurgeri de aer.
- Conturul interior al capacului de sticlă trebuie să se potrivească exact cu profilul exterior al marginii vasului pătrat. O ușoară abatere va crea un contact neuniform și va face ca capacul să se balanseze înainte și înapoi.
- Capacele pătrate plate au un risc mai mare de deformare decât capacele bombate; modelele bombate distribuie greutatea mai uniform și reduc ridicarea marginilor.
- Note tehnice: golul de etanșare este cel mai probabil să apară la cele patru colțuri. Testați întotdeauna proba pe corpul ghiveciului în loc să verificați doar dimensiunile desenului.
- Evitați conținutul: nu acoperiți soluțiile de etanșare pentru capacele rotunde pentru vase de gătit.
- Fapt de verificat: toleranță acceptabilă între capacul pătrat și marginea oală.
4. Selecție de margine, mâner și accesorii pentru capace pătrate din sticlă
4.1 Opțiuni pentru jante: jantă din oțel inoxidabil vs jantă din silicon
Această secțiune răspunde: Ce tip de jantă funcționează mai bine pentru capacele din sticlă pătrată și ce limite de formare există la colțuri?
- Informații de bază:
- Jantele din oțel inoxidabil (clasa 201 pentru bunuri de gamă medie, grad 304 pentru comenzile de export din UE și SUA) asigură protecție rigidă a marginilor. Cele patru colțuri sunt cele mai dificile poziții de formare pentru jantele metalice; îndoirea necorespunzătoare va crea tensiune și va trage sticla din formă.
- Jantele din silicon de calitate alimentară se potrivesc strâns pe marginile oală și elimină frecarea metal-metal. Cu toate acestea, turnarea din silicon pentru colțuri pătrate are cerințe mai mari de toleranță la mucegai.
- Fapt de verificat: Limitări de formare ale jantelor din oțel inoxidabil la colțurile pătrate ascuțite.
4.2 Tipuri de mânere: tip C, tip T, tip G pentru capace pătrate
Această secțiune răspunde: Cum să aranjați găurile de montare pentru mânerele de tip C, de tip T și de tip G pe capace din sticlă pătrată fără a declanșa fisurarea la stres la colț?
- Informații de bază:
- Orificiile de montare ale mânerului trebuie să rămână departe de cele patru zone de tensiune din colț. Marginea orificiului trebuie să mențină o distanță sigură față de colțurile capacului.
- Mânerele de tragere de tip C și de tip G se potrivesc cu capace pătrate mari de oale; Mânerele de tip T echilibrează bine greutatea pe capacele de tigăi pătrate medii.
- Înălțimea totală a mânerului trebuie controlată pentru ca setul complet de vase de gătit să fie stivuit în interiorul dulapurilor.
- Exemplu practic: mânerele de tip G sunt selectate în mod obișnuit pentru capacele pătrate ale oalelor de supă, în timp ce mânerele de tip C sunt o opțiune populară pentru capacele pătrate ale tigaii.
- Evitați conținutul: nu discutați despre aspectul mânerului pentru capace rotunde.
4.3 Piese opționale: găuri de aerisire pentru abur și logo personalizat
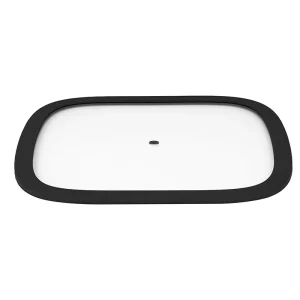
Informații de bază: găurile de aerisire a aburului nu pot fi găurite în apropierea celor patru colțuri, unde stresul este cel mai mare. Imprimarea siglei sau gravarea cu laser trebuie plasate pe zona centrală plană, departe de zonele de tensiune ale marginilor.
5. Echilibrarea caracteristicilor de proiectare cu nevoile practice de aplicare
Această secțiune răspunde: Cum să echilibrați rezistența structurală, performanța de etanșare, depozitarea și durabilitatea mașinii de spălat vase într-un singur design de capac pătrat?
- Informații de bază:
- Razele generoase de colț îmbunătățesc performanța anti-crăpare fără a sacrifica aspectul.
- Controlați strict înălțimea mânerului pentru a asigura stivuirea imbricată fără ciocniri între capace și oale.
- Minimizați golurile înguste și îmbinările sudate pentru a reduce acumularea de grăsime; Mânerele goale dintr-o singură bucată sunt mai ușor de curățat decât structurile sudate din mai multe piese.
- Capacele pătrate din sticlă se confruntă cu un risc mai mare de șoc termic; întregul ansamblu trebuie să reziste la cicluri repetate cald-rece fără a se slăbi sau crăpa.
- Fapt de verificat: Parametrii standard de testare a șocului termic pentru capacele de vase din sticlă călită.
6. Desen OEM, eșantion de pre-producție și confirmare a specificațiilor
6.1 Parametri cheie de marcat pe desenele tehnice
Informații de bază: Desenul tehnic trebuie să includă toate aceste elemente fără omisiune: lungimea și lățimea totală, raza colțului, grosimea sticlei, înălțimea domului, distanța dintre centrul găurii mânerului, cerințele pentru teșirea găurii, conturul jantei și dimensiunile de montare a mânerului. Raza colțului lipsă este motivul principal pentru abaterea eșantionului în proiectele OEM cu capac pătrat.
6.2 Procedura de aprobare a mostrei de pre-producție
Informații de bază: produceți întotdeauna un prim eșantion de articol înainte de producția în masă. Etapa critică de inspecție este plasarea probei pe corpul propriu-zis al vasului pătrat pentru a verifica planeitatea în patru colțuri și performanța de etanșare. Inspectați fiecare colț pentru micro-fisuri mici cauzate de revenirea neuniformă.
6.3 Evitați abaterile comune ale probei
Informații de bază: mulți cumpărători marchează doar lungimea și lățimea pe desene și ignoră raza colțului, ceea ce duce la sticlă cu colțuri ascuțite care se crăpă imediat după călire. Nu copiați niciodată standardele de dimensiuni de la capace rotunde din sticlă la modele pătrate.
7. Ambalare și protecție înainte de expediere pentru capace din sticlă pătrată
Această secțiune răspunde: Cum să protejați colțurile pătrate fragile de deteriorarea impactului în timpul transportului?
- Informații de bază:
- Cele patru colțuri sunt părțile cele mai vulnerabile în timpul tranzitului; pentru fiecare piesă sunt recomandate apărătoare individuale de colț din plastic.
- Separați fiecare capac de sticlă cu hârtie de izolare pentru a preveni zgârieturile la suprafață și ciobirea marginilor.
- Utilizați cutii interioare despărțite pentru a evita coliziunea reciprocă între capace din interiorul cutiei exterioare de transport.
- Fapt de verificat: Schema standard de ambalare pentru export pentru capace pătrate din sticlă călită.
8. Conținutul complet al fișei de specificații pentru cumpărători
Această secțiune răspunde: Ce articole trebuie completate în fișa de specificații de achiziție pentru a elimina revizuirile repetate ale mostrelor?
Informații de bază pentru lista de verificare:
- Lungimea exterioară, lățimea exterioară și raza colțului capacului pătrat
- Grosimea sticlei și înălțimea domului
- Material jante: oțel inoxidabil 201 / 304 sau silicon alimentar
- Stil mâner: de tip C, de tip T sau de tip G, plus pasul orificiilor de montare
- Poziția și dimensiunea orificiului de evacuare a aburului (dacă este necesar)
- Finisaj de suprafață: lustruit, periat sau mat
- Certificarea materialului, toleranța dimensională și cerințele de asamblare
- Cerințe de ambalare și standarde de acceptare a primului eșantion
9. Întrebări frecvente (FAQ)
Î1: Pot găuri din nou găuri de montare pe sticlă pătrată călită finită pentru a se potrivi cu mânerele existente?
A: Nu. Odată ce sticla termină călirea, orice găurire secundară va provoca spargerea imediată. Toate pozițiile găurilor trebuie să fie fixate înainte de începerea procesului de revenire, iar dispunerea găurilor trebuie să evite cele patru colțuri cu stres ridicat.
Î2: De ce capacele pătrate din sticlă călită se crapă în cea mai mare parte la cele patru colțuri după ciclul termic?
A: Colțurile pătrate creează tensiuni de tracțiune concentrate în timpul încălzirii și răcirii. Dacă raza colțului este prea mică sau marginile nu sunt teșite fără probleme, micro-fisurile se vor extinde rapid după schimbări repetate de temperatură și în cele din urmă sparge sticla.
Î3: Cum aleg între mânerele de tip C și de tip G pentru capace pătrate pentru vase de gătit?
A: Mânerele de tip G au o înălțime verticală mai mare și se potrivesc cu oale pătrate adânci. Mânerele de tip C au un profil mai scăzut, ceea ce le face mai potrivite pentru tigăile pătrate de mică adâncime și tigăile de grătar. Ambele orificii pentru mâner trebuie să păstreze o distanță sigură față de colțurile capacului.
Î4: Ce toleranță dimensională ar trebui să setez pentru lungimea și lățimea capacului pătrat din sticlă călită?
A: Este necesar un control strict al toleranței pentru a asigura contactul complet cu marginea oală. Confirmați intervalul exact de toleranță cu fabrica de prelucrare a sticlei înainte de a finaliza desenul și documentele RFQ.
Concluzie: Lista finală de verificare OEM pentru capace pătrate din sticlă temperată
Înainte de a confirma comanda OEM pentru un capac pătrat din sticlă călită, parcurgeți această listă de verificare condensată pentru a preveni majoritatea defectelor de inginerie și a reluării mostrelor:
- Confirmați lungimea, lățimea și raza colțului, urmând instrucțiunile practice conform cărora raza filetului nu este mai mică decât grosimea sticlei pentru a reduce tensiunea la colț.
- Finalizați materialul jantei și soluțiile de formare a colțurilor pentru a evita tensiunea neuniformă pe marginile sticlei.
- Selectați mânerele de tip C, de tip T sau de tip G și fixați pozițiile orificiilor departe de cele patru zone de stres la colț.
- Potriviți dimensiunile capacului cu marginea oală pătrată pentru a elimina golurile de ridicare a colțurilor și de etanșare.
- Optimizați structura pentru o curățare ușoară și o utilizare pe termen lung a mașinii de spălat vase.
- Trimiteți desene tehnice complet dimensionate și treceți inspecția planeității primului articol și a fisurilor.
- Adăugați protecție individuală pentru colț în ambalaj pentru a preveni ruperea tranzitului.
- Alcătuiește un document complet al cererii de cerere cu toate cerințele dimensionale, materiale și de toleranță.
Cu toate aceste specificații documentate în mod clar, puteți reduce costurile de prelevare repetată a probelor, puteți reduce reclamațiile de spargere post-vânzare și puteți menține producția OEM de capac pătrat din sticlă la program.








