
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡുകൾ: ഡിസൈൻ, ഫിറ്റ്, OEM സ്പെസിഫിക്കേഷൻ ചെക്ക്ലിസ്റ്റ്
2026-10-29
കുക്ക്വെയർ OEM പ്രോജക്റ്റുകൾക്കായി നിങ്ങൾ ഒരു സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡ് സോഴ്സ് ചെയ്യുകയാണെങ്കിൽ, ഏറ്റവും വലിയ അപകടസാധ്യത ചതുരാകൃതിയിലുള്ള ഘടനാപരമായ ബലഹീനതകളിൽ നിന്നാണ്. മുഴുവൻ ഉപരിതലത്തിലുടനീളം സമ്മർദ്ദം തുല്യമായി വിതരണം ചെയ്യുന്ന വൃത്താകൃതിയിലുള്ള ഗ്ലാസ് മൂടികളിൽ നിന്ന് വ്യത്യസ്തമായി, ചതുരാകൃതിയിലുള്ള ഗ്ലാസ് നാല് കോണുകളിൽ പിരിമുറുക്കം കേന്ദ്രീകരിക്കുന്നു, ഇത് ടെമ്പറിംഗ് അല്ലെങ്കിൽ ആവർത്തിച്ചുള്ള തെർമൽ സൈക്ലിംഗിന് ശേഷം മൂലയിൽ പൊട്ടലിലേക്ക് എളുപ്പത്തിൽ നയിക്കുന്നു. പല ഒഇഎം വാങ്ങുന്നവർക്കും ഫിറ്റ് ഗ്യാപ്പുകൾ, അസമമായ ഇരിപ്പിടങ്ങൾ, തകർന്ന സാമ്പിളുകൾ എന്നിവ നേരിടേണ്ടിവരുന്നു, കാരണം അവർ വൃത്താകൃതിയിലുള്ള ഗ്ലാസ് കവറുകൾക്കുള്ള അളവ് മാനദണ്ഡങ്ങൾ ചതുര ഉൽപ്പന്നങ്ങളിലേക്ക് നേരിട്ട് പകർത്തുന്നു. ഉൽപ്പന്ന എഞ്ചിനീയർമാർ, സംഭരണ വിദഗ്ധർ, ഇറക്കുമതി വാങ്ങുന്നവർ എന്നിവർക്കായി ഈ ഗൈഡ് നിർമ്മിച്ചിരിക്കുന്നത്, പൂർണ്ണമായ ഡിസൈൻ, അളവുകൾ പൊരുത്തപ്പെടുത്തൽ, ആക്സസറി തിരഞ്ഞെടുക്കൽ, സാമ്പിൾ അംഗീകാര വർക്ക്ഫ്ലോ എന്നിവയ്ക്കായി പ്രത്യേകമായി രൂപകൽപ്പന ചെയ്തിട്ടുള്ളതാണ്. സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡ് വികസനം.
1. സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡുകളുടെ തനതായ ഡിസൈൻ സവിശേഷതകൾ
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: വൃത്താകൃതിയിലുള്ള ബദലുകളേക്കാൾ ചതുരാകൃതിയിലുള്ള ഗ്ലാസ് കവറുകൾ പരാജയപ്പെടാൻ സാധ്യതയുള്ള ഘടനാപരമായ വ്യത്യാസങ്ങൾ ഏതാണ്?
- പ്രധാന വിവരങ്ങൾ: മൂർച്ചയുള്ള ചതുര കോണുകൾ കനത്ത സമ്മർദ്ദം കേന്ദ്രീകരിക്കുന്നു; ടെമ്പറിംഗ് പ്രക്രിയയിൽ പരന്ന നേരായ അരികുകൾ അസമമായ തണുപ്പ് നൽകുന്നു. വൃത്താകൃതിയിലുള്ള മൂടികൾ താപ വികാസം തുല്യമായി പരത്തുന്നു, അതേസമയം സ്ക്വയർ ഗ്ലാസ് കോർണർ സോണുകളിൽ ടെൻസൈൽ സമ്മർദ്ദം ശേഖരിക്കുന്നു, ഇത് കോണുകളെ ഏറ്റവും സാധാരണമായ ഒടിവുണ്ടാക്കുന്നു.
- സാങ്കേതിക കുറിപ്പുകൾ: വൃത്താകൃതിയിലുള്ള ഗ്ലാസിൻ്റെ അതേ ടെമ്പറിംഗ് പാരാമീറ്ററുകൾ സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസിന് ഉപയോഗിക്കാൻ കഴിയില്ല. ടെമ്പറിംഗിന് മുമ്പ് നാല് കോണുകളും പ്രീ-റൗണ്ട് ചെയ്തിരിക്കണം; മൂർച്ചയുള്ള വലത് കോണുകൾ ശമിപ്പിക്കൽ പൂർത്തിയായിക്കഴിഞ്ഞാൽ പൊട്ടാനുള്ള സാധ്യത വളരെ കൂടുതലാണ്.
- ഉള്ളടക്കം ഒഴിവാക്കുക: ഓവൽ, ദീർഘചതുരം അല്ലെങ്കിൽ വൃത്താകൃതിയിലുള്ള ഗ്ലാസ് ലിഡ് ഡിസൈൻ നിയമങ്ങളിലേക്ക് ചർച്ചകൾ നീട്ടരുത്.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: സ്ക്വയർ ഗ്ലാസ് ശൂന്യതയ്ക്കുള്ള കൃത്യമായ ടെമ്പറിംഗ് എയർ ജെറ്റ് അഡ്ജസ്റ്റ്മെൻ്റ് പാരാമീറ്ററുകൾ.
2. കൃത്യമായ അളവ് നിർവ്വചനം: നീളം, വീതി, കോർണർ ആരം
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: സ്ക്വയർ കുക്ക്വെയർ ഓപ്പണിംഗുകളുമായി പൊരുത്തക്കേടുകൾ ഒഴിവാക്കാൻ അളവുകൾ കൃത്യമായി അടയാളപ്പെടുത്തുന്നത് എങ്ങനെ?
- പ്രധാന വിവരങ്ങൾ:
- മെഷർമെൻ്റ് ബേസ്ലൈൻ വ്യക്തമാക്കുക: നീളവും വീതിയും ബാഹ്യ മൊത്തത്തിലുള്ള കോണ്ടറിനെയാണോ അതോ പോട്ട് റിമ്മുമായി ബന്ധപ്പെടുന്ന ആന്തരിക സീലിംഗ് ലിപ്പിനെയാണോ സൂചിപ്പിക്കുന്നത് എന്ന് വ്യക്തമാക്കുക.
- കോർണർ റേഡിയസ് വിലമതിക്കാനാവാത്തതാണ്: ടെമ്പർഡ് ഗ്ലാസിന് വ്യാപകമായി പിന്തുടരുന്ന ഒരു പ്രായോഗിക മാർഗ്ഗനിർദ്ദേശം കോർണർ പൊട്ടാനുള്ള സാധ്യത കുറയ്ക്കുന്നതിന് കോർണർ ഫില്ലറ്റ് റേഡിയസ് ഗ്ലാസ് കനത്തിന് തുല്യമോ വലുതോ ആയി സജ്ജമാക്കുക എന്നതാണ്.
- രണ്ട് അധിക പ്രധാന അളവുകൾ: താഴികക്കുടത്തിൻ്റെ ഉയരം (മൂടിയുടെ കമാനം ഉയരം), ഗ്ലാസ് കനം, ഇത് സ്റ്റാക്കിംഗ് ക്ലിയറൻസിനെയും ഘടനാപരമായ ശക്തിയെയും നേരിട്ട് ബാധിക്കുന്നു.
- പ്രായോഗിക ഉദാഹരണം: 5 മില്ലിമീറ്റർ കട്ടിയുള്ള ചതുര ഗ്ലാസ് ലിഡിനായി, പല ഫാബ്രിക്കേറ്ററുകളും R5 കോർണർ റേഡിയസ് ഉപയോഗിച്ച് ആരംഭിക്കാൻ ശുപാർശ ചെയ്യുന്നു; ഇറുകിയ ദൂരങ്ങൾ ടെമ്പറിംഗ് സമയത്തോ ശേഷമോ രൂപപ്പെടുന്ന മൈക്രോ ക്രാക്കുകളുടെ അപകടസാധ്യത വർദ്ധിപ്പിക്കുന്നു.
- ഉള്ളടക്കം ഒഴിവാക്കുക: വൃത്താകൃതിയിലുള്ള മൂടികൾക്ക് വ്യാസം അളക്കുന്നതിനുള്ള മാനദണ്ഡങ്ങൾ അവതരിപ്പിക്കരുത്.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് മൂടികളുടെ നീളത്തിനും വീതിക്കുമുള്ള ഇൻഡസ്ട്രി ഡൈമൻഷണൽ ടോളറൻസ്.
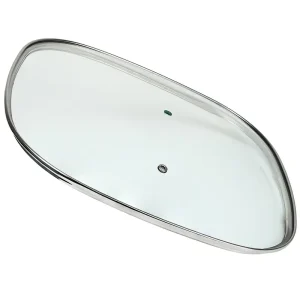
3. ലിഡ്-ടു-കുക്ക്വെയർ എഡ്ജ് മാച്ചിംഗ് & സീലിംഗ് ആവശ്യകതകൾ
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: ചതുരാകൃതിയിലുള്ള ലിഡ് പാത്രത്തിൻ്റെ വരമ്പിൽ വളച്ചൊടിക്കുകയോ കോർണർ വിടവുകളോ ഇല്ലാതെ എങ്ങനെ നിലനിർത്താം?
- പ്രധാന വിവരങ്ങൾ:
- സ്ക്വയർ പോട്ട് ഓപ്പണിംഗുകൾക്ക് നാല് നേരായ അരികുകളും നാല് വളഞ്ഞ കോണുകളും ഉണ്ട്. നേരായ അരികുകൾ എളുപ്പത്തിൽ യോജിക്കുന്നു, പക്ഷേ നാല് കോണുകളും ഉയർത്താനും വായു ചോർച്ച ഉണ്ടാക്കാനും സാധ്യതയുണ്ട്.
- ഗ്ലാസ് ലിഡിൻ്റെ ആന്തരിക രൂപരേഖ ചതുരാകൃതിയിലുള്ള പോട്ട് റിമ്മിൻ്റെ പുറം പ്രൊഫൈലുമായി കൃത്യമായി പൊരുത്തപ്പെടണം. ഒരു ചെറിയ വ്യതിയാനം അസമമായ സമ്പർക്കം സൃഷ്ടിക്കുകയും ലിഡ് അങ്ങോട്ടും ഇങ്ങോട്ടും കുലുങ്ങാനും ഇടയാക്കും.
- താഴികക്കുടങ്ങളുള്ള മൂടികളേക്കാൾ പരന്ന ചതുരാകൃതിയിലുള്ള മൂടികൾക്ക് വളയാനുള്ള സാധ്യത കൂടുതലാണ്; ഡോംഡ് ഡിസൈനുകൾ ഭാരം കൂടുതൽ തുല്യമായി വിതരണം ചെയ്യുകയും എഡ്ജ് ലിഫ്റ്റിംഗ് കുറയ്ക്കുകയും ചെയ്യുന്നു.
- സാങ്കേതിക കുറിപ്പുകൾ: സീലിംഗ് വിടവ് നാല് കോണുകളിൽ ദൃശ്യമാകാൻ സാധ്യതയുണ്ട്. ഡ്രോയിംഗ് അളവുകൾ പരിശോധിക്കുന്നതിനുപകരം എല്ലായ്പ്പോഴും യഥാർത്ഥ പോട്ട് ബോഡിയിൽ സാമ്പിൾ പരീക്ഷിക്കുക.
- ഉള്ളടക്കം ഒഴിവാക്കുക: വൃത്താകൃതിയിലുള്ള കുക്ക്വെയർ ലിഡുകൾക്കുള്ള സീലിംഗ് സൊല്യൂഷനുകൾ കവർ ചെയ്യരുത്.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: സ്ക്വയർ ലിഡും പോട്ട് റിമ്മും തമ്മിലുള്ള സ്വീകാര്യമായ വിടവ് ടോളറൻസ്.
4. സ്ക്വയർ ഗ്ലാസ് ലിഡുകൾക്കുള്ള റിം, ഹാൻഡിൽ & ആക്സസറി സെലക്ഷൻ
4.1 റിം ഓപ്ഷനുകൾ: സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ റിം vs സിലിക്കൺ റിം
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: ചതുരാകൃതിയിലുള്ള ഗ്ലാസ് ലിഡുകൾക്ക് ഏത് റിം തരമാണ് മികച്ച രീതിയിൽ പ്രവർത്തിക്കുന്നത്, കോണുകളിൽ എന്ത് രൂപീകരണ പരിധികൾ നിലവിലുണ്ട്?
- പ്രധാന വിവരങ്ങൾ:
- സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ റിമുകൾ (മിഡ്-റേഞ്ച് സാധനങ്ങൾക്ക് 201 ഗ്രേഡ്, EU, US കയറ്റുമതി ഓർഡറുകൾക്ക് 304 ഗ്രേഡ്) കർക്കശമായ എഡ്ജ് പരിരക്ഷ നൽകുന്നു. മെറ്റൽ റിമ്മുകൾക്കുള്ള ഏറ്റവും പ്രയാസകരമായ രൂപീകരണ സ്ഥാനങ്ങളാണ് നാല് കോണുകൾ; തെറ്റായ വളയുന്നത് പിരിമുറുക്കം സൃഷ്ടിക്കുകയും ഗ്ലാസ് ആകൃതിയിൽ നിന്ന് പുറത്തെടുക്കുകയും ചെയ്യും.
- ഫുഡ്-ഗ്രേഡ് സിലിക്കൺ റിമുകൾ പാത്രത്തിൻ്റെ അരികുകളിൽ ദൃഡമായി യോജിക്കുകയും ലോഹ-ലോഹ-ലോഹ ഘർഷണം ഇല്ലാതാക്കുകയും ചെയ്യുന്നു. എന്നിരുന്നാലും, സ്ക്വയർ കോർണർ സിലിക്കൺ മോൾഡിംഗിന് ഉയർന്ന മോൾഡ് ടോളറൻസ് ആവശ്യകതകളുണ്ട്.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: മൂർച്ചയുള്ള ചതുര കോണുകളിൽ സ്റ്റെയിൻലെസ് സ്റ്റീൽ റിമ്മുകളുടെ പരിമിതികൾ രൂപപ്പെടുത്തുന്നു.
4.2 ഹാൻഡിൽ തരങ്ങൾ: സി-ടൈപ്പ്, ടി-ടൈപ്പ്, സ്ക്വയർ ലിഡുകൾക്കുള്ള ജി-ടൈപ്പ്
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: കോർണർ സ്ട്രെസ് ക്രാക്കിംഗ് ട്രിഗർ ചെയ്യാതെ സ്ക്വയർ ഗ്ലാസ് ലിഡുകളിൽ സി-ടൈപ്പ്, ടി-ടൈപ്പ്, ജി-ടൈപ്പ് ഹാൻഡിലുകൾക്ക് മൗണ്ടിംഗ് ഹോളുകൾ എങ്ങനെ ക്രമീകരിക്കാം?
- പ്രധാന വിവരങ്ങൾ:
- ഹാൻഡിൽ മൗണ്ടിംഗ് ഹോളുകൾ നാല് കോണിലുള്ള സ്ട്രെസ് സോണുകളിൽ നിന്ന് വളരെ അകലെയായിരിക്കണം. ദ്വാരത്തിൻ്റെ അഗ്രം ലിഡ് കോണുകളിൽ നിന്ന് സുരക്ഷിതമായ അകലം പാലിക്കണം.
- സി-ടൈപ്പ്, ജി-ടൈപ്പ് പുൾ ഹാൻഡിലുകൾ വലിയ ചതുരാകൃതിയിലുള്ള സ്റ്റോക്ക്പോട്ട് മൂടികൾക്ക് അനുയോജ്യമാണ്; ഇടത്തരം ചതുര പാൻ മൂടികളിൽ ടി-ടൈപ്പ് ഭാരം നന്നായി കൈകാര്യം ചെയ്യുന്നു.
- ക്യാബിനറ്റുകൾക്കുള്ളിൽ മുഴുവൻ കുക്ക്വെയർ സെറ്റും അടുക്കി വയ്ക്കാൻ ഹാൻഡിലിൻറെ ആകെ ഉയരം നിയന്ത്രിക്കണം.
- പ്രായോഗിക ഉദാഹരണം: ചതുരാകൃതിയിലുള്ള സൂപ്പ് പോട്ട് മൂടികൾക്ക് സാധാരണയായി ജി-ടൈപ്പ് ഹാൻഡിലുകൾ തിരഞ്ഞെടുക്കപ്പെടുന്നു, അതേസമയം സി-ടൈപ്പ് ഹാൻഡിലുകൾ സ്ക്വയർ ഫ്രൈയിംഗ് പാൻ ലിഡുകൾക്ക് ഒരു ജനപ്രിയ ഓപ്ഷനാണ്.
- ഉള്ളടക്കം ഒഴിവാക്കുക: വൃത്താകൃതിയിലുള്ള ലിഡുകൾക്കുള്ള ഹാൻഡിൽ ലേഔട്ട് ചർച്ച ചെയ്യരുത്.
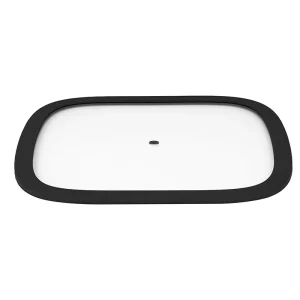
4.3 ഓപ്ഷണൽ ഭാഗങ്ങൾ: സ്റ്റീം വെൻ്റ് ഹോളുകളും ഇഷ്ടാനുസൃത ലോഗോയും
പ്രധാന വിവരങ്ങൾ: സമ്മർദ്ദം കൂടുതലുള്ള നാല് കോണുകൾക്ക് സമീപം സ്റ്റീം വെൻ്റ് ദ്വാരങ്ങൾ തുരത്താൻ കഴിയില്ല. ലോഗോ പ്രിൻ്റിംഗ് അല്ലെങ്കിൽ ലേസർ എച്ചിംഗ് എഡ്ജ് ടെൻഷൻ സോണുകളിൽ നിന്ന് അകലെയുള്ള സെൻട്രൽ ഫ്ലാറ്റ് ഏരിയയിൽ സ്ഥാപിക്കണം.
5. പ്രായോഗിക ആപ്ലിക്കേഷൻ ആവശ്യങ്ങൾക്കൊപ്പം ഡിസൈൻ സവിശേഷതകൾ ബാലൻസിങ്
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: ഒരു സ്ക്വയർ ലിഡ് ഡിസൈനിൽ ഘടനാപരമായ ശക്തി, സീലിംഗ് പ്രകടനം, സ്റ്റാക്കിംഗ് സ്റ്റോറേജ്, ഡിഷ്വാഷർ ഡ്യൂറബിലിറ്റി എന്നിവ എങ്ങനെ സന്തുലിതമാക്കാം?
- പ്രധാന വിവരങ്ങൾ:
- ഉദാരമായ കോർണർ റേഡികൾ കാഴ്ചയെ നഷ്ടപ്പെടുത്താതെ ആൻ്റി-ക്രാക്കിംഗ് പ്രകടനം മെച്ചപ്പെടുത്തുന്നു.
- കവറുകളും ചട്ടികളും തമ്മിൽ കൂട്ടിയിടിക്കാതെ നെസ്റ്റഡ് സ്റ്റാക്കിംഗ് ഉറപ്പാക്കാൻ ഹാൻഡിൽ ഉയരം കർശനമായി നിയന്ത്രിക്കുക.
- കൊഴുപ്പ് അടിഞ്ഞുകൂടുന്നത് കുറയ്ക്കുന്നതിന് ഇടുങ്ങിയ വിടവുകളും വെൽഡിഡ് സന്ധികളും കുറയ്ക്കുക; മൾട്ടി-പീസ് വെൽഡിഡ് ഘടനകളേക്കാൾ ഒരു കഷണം പൊള്ളയായ ഹാൻഡിലുകൾ വൃത്തിയാക്കാൻ എളുപ്പമാണ്.
- സമചതുര ഗ്ലാസ് മൂടികൾ ഉയർന്ന തെർമൽ ഷോക്ക് റിസ്ക് അഭിമുഖീകരിക്കുന്നു; മുഴുവൻ അസംബ്ലിയും ആവർത്തിച്ചുള്ള ചൂട്-തണുത്ത ചക്രങ്ങളെ അയവുകളോ വിള്ളലോ ഇല്ലാതെ നേരിടണം.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: ടെമ്പർഡ് ഗ്ലാസ് കുക്ക്വെയർ ലിഡുകൾക്കുള്ള സ്റ്റാൻഡേർഡ് തെർമൽ ഷോക്ക് ടെസ്റ്റ് പാരാമീറ്ററുകൾ.
6. OEM ഡ്രോയിംഗ്, പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ & സ്പെസിഫിക്കേഷൻ സ്ഥിരീകരണം
6.1 എഞ്ചിനീയറിംഗ് ഡ്രോയിംഗുകളിൽ അടയാളപ്പെടുത്തുന്നതിനുള്ള പ്രധാന പാരാമീറ്ററുകൾ
പ്രധാന വിവരങ്ങൾ: സാങ്കേതിക ഡ്രോയിംഗിൽ ഈ ഇനങ്ങളെല്ലാം ഒഴിവാക്കാതെ ഉൾപ്പെടുത്തണം: മൊത്തത്തിലുള്ള നീളവും വീതിയും, കോർണർ ആരം, ഗ്ലാസ് കനം, താഴികക്കുടത്തിൻ്റെ ഉയരം, ഹാൻഡിൽ ഹോൾ സെൻ്റർ ദൂരം, ഹോൾ ചേംഫർ ആവശ്യകതകൾ, റിം ഔട്ട്ലൈൻ, മൗണ്ടിംഗ് അളവുകൾ കൈകാര്യം ചെയ്യുക. സ്ക്വയർ ലിഡ് ഒഇഎം പ്രോജക്റ്റുകളിലെ സാമ്പിൾ വ്യതിയാനത്തിൻ്റെ പ്രധാന കാരണം നഷ്ടമായ കോർണർ റേഡിയസ് ആണ്.
6.2 പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ അംഗീകാര നടപടിക്രമം
പ്രധാന വിവരങ്ങൾ: വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് മുമ്പ് എല്ലായ്പ്പോഴും ഒരു ആദ്യ ലേഖന സാമ്പിൾ നിർമ്മിക്കുക. നാല്-കോണുകളുടെ പരന്നതും സീലിംഗ് പ്രകടനവും പരിശോധിക്കുന്നതിന് യഥാർത്ഥ സ്ക്വയർ പോട്ട് ബോഡിയിൽ സാമ്പിൾ സ്ഥാപിക്കുന്നതാണ് ഗുരുതരമായ പരിശോധനാ ഘട്ടം. അസമമായ ടെമ്പറിംഗ് മൂലമുണ്ടാകുന്ന ചെറിയ മൈക്രോ ക്രാക്കുകൾക്കായി എല്ലാ കോണുകളും പരിശോധിക്കുക.
6.3 സാധാരണ സാമ്പിൾ വ്യതിയാനങ്ങൾ ഒഴിവാക്കുക
പ്രധാന വിവരങ്ങൾ: പല വാങ്ങലുകാരും ഡ്രോയിംഗുകളിൽ നീളവും വീതിയും മാത്രം അടയാളപ്പെടുത്തുകയും കോർണർ ആരം അവഗണിക്കുകയും ചെയ്യുന്നു, ഇത് മൂർച്ചയുള്ള കോണുകളുള്ള ഗ്ലാസിലേക്ക് നയിക്കുന്നു, അത് ടെമ്പറിംഗ് കഴിഞ്ഞ് ഉടൻ പൊട്ടുന്നു. വൃത്താകൃതിയിലുള്ള ഗ്ലാസ് കവറുകൾ മുതൽ ചതുരാകൃതിയിലുള്ള ഡിസൈനുകൾ വരെയുള്ള അളവുകൾ ഒരിക്കലും പകർത്തരുത്.
7. സ്ക്വയർ ഗ്ലാസ് കവറുകൾക്കുള്ള പാക്കേജിംഗും പ്രീ-ഷിപ്പ്മെൻ്റ് സംരക്ഷണവും
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: ഷിപ്പിംഗ് സമയത്ത് ആഘാതത്തിൽ നിന്ന് ദുർബലമായ ചതുര കോണുകളെ എങ്ങനെ സംരക്ഷിക്കാം?
- പ്രധാന വിവരങ്ങൾ:
- ട്രാൻസിറ്റ് സമയത്ത് ഏറ്റവും ദുർബലമായ ഭാഗങ്ങളാണ് നാല് കോണുകൾ; ഓരോ കഷണത്തിനും വ്യക്തിഗത പ്ലാസ്റ്റിക് കോർണർ പ്രൊട്ടക്ടറുകൾ ശുപാർശ ചെയ്യുന്നു.
- ഉപരിതല പോറലുകളും എഡ്ജ് ചിപ്പിംഗും തടയാൻ ഐസൊലേഷൻ പേപ്പർ ഉപയോഗിച്ച് ഓരോ ഗ്ലാസ് ലിഡും വേർതിരിക്കുക.
- പുറം ഷിപ്പിംഗ് ബോക്സിനുള്ളിലെ ലിഡുകൾ തമ്മിലുള്ള പരസ്പര കൂട്ടിയിടി ഒഴിവാക്കാൻ പാർട്ടീഷൻ ചെയ്ത അകത്തെ കാർട്ടണുകൾ ഉപയോഗിക്കുക.
- സ്ഥിരീകരിക്കേണ്ട വസ്തുത: സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് കവറുകൾക്കുള്ള സ്റ്റാൻഡേർഡ് എക്സ്പോർട്ട് പാക്കേജിംഗ് സ്കീം.
8. വാങ്ങുന്നവർക്കായി പൂർണ്ണമായ സ്പെസിഫിക്കേഷൻ ഷീറ്റ് ഉള്ളടക്കം
ഈ വിഭാഗം ഉത്തരം നൽകുന്നു: ആവർത്തിച്ചുള്ള സാമ്പിൾ പുനരവലോകനങ്ങൾ ഇല്ലാതാക്കാൻ സംഭരണ സ്പെസിഫിക്കേഷൻ ഷീറ്റിൽ ഏതെല്ലാം ഇനങ്ങൾ പൂരിപ്പിക്കണം?
ചെക്ക്ലിസ്റ്റിനുള്ള പ്രധാന വിവരങ്ങൾ:
- സ്ക്വയർ ലിഡിൻ്റെ പുറം നീളം, പുറം വീതി, കോർണർ ആരം
- ഗ്ലാസ് കനവും താഴികക്കുടത്തിൻ്റെ ഉയരവും
- റിം മെറ്റീരിയൽ: 201/304 സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ അല്ലെങ്കിൽ ഫുഡ് ഗ്രേഡ് സിലിക്കൺ
- ഹാൻഡിൽ ശൈലി: സി-ടൈപ്പ്, ടി-ടൈപ്പ് അല്ലെങ്കിൽ ജി-ടൈപ്പ്, കൂടാതെ മൗണ്ടിംഗ് ഹോൾ പിച്ച്
- സ്റ്റീം വെൻ്റ് ഹോൾ സ്ഥാനവും വലുപ്പവും (ആവശ്യമെങ്കിൽ)
- ഉപരിതല ഫിനിഷ്: മിനുക്കിയ, ബ്രഷ് ചെയ്ത അല്ലെങ്കിൽ മാറ്റ്
- മെറ്റീരിയൽ സർട്ടിഫിക്കേഷൻ, ഡൈമൻഷണൽ ടോളറൻസ്, അസംബ്ലി ആവശ്യകതകൾ
- പാക്കേജിംഗ് ആവശ്യകതകളും ആദ്യ സാമ്പിൾ സ്വീകാര്യത മാനദണ്ഡങ്ങളും
9. പതിവ് ചോദ്യങ്ങൾ (FAQ)
Q1: നിലവിലുള്ള ഹാൻഡിലുകൾക്ക് അനുയോജ്യമാക്കുന്നതിന്, ഫിനിഷ്ഡ് ടെമ്പർഡ് സ്ക്വയർ ഗ്ലാസിൽ പുതിയ മൗണ്ടിംഗ് ഹോളുകൾ വീണ്ടും ഡ്രിൽ ചെയ്യാമോ?
എ: ഇല്ല. ഗ്ലാസ് ടെമ്പറിംഗ് പൂർത്തിയാക്കിയാൽ, ഏതെങ്കിലും ദ്വിതീയ ഡ്രില്ലിംഗ് ഉടനടി തകരാൻ കാരണമാകും. ടെമ്പറിംഗ് പ്രക്രിയ ആരംഭിക്കുന്നതിന് മുമ്പ് എല്ലാ ഹോൾ പൊസിഷനുകളും ഉറപ്പിച്ചിരിക്കണം, കൂടാതെ ഹോൾ ലേഔട്ട് നാല് ഉയർന്ന സമ്മർദ്ദമുള്ള കോണുകൾ ഒഴിവാക്കുകയും വേണം.
Q2: തെർമൽ സൈക്കിളിങ്ങിന് ശേഷം ചതുരാകൃതിയിലുള്ള ഗ്ലാസ് കവറുകൾ മിക്കവാറും നാല് മൂലകളിൽ പൊട്ടുന്നത് എന്തുകൊണ്ട്?
എ: ചതുരാകൃതിയിലുള്ള കോണുകൾ ചൂടാക്കുമ്പോഴും തണുപ്പിക്കുമ്പോഴും കേന്ദ്രീകൃത ടെൻസൈൽ സമ്മർദ്ദം സൃഷ്ടിക്കുന്നു. കോർണർ ആരം വളരെ ചെറുതാണെങ്കിൽ അല്ലെങ്കിൽ അരികുകൾ സുഗമമായി മുറിച്ചിട്ടില്ലെങ്കിൽ, ആവർത്തിച്ചുള്ള താപനില മാറ്റങ്ങൾക്ക് ശേഷം മൈക്രോ ക്രാക്കുകൾ പെട്ടെന്ന് വികസിക്കുകയും ഒടുവിൽ ഗ്ലാസ് തകർക്കുകയും ചെയ്യും.
Q3: ചതുരാകൃതിയിലുള്ള കുക്ക്വെയർ ലിഡുകൾക്കായി സി-ടൈപ്പ്, ജി-ടൈപ്പ് ഹാൻഡിലുകൾക്കിടയിൽ ഞാൻ എങ്ങനെ തിരഞ്ഞെടുക്കും?
എ: ജി-ടൈപ്പ് ഹാൻഡിലുകൾക്ക് വലിയ ലംബമായ ഉയരമുണ്ട്, ആഴത്തിലുള്ള ചതുരാകൃതിയിലുള്ള സ്റ്റോക്ക്പോട്ടുകൾക്ക് അനുയോജ്യമാണ്. സി-ടൈപ്പ് ഹാൻഡിലുകളിൽ താഴ്ന്ന പ്രൊഫൈൽ ഫീച്ചർ ചെയ്യുന്നു, ഇത് ആഴം കുറഞ്ഞ സ്ക്വയർ ഫ്രൈയിംഗ് പാനുകൾക്കും ഗ്രിഡിൽ പാനുകൾക്കും കൂടുതൽ അനുയോജ്യമാക്കുന്നു. രണ്ട് ഹാൻഡിൽ ദ്വാരങ്ങളും ലിഡ് കോണുകളിൽ നിന്ന് സുരക്ഷിതമായ അകലം പാലിക്കണം.
Q4: സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡിൻ്റെ നീളത്തിനും വീതിക്കും ഞാൻ എന്ത് ഡൈമൻഷണൽ ടോളറൻസാണ് സജ്ജീകരിക്കേണ്ടത്?
എ: പോട്ട് റിമ്മുമായി പൂർണ്ണ സമ്പർക്കം ഉറപ്പാക്കാൻ കർശനമായ ടോളറൻസ് നിയന്ത്രണം ആവശ്യമാണ്. ഡ്രോയിംഗും RFQ ഡോക്യുമെൻ്റുകളും അന്തിമമാക്കുന്നതിന് മുമ്പ് നിങ്ങളുടെ ഗ്ലാസ് പ്രോസസ്സിംഗ് ഫാക്ടറിയിൽ കൃത്യമായ ടോളറൻസ് റേഞ്ച് സ്ഥിരീകരിക്കുക.
ഉപസംഹാരം: സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡുകൾക്കായുള്ള അന്തിമ OEM ചെക്ക്ലിസ്റ്റ്
സ്ക്വയർ ടെമ്പർഡ് ഗ്ലാസ് ലിഡിനായി നിങ്ങളുടെ OEM ഓർഡർ സ്ഥിരീകരിക്കുന്നതിന് മുമ്പ്, മിക്ക എൻജിനീയറിങ് വൈകല്യങ്ങളും സാമ്പിൾ പുനർനിർമ്മാണവും തടയുന്നതിന് ഈ ഘനീഭവിച്ച ചെക്ക്ലിസ്റ്റിലൂടെ പ്രവർത്തിപ്പിക്കുക:
- കോർണർ സ്ട്രെസ് കുറയ്ക്കാൻ ഫില്ലറ്റ് ആരം ഗ്ലാസ് കനം കുറവല്ല എന്ന പ്രായോഗിക മാർഗ്ഗനിർദ്ദേശം അനുസരിച്ച് നീളം, വീതി, കോർണർ ആരം എന്നിവ സ്ഥിരീകരിക്കുക.
- ഗ്ലാസ് അരികുകളിൽ അസമമായ പിരിമുറുക്കം ഒഴിവാക്കാൻ റിം മെറ്റീരിയലും കോർണർ രൂപീകരണ പരിഹാരങ്ങളും പൂർത്തിയാക്കുക.
- സി-ടൈപ്പ്, ടി-ടൈപ്പ് അല്ലെങ്കിൽ ജി-ടൈപ്പ് ഹാൻഡിലുകൾ തിരഞ്ഞെടുത്ത് നാല് കോർണർ സ്ട്രെസ് സോണുകളിൽ നിന്ന് ദ്വാരങ്ങളുടെ സ്ഥാനങ്ങൾ ശരിയാക്കുക.
- കോർണർ ലിഫ്റ്റിംഗും സീലിംഗ് വിടവുകളും ഇല്ലാതാക്കാൻ സ്ക്വയർ പോട്ട് റിം ഉപയോഗിച്ച് ലിഡ് അളവുകൾ പൊരുത്തപ്പെടുത്തുക.
- എളുപ്പത്തിൽ വൃത്തിയാക്കുന്നതിനും ദീർഘകാല ഡിഷ്വാഷർ ഉപയോഗത്തിനുമായി ഘടന ഒപ്റ്റിമൈസ് ചെയ്യുക.
- പൂർണ്ണമായ അളവിലുള്ള സാങ്കേതിക ഡ്രോയിംഗുകൾ സമർപ്പിക്കുകയും ആദ്യ ലേഖന സാമ്പിൾ ഫ്ലാറ്റ്നെസും ക്രാക്ക് പരിശോധനയും പാസാക്കുകയും ചെയ്യുക.
- ട്രാൻസിറ്റ് തകരുന്നത് തടയാൻ പാക്കേജിംഗിൽ വ്യക്തിഗത കോർണർ പരിരക്ഷ ചേർക്കുക.
- എല്ലാ ഡൈമൻഷണൽ, മെറ്റീരിയൽ, ടോളറൻസ് ആവശ്യകതകൾ എന്നിവയ്ക്കൊപ്പം ഒരു സമ്പൂർണ്ണ RFQ ഡോക്യുമെൻ്റ് കംപൈൽ ചെയ്യുക.
ഈ സ്പെസിഫിക്കേഷനുകളെല്ലാം വ്യക്തമായി രേഖപ്പെടുത്തി, നിങ്ങൾക്ക് ആവർത്തിച്ചുള്ള സാമ്പിൾ ചെലവുകൾ കുറയ്ക്കാനും, വിൽപ്പനയ്ക്ക് ശേഷമുള്ള ബ്രേക്കേജ് ക്ലെയിമുകൾ കുറയ്ക്കാനും, നിങ്ങളുടെ സ്ക്വയർ ഗ്ലാസ് ലിഡ് OEM ഉത്പാദനം ഷെഡ്യൂളിൽ നിലനിർത്താനും കഴിയും.








