
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Квадратни калени стаклени капаци: Дизајн, вклопување и листа за проверка на спецификации за OEM
2026-10-29
Ако набавите квадратен калено стаклен капак за OEM проекти за садови, најголемиот ризик доаѓа од структурните слабости специфични за квадрат. За разлика од тркалезните стаклени капаци кои рамномерно го распределуваат стресот низ целата површина, квадратното стакло концентрира напнатост на четирите агли, што лесно доведува до пукање на аголот по калење или повторено термичко цикирање. Многу купувачи на ОЕМ се среќаваат со празнини, нерамни седишта и скршени примероци едноставно затоа што ги копираат стандардите за димензија за тркалезните стаклени капаци директно на квадратните производи. Овој водич е направен за инженери за производи, специјалисти за набавки и купувачи на увоз, покривајќи го целосниот дизајн, усогласувањето на димензиите, изборот на додатоци и работниот тек на одобрување примероци, приспособени исклучиво за Развој на капак од калено стакло.
1. Уникатни дизајнерски карактеристики на квадратни калено стаклени капаци
Овој дел одговара: Кои структурни разлики ги прават квадратните стаклени капаци повеќе склони кон дефект отколку кружните алтернативи?
- Основни информации: Острите квадратни агли создаваат голема концентрација на стрес; рамните прави рабови доведуваат до нерамномерно ладење за време на процесот на калење. Кружните капаци рамномерно ја шират термичката експанзија, додека квадратното стакло акумулира напрегање на затегнување во аголните зони, што ги прави аглите најчеста точка на фрактура.
- Технички забелешки: Квадратното калено стакло не може да ги користи истите параметри за калење како тркалезното стакло. Четирите агли мора да бидат претходно заоблени пред калење; острите прави агли носат многу висок ризик од пукање откако ќе заврши гаснењето.
- Избегнувајте содржина: Не ги проширувајте дискусиите на правила за дизајнирање на овални, правоаголни или тркалезни стаклени капаци.
- Факт што треба да се потврди: Точни параметри за прилагодување на млазот на воздухот за калење за квадратни стаклени празнини.
2. Точна дефиниција на димензија: должина, ширина и радиус на аголот
Овој дел одговара: Како точно да ги означите димензиите за да избегнете несовпаѓање со квадратните отвори за садови за готвење?
- Основни информации:
- Појаснете ја основната линија на мерењето: наведете дали должината и ширината се однесуваат на надворешната целокупна контура или на внатрешната заптивна усна што контактира со работ на садот.
- Радиусот на аголот не може да се преговара: Општо придржувано практично упатство за калено стакло е да се постави радиусот на аголното филе еднаков или поголем од дебелината на стаклото за да се намали можноста за кршење на аголот.
- Две дополнителни клучни димензии: висина на куполата (висина на лакот на капакот) и дебелина на стаклото, кои директно влијаат на клиренсот на редење и цврстината на конструкцијата.
- Практичен пример: За квадратен стаклен капак со дебелина од 5 mm, многу фабрикувачи препорачуваат да се започне со аголен радиус R5; потесните радиуси го зголемуваат ризикот од формирање на микропукнатини за време или по калењето.
- Избегнувајте содржина: Не воведувајте стандарди за мерење на дијаметар за тркалезни капаци.
- Факт што треба да се потврди: Индустриска димензионална толеранција за должина и ширина на квадратни калено стаклени капаци.
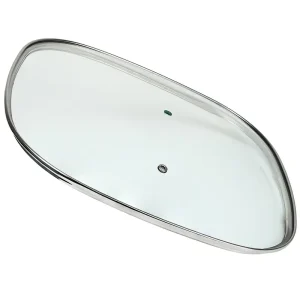
3. Барања за совпаѓање и запечатување на рабовите од капакот до садот за готвење
Овој дел одговара: Како да го задржите квадратниот капак рамен на работ на садот без искривување или празнини во аглите?
- Основни информации:
- Квадратните отвори на саксии имаат четири прави рабови плус четири закривени агли. Правите рабови лесно се вклопуваат, но четирите агли се склони кон кревање и формирање на протекување на воздух.
- Внатрешната контура на стаклениот капак мора точно да одговара на надворешниот профил на квадратниот раб на садот. Мало отстапување ќе создаде нерамномерен контакт и ќе предизвика капакот да се заниша напред-назад.
- Рамните квадратни капаци имаат поголем ризик од искривување од куполестите капаци; куполните дизајни ја распределуваат тежината порамномерно и го намалуваат кревањето на рабовите.
- Технички забелешки: Заптивната празнина најверојатно ќе се појави на четирите агли. Секогаш тестирајте го примерокот на вистинското тело на садот наместо само да ги проверувате димензиите на цртежот.
- Избегнувајте содржина: Не покривајте раствори за запечатување за тркалезни капаци на садовите за готвење.
- Факт што треба да се потврди: Прифатлива толеранција на јазот помеѓу квадратниот капак и работ на садот.
4. Избор на раб, рачка и додатоци за квадратни стаклени капаци
4.1 Опции за бандажи: раб од не'рѓосувачки челик наспроти силиконски раб
Овој дел одговара: Кој тип на бандажи работи подобро за квадратни стаклени капаци и какви граници за формирање постојат на аглите?
- Основни информации:
- Бандажите од нерѓосувачки челик (201 одделение за стоки од средна класа, 304 одделение за извозни нарачки од ЕУ и САД) обезбедуваат цврста заштита на рабовите. Четирите агли се најтешките позиции за формирање на металните бандажи; несоодветното свиткување ќе создаде напнатост и ќе го извлече стаклото од форма.
- Силиконските бандажи од типот на храна цврсто се вклопуваат на рабовите на садот и го елиминираат триењето метал-метал. Сепак, силиконското обликување со квадратен агол има повисоки барања за толеранција на мувла.
- Факт што треба да се потврди: Формирање ограничувања на бандажи од не'рѓосувачки челик на остри квадратни агли.
4.2 Типови рачки: C-тип, Т-тип, G-тип за квадратни капаци
Овој дел одговара: Како да се организираат дупки за монтирање за рачки од тип C, T и G-тип на квадратни стаклени капаци без да се активира напукнување на аголот?
- Основни информации:
- Дупките за монтирање на рачката мора да бидат подалеку од четирите зони на стрес на аглите. Работ на дупката треба да одржува безбедно растојание од аглите на капакот.
- Рачките за повлекување од типот C и G-типот се вклопуваат во големи квадратни капаци за складиште; Т-типот добро ја балансира тежината на средно квадратни капаци на тавата.
- Вкупната висина на рачката мора да се контролира за да може целосниот сет на садови за готвење да може да се натрупува во кабинетите.
- Практичен пример: рачките од типот G најчесто се избираат за квадратни капаци за тенџериња за супа, додека рачките од типот C се популарна опција за квадратни капаци за тави за пржење.
- Избегнувајте содржина: Не разговарајте за распоредот на рачката за тркалезни капаци.
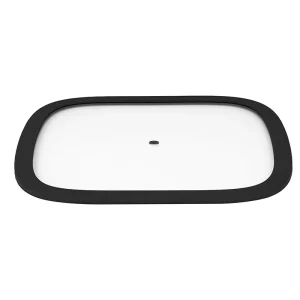
4.3 Изборни делови: отвори за вентилација на пареа и прилагодено лого
Основни информации: Дупките за вентилација на пареа не можат да се дупчат во близина на четирите агли, каде што стресот е најголем. Печатење на лого или ласерско офорт треба да се постави на централната рамна површина, подалеку од зоните на затегнување на рабовите.
5. Балансирање на карактеристиките на дизајнот со практични потреби за примена
Овој дел одговара: Како да се балансира цврстината на структурата, перформансите на запечатување, складирањето на натрупување и издржливоста на машината за миење садови во дизајнот на еден квадратен капак?
- Основни информации:
- Дарежливите аголни радиуси ги подобруваат перформансите против пукање без да го жртвуваат изгледот.
- Контролирајте ја висината на рачката строго за да обезбедите вгнездено натрупување без судир помеѓу капаците и саксиите.
- Минимизирајте ги тесните празнини и заварените споеви за да се намали акумулацијата на маснотии; едноделните шупливи рачки полесно се чистат од повеќеделните заварени структури.
- Квадратните стаклени капаци се соочуваат со поголем ризик од термички шок; целиот склоп мора да издржи повторени циклуси топло-ладно без олабавување или пукање.
- Факт што треба да се потврди: Стандардни параметри за тестирање на термички шок за капаци од калено стакло за садови.
6. ОЕМ Цртеж, Примерок за пред-производство и Потврда за спецификација
6.1 Клучни параметри за означување на инженерските цртежи
Основни информации: Техничкиот цртеж мора да ги содржи сите овие ставки без пропуст: вкупна должина и ширина, радиус на аголот, дебелина на стаклото, висина на куполата, растојание од центарот на дупката на рачката, барања за гребенот на дупката, преглед на раб и димензии на монтирање на рачката. Недостасува радиус на аголот е главната причина за отстапување на примерокот во OEM проектите со квадратен капак.
6.2 Постапка за одобрување на примерок пред производство
Основни информации: Секогаш произведувајте примерок од првиот напис пред масовното производство. Критичниот чекор на проверка е поставување на примерокот на вистинското квадратно тело на садот за да се провери плошноста на четири агли и перформансите на запечатување. Проверете го секој агол за ситни микро пукнатини предизвикани од нерамномерно калење.
6.3 Избегнувајте вообичаени отстапувања на примерокот
Основни информации: Многу купувачи само ја означуваат должината и ширината на цртежите и го игнорираат радиусот на аголот, што доведува до стакло со остри агли што пука веднаш по калењето. Никогаш не копирајте стандарди за димензии од тркалезни стаклени капаци до квадратни дизајни.
7. Пакување и заштита пред испорака за квадратни стаклени капаци
Овој дел одговара: Како да се заштитат кревките квадратни агли од удари за време на испораката?
- Основни информации:
- Четирите агли се најранливите делови за време на транзитот; за секое парче се препорачуваат индивидуални пластични агли заштитници.
- Одделете го секој поединечен стаклен капак со изолациона хартија за да спречите гребнатини на површината и чипкање на рабовите.
- Користете поделени внатрешни картони за да избегнете меѓусебен судир помеѓу капаците во внатрешноста на надворешната кутија за испорака.
- Факт што треба да се потврди: Стандардна шема за извозно пакување за квадратни калено стаклени капаци.
8. Целосна содржина на лист со спецификации за купувачите
Овој дел одговара: Кои ставки мора да се пополнат во листот со спецификации за набавка за да се елиминираат повторените ревизии на примероците?
Основни информации за списокот за проверка:
- Надворешна должина, надворешна ширина и радиус на аголот на квадратниот капак
- Дебелина на стакло и висина на куполата
- Материјал на раб: 201 / 304 не'рѓосувачки челик или силикон за храна
- Стил на рачка: C-тип, T-тип или G-тип, плус чекор на отворот за монтирање
- Положба и големина на отворот за вентилација на пареа (ако е потребно)
- Површинска завршница: полиран, четкан или мат
- Барања за сертификација на материјали, толеранција на димензии и склопување
- Барања за пакување и стандарди за прифаќање на првиот примерок
9. Често поставувани прашања (ЧПП)
П1: Може ли повторно да издупчам нови отвори за монтирање на завршено калено квадратно стакло за да ги собере постоечките рачки?
А: Не. Штом стаклото ќе заврши со калење, секое секундарно дупчење ќе предизвика веднаш кршење. Сите положби на дупките мора да се фиксираат пред да започне процесот на калење, а распоредот на дупките мора да ги избегнува четирите агли под висок стрес.
П2: Зошто квадратните калено стаклени капаци најчесто пукаат на четирите агли по термалното возење?
А: Квадратните агли создаваат концентриран напон на истегнување за време на загревањето и ладењето. Ако радиусот на аголот е премногу мал или рабовите не се глатко заоблени, микропукнатините брзо ќе се прошират по повторените температурни промени и на крајот ќе го скршат стаклото.
П3: Како да изберам помеѓу рачки од тип C и G-тип за квадратни капаци на садови за готвење?
А: Рачките од типот G имаат поголема вертикална висина и се вклопуваат во длабоки квадратни саксии. Рачките од типот C имаат понизок профил, што ги прави посоодветни за плитки квадратни тави за пржење и тави. Двете отвори за рачката мора да држат безбедно растојание од аглите на капакот.
Q4: Каква димензионална толеранција треба да поставам за должината и ширината на квадратно калено стакло капак?
А: Потребна е строга контрола на толеранцијата за да се обезбеди целосен контакт со работ на садот. Потврдете го точниот опсег на толеранција со вашата фабрика за преработка на стакло пред да ги финализирате документите за цртежот и RFQ.
Заклучок: Конечна листа за проверка на OEM за квадратни калени стаклени капаци
Пред да ја потврдите вашата нарачка OEM за квадратен калено стаклен капак, поминете низ оваа кондензирана листа за проверка за да ги спречите повеќето инженерски дефекти и преработката на примерокот:
- Потврдете ја должината, ширината и радиусот на аголот, следејќи го практичното упатство дека радиусот на филето не е помал од дебелината на стаклото за да се намали стресот на аголот.
- Финализирајте го материјалот на ободот и растворите за формирање на агол за да избегнете нерамномерно затегнување на стаклените рабови.
- Изберете рачки од тип C, T или G-тип и поправете ги позициите на дупките подалеку од четирите зони на стрес на аголот.
- Поврзете ги димензиите на капакот со квадратниот раб на тенџерето за да ги елиминирате празнините за подигнување и запечатување на аголот.
- Оптимизирајте ја структурата за лесно чистење и долгорочна употреба во машина за миење садови.
- Поднесете технички цртежи со целосно димензионирање и поминете ја проверката на плошноста и пукнатината на примерокот од првата статија.
- Додадете индивидуална заштита на аголот во пакувањето за да спречите транзитно кршење.
- Составете комплетен RFQ документ со сите барања за димензии, материјали и толеранција.
Со јасно документирани сите овие спецификации, можете да ги намалите повторените трошоци за земање примероци, да ги намалите барањата за кршење по продажбата и да го одржувате производството на OEM со квадратен стаклен капак според распоредот.








