
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hvad en professionel producent af hærdet glaslåg bør tilbyde
2026-11-12
En professionel producent af hærdet glaslåg er ikke defineret af et enkelt certifikat, et showroom eller et konkurrencedygtigt tilbud. Disse signaler er lette at præsentere og næsten ubrugelige til at forudsige, om et parti af låg vil matche den godkendte prøve, om glasset er blevet konsekvent varmebehandlet, eller om papirarbejdet vil overleve en revision. Det, der adskiller en professionel leverandør fra en opportunistisk, er et sæt gentagelige muligheder, som kan kontrolleres, dokumenteres og sammenlignes på tværs af kandidater.
Denne artikel organiserer disse muligheder i fire dimensioner: temperering og kvalitetskontrol, produktudvikling og tilpasning, inspektion og dokumentation samt levering og kommunikation. Det er en generel evalueringsramme, ikke en påstand om, at en bestemt leverandør – inklusive denne side – besidder alle de nævnte muligheder. Brug det som en interviewguide, et revisionsforberedelsesværktøj og en måde at sammenligne beviser på frem for løfter.
1. Hvad betyder "professionel" i denne evalueringsramme
Professionalisme i fremstilling af hærdet glaslåg er en sammensætning af procesdisciplin og kommerciel pålidelighed. En leverandør kan have en moderne ovn og stadig fejle en revision, fordi der mangler batch-registreringer, eller en specifikationsændring aldrig blev godkendt. Omvendt kan en mindre operation være professionel, hvis dens proceskontrol er dokumenteret, dens påstande matcher dens beviser, og den kommunikerer afvigelser, før køberen opdager dem.
Rammen i denne artikel evaluerer fire kapacitetsdimensioner:
- Tempereringsproces og kvalitetskontrol—om selve glasset er konsekvent og verificerbart varmebehandlet, og om produktionen er sporbar.
- Produktudvikling og tilpasningsrespons— om leverandøren kan gå fra et krav til en valideret prøve uden at miste kontrollen over specifikationen.
- Inspektion, test og dokumentstyring– om kvalitetskrav er understøttet af optegnelser og rapporter, som en køber eller revisor faktisk kan bruge.
- Leverings- og kommunikationsevne– om planlægning, pakning og problemeskalering håndteres med samme disciplin som produktion.
Hver dimension bør vurderes gennem fire typer af beviser: dokumenter, prøver og testrapporter, direkte observation (på stedet eller ved live-video) og leverandørens kommunikationsrekord. En leverandør, der kan producere dokumenter, men modstår observation, er ikke det samme som en, der hilser begge dele velkommen. En tabel som den nedenfor er et nyttigt udgangspunkt, før du anmoder om noget specifikt.
| Kapacitetsdimension | Kerne verifikationsspørgsmål | Acceptable beviser | Almindelig svagt signal |
|---|---|---|---|
| Tempering & QC | Kan du vise kontrolleret varmebehandling og batchsporbarhed? | Procesregistreringer, kalibreringslogfiler, fragmenteringsrapporter knyttet til batches | Påstande om "høj kvalitet" uden registreringer på batchniveau |
| Udvikling & tilpasning | Kan du tage et krav til en stabil produktionsspecifikation? | Designgennemgangsbemærkninger, godkendte prøver, ændringsregistreringer | Tilpasning tilbydes uden en ændringskontrolproces |
| Eftersyn og dokumentation | Stemmer dine inspektions- og testregistreringer med det afsendte produkt? | Inspektionsplaner, testrapporter med prøve-id'er, dokumentversionskontrol | Rapporter, der ikke kan knyttes til det leverede parti |
| Levering & kommunikation | Kan du planlægge gennemsigtigt og lukke korrigerende handlinger? | Produktionsplaner, emballagespecifikationer, CAPA-registreringer | Leveringsdatoer angivet uden produktionsgennemgang |
2. Kapacitetsdimension 1: Tempereringsproces og kvalitetskontrol
Hærdning er den egenskab, der mest direkte adskiller et sikkerhedsrelevant glaslåg fra en almindelig glasskive. Evalueringen her handler ikke om, hvorvidt en leverandør ejer en tempereringsovn. Det handler om, hvorvidt leverandøren kan påvise, at ovnen er styret, processen overvåges, og outputtet er verificeret i forhold til en gældende standard.
2.1 Indgående glas- og proceskontrol
En professionel producent begynder kontrol før anløbning. Spørg, hvordan indgående glas identificeres, hvordan ovnens nøgleparametre registreres, og hvordan udstyrskalibrering er planlagt. Optegnelserne skal give en anmelder mulighed for at forbinde et færdigt låg tilbage til en produktionskørsel, ikke blot til en måneds output.
En praktisk test er at anmode om en batch-record for en nylig ordre og spore den frem: råmaterialeparti, tempereringskørsel, kantbehandling og slutinspektion. Hvis leverandøren kan producere en sammenhængende vej, er processtyring reel. Hvis sporet stopper ved lageret, er påstanden om "sporbarhed" overfladisk. Kalibreringsoptegnelser for måleudstyr og vedligeholdelseslogfiler for tempereringslinjen hører til i samme bevissæt.
2.2 Tempering, kantbehandling og termisk sikkerhed
Den mest anerkendte verifikationsmetode for fuldt hærdet glas er fragmenteringstesten. I henhold til EN 12150-1 skal fuldt hærdet glas bryde i adskillige små, relativt kubiske fragmenter med et minimumstal på 40 fragmenter i et 50 mm × 50 mm tælleområde for 4-12 mm glas. GB 15763.2 anvender en sammenlignelig logik til bygningssikkerhedsglas med krav til fragmentering i et defineret tælleområde for almindelige tykkelser.
Et kogegrejs glaslåg er dog ikke en bygningsrude, og en professionel leverandør bør kunne forklare, hvilken standard der rent faktisk styrer produktet. EN 12983-2 (2023, som ændret i 2025) er den europæiske standard, der inkluderer dedikerede test for kogegrejs glaslåg: en stålkuglestødtest i bilag B og en fragmenteringstest i bilag C, hvor sidstnævnte kræver mindst 40 partikler i en 50 mm firkant for termisk hærdede låg. En kinesisk gruppestandard, T/CNAGI 004—2023, adresserer grydelåg af hærdet glas direkte, og dækker materialesikkerhed, mekanisk slagfasthed, fragmenteringstilstand og termisk stødbestandighed. ASTM C1048 er derimod skrevet til monolitisk fladt glas, der bruges i almindelig bygningskonstruktion, ikke til låg til køkkengrej. En leverandør, der citerer ASTM C1048 uden kvalifikation til et glaslåg, bruger enten den forkerte reference eller er upræcis med hensyn til omfanget; en professionel leverandør vil skelne mellem den standard, den tester efter, og den standard, der gælder for produktkategorien.
Kantbehandling fortjener lige stor opmærksomhed. Spåner, revner eller utilstrækkelig søm ved fælgen koncentrerer belastningen og kan forårsage fejl under normal håndtering eller termisk cykling. En visuel kantinspektion under kontrolleret belysning er en grundlæggende ind- og proceskontrol, og leverandøren bør have et skriftligt acceptkriterium for kantkvalitet.
2.3 Batchsporbarhed og uoverensstemmende produktkontrol
Sporbarhed er rygraden i ansvarlighed. En professionel producent kan tage et færdigt låg og identificere glaspartiet, hærdningskørsel, kantbearbejdningsbatch og inspektionsrekord forbundet med det. Dette er ikke en bureaukratisk øvelse. Uden den kan en fragmenteringsfejl eller en dimensionsdrift ikke begrænses til et mistænkt parti.
Spørg, hvordan uoverensstemmende produkt er isoleret. Er der et udpeget karantæneområde? Er omarbejdnings- og skrotbeslutninger dokumenteret? Identificerer leverandørens registrering af korrigerende handlinger årsagen, indeslutningshandlingen og verifikationstrinnet? En leverandør, der kan vise en lukket afvigelsespost fra de seneste seks måneder, demonstrerer mere end én, der præsenterer en tom skabelon.
3. Kapacitetsdimension 2: Produktudvikling og tilpasningsrespons
Tilpasning sælges ofte som en menu med muligheder. Det professionelle spørgsmål er ikke "Kan du lave en anden størrelse eller form?" men "Kan du tage et krav gennem gennemførlighed, prøveudtagning, godkendelse og produktion uden at miste kontrollen over den aftalte specifikation?"
3.1 Designgennemgang og gennemførlighedsfeedback
En professionel leverandør accepterer ikke blot en tegning. Den gennemgår kravet og returnerer struktureret feedback: hvilke dimensioner der påvirker hærdningsensartethed, hvilke kantprofiler er kompatible med den tilsigtede fælg- eller knopsamling, og hvilke tolerancer er realistiske for den valgte proces. Denne feedback bør ske før prøvetagning, ikke efter en mislykket prøve.
Et nyttigt verifikationsspørgsmål er: "Hvilke oplysninger har du brug for fra os, før du kan bekræfte gennemførligheden, og hvilke risici ser du i det nuværende krav?" En leverandør med reel udviklingsevne vil have en tjekliste og vil rejse specifikke bekymringer. En leverandør uden det vil kun bede om en målpris og en mængde.
3.2 Arbejdsgang for prøveudtagning, værktøj og godkendelse
Vejen fra prøve til masseproduktion er der, hvor tilpasningsprojekter oftest fejler. Leverandøren skal være i stand til at beskrive et defineret prøveudtagningstrin, kriterierne for prøvegodkendelse, hvordan den godkendte prøve forsegles eller fryses som reference, og hvordan værktøjs- eller opspændingsstatus registreres.
Anmod om prøvegodkendelsesposten for et nyligt tilpasningsprojekt. Den skal indeholde de målte dimensioner, inspektionsresultatet, kundens godkendelsesreference og datoen. Hvis leverandøren kan vise, at produktionspartiet er kontrolleret i forhold til den godkendte prøve, fungerer arbejdsgangen. Hvis den godkendte prøve kun eksisterer som et fotografi i en chattråd, er arbejdsgangen uformel.
3.3 Tilpasningsomfang og ændringskontrol
En professionel producent er klar over, hvad den kan og ikke kan tilpasse. Omfanget bør beskrives i form af bekræftede muligheder – dimensioner, kantbehandling, hul- eller udluftningskonfiguration, fastgørelse af knop eller håndtag og emballage – i stedet for brede påstande om "OEM/ODM-kapacitet".
Forandringskontrol er den mere afslørende test. Når en specifikation ændres – selv en lille dimensionsjustering – skal der være en registrering af, hvad der er ændret, hvorfor, hvem godkendte den, hvilket produktionsbatch den gælder for, og om genvalidering var påkrævet. Uden dette kan en køber modtage låg, der individuelt er inden for tolerancen, men som tilsammen er forskellige fra den godkendte prøve. En leverandør, der ikke kan vise en ændringsrecord, er en leverandør, der ikke kan garantere batch-til-batch-konsistens.
4. Kapacitetsdimension 3: Inspektion, test og dokumentstyring
Test uden dokumentation er en anekdote. Dokumentation uden test er en arkiveringsøvelse. Den professionelle standard er et dokumenteret inspektions- og testsystem, hvor hver rapport kan knyttes til en prøve, en batch og en specifikation.
4.1 Inspektionsplan og igangværende kontroller
Spørg efter inspektionsplanen for hærdet glaslåg: hvad kontrolleres ved indkommende, igangværende og sidste faser, hvordan prøveudtagning bestemmes, hvad acceptkriterierne er, og hvor resultaterne registreres. En troværdig plan vil omfatte dimensionskontrol, visuel inspektion for bobler, ridser og kantfejl og funktionelle kontroller, der er relevante for lågets samling.
En stærk leverandør kan forklare, hvordan et resultat uden for specifikationen udløser eskalering. En svag leverandør beskriver inspektion som "100 % fuld inspektion" uden at definere, hvad der kontrolleres, i forhold til hvilken standard, eller hvad der sker, når der konstateres en defekt. "Fuld inspektion" er ikke et kvalitetssystem; det er et personalekrav.
4.2 Testrapporter og gældende standarder
Testrapporten er et af de mest misbrugte dokumenter i leverandørevaluering. En professionel rapport identificerer standarden og versionen, beskriver prøven (inklusive dimensioner og tykkelse), angiver testbetingelserne og rapporterer resultatet efter et defineret acceptkriterium.

For kogegrejs glaslåg er det første prioritet at fastslå, om rapporten omhandler produktkategorien. En fragmenterings- eller indvirkningsrapport, der citerer EN 12983-2 bilag B eller bilag C, er direkte anvendelig på kogegrejs låg. En rapport, der citerer en bygningsglasstandard, kan stadig indeholde nyttige fragmenteringsdata, men dens omfang skal kvalificeres. Afhængigt af destinationsmarkedet og købers specifikation kan yderligere test omfatte materialesikkerhed i kontakt med fødevarer, udholdenhed ved termisk stød og mekanisk påvirkning under forhold, der simulerer håndtering og madlavning.
Køber bør kontrollere, om rapportens eksempelbeskrivelse stemmer overens med det produkt, der købes. En fragmenteringsrapport for en 5 mm flad glasrude validerer ikke automatisk et 4 mm låg med en boret dampventil. Leverandøren skal være i stand til at forklare forholdet mellem den testede prøve og produktionskonfigurationen.
4.3 Dokumentpakke til købere og revisorer
En professionel producent vedligeholder en dokumentpakke, der kan deles med en køber eller revisor uden en last-minute scramble. Dette omfatter som minimum den aktuelle inspektionsplan, en prøve af nyere inspektionsregistreringer, gældende testrapporter med prøvesporbarhed, kalibreringsregistreringer for kritisk måleudstyr og en afvigelse eller korrigerende handling, hvis en sådan findes.
Versionskontrol betyder lige så meget som dokumenteksistens. En inspektionsplan dateret for tre år siden og aldrig revideret er et tegn på, at systemet ikke vedligeholdes. Spørg, hvordan dokumenter opdateres, når en proces eller et produkt ændres, og hvem der godkender ændringen. En leverandør, der kan producere en dokumentversionslog, demonstrerer et niveau af ledelsesdisciplin, som en stak udaterede certifikater ikke gør.
5. Kapacitetsdimension 4: Leverings- og kommunikationsevne
Leveringsevne handler ikke kun om hastighed. Det handler om, hvorvidt leverandøren kan fortælle køberen sandheden om timing, beskytte produktet under transport og reagere på problemer med en proces frem for en undskyldning.
5.1 Planlægning, leveringstid og kapacitetsgennemsigtighed
En professionel leverandør bekræfter en ordre mod en produktionsgennemgang, ikke mod et salgsmål. Spørg, hvordan den tilbudte leveringstid blev beregnet, hvad den aktuelle produktionsbelastning er, og hvad der sker, hvis der opstår en råvareforsinkelse. En leverandør, der kan beskrive sin planlægningslogik og dens begrænsninger, er mere pålidelig end en, der lover en kort leveringstid uden kvalifikationer.
Kapacitetskrav skal krydstjekkes i forhold til synligt udstyr og bemanding under en audit eller live-videogennemgang. Et månedligt outputtal, der ikke kan forenes med antallet af hærdningslinjer og skift, er et advarselstegn, ikke en forhandlingsposition.
5.2 Pakning, håndtering og logistikkoordinering
Glaslåg er sårbare over for kantafslag og brud under transport. Emballagen skal være specificeret, ikke improviseret. Spørg efter emballagespecifikationen for det faktiske produkt: indre adskillelse, kantbeskyttelse, kartonstyrke og pallekonfiguration. Hvis leverandøren ikke kan levere en emballagetegning eller -specifikation, er beskyttelsesniveauet udefineret.
Logistikkoordinering er en del af kapaciteten. Leverandøren bør være i stand til at levere forsendelsesdokumenter konsekvent og kommunikere afvigelser – overbelastning af havne, transportørskift, toldspærringer – før de bliver overraskelser. En leverandør, der behandler logistik som købers problem efter containerens afgang, er kun delvist professionel.
5.3 Kommunikation, eskalering og korrigerende handling
Den sidste test af professionalisme er, hvad der sker, når noget går galt. En leverandør med en fungerende eskaleringsproces vil identificere en ansvarlig kontaktperson, anerkende problemet inden for et defineret vindue, indeholde det mistænkte produkt, undersøge årsagen og foreslå en korrigerende handling med et verifikationstrin.
Bed om en redigeret korrigerende handlingspost fra et tidligere kvalitetsproblem. Registreringen skal vise problembeskrivelsen, den umiddelbare indeslutning, den grundlæggende årsagsanalyse, den korrigerende handling og effektivitetskontrollen. En leverandør, der ikke kan producere sådan en plade - eller producerer en, der stopper ved "vi vil være mere opmærksomme" - har ikke demonstreret et lukket kredsløb.
6. Kompetencetjekliste og almindelige mangler
Den følgende tjekliste konverterer de fire dimensioner til spørgsmål, som en køber eller revisor kan bruge direkte. Det er ikke en scoringsmodel. Dens formål er at generere beviser, ikke at belønne en leverandør, der svarer sikkert.
6.1 Tjekliste til kontrol af vare-for-vare
| Område | Spørgsmål at stille | Bevis at anmode om |
|---|---|---|
| Tempering & QC | Kan du spore et færdigt låg til dets glasparti og tempereringsløb? | Batch record prøve; kalibreringslog |
| Tempering (testbevis) | Hvilken fragmenterings- eller stødstandard tester du for låg til køkkengrej? | Testrapport med prøve-id og acceptkriterium |
| Udvikling | Hvilken gennemførlighedsfeedback giver du før prøveudtagning? | Design gennemgangstjekliste eller prøveanmeldelsesnoter |
| Udvikling | Hvordan styres og kommunikeres en specifikationsændring? | Skift rekord med godkendelse og effektiv batch |
| Eftersyn og dokumentation | Hvad dækker din inspektionsplan, og hvordan bestemmes prøveudtagningen? | Nuværende inspektionsplan; seneste kontroloptegnelser |
| Eftersyn og dokumentation | Kan hver testrapport knyttes til den leverede batch? | Rapport med prøvebeskrivelse og batchreference |
| Levering & kommunikation | Hvordan blev den angivne leveringstid beregnet? | Produktionsgennemgang eller planlægningsrekord |
| Levering & kommunikation | Kan du vise en lukket korrigerende handling fra det seneste år? | CAPA-record med rodårsag og verifikation |
6.2 Almindelige svagheder og røde flag
- Certifikater uden prøvesporbarhed. Et overensstemmelsescertifikat er ikke det samme som en testrapport for det produkt, der købes.
- Rapporter, der ikke matcher produktet. En fragmenteringsrapport for en flad bygningsrude validerer ikke et låg med huller og en kantsamling.
- Sporbarhed, der stopper på lageret. Batchidentifikation, der ikke kan forbinde et færdigt låg til en tempereringskørsel, er ikke sporbar.
- Tilpasning uden ændringskontrol. Hvis leverandøren ikke kan vise en ændringsregistrering, kan det "tilpassede" produkt afvige fra den godkendte prøve.
- Inspektion beskrevet som "100%", men udefineret. Fuld inspektion uden en inspektionsplan og acceptkriterier er en påstand, ikke en kontrol.
- Korrigerende handlinger, der stopper ved undskyldning. En post, der ikke identificerer rodårsagen og verifikationen, lukker ikke sløjfen.
- Kapacitetskrav, der ikke stemmer overens med udstyr. Et produktionstal, der ikke kan forklares med synlige linjer og forskydninger, fortjener et opfølgende spørgsmål.
6.3 Remote vs. On-Site Verifikation
Fjernbekræftelse kan dække dokumentgennemgang, testrapportvalidering, prøveinspektion og en live-videogennemgang af produktionsområdet og lageret. Det kan ikke fuldt ud erstatte fysisk observation af kantbearbejdning, ovnbelastning eller emballeringspraksis. Hvis fjerngennemgang viser uoverensstemmelser, bør et besøg på stedet målrettes mod det specifikke hul: batchregistreringshylden, karantæneområdet eller kalibreringsstationen.
En leverandør, der modstår selv en planlagt live-video-gennemgang og samtidig hævder fuld kapacitet, giver information om sit tillidsniveau, ikke kun sin logistik.
7. FAQ: Evaluering af en producent af hærdet glaslåg
Hvilke dokumenter skal jeg anmode om først? Start med den aktuelle inspektionsplan, en prøvebatch-record, en nylig testrapport med prøvesporbarhed og en kalibreringspost for kritisk måleudstyr. Hvis leverandøren ikke kan fremstille disse fire dokumenter i et sammenhængende sæt, vil dybere tekniske spørgsmål ikke være produktive, før dokumentsystemet er behandlet.
Hvordan kan jeg verificere tempereringskvaliteten før masseproduktion? Bed om fragmenterings- eller stødtestrapporten, der gælder for konfigurationen af kogegrejelåget, ikke en generisk bygningsglasrapport. Tjek, at prøvebeskrivelsen stemmer overens med det påtænkte produkt, og at acceptkriteriet er angivet. Hvis rapporten ikke kan knyttes til en prøve eller batch, skal du behandle den som en kapacitetsindikator frem for produktbevis.
Beviser tilpasningsevnen alene, at en producent er professionel? Nej. Tilpasning uden ændringskontrol giver variation. En professionel leverandør kan vise et prøveudtagnings- og godkendelsesworkflow, en forseglet referenceprøve og en ændringspost, der forbinder den godkendte specifikation med produktionspartiet.
Hvad hvis en leverandør ikke kan levere fuldstændige beviser? Ufuldstændige beviser er almindelige. Evalueringsspørgsmålet er, hvordan leverandøren reagerer. En professionel leverandør vil erkende hullet og foreslå en vej til at lukke det. En leverandør, der afviser anmodningen eller tilbyder mundtlig forsikring i stedet for optegnelser, har fortalt dig noget vigtigt om sit operativsystem.
8. Konklusion: Brug af tjeklisten til at træffe en leverandørbeslutning
En professionel producent af hærdet glaslåg demonstrerer kontrol på fire områder: hærdning, dokumentation, tilpasningsstyring og problemlukning. Tjeklisten i denne artikel er designet til at frembringe beviser i hvert område, ikke til at producere en score.
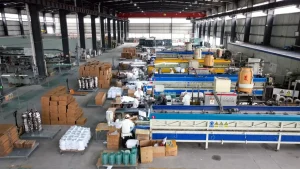
En praktisk beslutningsvej er: screen med tjeklisten, anmod om dokumentpakken, gennemgå prøver og testrapporter i forhold til det påtænkte produkt, verificer hullerne gennem live- eller on-site observation, og bekræft, at korrigerende handlinger er lukket med beviser. Hvis en leverandør ikke kan overholde rammerne i dag, men kan vise en troværdig plan for at lukke specifikke huller, er det en anden kommerciel samtale fra en leverandør, der slet ikke kan vise hullerne.
Hvis du vurderer en producent af hærdet glaslåg for en køkkengrejserie, er næste trin at sende kapacitetsspørgsmål og dokumentanmodninger før den første prøvebestilling. Svarene - og den hastighed og fuldstændighed, de ankommer med - vil fortælle dig mere end et katalog. Hvis du gerne vil diskutere dine specifikke krav eller anmode om vores seneste testrapporter, bedes du venligst kontakt vores team.








