
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Шта професионални произвођач поклопца од каљеног стакла треба да обезбеди
2026-11-12
Професионални произвођач поклопца од каљеног стакла није дефинисан ни једним сертификатом, изложбеним салоном или конкурентском понудом. Те сигнале је лако представити и скоро бескорисни за предвиђање да ли ће серија поклопаца одговарати одобреном узорку, да ли је стакло константно термички обрађено или ће папирологија преживети ревизију. Оно што разликује професионалног добављача од опортунистичког је скуп поновљивих способности које се могу проверити, документовати и поредити међу кандидатима.
Овај чланак организује те могућности у четири димензије: каљење и контрола квалитета, развој и прилагођавање производа, инспекција и документација, и испорука и комуникација. То је општи оквир за процену, а не тврдња да било који одређени добављач — укључујући ову локацију — поседује све наведене могућности. Користите га као водич за интервју, алат за припрему ревизије и начин да упоредите доказе, а не обећања.
1. Шта „професионално“ значи у овом оквиру евалуације
Професионализам у производњи поклопаца од каљеног стакла је спој дисциплине процеса и комерцијалне поузданости. Добављач може да има модерну пећ и да ипак не успе на ревизији јер недостају записи о серијама или промена спецификације никада није одобрена. Супротно томе, мања операција може бити професионална ако су њене контроле процеса документоване, њене тврдње одговарају доказима и саопштавају одступања пре него што их купац открије.
Оквир у овом чланку оцењује четири димензије способности:
- Процес каљења и контрола квалитета—да ли је само стакло доследно и проверљиво термички обрађено и да ли је производња следљива.
- Развој производа и одговор на прилагођавање—да ли добављач може да пређе са захтева на валидирани узорак без губљења контроле над спецификацијом.
- Инспекција, тестирање и управљање документима—да ли су тврдње о квалитету поткријепљене записима и извјештајима које купац или ревизор заиста може користити.
- Способност испоруке и комуникације—да ли се планирање, паковање и ескалација проблема третирају на истој дисциплини као и производња.
Сваку димензију треба проценити кроз четири врсте доказа: документе, узорке и извештаје о испитивању, директно посматрање (на лицу места или путем видео снимка уживо) и запис комуникације добављача. Добављач који може да произведе документе, али се опире посматрању није исто што и онај који поздравља обоје. Табела попут оне испод је корисна полазна тачка пре него што затражите било шта конкретно.
| Димензија способности | Основно питање за верификацију | Прихватљиви докази | Уобичајени слаб сигнал |
|---|---|---|---|
| Каљење & КЦ | Можете ли показати контролисану топлотну обраду и следљивост серије? | Записи процеса, дневници калибрације, извештаји о фрагментацији везани за серије | Тврдње о „високом квалитету“ без записа на нивоу серије |
| Развој и прилагођавање | Можете ли да испуните захтев за стабилну производну спецификацију? | Белешке о прегледу дизајна, одобрени узорци, записи о променама | Прилагођавање се нуди без процеса контроле промена |
| Инспекција и документација | Да ли се ваши записи о инспекцији и тестирању подударају са испорученим производом? | Планови инспекције, извештаји о испитивању са идентификаторима узорака, контрола верзије документа | Извештаји који се не могу повезати са испорученом серијом |
| Достава и комуникација | Можете ли транспарентно планирати и затворити корективне радње? | Распореди производње, спецификације паковања, ЦАПА записи | Датуми испоруке дати без прегледа производње |
2. Димензија способности 1: Процес каљења и контрола квалитета
Каљење је способност која најдиректније одваја стаклени поклопац који је релевантан за безбедност од обичног стакленог диска. Овде се процена не односи на то да ли добављач поседује пећ за каљење. Реч је о томе да ли добављач може да докаже да је пећ контролисана, да се процес надгледа и да је излаз верификован у односу на важећи стандард.
2.1 Долазно стакло и контрола процеса
Професионални произвођач почиње контролу пре каљења. Питајте како се идентификује долазно стакло, како се бележе кључни параметри пећи и како се планира калибрација опреме. Записи би требало да омогуће рецензенту да повеже готов поклопац са производним циклусом, а не само са месецом производње.
Практични тест је да се захтева евиденција серије за недавну поруџбину и да се прати даље: серија сировог материјала, поступак каљења, обрада ивица и коначна инспекција. Ако добављач може да произведе кохерентну путању, контрола процеса је стварна. Ако се траг заустави у складишту, тврдња о „следљивости“ је површна. Евиденција о калибрацији мерне опреме и дневници одржавања линије за каљење спадају у исти скуп доказа.
2.2 Каљење, обрада ивица и термичка сигурност
Најпризнатији метод верификације за потпуно каљено стакло је тест фрагментације. Према ЕН 12150-1, потпуно каљено стакло мора да се разбије на бројне мале, релативно коцкасте фрагменте, са минималним бројем од 40 фрагмената у области бројања 50 мм × 50 мм за стакло од 4–12 мм. ГБ 15763.2 примењује упоредиву логику на грађевинско сигурносно стакло, са захтевима за бројање фрагмената у дефинисаној области бројања за уобичајене дебљине.
Међутим, стаклени поклопац посуђа није грађевинско окно и професионални добављач би требао бити у стању да објасни који стандард заправо регулише производ. ЕН 12983-2 (2023, са изменама и допунама 2025.) је европски стандард који укључује наменске тестове за стаклене поклопце посуђа: испитивање удара челичне кугле у Анексу Б и тест фрагментације у Анексу Ц, при чему је последње потребно најмање 40 честица у квадрату од 50 мм за термички ојачане поклопце. Кинески групни стандард, Т/ЦНАГИ 004—2023, односи се директно на поклопце лонаца од каљеног стакла, покривајући сигурност материјала у контакту са храном, отпорност на механички удар, стање фрагментације и отпорност на топлотни удар. АСТМ Ц1048, напротив, написан је за монолитно равно стакло које се користи у општој грађевинској конструкцији, а не за поклопце посуђа. Добављач који цитира АСТМ Ц1048 без квалификације за стаклени поклопац или користи погрешну референцу или је непрецизан у погледу обима; професионални добављач ће направити разлику између стандарда за који тестира и стандарда који се примењује на категорију производа.
Обрада ивица заслужује једнаку пажњу. Чипови, пукотине или недовољно зашивање на напону концентрованог наплатка и могу да изазову квар током нормалног руковања или термичког циклуса. Визуелна инспекција ивица под контролисаним осветљењем је основна улазна провера и провера у току процеса, а добављач треба да има писмени критеријум прихватања квалитета ивица.
2.3 Следљивост серије и контрола неусаглашених производа
Следљивост је окосница одговорности. Професионални произвођач може узети готов поклопац и идентификовати стаклену серију, процес каљења, шаржу за обраду ивица и евиденцију о инспекцији која је повезана са њим. Ово није бирократска вежба. Без тога, неуспјех фрагментације или димензионални помак не могу бити задржани на сумњивој парцели.
Питајте како је неусаглашени производ изолован. Да ли постоји одређена карантинска зона? Да ли су одлуке о преради и укидању документоване? Да ли списак исправних радњи добављача идентификује основни узрок, мере задржавања и корак верификације? Добављач који може да покаже затворену евиденцију о неусаглашености из последњих шест месеци показује више од једног који представља празан шаблон.
3. Димензија способности 2: Развој производа и одговор на прилагођавање
Прилагођавање се често продаје као мени опција. Професионално питање није "Можете ли направити другу величину или облик?" али „Можете ли да испуните захтев кроз изводљивост, узорковање, одобрење и производњу без губљења контроле над договореном спецификацијом?“
3.1 Преглед дизајна и повратне информације о изводљивости
Професионални добављач не прихвата једноставно цртеж. Он разматра захтеве и враћа структурисане повратне информације: које димензије утичу на униформност каљења, који профили ивица су компатибилни са предвиђеним склопом обода или дугмади и које су толеранције реалне за изабрани процес. Ова повратна информација треба да се деси пре узорковања, а не након неуспелог узорка.
Корисно питање за верификацију је: „Које информације су вам потребне од нас да бисте могли да потврдите изводљивост и које ризике видите у тренутном захтеву?“ Снабдевач са стварним развојним способностима имаће контролну листу и изазиваће посебне забринутости. Добављач без њега ће тражити само циљну цену и количину.
3.2 Ток рада узорковања, алата и одобравања
Пут од узорка до масовне производње је место где пројекти прилагођавања најчешће пропадају. Добављач треба да буде у стању да опише дефинисану фазу узорковања, критеријуме за одобрење узорка, како је одобрени узорак запечаћен или замрзнут као референца и како се евидентира статус алата или причвршћења.
Затражите узорак записа о одобрењу за недавни пројекат прилагођавања. Требало би да садржи измерене димензије, резултат инспекције, референцу за одобрење купца и датум. Ако добављач може да покаже да је производна серија проверена у односу на одобрени узорак, ток посла функционише. Ако одобрени узорак постоји само као фотографија у нити за ћаскање, ток посла је неформалан.
3.3 Обим прилагођавања и контрола промена
Професионални произвођач је јасан о томе шта може, а шта не може да прилагоди. Обим треба описати у смислу потврђених опција – димензија, обраде ивица, конфигурације отвора или вентила, причвршћивања дугмета или ручке и паковања – уместо широких тврдњи о „ОЕМ/ОДМ могућностима“.
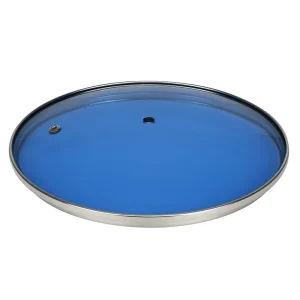
Контрола промена је тест који више открива. Када се спецификација промени — чак и мало прилагођавање димензија — треба да постоји запис о томе шта се променило, зашто, ко је то одобрио, на коју производну серију се примењује и да ли је потребна поновна валидација. Без тога, купац може добити поклопце који су појединачно у границама толеранције, али се заједнички разликују од одобреног узорка. Снабдевач који не може да прикаже запис о промени је добављач који не може да гарантује доследност од серије до серије.
4. Димензија способности 3: Инспекција, тестирање и управљање документима
Тестирање без документације је анегдота. Документација без тестирања је вежба архивирања. Професионални стандард је документовани систем инспекције и испитивања где сваки извештај може бити везан за узорак, серију и спецификацију.
4.1 План инспекције и контроле у току процеса
Затражите план инспекције за поклопце од каљеног стакла: шта се проверава у улазној, у процесу и завршној фази, како се одређује узорковање, који су критеријуми прихватања и где се бележе резултати. Веродостојан план ће укључивати проверу димензија, визуелну инспекцију мехурића, огреботина и недостатака ивица, као и функционалне провере релевантне за склоп поклопца.
Јак добављач може објаснити како резултат ван спецификације изазива ескалацију. Слаб добављач описује инспекцију као „100% потпуну инспекцију“ без дефинисања шта се контролише, у односу на који стандард или шта се дешава када се открије квар. „Пуна инспекција“ није систем квалитета; то је кадровска тврдња.
4.2 Извештаји о испитивању и применљиви стандарди
Извештај о испитивању је један од најчешће злоупотребљених докумената у процени добављача. Стручни извештај идентификује стандард и верзију, описује узорак (укључујући димензије и дебљину), наводи услове испитивања и извештава о резултату према дефинисаном критеријуму прихватања.

За стаклене поклопце посуђа, први приоритет је утврдити да ли се извештај односи на категорију производа. Извештај о фрагментацији или утицају који се позива на ЕН 12983-2 Анекс Б или Анекс Ц директно је применљив на поклопце посуђа. Извештај који цитира стандард за грађевинско стакло може и даље да садржи корисне податке о фрагментацији, али његов обим мора бити квалификован. У зависности од одредишног тржишта и спецификације купца, додатни тестови могу укључити безбедност материјала у контакту са храном, издржљивост топлотног удара и механички утицај у условима који симулирају руковање и кување.
Купац треба да провери да ли опис узорка извештаја одговара производу који купује. Извештај о фрагментацији за равну стаклену плочу од 5 мм не потврђује аутоматски поклопац од 4 мм са избушеним отвором за пару. Добављач треба да буде у стању да објасни однос између тестираног узорка и конфигурације производње.
4.3 Пакет докумената за купце и ревизоре
Професионални произвођач одржава пакет докумената који се може поделити са купцем или ревизором без неслагања у последњем тренутку. У најмању руку, ово укључује тренутни план инспекције, узорак недавних инспекцијских записа, применљиве извештаје о испитивању са следљивошћу узорка, записе о калибрацији за критичну мерну опрему и евиденцију о неусаглашености или корективним акцијама ако постоји.
Контрола верзија је важна колико и постојање документа. План инспекције од пре три године и никада није ревидиран знак је да се систем не одржава. Питајте како се документи ажурирају када се процес или производ промени и ко одобрава промену. Добављач који може да направи евиденцију верзије документа показује ниво дисциплине управљања који гомила недатираних сертификата не показује.
5. Димензија способности 4: Способност испоруке и комуникације
Могућност испоруке није само брзина. Ради се о томе да ли добављач може купцу рећи истину о времену, заштитити производ у транспорту и одговорити на проблеме процесом, а не извињењем.
5.1 Планирање, време испоруке и транспарентност капацитета
Професионални добављач потврђује поруџбину на основу прегледа производње, а не на основу циља продаје. Питајте како је израчунато наведено време испоруке, какво је тренутно оптерећење производње и шта се дешава ако дође до кашњења сировине. Добављач који може да опише своју логику заказивања и своја ограничења је поузданији од оног који обећава кратко време испоруке без квалификација.
Тврдње о капацитету треба унакрсно проверити у односу на видљиву опрему и особље током ревизије или видео прегледа уживо. Месечна цифра производње која се не може помирити са бројем линија за каљење и смена је знак упозорења, а не преговарачка позиција.
5.2 Координација паковања, руковања и логистике
Стаклени поклопци су подложни пуцању ивица и ломљењу током транспорта. Паковање треба да буде специфицирано, а не импровизовано. Затражите спецификацију паковања за стварни производ: унутрашње раздвајање, заштита ивица, чврстоћа картона и конфигурација палете. Ако добављач не може да обезбеди нацрт амбалаже или спецификацију, ниво заштите је недефинисан.
Координација логистике је део способности. Добављач би требало да буде у стању да доследно обезбеди отпремну документацију и саопшти одступања – загушење лука, промене превозника, царинска задржавања – пре него што постану изненађења. Добављач који логистику третира као проблем купца након што контејнер оде само је делимично професионалан.
5.3 Комуникација, ескалација и корективне мере
Последњи тест професионализма је шта се дешава када нешто крене наопако. Снабдевач са функционалним процесом ескалације ће идентификовати одговоран контакт, потврдити проблем унутар дефинисаног прозора, садржати сумњиви производ, истражити узрок и предложити корективне мере уз корак верификације.
Затражите редиговани запис о корективним радњама из прошлог проблема са квалитетом. Запис треба да приказује опис проблема, тренутно сузбијање, анализу основног узрока, корективне мере и проверу ефикасности. Добављач који не може да произведе такав запис — или производи онај који се зауставља на „обратићемо више пажње“ — није показао систем затворене петље.
6. Контролна листа способности и уобичајени недостаци
Следећа контролна листа претвара четири димензије у питања која купац или ревизор могу директно да користе. То није модел бодовања. Његова сврха је да прикупи доказе, а не да награди добављача који са сигурношћу одговара.
6.1 Контролна листа за верификацију ставке по ставка
| Подручје | Питање за постављање | Доказ за тражење |
|---|---|---|
| Каљење & КЦ | Можете ли пратити готов поклопац до његовог стакла и процеса каљења? | Узорак серијског записа; дневник калибрације |
| Каљење (докази теста) | На који стандард за фрагментацију или удар тестирате поклопце посуђа? | Извештај о испитивању са ИД узорка и критеријумом прихватања |
| Развој | Које повратне информације о изводљивости дајете пре узорковања? | Контролна листа за преглед дизајна или узорци напомена о прегледу |
| Развој | Како се контролише и саопштава промена спецификације? | Промените запис уз одобрење и ефективну групу |
| Инспекција и документација | Шта обухвата ваш план инспекције и како се одређује узорковање? | Актуелни план инспекције; недавне инспекцијске записе |
| Инспекција и документација | Може ли се сваки извештај о испитивању повезати са испорученом серијом? | Извештај са описом узорка и референцом серије |
| Достава и комуникација | Како је израчунато наведено време испоруке? | Преглед производње или записник о распореду |
| Достава и комуникација | Можете ли показати затворену корективну акцију из прошле године? | ЦАПА запис са основним узроком и верификацијом |
6.2 Уобичајене слабости и црвене заставице
- Сертификати без следљивости узорка. Сертификат усаглашености није исто што и извештај о испитивању производа који се купује.
- Извештаји који се не подударају са производом. Извештај о фрагментацији за равно грађевинско окно не потврђује поклопац са рупама и склоп обода.
- Следљивост која се зауставља у магацину. Идентификација серије која не може да повеже готов поклопац са циклусом каљења није следљивост.
- Прилагођавање без контроле промена. Ако добављач не може да прикаже запис о промени, „прилагођени“ производ може да одступи од одобреног узорка.
- Инспекција описана као „100%“, али недефинисана. Потпуна инспекција без плана инспекције и критеријума прихватања је тврдња, а не контрола.
- Корективне радње које се заустављају на извињењу. Запис који не идентификује основни узрок и верификација не затвара петљу.
- Тврдње о капацитету које се не помирују са опремом. Производна цифра која се не може објаснити видљивим линијама и помацима заслужује додатно питање.
6.3 Даљинска верификација наспрам верификације на лицу места
Даљинска верификација може да обухвати преглед докумената, валидацију извештаја о испитивању, инспекцију узорка и видео преглед производног простора и складишта уживо. Не може у потпуности да замени физичко посматрање завршне обраде ивица, утовара у пећи или праксе паковања. Ако даљински преглед доведе до недоследности, посета на лицу места треба да буде усмерена на специфичан јаз: полицу са записима о серијама, подручје карантина или станицу за калибрацију.
Добављач који се опире чак ни планираном видео прегледу уживо док тврди да има пуну способност пружа информације о свом нивоу поверења, а не само о логистици.
7. Често постављана питања: Процена произвођача поклопца од каљеног стакла
Које документе да прво затражим? Почните са тренутним планом инспекције, записом серије узорака, недавним извештајем о испитивању са следљивошћу узорка и записом о калибрацији за критичну мерну опрему. Ако добављач не може да произведе ова четири документа у кохерентном скупу, дубља техничка питања неће бити продуктивна док се не реши систем докумената.
Како могу да проверим квалитет каљења пре масовне производње? Затражите извештај о тестирању на фрагментацију или удар који се односи на конфигурацију поклопца посуђа, а не генерички извештај о стаклу. Проверите да ли опис узорка одговара предвиђеном производу и да ли је наведен критеријум прихватања. Ако се извештај не може повезати са узорком или серијом, третирајте га као показатељ способности, а не као доказ о производу.
Да ли сама могућност прилагођавања доказује да је произвођач професионалан? Не. Прилагођавање без контроле промена производи варијације. Професионални добављач може показати ток рада узорковања и одобравања, запечаћени референтни узорак и запис о промени који повезује одобрену спецификацију са производном серијом.
Шта ако добављач не може да пружи потпуне доказе? Непотпуни докази су уобичајени. Питање евалуације је како добављач одговара. Професионални добављач ће признати недостатак и предложити пут за његово затварање. Добављач који одбацује захтев или нуди усмену гаранцију уместо записа рекао вам је нешто важно о свом оперативном систему.
8. Закључак: Коришћење контролне листе за доношење одлуке о добављачу
Професионални произвођач поклопца од каљеног стакла демонстрира контролу у четири области: каљење, документација, управљање променама прилагођавања и решавање проблема. Контролна листа у овом чланку је осмишљена да изнесе доказе у свакој области, а не да произведе резултат.
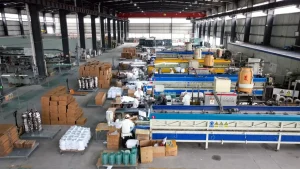
Практичан пут доношења одлуке је: прегледајте контролну листу, затражите пакет докумената, прегледајте узорке и извештаје о тестирању у односу на предвиђени производ, проверите недостатке путем посматрања уживо или на лицу места и потврдите да су корективне мере затворене доказима. Ако добављач данас не може да испуни оквир, али може да покаже кредибилан план за затварање одређених празнина, то је другачији комерцијални разговор од добављача који уопште не може да покаже празнине.
Ако процењујете произвођача поклопца од каљеног стакла за линију посуђа, следећи корак је да пошаљете питања о могућностима и захтеве за документима пре прве поруџбине узорка. Одговори — као и брзина и потпуност којом они стижу — ће вам рећи више од каталога. Ако желите да разговарате о вашим специфичним захтевима или затражите наше најновије извештаје о тестирању, молимо контактирајте наш тим.








