
- English
- Chinese
- French
- German
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


O que um fabricante profissional de tampa de vidro temperado deve fornecer
12/11/2026
Um fabricante profissional de tampas de vidro temperado não é definido por um único certificado, um showroom ou uma cotação competitiva. Esses sinais são fáceis de apresentar e quase inúteis para prever se um lote de tampas corresponderá à amostra aprovada, se o vidro foi tratado termicamente de forma consistente ou se a documentação sobreviverá a uma auditoria. O que separa um fornecedor profissional de um fornecedor oportunista é um conjunto de capacidades repetíveis que podem ser verificadas, documentadas e comparadas entre os candidatos.
Este artigo organiza essas capacidades em quatro dimensões: têmpera e controle de qualidade, desenvolvimento e customização de produtos, inspeção e documentação, e entrega e comunicação. É uma estrutura de avaliação geral e não uma afirmação de que qualquer fornecedor específico – incluindo este site – possua todas as capacidades listadas. Use-o como um guia de entrevistas, uma ferramenta de preparação para auditorias e uma forma de comparar evidências em vez de promessas.
1. O que “Profissional” significa nesta estrutura de avaliação
O profissionalismo na fabricação de tampas de vidro temperado é um composto de disciplina de processo e confiabilidade comercial. Um fornecedor pode ter um forno moderno e ainda assim ser reprovado em uma auditoria porque faltam registros de lote ou porque uma alteração de especificação nunca foi aprovada. Por outro lado, uma operação menor pode ser profissional se os seus controles de processo estiverem documentados, se as suas reivindicações corresponderem às evidências e se comunicar os desvios antes que o comprador os descubra.
A estrutura neste artigo avalia quatro dimensões de capacidade:
- Processo de têmpera e controle de qualidade—se o próprio vidro é tratado termicamente de forma consistente e verificável e se a produção é rastreável.
- Desenvolvimento de produto e resposta de personalização—se o fornecedor pode passar de um requisito para uma amostra validada sem perder o controle da especificação.
- Inspeção, testes e gerenciamento de documentos—se as alegações de qualidade são apoiadas por registos e relatórios que um comprador ou auditor pode realmente utilizar.
- Capacidade de entrega e comunicação— se o planejamento, o empacotamento e o escalonamento de problemas são tratados com a mesma disciplina da produção.
Cada dimensão deve ser avaliada através de quatro tipos de evidências: documentos, amostras e relatórios de testes, observação direta (in loco ou por vídeo ao vivo) e registro de comunicação do fornecedor. Um fornecedor que consegue produzir documentos, mas resiste à observação, não é o mesmo que aceita ambos. Uma tabela como a abaixo é um ponto de partida útil antes de solicitar algo específico.
| Dimensão de capacidade | Pergunta principal de verificação | Evidência aceitável | Sinal fraco comum |
|---|---|---|---|
| Têmpera e controle de qualidade | Você pode mostrar tratamento térmico controlado e rastreabilidade de lote? | Registros de processo, registros de calibração, relatórios de fragmentação vinculados a lotes | Alegações de “alta qualidade” sem registros em nível de lote |
| Desenvolvimento e customização | Você pode levar um requisito a uma especificação de produção estável? | Notas de revisão de projeto, amostras aprovadas, registros de alterações | Personalização oferecida sem um processo de controle de alterações |
| Inspeção e documentação | Seus registros de inspeção e teste correspondem ao produto enviado? | Planos de inspeção, relatórios de teste com IDs de amostra, controle de versão de documentos | Relatórios que não podem ser vinculados ao lote entregue |
| Entrega e comunicação | Você consegue planejar de forma transparente e fechar ações corretivas? | Cronogramas de produção, especificações de embalagem, registros CAPA | Datas de entrega fornecidas sem revisão de produção |
2. Dimensão de capacidade 1: Processo de têmpera e controle de qualidade
A têmpera é a capacidade que separa mais diretamente uma tampa de vidro relevante para a segurança de um disco de vidro comum. A avaliação aqui não é sobre se um fornecedor possui um forno de têmpera. Trata-se de saber se o fornecedor pode demonstrar que o forno é controlado, o processo é monitorado e a produção é verificada em relação a um padrão aplicável.
2.1 Vidro de entrada e controle de processo
Um fabricante profissional inicia o controle antes do revenimento. Pergunte como o vidro recebido é identificado, como os principais parâmetros do forno são registrados e como a calibração do equipamento é programada. Os registros devem permitir que um revisor relacione uma tampa acabada com uma execução de produção, e não apenas com um mês de produção.
Um teste prático é solicitar um registro de lote para um pedido recente e rastreá-lo: lote de matéria-prima, operação de têmpera, processamento de borda e inspeção final. Se o fornecedor puder produzir um caminho coerente, o controle do processo será real. Se a pista parar no armazém, a alegação de “rastreabilidade” é superficial. Os registros de calibração para equipamentos de medição e registros de manutenção para a linha de têmpera pertencem ao mesmo conjunto de evidências.
2.2 Têmpera, Tratamento de Borda e Segurança Térmica
O método de verificação mais amplamente reconhecido para vidro totalmente temperado é o teste de fragmentação. De acordo com a EN 12150-1, o vidro totalmente temperado deve quebrar-se em numerosos fragmentos pequenos e relativamente cúbicos, com uma contagem mínima de 40 fragmentos numa área de contagem de 50 mm × 50 mm para vidro de 4–12 mm. GB 15763.2 aplica uma lógica comparável à construção de vidros de segurança, com requisitos de contagem de fragmentação em uma área de contagem definida para espessuras comuns.
No entanto, uma tampa de vidro para utensílios de cozinha não é uma vidraça e um fornecedor profissional deve ser capaz de explicar qual norma realmente rege o produto. EN 12983-2 (2023, conforme alterada em 2025) é a norma europeia que inclui testes dedicados para tampas de vidro de utensílios de cozinha: um teste de impacto de esfera de aço no Anexo B e um teste de fragmentação no Anexo C, este último exigindo pelo menos 40 partículas em um quadrado de 50 mm para tampas temperadas termicamente. Uma norma do grupo chinês, T/CNAGI 004—2023, aborda diretamente tampas de potes de vidro temperado, abrangendo segurança de materiais em contato com alimentos, resistência ao impacto mecânico, estado de fragmentação e resistência ao choque térmico. A ASTM C1048, por outro lado, foi escrita para vidro plano monolítico usado na construção civil em geral, não para tampas de panelas. Um fornecedor que cita a ASTM C1048 sem qualificação para uma tampa de vidro está usando a referência errada ou sendo impreciso quanto ao escopo; um fornecedor profissional distinguirá entre o padrão que testa e o padrão que se aplica à categoria de produto.
O tratamento das bordas merece igual atenção. Lascas, rachaduras ou costuras insuficientes no aro concentram a tensão e podem iniciar falhas durante o manuseio normal ou ciclo térmico. Uma inspeção visual das bordas sob iluminação controlada é uma verificação básica de entrada e de processo, e o fornecedor deve ter um critério de aceitação por escrito para a qualidade das bordas.
2.3 Rastreabilidade de lotes e controle de produtos não conformes
A rastreabilidade é a espinha dorsal da responsabilidade. Um fabricante profissional pode pegar uma tampa acabada e identificar o lote de vidro, o processamento de têmpera, o lote de processamento de borda e o registro de inspeção associado a ela. Este não é um exercício burocrático. Sem isso, uma falha de fragmentação ou um desvio dimensional não pode ser contido em um lote suspeito.
Pergunte como o produto não conforme é isolado. Existe uma área de quarentena designada? As decisões de retrabalho e sucata são documentadas? O registro de ações corretivas do fornecedor identifica a causa raiz, a ação de contenção e a etapa de verificação? Um fornecedor que consegue apresentar um registro fechado de não conformidade dos últimos seis meses demonstra mais de um que apresenta um modelo em branco.
3. Dimensão de Capacidade 2: Desenvolvimento de Produto e Resposta de Personalização
A personalização costuma ser vendida como um menu de opções. A questão profissional não é “Você pode fazer um tamanho ou formato diferente?” mas “Você pode atender a um requisito por meio de viabilidade, amostragem, aprovação e produção sem perder o controle da especificação acordada?”
3.1 Revisão do Projeto e Feedback de Viabilidade
Um fornecedor profissional não aceita simplesmente um desenho. Ele analisa os requisitos e retorna feedback estruturado: quais dimensões afetam a uniformidade do revenido, quais perfis de borda são compatíveis com o conjunto de aro ou botão pretendido e quais tolerâncias são realistas para o processo escolhido. Este feedback deve acontecer antes da amostragem, e não depois de uma amostra que falhou.
Uma pergunta de verificação útil é: “Quais informações você precisa de nós antes de confirmar a viabilidade e quais riscos você vê no requisito atual?” Um fornecedor com capacidade real de desenvolvimento terá uma lista de verificação e levantará preocupações específicas. Um fornecedor sem ele pedirá apenas um preço-alvo e uma quantidade.
3.2 Fluxo de trabalho de amostragem, ferramentas e aprovação
O caminho da amostra até a produção em massa é onde os projetos de customização falham com mais frequência. O fornecedor deve ser capaz de descrever um estágio de amostragem definido, os critérios para aprovação da amostra, como a amostra aprovada é selada ou congelada como referência e como o status das ferramentas ou acessórios é registrado.
Solicite o registro de aprovação de amostra para um projeto de customização recente. Deve incluir as dimensões medidas, o resultado da inspeção, a referência de aprovação do cliente e a data. Se o fornecedor puder demonstrar que o lote de produção foi verificado em relação à amostra aprovada, o fluxo de trabalho está funcionando. Se a amostra aprovada existir apenas como uma fotografia em um tópico de bate-papo, o fluxo de trabalho será informal.
3.3 Escopo de Personalização e Controle de Mudanças
Um fabricante profissional é claro sobre o que pode ou não personalizar. O escopo deve ser descrito em termos de opções confirmadas – dimensões, tratamento de borda, configuração de furo ou ventilação, fixação de botão ou alça e embalagem – em vez de afirmações amplas de “capacidade OEM/ODM”.
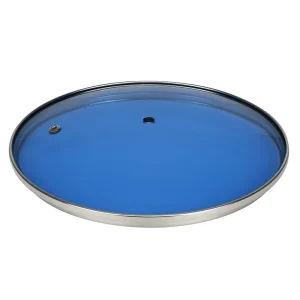
O controle de mudanças é o teste mais revelador. Quando uma especificação muda – mesmo um pequeno ajuste de dimensão – deve haver um registro do que mudou, por que, quem aprovou, a qual lote de produção se aplica e se foi necessária revalidação. Sem isso, um comprador poderá receber tampas que estejam individualmente dentro da tolerância, mas coletivamente diferentes da amostra aprovada. Um fornecedor que não pode mostrar um registro de alteração é um fornecedor que não pode garantir a consistência entre lotes.
4. Dimensão de capacidade 3: inspeção, testes e gerenciamento de documentos
Testar sem documentação é uma anedota. Documentação sem teste é um exercício de arquivamento. O padrão profissional é um sistema documentado de inspeção e teste onde cada relatório pode ser vinculado a uma amostra, lote e especificação.
4.1 Plano de Inspeção e Controles em Processo
Solicite o plano de inspeção para tampas de vidro temperado: o que é verificado nas etapas de entrada, em processo e final, como é determinada a amostragem, quais são os critérios de aceitação e onde são registrados os resultados. Um plano confiável incluirá verificações dimensionais, inspeção visual de bolhas, arranhões e defeitos nas bordas e verificações funcionais relevantes para a montagem da tampa.
Um fornecedor forte pode explicar como um resultado fora das especificações desencadeia uma escalada. Um fornecedor fraco descreve a inspeção como “inspeção 100% completa” sem definir o que é inspecionado, em relação a qual padrão ou o que acontece quando um defeito é encontrado. A “inspeção completa” não é um sistema de qualidade; é uma reivindicação de pessoal.
4.2 Relatórios de Teste e Normas Aplicáveis
O relatório de teste é um dos documentos mais utilizados indevidamente na avaliação de fornecedores. Um relatório profissional identifica o padrão e a versão, descreve a amostra (incluindo dimensões e espessura), declara as condições do teste e relata o resultado de acordo com um critério de aceitação definido.

Para tampas de vidro para panelas, a primeira prioridade é estabelecer se o relatório aborda a categoria do produto. Um relatório de fragmentação ou impacto citando EN 12983-2 Anexo B ou Anexo C é diretamente aplicável a tampas de utensílios de cozinha. Um relatório que cita uma norma para vidro de construção pode ainda conter dados úteis sobre fragmentação, mas o seu âmbito deve ser qualificado. Dependendo do mercado de destino e das especificações do comprador, testes adicionais podem incluir segurança de materiais em contato com alimentos, resistência a choques térmicos e impacto mecânico sob condições que simulam manuseio e cozimento.
O comprador deve verificar se a descrição da amostra do relatório corresponde ao produto que está sendo adquirido. Um relatório de fragmentação para uma vidraça plana de 5 mm não valida automaticamente uma tampa de 4 mm com saída de vapor perfurada. O fornecedor deve ser capaz de explicar a relação entre a amostra testada e a configuração de produção.
4.3 Pacote de Documentos para Compradores e Auditores
Um fabricante profissional mantém um pacote de documentos que pode ser compartilhado com um comprador ou auditor sem complicações de última hora. No mínimo, isso inclui o plano de inspeção atual, uma amostra de registros de inspeção recentes, relatórios de testes aplicáveis com rastreabilidade de amostras, registros de calibração para equipamentos de medição críticos e um registro de não conformidade ou ação corretiva, se existir.
O controle de versão é tão importante quanto a existência do documento. Um plano de inspeção datado de há três anos e nunca revisado é sinal de que o sistema não é mantido. Pergunte como os documentos são atualizados quando um processo ou produto é alterado e quem aprova a alteração. Um fornecedor que consegue produzir um registro de versão de documento demonstra um nível de disciplina de gerenciamento que uma pilha de certificados sem data não demonstra.
5. Dimensão de Capacidade 4: Capacidade de Entrega e Comunicação
A capacidade de entrega não se trata apenas de velocidade. Trata-se de saber se o fornecedor pode dizer ao comprador a verdade sobre o prazo, proteger o produto em trânsito e responder a problemas com um processo em vez de um pedido de desculpas.
5.1 Planejamento, prazo de entrega e transparência de capacidade
Um fornecedor profissional confirma um pedido com base em uma revisão de produção, e não em relação a uma meta de vendas. Pergunte como o lead time cotado foi calculado, qual é a carga de produção atual e o que acontece se ocorrer um atraso na matéria-prima. Um fornecedor que consegue descrever sua lógica de programação e suas restrições é mais confiável do que aquele que promete um prazo de entrega curto sem qualificação.
As declarações de capacidade devem ser comparadas com equipamentos e funcionários visíveis durante uma auditoria ou vídeo ao vivo. Um valor de produção mensal que não pode ser conciliado com o número de linhas de têmpera e turnos é um sinal de alerta, não uma posição de negociação.
5.2 Embalagem, Manuseio e Coordenação Logística
As tampas de vidro são vulneráveis a lascas e quebras nas bordas durante o transporte. A embalagem deve ser especificada e não improvisada. Solicite as especificações da embalagem do produto real: separação interna, proteção de bordas, resistência da caixa e configuração do palete. Se o fornecedor não puder fornecer um desenho ou especificação da embalagem, o nível de proteção será indefinido.
A coordenação logística faz parte da capacidade. O fornecedor deve ser capaz de fornecer documentos de embarque de forma consistente e comunicar desvios – congestionamento portuário, mudanças de transportadora, atrasos alfandegários – antes que se tornem surpresas. Um fornecedor que trata a logística como problema do comprador depois que o contêiner sai é apenas parcialmente profissional.
5.3 Comunicação, Escalação e Ação Corretiva
O teste final de profissionalismo é o que acontece quando algo dá errado. Um fornecedor com um processo de escalonamento funcional identificará um contato responsável, reconhecerá o problema dentro de uma janela definida, conterá o produto suspeito, investigará a causa e proporá uma ação corretiva com uma etapa de verificação.
Solicite um registro de ação corretiva redigido de um problema de qualidade anterior. O registro deve conter a descrição do problema, a contenção imediata, a análise da causa raiz, a ação corretiva e a verificação da eficácia. Um fornecedor que não consegue produzir tal registo – ou que produz um que se limite a “vamos prestar mais atenção” – não demonstrou um sistema de ciclo fechado.
6. Lista de verificação de capacidades e deficiências comuns
A lista de verificação a seguir converte as quatro dimensões em perguntas que um comprador ou auditor pode usar diretamente. Não é um modelo de pontuação. Seu objetivo é gerar evidências e não recompensar um fornecedor que responde com segurança.
6.1 Lista de verificação de verificação item por item
| Área | Pergunta a fazer | Provas a solicitar |
|---|---|---|
| Têmpera e controle de qualidade | Você consegue rastrear uma tampa acabada até o lote de vidro e o período de têmpera? | Amostra de registro em lote; registro de calibração |
| Temperamento (evidência de teste) | Qual padrão de fragmentação ou impacto você testa para tampas de panelas? | Relatório de teste com ID da amostra e critério de aceitação |
| Desenvolvimento | Que feedback de viabilidade você fornece antes da amostragem? | Lista de verificação de revisão de projeto ou exemplos de notas de revisão |
| Desenvolvimento | Como uma mudança de especificação é controlada e comunicada? | Alterar registro com aprovação e lote efetivo |
| Inspeção e documentação | O que o seu plano de inspeção cobre e como a amostragem é determinada? | Plano de inspeção atual; registros de inspeção recentes |
| Inspeção e documentação | Cada relatório de teste pode ser vinculado ao lote entregue? | Relatório com descrição da amostra e referência do lote |
| Entrega e comunicação | Como foi calculado o prazo de entrega cotado? | Revisão de produção ou registro de programação |
| Entrega e comunicação | Você pode mostrar uma ação corretiva fechada do ano passado? | Registro CAPA com causa raiz e verificação |
6.2 Fraquezas Comuns e Sinais de Alerta
- Certificados sem rastreabilidade de amostra. Um certificado de conformidade não é o mesmo que um relatório de teste do produto adquirido.
- Relatórios que não correspondem ao produto. Um relatório de fragmentação para uma placa de construção plana não valida uma tampa com furos e um conjunto de aro.
- Rastreabilidade que termina no armazém. A identificação do lote que não consegue conectar uma tampa acabada a uma operação de têmpera não é rastreável.
- Personalização sem controle de alterações. Se o fornecedor não puder apresentar um registro de alteração, o produto “customizado” poderá desviar-se da amostra aprovada.
- Inspeção descrita como “100%” mas indefinida. A inspeção completa sem um plano de inspeção e critérios de aceitação é uma afirmação, não um controle.
- Ações corretivas que param no pedido de desculpas. Um registro que não identifica a causa raiz e a verificação não fecha o ciclo.
- Reivindicações de capacidade que não se conciliam com o equipamento. Um número de produção que não pode ser explicado por linhas e mudanças visíveis merece uma pergunta complementar.
6.3 Verificação remota vs. verificação no local
A verificação remota pode abranger revisão de documentos, validação de relatórios de teste, inspeção de amostras e um vídeo ao vivo da área de produção e do armazém. Ele não pode substituir totalmente a observação física do acabamento das bordas, do carregamento do forno ou da prática de embalagem. Se a revisão remota levantar inconsistências, uma visita ao local deverá visar a lacuna específica: a prateleira de registros de lote, a área de quarentena ou a estação de calibração.
Um fornecedor que resiste até mesmo a uma visita programada de vídeo ao vivo e ao mesmo tempo afirma ter capacidade total está fornecendo informações sobre seu nível de confiança, não apenas sobre sua logística.
7. Perguntas frequentes: avaliando um fabricante de tampa de vidro temperado
Quais documentos devo solicitar primeiro? Comece com o plano de inspeção atual, um registro de lote de amostras, um relatório de teste recente com rastreabilidade de amostras e um registro de calibração para equipamentos de medição críticos. Se o fornecedor não conseguir produzir estes quatro documentos num conjunto coerente, questões técnicas mais profundas não serão produtivas até que o sistema de documentos seja abordado.
Como posso verificar a qualidade do revenido antes da produção em massa? Solicite o relatório de teste de fragmentação ou impacto que se aplica à configuração da tampa da panela, e não um relatório genérico de vidro de construção. Verifique se a descrição da amostra corresponde ao produto pretendido e se o critério de aceitação está indicado. Se o relatório não puder ser vinculado a uma amostra ou lote, trate-o como um indicador de capacidade e não como evidência do produto.
A capacidade de personalização por si só prova que um fabricante é profissional? Não. A personalização sem controle de alterações produz variação. Um fornecedor profissional pode mostrar um fluxo de trabalho de amostragem e aprovação, uma amostra de referência selada e um registro de alteração conectando a especificação aprovada ao lote de produção.
E se um fornecedor não puder fornecer evidências completas? Evidências incompletas são comuns. A questão de avaliação é como o fornecedor responde. Um fornecedor profissional reconhecerá a lacuna e proporá um caminho para fechá-la. Um fornecedor que rejeita a solicitação ou oferece garantia verbal em vez de registros lhe contou algo importante sobre seu sistema operacional.
8. Conclusão: Usando a Lista de Verificação para Tomar uma Decisão sobre Fornecedor
Um fabricante profissional de tampas de vidro temperado demonstra controle em quatro áreas: têmpera, documentação, gerenciamento de alterações de personalização e resolução de problemas. A lista de verificação neste artigo foi elaborada para trazer à tona evidências em cada área, e não para produzir uma pontuação.
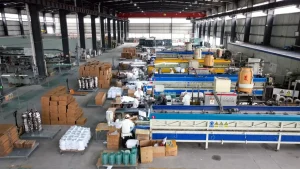
Um caminho de decisão prático é: examinar a lista de verificação, solicitar o pacote de documentos, analisar amostras e relatórios de teste em relação ao produto pretendido, verificar as lacunas por meio de observação ao vivo ou no local e confirmar se as ações corretivas foram fechadas com evidências. Se um fornecedor não consegue cumprir o quadro hoje, mas consegue apresentar um plano credível para colmatar lacunas específicas, essa é uma conversa comercial diferente de um fornecedor que não consegue de todo mostrar as lacunas.
Se você estiver avaliando um fabricante de tampas de vidro temperado para uma linha de utensílios de cozinha, a próxima etapa é enviar as perguntas sobre capacidade e as solicitações de documentos antes do primeiro pedido de amostra. As respostas - e a rapidez e integridade com que chegam - lhe dirão mais do que um catálogo. Se desejar discutir seus requisitos específicos ou solicitar nossos relatórios de teste mais recentes, por favor entre em contato com nossa equipe.








