
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Vad en professionell tillverkare av härdat glaslock bör tillhandahålla
2026-11-12
En professionell tillverkare av lock av härdat glas definieras inte av ett enda certifikat, ett showroom eller en konkurrenskraftig offert. Dessa signaler är lätta att presentera och nästan värdelösa för att förutsäga om ett parti lock kommer att matcha det godkända provet, om glaset har genomgått värmebehandlat eller om pappersarbetet kommer att överleva en revision. Det som skiljer en professionell leverantör från en opportunistisk är en uppsättning repeterbara funktioner som kan kontrolleras, dokumenteras och jämföras mellan kandidater.
Den här artikeln organiserar dessa funktioner i fyra dimensioner: härdning och kvalitetskontroll, produktutveckling och anpassning, inspektion och dokumentation samt leverans och kommunikation. Det är ett allmänt utvärderingsramverk, inte ett påstående om att någon viss leverantör – inklusive den här webbplatsen – besitter alla listade funktioner. Använd den som en intervjuguide, ett revisionsförberedande verktyg och ett sätt att jämföra bevis snarare än löften.
1. Vad "professionell" betyder i denna utvärderingsram
Professionalism vid tillverkning av lock av härdat glas är en blandning av processdisciplin och kommersiell tillförlitlighet. En leverantör kan ha en modern ugn och ändå misslyckas med en revision på grund av att batchregister saknas eller att en specifikationsändring aldrig godkändes. Omvänt kan en mindre operation vara professionell om dess processkontroller är dokumenterade, dess påståenden matchar dess bevis och den kommunicerar avvikelser innan köparen upptäcker dem.
Ramverket i den här artikeln utvärderar fyra kapacitetsdimensioner:
- Tempereringsprocess och kvalitetskontroll— om själva glaset är konsekvent och verifierbart värmebehandlat och om produktionen är spårbar.
- Produktutveckling och anpassningssvar—om leverantören kan gå från ett krav till ett validerat prov utan att förlora kontrollen över specifikationen.
- Inspektion, testning och dokumenthantering— om kvalitetspåståenden stöds av register och rapporter som en köpare eller revisor faktiskt kan använda.
- Leverans- och kommunikationsförmåga— om planering, paketering och problemeskalering hanteras med samma disciplin som produktion.
Varje dimension bör bedömas genom fyra typer av bevis: dokument, prover och testrapporter, direkt observation (på plats eller genom livevideo) och leverantörens kommunikationsregister. En leverantör som kan producera dokument men som motsätter sig observation är inte detsamma som en som välkomnar båda. En tabell som den nedan är en användbar utgångspunkt innan du begär något specifikt.
| Kapacitetsdimension | Kärnkontrollfråga | Godtagbara bevis | Vanlig svag signal |
|---|---|---|---|
| Tempering & QC | Kan du visa kontrollerad värmebehandling och batchspårbarhet? | Processposter, kalibreringsloggar, fragmenteringsrapporter kopplade till batcher | Påståenden av "hög kvalitet" utan rekord på batchnivå |
| Utveckling & anpassning | Kan du ta ett krav till en stabil produktionsspecifikation? | Designgranskningsanteckningar, godkända prover, ändringsprotokoll | Anpassning erbjuds utan förändringskontroll |
| Besiktning & dokumentation | Stämmer dina inspektions- och testprotokoll med den levererade produkten? | Inspektionsplaner, testrapporter med prov-ID, dokumentversionskontroll | Rapporter som inte kan kopplas till den levererade batchen |
| Leverans & kommunikation | Kan du planera transparent och avsluta korrigerande åtgärder? | Produktionsscheman, förpackningsspecifikationer, CAPA-rekord | Leveransdatum anges utan produktionsöversyn |
2. Kapacitetsdimension 1: Tempereringsprocess och kvalitetskontroll
Härdning är den förmåga som mest direkt skiljer ett säkerhetsrelevant glaslock från en vanlig glasskiva. Utvärderingen här handlar inte om huruvida en leverantör äger en anlöpningsugn. Det handlar om huruvida leverantören kan visa att ugnen är kontrollerad, processen övervakas och produktionen verifieras mot gällande standard.
2.1 Inkommande glas och processkontroll
En professionell tillverkare börjar kontrollen innan anlöpning. Fråga hur inkommande glas identifieras, hur ugnens nyckelparametrar registreras och hur utrustningskalibrering är schemalagd. Dokumenten bör göra det möjligt för en granskare att koppla tillbaka ett färdigt lock till en produktionskörning, inte bara till en månads produktion.
Ett praktiskt test är att begära en batchpost för en nyligen genomförd beställning och spåra den framåt: råmaterialparti, anlöpningskörning, kantbearbetning och slutbesiktning. Om leverantören kan ta fram en sammanhängande väg är processkontrollen verklig. Om spåret stannar vid lagret är påståendet om "spårbarhet" ytligt. Kalibreringsprotokoll för mätutrustning och underhållsloggar för anlöpningslinjen hör till samma bevisuppsättning.
2.2 Härdning, kantbehandling och termisk säkerhet
Den mest erkända verifieringsmetoden för helt härdat glas är fragmenteringstestet. Enligt EN 12150-1 måste helt härdat glas bryta upp i många små, relativt kubiska fragment, med ett minsta antal på 40 fragment i ett 50 mm × 50 mm räkneområde för 4–12 mm glas. GB 15763.2 tillämpar en jämförbar logik på byggnadssäkerhetsglas, med krav på fragmenteringsräkning i ett definierat räkneområde för vanliga tjocklekar.
Ett köksglaslock är dock inte en byggruta och en professionell leverantör bör kunna förklara vilken standard som faktiskt styr produkten. EN 12983-2 (2023, ändrad 2025) är den europeiska standarden som inkluderar dedikerade tester för köksredskapsglaslock: ett slagtest av stålkula i bilaga B och ett fragmenteringstest i bilaga C, det senare kräver minst 40 partiklar i en 50 mm fyrkant för termiskt härdade lock. En kinesisk gruppstandard, T/CNAGI 004—2023, adresserar grytlock av härdat glas direkt, och täcker materialsäkerhet i kontakt med livsmedel, mekanisk slaghållfasthet, fragmenteringstillstånd och värmechockbeständighet. ASTM C1048, däremot, är skriven för monolitiskt planglas som används i allmän byggnadskonstruktion, inte för lock för köksredskap. En leverantör som citerar ASTM C1048 utan kvalifikationer för ett glaslock använder antingen fel referens eller är oprecis om omfattningen; en professionell leverantör kommer att skilja mellan den standard den testar enligt och den standard som gäller för produktkategorin.
Kantbehandling förtjänar lika stor uppmärksamhet. Spån, sprickor eller otillräckliga sömmar vid fälgen koncentrerar spänningar och kan initiera fel under normal hantering eller termisk cykling. En visuell kantbesiktning under kontrollerad belysning är en grundläggande inkommande och pågående kontroll, och leverantören bör ha ett skriftligt acceptanskriterium för kantkvalitet.
2.3 Batchspårbarhet och avvikande produktkontroll
Spårbarhet är ryggraden i ansvarighet. En professionell tillverkare kan ta ett färdigt lock och identifiera glaspartiet, härdningskörning, kantbearbetningsbatch och inspektionsprotokoll som är associerade med det. Detta är inte en byråkratisk övning. Utan den kan ett fragmenteringsfel eller en dimensionell drift inte begränsas till ett misstänkt parti.
Fråga hur avvikande produkt isoleras. Finns det ett utsett karantänsområde? Dokumenteras omarbetnings- och skrotbeslut? Identifierar leverantörens korrigerande åtgärdsregister grundorsaken, inneslutningsåtgärden och verifieringssteget? En leverantör som kan visa en stängd avvikelsepost från de senaste sex månaderna visar mer än en som presenterar en tom mall.
3. Kapacitetsdimension 2: Produktutveckling och anpassningssvar
Anpassning säljs ofta som en meny med alternativ. Den professionella frågan är inte "Kan du göra en annan storlek eller form?" men "Kan du ta ett krav genom genomförbarhet, provtagning, godkännande och produktion utan att tappa kontrollen över den överenskomna specifikationen?"
3.1 Designgranskning och genomförbarhetsfeedback
En professionell leverantör accepterar inte bara en ritning. Den granskar kravet och ger strukturerad feedback: vilka dimensioner som påverkar anlöpningslikformigheten, vilka kantprofiler som är kompatibla med den avsedda fälg- eller knoppenheten och vilka toleranser som är realistiska för den valda processen. Denna återkoppling bör ske före provtagning, inte efter ett misslyckat prov.
En användbar verifieringsfråga är: "Vilken information behöver du från oss innan du kan bekräfta genomförbarheten, och vilka risker ser du i det nuvarande kravet?" En leverantör med verklig utvecklingsförmåga kommer att ha en checklista och kommer att ta upp specifika problem. En leverantör utan det kommer bara att fråga efter ett riktpris och en kvantitet.
3.2 Arbetsflöde för provtagning, verktyg och godkännande
Vägen från prov till massproduktion är där anpassningsprojekt oftast misslyckas. Leverantören bör kunna beskriva ett definierat provtagningssteg, kriterierna för provgodkännande, hur det godkända provet förseglas eller fryses som referens och hur verktygs- eller fixturstatus registreras.
Begär provet godkännandepost för ett nyligen anpassningsprojekt. Den bör innehålla de uppmätta måtten, inspektionsresultatet, kundens godkännandereferens och datum. Om leverantören kan visa att produktionspartiet kontrollerats mot det godkända provet fungerar arbetsflödet. Om det godkända provet bara finns som ett fotografi i en chattråd är arbetsflödet informellt.
3.3 Anpassningsomfattning och ändringskontroll
En professionell tillverkare är tydlig med vad den kan och inte kan anpassa. Omfattningen bör beskrivas i termer av bekräftade alternativ – dimensioner, kantbehandling, hål- eller ventilationskonfiguration, knopp eller handtagsfäste och förpackning – snarare än breda påståenden om "OEM/ODM-kapacitet."
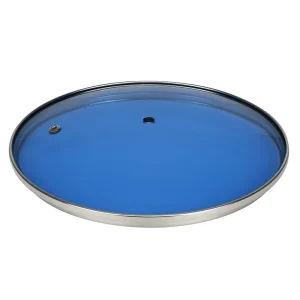
Förändringskontroll är det mer avslöjande testet. När en specifikation ändras – även en liten dimensionsjustering – bör det finnas en registrering av vad som ändrades, varför, vem som godkände den, vilken produktionssats den gäller och om omvalidering krävdes. Utan detta kan en köpare få lock som är individuellt inom tolerans men som tillsammans skiljer sig från det godkända provet. En leverantör som inte kan visa ett ändringsregister är en leverantör som inte kan garantera överensstämmelse från batch-till-batch.
4. Kapacitetsdimension 3: Inspektion, testning och dokumenthantering
Att testa utan dokumentation är en anekdot. Dokumentation utan testning är en arkiveringsövning. Den professionella standarden är ett dokumenterat inspektions- och testsystem där varje rapport kan kopplas till ett prov, en batch och en specifikation.
4.1 Inspektionsplan och pågående kontroller
Fråga efter inspektionsplanen för härdat glaslock: vad kontrolleras vid inkommande, pågående och slutliga skeden, hur provtagningen bestäms, vilka acceptanskriterier är och var resultaten registreras. En trovärdig plan kommer att omfatta dimensionskontroller, visuell inspektion för bubblor, repor och kantdefekter och funktionskontroller som är relevanta för lockets montering.
En stark leverantör kan förklara hur ett resultat utanför specifikationen utlöser eskalering. En svag leverantör beskriver besiktning som ”100 % full kontroll” utan att definiera vad som kontrolleras, mot vilken standard eller vad som händer när ett fel upptäcks. "Fullständig inspektion" är inte ett kvalitetssystem; det är ett bemanningsanspråk.
4.2 Testrapporter och tillämpliga standarder
Testrapporten är ett av de mest missbrukade dokumenten vid leverantörsutvärdering. En professionell rapport identifierar standard och version, beskriver provet (inklusive dimensioner och tjocklek), anger testförhållanden och rapporterar resultatet mot ett definierat acceptanskriterium.

För köksredskapsglaslock är första prioritet att fastställa om rapporten tar upp produktkategorin. En fragmenterings- eller konsekvensrapport som hänvisar till EN 12983-2 bilaga B eller bilaga C är direkt tillämplig på köksredskapslock. En rapport som citerar en byggnadsglasstandard kan fortfarande innehålla användbara fragmenteringsdata, men dess omfattning måste kvalificeras. Beroende på destinationsmarknaden och köparens specifikation kan ytterligare tester innefatta materialsäkerhet i kontakt med livsmedel, uthållighet vid termisk stöt och mekanisk påverkan under förhållanden som simulerar hantering och tillagning.
Köparen bör kontrollera om rapportens exempelbeskrivning stämmer överens med produkten som köps. En fragmenteringsrapport för en 5 mm plan glasruta validerar inte automatiskt ett 4 mm lock med en borrad ångventil. Leverantören bör kunna förklara sambandet mellan det testade provet och produktionskonfigurationen.
4.3 Dokumentpaket för köpare och revisorer
En professionell tillverkare upprätthåller ett dokumentpaket som kan delas med en köpare eller revisor utan en sista-minuten-scramble. Detta inkluderar åtminstone den aktuella inspektionsplanen, ett urval av senaste inspektionsprotokoll, tillämpliga testrapporter med provspårbarhet, kalibreringsposter för kritisk mätutrustning och en avvikelse- eller korrigerande åtgärdspost om en sådan finns.
Versionskontroll är lika viktig som dokumentexistensen. En besiktningsplan daterad för tre år sedan och aldrig reviderad är ett tecken på att systemet inte underhålls. Fråga hur dokument uppdateras när en process eller produkt ändras och vem som godkänner ändringen. En leverantör som kan producera en dokumentversionslogg visar en nivå av ledningsdisciplin som en stapel odaterade certifikat inte gör.
5. Kapacitetsdimension 4: Leverans- och kommunikationsförmåga
Leveransförmåga handlar inte bara om hastighet. Det handlar om huruvida leverantören kan berätta sanningen för köparen om timing, skydda produkten under transport och svara på problem med en process snarare än en ursäkt.
5.1 Planering, ledtid och kapacitetstransparens
En professionell leverantör bekräftar en order mot en produktionsgenomgång, inte mot ett försäljningsmål. Fråga hur den offererade ledtiden beräknades, vad den aktuella produktionsbelastningen är och vad som händer om en råvaruförsening inträffar. En leverantör som kan beskriva sin schemaläggningslogik och dess begränsningar är mer pålitlig än en som lovar en kort ledtid utan kvalifikationer.
Kapacitetsanspråk bör dubbelkontrolleras mot synlig utrustning och personal under en revision eller livevideogenomgång. En månatlig produktionssiffra som inte går att förena med antalet härdningslinjer och skift är ett varningstecken, inte en förhandlingsposition.
5.2 Förpackning, hantering och logistiksamordning
Glaslock är känsliga för kantflisning och brott under transport. Förpackningar bör specificeras, inte improviserade. Fråga efter förpackningsspecifikationen för den faktiska produkten: inre separation, kantskydd, kartongstyrka och pallkonfiguration. Om leverantören inte kan tillhandahålla en förpackningsritning eller specifikation är skyddsnivån odefinierad.
Logistiksamordning är en del av förmågan. Leverantören bör kunna tillhandahålla fraktdokument konsekvent och kommunicera avvikelser – trängsel i hamnen, byten av transportör, tullstopp – innan de blir överraskningar. En leverantör som behandlar logistik som köparens problem efter att containern lämnat är endast delvis professionell.
5.3 Kommunikation, eskalering och korrigerande åtgärder
Det sista testet på professionalism är vad som händer när något går fel. En leverantör med en fungerande eskaleringsprocess kommer att identifiera en ansvarig kontakt, bekräfta problemet inom ett definierat fönster, innehålla den misstänkta produkten, undersöka orsaken och föreslå en korrigerande åtgärd med ett verifieringssteg.
Be om en redigerad korrigeringsåtgärd från ett tidigare kvalitetsproblem. Dokumentet bör visa problembeskrivningen, den omedelbara inneslutningen, grundorsaksanalysen, den korrigerande åtgärden och effektivitetskontrollen. En leverantör som inte kan producera en sådan skiva - eller producerar en som stannar vid "vi kommer att ägna mer uppmärksamhet" - har inte visat ett slutet system.
6. Förmågaschecklista och vanliga brister
Följande checklista omvandlar de fyra dimensionerna till frågor som en köpare eller revisor kan använda direkt. Det är inte en poängmodell. Syftet är att generera bevis, inte att belöna en leverantör som svarar säkert.
6.1 Checklista för verifiering av föremål för föremål
| Område | Fråga att ställa | Bevis att begära |
|---|---|---|
| Tempering & QC | Kan du spåra ett färdigt lock till dess glasparti och härdning? | Satsuppteckningsprov; kalibreringslogg |
| Härdning (testbevis) | Vilken fragmenterings- eller slagstandard testar du för köksredskapslock? | Testrapport med prov-ID och acceptanskriterium |
| Utveckling | Vilken genomförbarhetsfeedback ger du innan provtagning? | Utforma granskningschecklista eller exempelanteckningar |
| Utveckling | Hur styrs och kommuniceras en specifikationsändring? | Ändra post med godkännande och effektiv batch |
| Besiktning & dokumentation | Vad omfattar din inspektionsplan och hur bestäms provtagningen? | Nuvarande inspektionsplan; senaste inspektionsprotokoll |
| Besiktning & dokumentation | Kan varje testrapport kopplas till den levererade batchen? | Rapport med exempelbeskrivning och batchreferens |
| Leverans & kommunikation | Hur beräknades den angivna ledtiden? | Produktionsgranskning eller schemaläggningsrekord |
| Leverans & kommunikation | Kan du visa en sluten korrigerande åtgärd från det senaste året? | CAPA-post med rotorsak och verifiering |
6.2 Vanliga svagheter och röda flaggor
- Certifikat utan provspårbarhet. Ett intyg om överensstämmelse är inte detsamma som en testrapport för produkten som köps.
- Rapporter som inte stämmer överens med produkten. En fragmenteringsrapport för en plan byggruta validerar inte ett lock med hål och en kantmontering.
- Spårbarhet som stannar vid lagret. Batchidentifiering som inte kan koppla ett färdigt lock till en tempereringskörning är inte spårbarhet.
- Anpassning utan ändringskontroll. Om leverantören inte kan visa ett ändringsregister kan den "anpassade" produkten glida från det godkända provet.
- Inspektion beskrivs som "100%" men odefinierad. Fullständig inspektion utan en inspektionsplan och acceptanskriterier är ett påstående, inte en kontroll.
- Korrigerande åtgärder som slutar vid ursäkt. En post som inte identifierar rotorsak och verifiering stänger inte slingan.
- Kapacitetsanspråk som inte stämmer överens med utrustning. En produktionssiffra som inte kan förklaras med synliga linjer och förskjutningar förtjänar en följdfråga.
6.3 Fjärrkontroll kontra verifiering på plats
Fjärrverifiering kan omfatta dokumentgranskning, testrapportvalidering, provinspektion och en livevideogenomgång av produktionsområdet och lagret. Det kan inte helt ersätta fysisk observation av kantbearbetning, ugnsladdning eller förpackningspraxis. Om fjärrgranskning ger upphov till inkonsekvenser, bör ett besök på plats inriktas på det specifika gapet: batchregistreringshyllan, karantänområdet eller kalibreringsstationen.
En leverantör som motstår även en schemalagd livevideogenomgång samtidigt som den hävdar full kapacitet tillhandahåller information om dess förtroendenivå, inte bara dess logistik.
7. Vanliga frågor: Utvärdera en tillverkare av härdat glaslock
Vilka dokument ska jag begära först? Börja med den aktuella inspektionsplanen, en provsatspost, en färsk testrapport med provspårbarhet och en kalibreringspost för kritisk mätutrustning. Om leverantören inte kan ta fram dessa fyra dokument i en sammanhängande uppsättning kommer djupare tekniska frågor inte vara produktiva förrän dokumentsystemet är åtgärdat.
Hur kan jag verifiera härdningskvaliteten före massproduktion? Be om fragmenterings- eller slagtestrapporten som gäller konfigurationen av kokkärllocket, inte en generisk byggglasrapport. Kontrollera att provbeskrivningen stämmer överens med den avsedda produkten och att acceptanskriteriet anges. Om rapporten inte kan kopplas till ett prov eller parti, behandla den som en förmågasindikator snarare än produktbevis.
Bevisar enbart anpassningsförmåga att en tillverkare är professionell? Nej. Anpassning utan ändringskontroll ger variation. En professionell leverantör kan visa ett provtagnings- och godkännandearbetsflöde, ett förseglat referensprov och en ändringspost som kopplar den godkända specifikationen till produktionspartiet.
Vad händer om en leverantör inte kan tillhandahålla fullständiga bevis? Ofullständiga bevis är vanliga. Utvärderingsfrågan är hur leverantören reagerar. En professionell leverantör kommer att erkänna luckan och föreslå en väg att sluta den. En leverantör som avvisar begäran eller erbjuder muntlig försäkran i stället för register har berättat något viktigt om sitt operativsystem.
8. Slutsats: Använda checklistan för att fatta ett leverantörsbeslut
En professionell tillverkare av lock av härdat glas visar kontroll inom fyra områden: härdning, dokumentation, anpassningshantering och problemförslutning. Checklistan i den här artikeln är utformad för att ta fram bevis inom varje område, inte för att producera ett resultat.
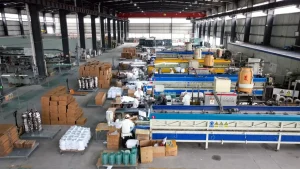
En praktisk beslutsväg är: screena med checklistan, begära dokumentpaketet, granska prover och testrapporter mot den avsedda produkten, verifiera luckorna genom live- eller observation på plats, och bekräfta att korrigerande åtgärder är stängda med bevis. Om en leverantör inte kan uppfylla ramverket idag men kan visa en trovärdig plan för att täppa till specifika luckor, är det ett annat kommersiellt samtal än en leverantör som inte alls kan visa luckorna.
Om du utvärderar en tillverkare av härdat glaslock för en kokkärllinje, är nästa steg att skicka kapacitetsfrågor och dokumentförfrågningar innan den första provbeställningen. Svaren – och hur snabbt och fullständigt de kommer fram – kommer att berätta mer än en katalog. Om du vill diskutera dina specifika krav eller begära våra senaste testrapporter, vänligen kontakta vårt team.








