
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Co powinien zapewnić profesjonalny producent pokryw ze szkła hartowanego
2026-11-12
Profesjonalnego producenta pokryw ze szkła hartowanego nie definiuje pojedynczy certyfikat, salon wystawowy ani konkurencyjna oferta. Sygnały te są łatwe do przedstawienia i prawie bezużyteczne do przewidzenia, czy partia pokrywek będzie odpowiadać zatwierdzonej próbce, czy szkło zostało poddane stałej obróbce cieplnej lub czy dokumentacja przetrwa audyt. Tym, co odróżnia profesjonalnego dostawcę od oportunistycznego, jest zestaw powtarzalnych umiejętności, które można sprawdzić, udokumentować i porównać u kandydatów.
W tym artykule podzielono te możliwości na cztery wymiary: hartowanie i kontrola jakości, rozwój i dostosowywanie produktu, kontrola i dokumentacja oraz dostawa i komunikacja. Są to ogólne ramy oceny, a nie twierdzenie, że jakikolwiek konkretny dostawca – w tym ta witryna – posiada wszystkie wymienione możliwości. Wykorzystaj go jako przewodnik do rozmowy kwalifikacyjnej, narzędzie przygotowujące do audytu oraz sposób na porównanie dowodów, a nie obietnic.
1. Co oznacza „profesjonalny” w niniejszych ramach oceny
Profesjonalizm w produkcji pokryw ze szkła hartowanego jest połączeniem dyscypliny procesowej i niezawodności handlowej. Dostawca może mieć nowoczesny piec i mimo to nie przejść audytu z powodu braku dokumentacji partii lub zmiany specyfikacji nie zostały nigdy zatwierdzone. I odwrotnie, mniejsza firma może być profesjonalna, jeśli jej kontrole procesu są udokumentowane, jej twierdzenia odpowiadają dowodom i informuje o odchyleniach, zanim kupujący je odkryje.
Ramy przedstawione w tym artykule oceniają cztery wymiary możliwości:
- Proces odpuszczania i kontrola jakości— czy samo szkło jest poddawane w sposób ciągły i możliwy do sprawdzenia obróbce cieplnej oraz czy możliwa jest identyfikowalność produkcji.
- Rozwój produktu i reakcja na dostosowanie— czy dostawca może przejść od wymagania do zatwierdzonej próbki bez utraty kontroli nad specyfikacją.
- Kontrola, testowanie i zarządzanie dokumentacją— czy twierdzenia dotyczące jakości są poparte zapisami i raportami, z których kupujący lub audytor może faktycznie skorzystać.
- Możliwości dostawy i komunikacji— czy planowanie, pakowanie i eskalacja problemów są traktowane z taką samą dyscypliną jak produkcja.
Każdy wymiar należy oceniać na podstawie czterech rodzajów dowodów: dokumentów, próbek i raportów z testów, bezpośredniej obserwacji (na miejscu lub za pośrednictwem wideo na żywo) oraz protokołu komunikacji dostawcy. Dostawca, który może przedstawić dokumenty, ale sprzeciwia się obserwacji, to nie to samo, co dostawca, który przyjmuje jedno i drugie. Tabela taka jak poniższa jest przydatnym punktem wyjścia przed zażądaniem czegokolwiek konkretnego.
| Wymiar możliwości | Podstawowe pytanie weryfikacyjne | Akceptowalne dowody | Typowy słaby sygnał |
|---|---|---|---|
| Hartowanie i kontrola jakości | Czy możesz wykazać kontrolowaną obróbkę cieplną i identyfikowalność partii? | Zapisy procesów, dzienniki kalibracji, raporty fragmentacji powiązane z partiami | Twierdzenia dotyczące „wysokiej jakości” bez zapisów na poziomie partii |
| Rozwój i dostosowywanie | Czy możesz przekształcić wymaganie w stabilną specyfikację produkcji? | Notatki z przeglądu projektu, zatwierdzone próbki, zapisy zmian | Personalizacja oferowana bez procesu kontroli zmian |
| Kontrola i dokumentacja | Czy zapisy z kontroli i testów odpowiadają wysłanemu produktowi? | Plany inspekcji, raporty z testów z przykładowymi identyfikatorami, kontrola wersji dokumentów | Raporty, których nie można powiązać z dostarczoną partią |
| Dostawa i komunikacja | Czy potrafisz planować w sposób przejrzysty i zamykać działania naprawcze? | Harmonogramy produkcji, specyfikacje opakowań, zapisy CAPA | Terminy dostaw podane bez przeglądu produkcji |
2. Wymiar możliwości 1: Proces odpuszczania i kontrola jakości
Hartowanie to zdolność, która w najbardziej bezpośredni sposób oddziela szklaną pokrywkę istotną dla bezpieczeństwa od zwykłego szklanego krążka. Ocena w tym przypadku nie dotyczy tego, czy dostawca posiada piec do hartowania. Chodzi o to, czy dostawca może wykazać, że piec jest kontrolowany, proces jest monitorowany, a wydajność jest weryfikowana pod kątem obowiązującej normy.
2.1 Przychodzące szkło i kontrola procesu
Profesjonalny producent rozpoczyna kontrolę przed hartowaniem. Zapytaj, w jaki sposób identyfikowane jest przychodzące szkło, jak rejestrowane są kluczowe parametry pieca i jak planowana jest kalibracja sprzętu. Zapisy powinny umożliwiać recenzentowi powiązanie gotowej pokrywy z serią produkcyjną, a nie tylko z miesiącem produkcji.
Praktycznym testem jest zażądanie protokołu partii dla ostatniego zamówienia i prześledzenie go w przyszłości: partia surowca, przebieg odpuszczania, obróbka krawędzi i kontrola końcowa. Jeśli dostawca może wypracować spójną ścieżkę, kontrola procesu jest realna. Jeśli ślad zatrzymuje się w magazynie, twierdzenie o „możliwości śledzenia” jest powierzchowne. Protokoły wzorcowania sprzętu pomiarowego i dzienniki konserwacji linii odpuszczania należą do tego samego zbioru dowodów.
2.2 Odpuszczanie, obróbka krawędzi i bezpieczeństwo termiczne
Najbardziej znaną metodą weryfikacji szkła w pełni hartowanego jest test fragmentacji. Zgodnie z normą EN 12150-1 w pełni hartowane szkło musi rozbić się na wiele małych, stosunkowo prostopadłościennych fragmentów, przy czym minimalna liczba fragmentów wynosi 40 w obszarze zliczania o wymiarach 50 mm × 50 mm dla szkła o grubości 4–12 mm. GB 15763.2 stosuje porównywalną logikę do budowy szkła bezpiecznego, z wymogami dotyczącymi zliczania fragmentacji w określonym obszarze zliczania dla typowych grubości.
Jednakże szklana pokrywka do naczyń kuchennych nie jest szybą budowlaną i profesjonalny dostawca powinien być w stanie wyjaśnić, która norma faktycznie reguluje dany produkt. EN 12983-2 (2023, zmieniona w 2025) to norma europejska obejmująca dedykowane badania szklanych pokryw naczyń kuchennych: próbę uderzenia kulką stalową w załączniku B i próbę fragmentacji w załączniku C, przy czym ta ostatnia wymaga co najmniej 40 cząstek w kwadracie o boku 50 mm w przypadku pokrywek hartowanych termicznie. Chińska norma grupowa T/CNAGI 004–2023 dotyczy bezpośrednio pokrywek garnków ze szkła hartowanego i obejmuje bezpieczeństwo materiałów mających kontakt z żywnością, odporność na uderzenia mechaniczne, stan fragmentacji i odporność na szok termiczny. Natomiast norma ASTM C1048 jest przeznaczona dla monolitycznego szkła płaskiego stosowanego w ogólnym budownictwie, a nie dla pokrywek naczyń kuchennych. Dostawca, który powołuje się na normę ASTM C1048 bez kwalifikacji dotyczących szklanej pokrywy, albo używa niewłaściwego odniesienia, albo jest nieprecyzyjny co do zakresu; profesjonalny dostawca dokona rozróżnienia pomiędzy normą, według której testuje, a normą mającą zastosowanie do danej kategorii produktu.
Obróbka krawędzi zasługuje na równą uwagę. Wióry, pęknięcia lub niewystarczające szwy na naprężeniach skupienia felgi, które mogą zainicjować awarię podczas normalnej obsługi lub cykli termicznych. Wizualna kontrola krawędzi przy kontrolowanym oświetleniu jest podstawową kontrolą przychodzącą i w trakcie procesu, a dostawca powinien posiadać pisemne kryterium akceptacji dotyczące jakości krawędzi.
2.3 Identyfikowalność partii i kontrola produktów niezgodnych
Identyfikowalność jest podstawą odpowiedzialności. Profesjonalny producent może wziąć gotową pokrywkę i zidentyfikować partię szkła, przebieg hartowania, partię obróbki krawędzi i powiązany z nią zapis kontroli. To nie jest działanie biurokratyczne. Bez tego nie można zapobiec uszkodzeniu fragmentacji lub przesunięciu wymiarowemu podejrzanej partii.
Zapytaj, w jaki sposób izolowany jest produkt niezgodny. Czy jest wyznaczony obszar kwarantanny? Czy decyzje dotyczące przeróbek i złomowania są dokumentowane? Czy zapis działań naprawczych dostawcy identyfikuje pierwotną przyczynę, działania ograniczające i etap weryfikacji? Dostawca, który może przedstawić zamknięty zapis niezgodności z ostatnich sześciu miesięcy, wykazuje więcej niż taki, który przedstawia pusty szablon.
3. Wymiar możliwości 2: Rozwój produktu i reakcja na dostosowanie
Personalizacja jest często sprzedawana jako menu opcji. Profesjonalne pytanie nie brzmi: „Czy możesz wykonać inny rozmiar lub kształt?” ale „Czy możesz uwzględnić wymaganie poprzez analizę wykonalności, pobieranie próbek, zatwierdzenie i produkcję bez utraty kontroli nad uzgodnioną specyfikacją?”
3.1 Przegląd projektu i opinia na temat wykonalności
Profesjonalny dostawca nie akceptuje po prostu rysunku. Przegląda wymagania i zwraca uporządkowaną informację zwrotną: które wymiary wpływają na jednorodność odpuszczania, które profile krawędzi są kompatybilne z zamierzonym zespołem obręczy lub gałki oraz jakie tolerancje są realistyczne dla wybranego procesu. Taka informacja zwrotna powinna nastąpić przed pobraniem próbki, a nie po nieudanej próbie.
Przydatnym pytaniem weryfikacyjnym jest: „Jakich informacji potrzebujesz od nas, zanim będziesz mógł potwierdzić wykonalność i jakie ryzyko widzisz w bieżącym wymaganiu?” Dostawca posiadający rzeczywiste możliwości rozwoju będzie dysponował listą kontrolną i zgłaszał konkretne wątpliwości. Dostawca bez tego poprosi jedynie o cenę docelową i ilość.
3.2 Proces pobierania próbek, oprzyrządowania i zatwierdzania
Droga od próbki do masowej produkcji to miejsce, w którym projekty dostosowywania najczęściej kończą się niepowodzeniem. Dostawca powinien być w stanie opisać zdefiniowany etap pobierania próbek, kryteria zatwierdzania próbki, sposób zapieczętowania lub zamrożenia zatwierdzonej próbki jako punktu odniesienia oraz sposób rejestrowania stanu oprzyrządowania lub osprzętu.
Poproś o przykładowy rekord zatwierdzenia dla ostatniego projektu dostosowywania. Powinien zawierać zmierzone wymiary, wynik kontroli, numer zatwierdzenia klienta i datę. Jeśli dostawca może wykazać, że partia produkcyjna została sprawdzona z zatwierdzoną próbką, przepływ pracy działa. Jeśli zatwierdzona próbka istnieje tylko jako zdjęcie w wątku na czacie, przepływ pracy jest nieformalny.
3.3 Zakres dostosowywania i kontrola zmian
Profesjonalny producent jasno określa, co może, a czego nie może dostosować. Zakres należy opisać w kategoriach potwierdzonych opcji – wymiarów, wykończenia krawędzi, konfiguracji otworów lub otworów wentylacyjnych, mocowania gałki lub uchwytu oraz opakowania – a nie ogólnych stwierdzeń dotyczących „możliwości OEM/ODM”.
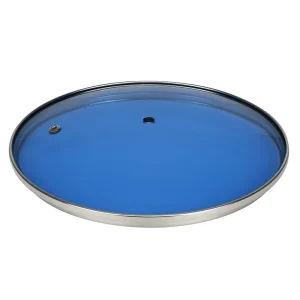
Kontrola zmian jest bardziej odkrywczym testem. Kiedy specyfikacja ulega zmianie – nawet w przypadku niewielkiej korekty wymiarów – powinien istnieć zapis tego, co się zmieniło, dlaczego, kto ją zatwierdził, jakiej partii produkcyjnej dotyczy i czy wymagana była ponowna walidacja. Bez tego kupujący może otrzymać pokrywki, które indywidualnie mieszczą się w tolerancji, ale łącznie różnią się od zatwierdzonej próbki. Dostawca, który nie może przedstawić rejestru zmian, jest dostawcą, który nie może zagwarantować spójności między partiami.
4. Wymiar możliwości 3: Kontrola, testowanie i zarządzanie dokumentacją
Testowanie bez dokumentacji to anegdota. Dokumentacja bez testowania jest zadaniem archiwizacyjnym. Standard zawodowy to udokumentowany system kontroli i testów, w którym każdy raport można powiązać z próbką, partią i specyfikacją.
4.1 Plan inspekcji i kontrole w trakcie procesu
Poproś o plan kontroli pokryw ze szkła hartowanego: co jest sprawdzane na etapie przyjęcia, w trakcie procesu i na etapie końcowym, w jaki sposób ustala się pobieranie próbek, jakie są kryteria akceptacji i gdzie rejestrowane są wyniki. Wiarygodny plan będzie obejmował kontrolę wymiarów, kontrolę wizualną pod kątem pęcherzyków, zadrapań i wad krawędzi oraz kontrolę funkcjonalności związaną z montażem pokrywy.
Silny dostawca może wyjaśnić, w jaki sposób wynik niezgodny ze specyfikacją powoduje eskalację. Słaby dostawca opisuje inspekcję jako „100% pełną kontrolę”, nie określając, co podlega inspekcji, według jakich standardów ani co się dzieje, gdy wykryta zostanie wada. „Pełna kontrola” nie jest systemem jakości; jest to roszczenie kadrowe.
4.2 Raporty z testów i obowiązujące standardy
Raport z testów jest jednym z najczęściej wykorzystywanych dokumentów w ocenie dostawców. Profesjonalny raport identyfikuje normę i wersję, opisuje próbkę (w tym wymiary i grubość), określa warunki badania i podaje wynik według określonego kryterium akceptacji.

W przypadku szklanych pokrywek do naczyń kuchennych pierwszym priorytetem jest ustalenie, czy raport dotyczy kategorii produktu. Raport dotyczący fragmentacji lub uderzenia, w którym powołuje się na normę EN 12983-2, załącznik B lub załącznik C, ma bezpośrednie zastosowanie do pokrywek naczyń kuchennych. Raport powołujący się na normę dotyczącą szkła budowlanego może nadal zawierać przydatne dane dotyczące fragmentacji, ale jego zakres musi być określony. W zależności od rynku docelowego i specyfikacji kupującego dodatkowe testy mogą obejmować bezpieczeństwo materiałów mających kontakt z żywnością, wytrzymałość na szok termiczny i uderzenia mechaniczne w warunkach symulujących obsługę i gotowanie.
Kupujący powinien sprawdzić, czy przykładowy opis raportu jest zgodny z kupowanym produktem. Raport fragmentacji dla płaskiej tafli szkła o grubości 5 mm nie potwierdza automatycznie pokrywy o grubości 4 mm z wywierconym otworem wentylacyjnym pary. Dostawca powinien być w stanie wyjaśnić związek pomiędzy badaną próbką a konfiguracją produkcyjną.
4.3 Pakiet dokumentów dla Kupujących i Audytorów
Profesjonalny producent przechowuje pakiet dokumentów, który można udostępnić kupującemu lub audytorowi bez konieczności mieszania się w ostatniej chwili. Obejmuje to co najmniej bieżący plan inspekcji, próbkę zapisów z ostatnich inspekcji, odpowiednie raporty z testów z identyfikowalnością próbek, zapisy kalibracji dla krytycznego sprzętu pomiarowego oraz zapis niezgodności lub działań naprawczych, jeśli taki istnieje.
Kontrola wersji jest tak samo ważna jak istnienie dokumentu. Plan inspekcji sprzed trzech lat i nigdy nie poprawiany jest oznaką braku konserwacji systemu. Zapytaj, w jaki sposób dokumenty są aktualizowane w przypadku zmiany procesu lub produktu i kto zatwierdza zmianę. Dostawca, który może sporządzić dziennik wersji dokumentu, wykazuje poziom dyscypliny zarządzania, którego nie zapewnia stos niedatowanych certyfikatów.
5. Wymiar możliwości 4: Zdolność do dostarczania i komunikacji
Możliwość dostawy to nie tylko szybkość. Chodzi o to, czy dostawca może powiedzieć kupującemu prawdę o czasie, chronić produkt w transporcie i reagować na problemy za pomocą procesu, a nie przeprosin.
5.1 Planowanie, czas realizacji i przejrzystość wydajności
Profesjonalny dostawca potwierdza zamówienie na podstawie przeglądu produkcji, a nie celu sprzedażowego. Zapytaj, jak obliczono podany czas realizacji, jakie jest aktualne obciążenie produkcyjne i co się stanie, jeśli wystąpi opóźnienie surowca. Dostawca, który potrafi opisać swoją logikę planowania i ograniczenia, jest bardziej niezawodny niż ten, który obiecuje krótki czas realizacji bez zastrzeżeń.
Deklaracje dotyczące wydajności należy porównać z widocznym sprzętem i personelem podczas audytu lub instruktażu wideo na żywo. Miesięczna wielkość produkcji, której nie da się pogodzić z liczbą linii i przesunięć odpuszczających, jest sygnałem ostrzegawczym, a nie stanowiskiem negocjacyjnym.
5.2 Koordynacja pakowania, obsługi i logistyki
Szklane pokrywki są podatne na odpryskiwanie krawędzi i stłuczenie podczas transportu. Opakowanie powinno być określone, a nie improwizowane. Zapytaj o specyfikację opakowania dla rzeczywistego produktu: separacja wewnętrzna, zabezpieczenie krawędzi, wytrzymałość kartonu i konfiguracja palety. Jeżeli dostawca nie może dostarczyć rysunku opakowania ani specyfikacji, poziom ochrony jest nieokreślony.
Koordynacja logistyki jest częścią tej zdolności. Dostawca powinien być w stanie konsekwentnie dostarczać dokumenty przewozowe i informować o odstępstwach – zatłoczeniu portu, zmianach przewoźników, wstrzymaniach celnych – zanim staną się niespodzianką. Dostawca, który po opuszczeniu kontenera traktuje logistykę jako problem kupującego, jest tylko częściowo profesjonalny.
5.3 Komunikacja, eskalacja i działania naprawcze
Ostatecznym sprawdzianem profesjonalizmu jest to, co dzieje się, gdy coś pójdzie nie tak. Dostawca posiadający funkcjonujący proces eskalacji zidentyfikuje odpowiedzialną osobę kontaktową, potwierdzi problem w określonym oknie, zabezpieczy podejrzany produkt, zbada przyczynę i zaproponuje działanie naprawcze z etapem weryfikacji.
Poproś o zredagowany zapis działań naprawczych w związku z przeszłym problemem z jakością. Zapis powinien zawierać opis problemu, jego natychmiastowe usunięcie, analizę pierwotnej przyczyny, działania naprawcze i kontrolę skuteczności. Dostawca, który nie jest w stanie wyprodukować takiego zapisu – lub produkuje taki, który poprzestanie na stwierdzeniu „zwrócimy większą uwagę” – nie zademonstrował systemu w pętli zamkniętej.
6. Lista kontrolna zdolności i typowe braki
Poniższa lista kontrolna przekształca cztery wymiary w pytania, z których kupujący lub audytor może skorzystać bezpośrednio. To nie jest model punktacji. Jego celem jest wygenerowanie dowodów, a nie nagrodzenie dostawcy, który odpowie pewnie.
6.1 Lista kontrolna weryfikacji poszczególnych pozycji
| Obszar | Pytanie, które należy zadać | Dowody, o które należy poprosić |
|---|---|---|
| Hartowanie i kontrola jakości | Czy możesz prześledzić gotową pokrywkę według partii szkła i przebiegu hartowania? | Próbka zapisu partii; dziennik kalibracji |
| Odpuszczanie (dowody badań) | Według jakiego standardu fragmentacji lub uderzenia testujesz pokrywki naczyń kuchennych? | Raport z testu z identyfikatorem próbki i kryterium akceptacji |
| Rozwój | Jakie opinie na temat wykonalności przekazujesz przed pobraniem próbek? | Lista kontrolna przeglądu projektu lub przykładowe notatki z przeglądu |
| Rozwój | W jaki sposób kontrolowane i komunikowane są zmiany specyfikacji? | Zmień rekord z zatwierdzeniem i efektywną partią |
| Kontrola i dokumentacja | Co obejmuje plan inspekcji i w jaki sposób określa się pobieranie próbek? | Aktualny plan inspekcji; protokoły z ostatnich kontroli |
| Kontrola i dokumentacja | Czy każdy raport z badań można powiązać z dostarczoną partią? | Raport z opisem próbki i numerem partii |
| Dostawa i komunikacja | Jak obliczono podany czas realizacji? | Przegląd produkcji lub zapis harmonogramu |
| Dostawa i komunikacja | Czy możesz wskazać zamknięte działanie naprawcze z poprzedniego roku? | Rekord CAPA z pierwotną przyczyną i weryfikacją |
6.2 Typowe słabości i sygnały ostrzegawcze
- Certyfikaty bez możliwości śledzenia próbek. Certyfikat zgodności to nie to samo, co raport z testów zakupionego produktu.
- Raporty niezgodne z produktem. Raport fragmentacji dla płaskiej szyby budowlanej nie sprawdza pokrywy z otworami i zespołem rantu.
- Identyfikowalność, która zatrzymuje się w magazynie. Identyfikacja partii, która nie pozwala na połączenie gotowej pokrywki z procesem odpuszczania, nie jest identyfikowalnością.
- Personalizacja bez kontroli zmian. Jeżeli dostawca nie może przedstawić zapisu zmian, „spersonalizowany” produkt może różnić się od zatwierdzonej próbki.
- Kontrola opisana jako „100%”, ale nieokreślona. Pełna inspekcja bez planu inspekcji i kryteriów akceptacji jest stwierdzeniem, a nie kontrolą.
- Działania naprawcze, które kończą się na przeprosinach. Rekord, który nie identyfikuje pierwotnej przyczyny i nie sprawdza, nie zamyka pętli.
- Deklaracje dotyczące wydajności, które nie są zgodne ze sprzętem. Wielkość produkcji, której nie można wytłumaczyć widocznymi liniami i przesunięciami, zasługuje na dodatkowe pytanie.
6.3 Weryfikacja zdalna a weryfikacja na miejscu
Zdalna weryfikacja może obejmować przegląd dokumentów, zatwierdzenie raportu z testów, kontrolę próbek oraz podgląd wideo na żywo obszaru produkcyjnego i magazynu. Nie może w pełni zastąpić fizycznej obserwacji wykańczania krawędzi, ładowania pieca lub praktyki pakowania. Jeżeli zdalny przegląd wykaże niespójności, wizyta na miejscu powinna zostać ukierunkowana na konkretną lukę: półkę z zapisami partii, obszar kwarantanny lub stację kalibracyjną.
Dostawca, który opiera się nawet zaplanowanemu instruktażowi wideo na żywo, twierdząc jednocześnie, że ma pełne możliwości, dostarcza informacji o swoim poziomie zaufania, a nie tylko o logistyce.
7. Często zadawane pytania: Ocena producenta pokryw ze szkła hartowanego
O jakie dokumenty powinienem poprosić w pierwszej kolejności? Zacznij od aktualnego planu inspekcji, protokołu partii próbki, raportu z ostatniego testu z identyfikowalnością próbki oraz zapisu kalibracji dla krytycznego sprzętu pomiarowego. Jeśli dostawca nie będzie w stanie przedstawić tych czterech dokumentów w spójny zestaw, głębsze pytania techniczne nie będą produktywne, dopóki nie zostanie rozwiązany system dokumentów.
Jak mogę sprawdzić jakość odpuszczania przed masową produkcją? Poproś o raport z testu fragmentacji lub uderzenia, który ma zastosowanie do konfiguracji pokryw naczyń kuchennych, a nie o ogólny raport dotyczący szkła budowlanego. Sprawdź, czy opis próbki odpowiada zamierzonemu produktowi i czy podano kryterium akceptacji. Jeśli raportu nie można powiązać z próbką lub partią, należy go traktować jako wskaźnik zdolności, a nie dowód produktu.
Czy sama możliwość personalizacji dowodzi, że producent jest profesjonalistą? Nie. Dostosowywanie bez kontroli zmian powoduje zróżnicowanie. Profesjonalny dostawca może przedstawić przebieg procesu pobierania próbek i zatwierdzania, zapieczętowaną próbkę referencyjną oraz zapis zmian łączący zatwierdzoną specyfikację z partią produkcyjną.
Co się stanie, jeśli dostawca nie może dostarczyć pełnych dowodów? Niekompletne dowody są powszechne. Pytaniem ewaluacyjnym jest to, jak dostawca zareaguje. Profesjonalny dostawca zauważy lukę i zaproponuje ścieżkę jej zamknięcia. Dostawca, który odrzuca żądanie lub oferuje ustne zapewnienie zamiast protokołów, powiedział Ci coś ważnego o swoim systemie operacyjnym.
8. Wniosek: wykorzystanie listy kontrolnej do podjęcia decyzji o dostawcy
Profesjonalny producent pokryw ze szkła hartowanego wykazuje kontrolę w czterech obszarach: hartowanie, dokumentacja, zarządzanie zmianami w zakresie dostosowywania i rozwiązywanie problemów. Lista kontrolna zawarta w tym artykule ma na celu wykazanie dowodów w każdym obszarze, a nie ocenę.
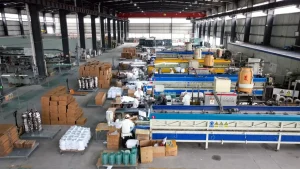
Praktyczna ścieżka decyzyjna to: zapoznanie się z listą kontrolną, zażądanie pakietu dokumentów, przegląd próbek i raportów z testów pod kątem zamierzonego produktu, weryfikacja luk poprzez obserwację na żywo lub na miejscu oraz potwierdzenie, że działania naprawcze kończą się dowodami. Jeżeli dostawca nie jest w stanie dzisiaj spełnić ram, ale może przedstawić wiarygodny plan usunięcia określonych luk, jest to inna rozmowa handlowa prowadzona z dostawcą, który w ogóle nie jest w stanie wykazać luk.
Jeśli oceniasz producenta pokryw ze szkła hartowanego dla linii naczyń kuchennych, następnym krokiem jest przesłanie pytań dotyczących możliwości i żądań dokumentów przed zamówieniem pierwszej próbki. Odpowiedzi – oraz szybkość i kompletność, z jaką docierają – powiedzą Ci więcej niż katalog. Jeśli chcesz omówić swoje specyficzne wymagania lub poprosić o nasze najnowsze raporty z testów, prosimy skontaktuj się z naszym zespołem.








