
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Profesyonel Bir Temperli Cam Kapak Üreticisinin Neleri Sağlaması Gerekir?
2026-11-12
Profesyonel bir temperli cam kapak üreticisi, tek bir sertifikayla, bir showroomla veya rekabetçi bir fiyat teklifiyle tanımlanmaz. Bu sinyallerin sunulması kolaydır ve bir grup kapağın onaylanan numuneyle eşleşip eşleşmeyeceğini, camın sürekli olarak ısıl işleme tabi tutulup tutulmadığını veya evrakların denetimden sağ çıkıp çıkmayacağını tahmin etmede neredeyse işe yaramaz. Profesyonel bir tedarikçiyi fırsatçı bir tedarikçiden ayıran şey, kontrol edilebilen, belgelenebilen ve adaylar arasında karşılaştırılabilen bir dizi tekrarlanabilir yetenektir.
Bu makale, bu yetenekleri dört boyutta düzenlemektedir: temperleme ve kalite kontrol, ürün geliştirme ve özelleştirme, inceleme ve belgeleme, teslimat ve iletişim. Bu, genel bir değerlendirme çerçevesidir; herhangi bir tedarikçinin (bu site dahil) listelenen her yeteneğe sahip olduğu iddiası değildir. Bunu bir görüşme rehberi, bir denetim hazırlık aracı ve vaatler yerine kanıtları karşılaştırmanın bir yolu olarak kullanın.
1. Bu Değerlendirme Çerçevesinde “Profesyonel” Ne Demektir?
Temperli cam kapak imalatındaki profesyonellik, süreç disiplini ve ticari güvenilirliğin birleşimidir. Bir tedarikçi modern bir fırına sahip olmasına rağmen parti kayıtlarının eksik olması veya bir spesifikasyon değişikliğinin hiçbir zaman onaylanmaması nedeniyle denetimden geçemeyebilir. Tersine, daha küçük bir operasyon, eğer süreç kontrolleri belgelenirse, iddiaları kanıtlarla eşleşirse ve sapmaları alıcı keşfetmeden önce iletirse profesyonel olabilir.
Bu makaledeki çerçeve dört yetenek boyutunu değerlendirmektedir:
- Temperleme işlemi ve kalite kontrolü—camın kendisinin tutarlı ve doğrulanabilir şekilde ısıl işleme tabi tutulup tutulmadığı ve üretimin izlenebilir olup olmadığı.
- Ürün geliştirme ve kişiselleştirme yanıtı—tedarikçinin spesifikasyonun kontrolünü kaybetmeden bir gereksinimden doğrulanmış bir numuneye geçip geçemeyeceği.
- Denetim, test etme ve belge yönetimi—kalite iddialarının bir alıcının veya denetçinin gerçekten kullanabileceği kayıtlar ve raporlarla desteklenip desteklenmediği.
- Teslimat ve iletişim yeteneği— planlama, paketleme ve sorun gidermenin üretimle aynı disiplinle ele alınıp alınmadığı.
Her boyut dört tür kanıtla değerlendirilmelidir: belgeler, örnekler ve test raporları, doğrudan gözlem (sahada veya canlı videoyla) ve tedarikçinin iletişim kayıtları. Belge üretebilen ancak gözlemlenmeye direnen bir tedarikçi, her ikisini de hoş karşılayan bir tedarikçi ile aynı şey değildir. Aşağıdaki gibi bir tablo, spesifik bir şey istemeden önce faydalı bir başlangıç noktasıdır.
| Yetenek boyutu | Temel doğrulama sorusu | Kabul edilebilir kanıtlar | Ortak zayıf sinyal |
|---|---|---|---|
| Temperleme ve Kalite Kontrol | Kontrollü ısıl işlem ve parti izlenebilirliğini gösterebilir misiniz? | Partilere bağlı proses kayıtları, kalibrasyon günlükleri, parçalanma raporları | Parti düzeyinde kayıt bulunmayan "yüksek kalite" iddiaları |
| Geliştirme ve özelleştirme | İstikrarlı bir üretim spesifikasyonuna yönelik bir gereksinimi karşılayabilir misiniz? | Tasarım inceleme notları, onaylanmış numuneler, değişiklik kayıtları | Değişiklik-kontrol süreci olmadan sunulan özelleştirme |
| Denetim ve dokümantasyon | Muayene ve test kayıtlarınız gönderilen ürünle eşleşiyor mu? | Denetim planları, numune kimliklerini içeren test raporları, belge sürüm kontrolü | Teslim edilen partiye bağlanamayan raporlar |
| Teslimat ve iletişim | Şeffaf bir şekilde planlayıp düzeltici eylemleri kapatabiliyor musunuz? | Üretim programları, paketleme özellikleri, CAPA kayıtları | Üretim incelemesi yapılmadan verilen teslimat tarihleri |
2. Yetenek Boyutu 1: Temperleme Prosesi ve Kalite Kontrol
Temperleme, güvenlikle ilgili bir cam kapağı sıradan bir cam diskten en doğrudan ayıran özelliktir. Buradaki değerlendirme tedarikçinin temperleme fırınına sahip olup olmadığı ile ilgili değildir. Tedarikçinin fırının kontrol edildiğini, prosesin izlendiğini ve çıktının geçerli bir standarda göre doğrulandığını gösterip gösteremeyeceği ile ilgilidir.
2.1 Gelen Cam ve Proses Kontrolü
Profesyonel bir üretici temperlemeden önce kontrole başlar. Gelen camın nasıl tanımlandığını, fırının temel parametrelerinin nasıl kaydedildiğini ve ekipman kalibrasyonunun nasıl planlandığını sorun. Kayıtlar, incelemecinin bitmiş bir kapağı yalnızca bir aylık çıktıya değil, bir üretim çalışmasına bağlamasına olanak sağlamalıdır.
Pratik bir test, yeni bir sipariş için parti kaydı istemek ve onu ileriye doğru takip etmektir: hammadde partisi, temperleme işlemi, kenar işleme ve son inceleme. Tedarikçi tutarlı bir yol oluşturabilirse süreç kontrolü gerçektir. Eğer iz depoda durursa “izlenebilirlik” iddiası yüzeysel olacaktır. Ölçüm ekipmanının kalibrasyon kayıtları ve temperleme hattının bakım kayıtları aynı kanıt setine aittir.
2.2 Temperleme, Kenar İşleme ve Termal Güvenlik
Tamamen temperlenmiş cam için en yaygın olarak kabul edilen doğrulama yöntemi parçalanma testidir. EN 12150-1 uyarınca, tamamen temperlenmiş camın, 4-12 mm cam için 50 mm x 50 mm'lik bir sayım alanında minimum 40 parça olacak şekilde çok sayıda küçük, nispeten küboidal parçaya bölünmesi gerekir. GB 15763.2, ortak kalınlıklar için tanımlanmış bir sayım alanında parçalanma sayımı gereklilikleri ile emniyet camı binasına benzer bir mantık uygular.
Bununla birlikte, tencere cam kapağı bir yapı paneli değildir ve profesyonel bir tedarikçi, ürüne gerçekte hangi standardın tabi olduğunu açıklayabilmelidir. EN 12983-2 (2023, 2025'te değiştirildiği şekliyle), cam tencere kapakları için özel testleri içeren Avrupa standardıdır: Ek B'de çelik bilye darbe testi ve Ek C'de parçalanma testi; ikincisi termal olarak sertleştirilmiş kapaklar için 50 mm karede en az 40 parçacık gerektirir. Çin grup standardı T/CNAGI 004—2023, gıdayla temas eden malzeme güvenliğini, mekanik darbe direncini, parçalanma durumunu ve termal şok direncini kapsayan temperli cam kap kapaklarını doğrudan ele alır. ASTM C1048 ise aksine, tencere kapakları için değil, genel bina yapımında kullanılan yekpare düz cam için yazılmıştır. Bir cam kapak için nitelik olmadan ASTM C1048'den alıntı yapan bir tedarikçi ya yanlış referans kullanıyor ya da kapsam konusunda belirsiz davranıyor; Profesyonel bir tedarikçi, test ettiği standart ile ürün kategorisine uygulanan standart arasında ayrım yapacaktır.
Kenar işleme eşit ilgiyi hak ediyor. Jant yoğunlaşmasındaki talaşlar, çatlaklar veya yetersiz dikişler normal kullanım veya termal döngü sırasında arızayı başlatabilir. Kontrollü aydınlatma altında görsel kenar denetimi, temel bir giriş ve süreç kontrolüdür ve tedarikçinin kenar kalitesi için yazılı bir kabul kriteri olması gerekir.
2.3 Seri İzlenebilirliği ve Uygunsuz Ürün Kontrolü
İzlenebilirlik hesap verebilirliğin omurgasıdır. Profesyonel bir üretici, bitmiş bir kapağı alıp cam partisini, temperleme işlemini, kenar işleme partisini ve bununla ilgili denetim kaydını tanımlayabilir. Bu bürokratik bir çalışma değil. Bu olmadan, bir parçalanma arızası veya boyutsal bir sapma şüpheli bir partide kontrol altına alınamaz.
Uygun olmayan ürünün nasıl izole edildiğini sorun. Belirlenmiş bir karantina alanı var mı? Yeniden işleme ve hurdaya çıkarma kararları belgeleniyor mu? Tedarikçinin düzeltici eylem kaydı temel nedeni, kontrol altına alma eylemini ve doğrulama adımını belirtiyor mu? Son altı aya ait kapalı bir uygunsuzluk kaydı gösterebilen bir tedarikçi, boş şablon sunan birden fazla tedarikçiyi göstermiş olur.
3. Yetenek Boyutu 2: Ürün Geliştirme ve Özelleştirme Yanıtı
Kişiselleştirme genellikle bir seçenekler menüsü olarak satılır. Mesleki soru "Farklı bir boyut veya şekil yapabilir misiniz?" değildir. yerine “Anlaşılan spesifikasyonun kontrolünü kaybetmeden fizibilite, numune alma, onay ve üretim yoluyla bir gereksinimi karşılayabilir misiniz?”
3.1 Tasarım İncelemesi ve Fizibilite Geri Bildirimi
Profesyonel bir tedarikçi sadece bir çizimi kabul etmez. Gereksinimi gözden geçirir ve yapılandırılmış geri bildirim verir: hangi boyutlar tavlama tekdüzeliğini etkiler, hangi kenar profilleri amaçlanan jant veya düğme tertibatıyla uyumludur ve seçilen işlem için hangi toleranslar gerçekçidir. Bu geri bildirim, başarısız bir numuneden sonra değil, numune almadan önce yapılmalıdır.
Yararlı bir doğrulama sorusu şudur: "Fizibiliteyi onaylamadan önce bizden hangi bilgilere ihtiyacınız var ve mevcut gereksinimde hangi riskleri görüyorsunuz?" Gerçek geliştirme kapasitesine sahip bir tedarikçinin bir kontrol listesi olacak ve belirli endişelerini dile getirecektir. Bu özelliği olmayan bir tedarikçi yalnızca hedef fiyat ve miktar isteyecektir.
3.2 Numune Alma, Alet Alma ve Onay İş Akışı
Numuneden seri üretime giden yol, kişiselleştirme projelerinin çoğunlukla başarısız olduğu yerdir. Tedarikçi, tanımlanmış bir numune alma aşamasını, numune onay kriterlerini, onaylanmış numunenin referans olarak nasıl mühürlendiğini veya dondurulduğunu ve alet veya fikstür durumunun nasıl kaydedildiğini açıklayabilmelidir.
Yeni bir özelleştirme projesi için örnek onay kaydını isteyin. Ölçülen boyutları, inceleme sonucunu, müşterinin onay referansını ve tarihi içermelidir. Tedarikçi, üretim partisinin onaylanan numuneye göre kontrol edildiğini gösterebilirse iş akışı çalışıyor demektir. Onaylanan örnek bir sohbet başlığında yalnızca fotoğraf olarak mevcutsa iş akışı resmi değildir.
3.3 Özelleştirme Kapsamı ve Değişiklik Kontrolü
Profesyonel bir üretici neyi özelleştirip özelleştiremeyeceği konusunda nettir. Kapsam, "OEM/ODM kapasitesi" şeklindeki geniş iddialardan ziyade, onaylanmış seçenekler (boyutlar, kenar işleme, delik veya havalandırma konfigürasyonu, düğme veya tutamak bağlantısı ve paketleme) açısından tanımlanmalıdır.
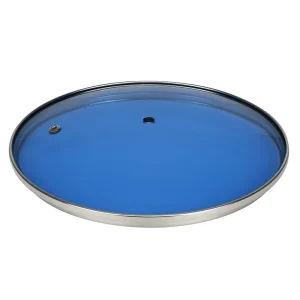
Değişim kontrolü daha açıklayıcı bir testtir. Bir spesifikasyon değiştiğinde (küçük bir boyut ayarlaması bile olsa), neyin değiştiğine, neden değiştiğine, bunu kimin onayladığına, hangi üretim partisine uygulandığına ve yeniden doğrulamanın gerekli olup olmadığına ilişkin bir kayıt bulunmalıdır. Bu olmadan, alıcı bireysel olarak tolerans dahilinde olan ancak toplu olarak onaylanan numuneden farklı olan kapakları alabilir. Değişiklik kaydı gösteremeyen tedarikçi, partiler arası tutarlılığı garanti edemeyen bir tedarikçidir.
4. Yetenek Boyutu 3: İnceleme, Test Etme ve Doküman Yönetimi
Dokümantasyon olmadan test yapmak bir anekdottur. Test edilmeden belgeleme bir dosyalama alıştırmasıdır. Profesyonel standart, her raporun bir numuneye, partiye ve spesifikasyona bağlanabildiği belgelenmiş bir denetim ve test sistemidir.
4.1 Denetim Planı ve Proses İçi Kontroller
Temperli cam kapaklar için denetim planını isteyin: Giriş, proses içi ve son aşamalarda neler kontrol edilir, numune alma işlemi nasıl belirlenir, kabul kriterleri nelerdir ve sonuçlar nereye kaydedilir? Güvenilir bir plan, boyut kontrollerini, kabarcıklar, çizikler ve kenar kusurları açısından görsel incelemeyi ve kapağın montajıyla ilgili işlevsel kontrolleri içerecektir.
Güçlü bir tedarikçi, spesifikasyon dışı bir sonucun üst kademeye tırmanmayı nasıl tetiklediğini açıklayabilir. Zayıf bir tedarikçi, neyin, hangi standarda göre denetlendiğini veya bir kusur bulunduğunda ne olacağını tanımlamadan denetimi "%100 tam denetim" olarak tanımlar. “Tam denetim” bir kalite sistemi değildir; bu bir kadro talebidir.
4.2 Test Raporları ve Geçerli Standartlar
Test raporu, tedarikçi değerlendirmesinde en çok yanlış kullanılan belgelerden biridir. Profesyonel bir rapor, standardı ve versiyonu tanımlar, numuneyi tanımlar (boyutlar ve kalınlık dahil), test koşullarını belirtir ve tanımlanmış bir kabul kriterine göre sonucu rapor eder.

Tencere cam kapakları için ilk öncelik, raporun ürün kategorisine hitap edip etmediğini tespit etmektir. EN 12983-2 Ek B veya Ek C'ye atıfta bulunan parçalanma veya etki raporu doğrudan tencere kapakları için geçerlidir. Bir bina camı standardına atıfta bulunan bir rapor yine de yararlı parçalanma verileri içerebilir, ancak kapsamının nitelikli olması gerekir. Hedef pazara ve alıcının spesifikasyonuna bağlı olarak ek testler, gıdayla temas eden malzeme güvenliği, termal şok dayanıklılığı ve taşıma ve pişirmeyi simüle eden koşullar altında mekanik etkiyi içerebilir.
Alıcı, rapordaki örnek açıklamanın satın alınan ürünle eşleşip eşleşmediğini kontrol etmelidir. 5 mm'lik bir düz cam panel için parçalanma raporu, delikli buhar deliğine sahip 4 mm'lik bir kapağı otomatik olarak doğrulamaz. Tedarikçi, test edilen numune ile üretim konfigürasyonu arasındaki ilişkiyi açıklayabilmelidir.
4.3 Alıcılar ve Denetçiler için Belge Paketi
Profesyonel bir üretici, son dakika karmaşasına gerek kalmadan alıcı veya denetçiyle paylaşılabilecek bir belge paketi tutar. Bu, en azından mevcut denetim planını, güncel denetim kayıtlarının bir örneğini, örnek izlenebilirliğini içeren geçerli test raporlarını, kritik ölçüm ekipmanı için kalibrasyon kayıtlarını ve varsa uygunsuzluk veya düzeltici eylem kaydını içerir.
Sürüm kontrolü belgenin varlığı kadar önemlidir. Üç yıl öncesine ait olan ve hiç revize edilmeyen bir denetim planı, sistemin sürdürülmediğinin göstergesidir. Bir süreç veya ürün değiştiğinde belgelerin nasıl güncellendiğini ve değişikliği kimin onayladığını sorun. Belge sürüm günlüğü oluşturabilen bir tedarikçi, tarihsiz bir sertifika yığınının sunamadığı düzeyde bir yönetim disiplini sergiler.
5. Yetenek Boyutu 4: Teslimat ve İletişim Yeteneği
Teslimat yeteneği yalnızca hız ile ilgili değildir. Bu, tedarikçinin alıcıya zamanlamayla ilgili gerçeği söyleyip söyleyemediği, taşıma sırasında ürünü koruyup koruyamayacağı ve sorunlara özür yerine süreçle yanıt verip veremeyeceği ile ilgilidir.
5.1 Planlama, Teslim Süresi ve Kapasite Şeffaflığı
Profesyonel bir tedarikçi, bir siparişi satış hedefine göre değil, üretim incelemesine göre onaylar. Teklif edilen teslim süresinin nasıl hesaplandığını, mevcut üretim yükünün ne olduğunu ve hammaddede gecikme olması durumunda ne olacağını sorun. Planlama mantığını ve kısıtlamalarını tanımlayabilen bir tedarikçi, herhangi bir nitelik gerektirmeden kısa bir teslim süresi vaat eden bir tedarikçiden daha güvenilirdir.
Kapasite talepleri, bir denetim veya canlı video incelemesi sırasında görünür ekipman ve personel ile karşılaştırılarak kontrol edilmelidir. Temperleme hatları ve vardiyaların sayısıyla bağdaştırılamayan aylık üretim rakamı, bir müzakere pozisyonu değil, bir uyarı işaretidir.
5.2 Paketleme, Taşıma ve Lojistik Koordinasyonu
Cam kapaklar taşıma sırasında kenar kırılmalarına ve kırılmalara karşı hassastır. Paketleme doğaçlama değil, belirtilmelidir. Gerçek ürünün ambalaj özelliklerini isteyin: iç ayırma, kenar koruması, karton sağlamlığı ve palet konfigürasyonu. Tedarikçi bir ambalaj çizimi veya spesifikasyonu sağlayamıyorsa koruma düzeyi tanımsızdır.
Lojistik koordinasyon yeteneğin bir parçasıdır. Tedarikçi, nakliye belgelerini tutarlı bir şekilde sunabilmeli ve sapmaları (liman sıkışıklığı, taşıyıcı değişiklikleri, gümrük ambarları) sürprizlere dönüşmeden önce iletebilmelidir. Konteyner ayrıldıktan sonra lojistiği alıcının sorunu olarak ele alan bir tedarikçi yalnızca kısmen profesyoneldir.
5.3 İletişim, Üste Yükseltme ve Düzeltici Faaliyet
Profesyonelliğin son sınavı, bir şeyler ters gittiğinde ne olacağıdır. İşleyen bir üst kademeye iletme sürecine sahip bir tedarikçi, sorumlu bir iletişim kişisini belirleyecek, sorunu tanımlanmış bir pencere içinde kabul edecek, şüpheli ürünü kontrol altına alacak, nedenini araştıracak ve bir doğrulama adımıyla düzeltici bir eylem önerecektir.
Geçmişteki bir kalite sorununa ilişkin düzeltilmiş bir düzeltici faaliyet kaydı isteyin. Kayıt, sorunun tanımını, acil müdahaleyi, temel neden analizini, düzeltici eylemi ve etkinlik kontrolünü göstermelidir. Böyle bir kayıt üretemeyen ya da “daha fazla dikkat edeceğiz” diyen bir tedarikçi kapalı döngü sistemi ortaya koymamıştır.
6. Yetenek Kontrol Listesi ve Yaygın Eksiklikler
Aşağıdaki kontrol listesi, dört boyutu bir alıcının veya denetçinin doğrudan kullanabileceği sorulara dönüştürür. Bu bir puanlama modeli değildir. Amacı, kendinden emin bir şekilde yanıt veren tedarikçiyi ödüllendirmek değil, kanıt oluşturmaktır.
6.1 Öğe Bazında Doğrulama Kontrol Listesi
| Alan | Sorulacak soru | İstenecek kanıt |
|---|---|---|
| Temperleme ve Kalite Kontrol | Bitmiş bir kapağı cam partisine ve temperleme işlemine kadar takip edebilir misiniz? | Toplu kayıt örneği; kalibrasyon günlüğü |
| Temperleme (test kanıtı) | Tencere kapakları için hangi parçalanma veya darbe standardını test ediyorsunuz? | Numune kimliğini ve kabul kriterlerini içeren test raporu |
| Geliştirme | Numune almadan önce hangi fizibilite geri bildirimini sağlıyorsunuz? | Tasarım inceleme kontrol listesi veya örnek inceleme notları |
| Geliştirme | Bir spesifikasyon değişikliği nasıl kontrol edilir ve iletilir? | Onay ve etkin toplu işlemle kaydı değiştirin |
| Denetim ve dokümantasyon | Denetim planınız neyi kapsıyor ve örnekleme nasıl belirleniyor? | Mevcut denetim planı; son muayene kayıtları |
| Denetim ve dokümantasyon | Her test raporu teslim edilen partiye bağlanabilir mi? | Numune açıklaması ve parti referansı içeren rapor |
| Teslimat ve iletişim | Teklif edilen teslim süresi nasıl hesaplandı? | Üretim incelemesi veya planlama kaydı |
| Teslimat ve iletişim | Geçtiğimiz yıla ait kapalı bir düzeltici faaliyeti gösterebilir misiniz? | Temel nedeni ve doğrulamayı içeren CAPA kaydı |
6.2 Yaygın Zayıf Yönler ve Kırmızı Bayraklar
- Numune izlenebilirliği olmayan sertifikalar. Uygunluk belgesi, satın alınan ürüne ilişkin test raporu ile aynı şey değildir.
- Ürünle eşleşmeyen raporlar. Düz bir bina paneline ilişkin parçalanma raporu, delikli bir kapağı ve kenar düzeneğini doğrulamaz.
- Depoda biten izlenebilirlik. Bitmiş bir kapağı bir temperleme işlemine bağlayamayan parti tanımlaması izlenebilirlik anlamına gelmez.
- Değişiklik kontrolü olmadan özelleştirme. Tedarikçinin değişiklik kaydı gösterememesi halinde “kişiye özel” ürün, onaylanmış numuneden sapabilir.
- Denetim “%100” olarak tanımlandı ancak tanımlanmadı. Denetim planı ve kabul kriterleri olmadan yapılan tam denetim, bir kontrol değil, bir iddiadır.
- Özür dileyerek sona eren düzeltici eylemler. Temel nedeni ve doğrulamayı tanımlamayan bir kayıt döngüyü kapatmaz.
- Ekipmanla bağdaşmayan kapasite talepleri. Görünür çizgiler ve kaymalarla açıklanamayan bir üretim rakamı, bir sonraki soruyu hak ediyor.
6.3 Uzaktan ve Yerinde Doğrulama Karşılaştırması
Uzaktan doğrulama, belge incelemesini, test raporu doğrulamasını, numune incelemesini ve üretim alanı ile deponun canlı video incelemesini kapsayabilir. Kenar bitirme, fırın yükleme veya paketleme uygulamalarının fiziksel gözleminin yerini tamamen alamaz. Uzaktan inceleme tutarsızlıklara yol açıyorsa, saha ziyareti belirli bir boşluğu hedef almalıdır: toplu kayıt rafı, karantina alanı veya kalibrasyon istasyonu.
Tam kapasiteye sahip olduğunu iddia ederken planlanmış bir canlı video gösterimine bile direnen bir tedarikçi, yalnızca lojistiği hakkında değil, güven düzeyi hakkında da bilgi sağlıyor.
7. SSS: Temperli Cam Kapak Üreticisinin Değerlendirilmesi
İlk önce hangi belgeleri talep etmeliyim? Mevcut denetim planıyla, bir numune seri kaydıyla, numune izlenebilirliğini içeren güncel bir test raporuyla ve kritik ölçüm ekipmanı için bir kalibrasyon kaydıyla başlayın. Tedarikçi bu dört belgeyi tutarlı bir set halinde üretemezse, belge sistemi ele alınana kadar daha derin teknik sorular verimli olmayacaktır.
Seri üretimden önce temperleme kalitesini nasıl doğrulayabilirim? Genel bir cam bina raporu değil, tencere kapağı konfigürasyonu için geçerli olan parçalanma veya darbe testi raporunu isteyin. Numune tanımının amaçlanan ürünle eşleştiğini ve kabul kriterlerinin belirtildiğini kontrol edin. Rapor bir numuneye veya partiye bağlanamıyorsa, bunu ürün kanıtı yerine bir yetenek göstergesi olarak değerlendirin.
Kişiselleştirme yeteneği tek başına bir üreticinin profesyonel olduğunu kanıtlar mı? Hayır. Değişiklik kontrolü olmadan kişiselleştirme, çeşitlilik üretir. Profesyonel bir tedarikçi, numune alma ve onay iş akışını, mühürlü bir referans numunesini ve onaylanmış spesifikasyonu üretim partisine bağlayan bir değişiklik kaydını gösterebilir.
Tedarikçi tam kanıt sağlayamazsa ne olur? Eksik kanıtlar yaygındır. Değerlendirme sorusu tedarikçinin nasıl yanıt vereceğidir. Profesyonel bir tedarikçi boşluğu kabul edecek ve onu kapatmak için bir yol önerecektir. Talebi reddeden veya kayıt yerine sözlü güvence sunan bir tedarikçi, size işletim sistemi hakkında önemli bir şey söylemiştir.
8. Sonuç: Tedarikçi Kararı Vermek İçin Kontrol Listesini Kullanmak
Profesyonel bir temperli cam kapak üreticisi dört alanda kontrol sergiliyor: temperleme, dokümantasyon, kişiselleştirme değişiklik yönetimi ve problemin kapatılması. Bu makaledeki kontrol listesi, bir puan üretmek için değil, her alandaki kanıtları ortaya çıkarmak için tasarlanmıştır.
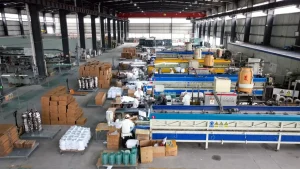
Pratik bir karar yolu şu şekildedir: kontrol listesini tarayın, belge paketini talep edin, numuneleri ve test raporlarını amaçlanan ürüne göre inceleyin, boşlukları canlı veya yerinde gözlem yoluyla doğrulayın ve düzeltici eylemlerin kanıtlarla kapatıldığını onaylayın. Bir tedarikçi bugün çerçeveyi karşılayamıyor ancak belirli boşlukları kapatmak için güvenilir bir plan gösterebilirse, bu, boşlukları hiç gösteremeyen bir tedarikçiden farklı bir ticari görüşmedir.
Bir tencere serisi için temperli cam kapak üreticisini değerlendiriyorsanız bir sonraki adım, ilk numune siparişinden önce yetenek sorularını ve belge taleplerini göndermektir. Cevaplar ve bunların ulaşma hızı ve eksiksizliği size bir katalogdan daha fazlasını anlatacaktır. Özel gereksinimlerinizi görüşmek veya en son test raporlarımızı talep etmek isterseniz lütfen ekibimizle iletişime geçin.








