
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


強化ガラス蓋の専門メーカーが提供すべきもの
2026-11-12
強化ガラス蓋の専門メーカーは、単一の証明書、ショールーム、または競合見積によって定義されるものではありません。これらの信号は提示するのが簡単ですが、蓋のバッチが承認されたサンプルと一致するかどうか、ガラスが一貫して熱処理されているかどうか、書類が監査に耐えられるかどうかを予測するのにはほとんど役に立ちません。プロのサプライヤーと日和見主義的なサプライヤーを分けるのは、候補者間で確認、文書化、比較できる一連の再現可能な機能です。
この記事では、これらの機能を、焼き戻しと品質管理、製品開発とカスタマイズ、検査と文書化、納品とコミュニケーションの 4 つの側面に整理します。これは一般的な評価フレームワークであり、このサイトを含む特定のサプライヤーがリストされているすべての機能を備えていると主張するものではありません。面接ガイド、監査準備ツール、約束ではなく証拠を比較する方法として使用してください。
1. この評価枠組みにおける「プロフェッショナル」とは
強化ガラス蓋製造における専門性は、プロセス規律と商業的信頼性の複合体です。サプライヤーは最新の炉を持っていても、バッチ記録が欠落していたり、仕様変更が承認されなかったりするために監査に失敗する可能性があります。逆に、プロセス管理が文書化され、主張が証拠と一致し、購入者が逸脱を発見する前に逸脱を伝えれば、小規模な事業でもプロフェッショナルである可能性があります。
この記事のフレームワークは、次の 4 つの機能の側面を評価します。
- 焼き戻し工程と品質管理- ガラス自体が一貫して検証可能に熱処理されているかどうか、また製造が追跡可能かどうか。
- 製品開発・カスタマイズ対応—サプライヤーが仕様の制御を失うことなく、要件から検証済みのサンプルに移行できるかどうか。
- 検査・試験・文書管理- 品質に関する主張が、購入者や監査人が実際に使用できる記録や報告書によって裏付けられているかどうか。
- 配信およびコミュニケーション能力- 計画、パッケージ化、および問題のエスカレーションが、生産と同じ規律で処理されるかどうか。
各側面は、文書、サンプルおよび試験報告書、直接観察(現場またはライブビデオによる)、サプライヤーの通信記録という 4 種類の証拠を通じて評価される必要があります。文書を作成できるが監視に抵抗するサプライヤーと、その両方を歓迎するサプライヤーは同じではありません。以下のような表は、具体的な内容を要求する前の出発点として役立ちます。
| 能力の次元 | 重要な確認の質問 | 受け入れられる証拠 | 一般的な弱い信号 |
|---|---|---|---|
| テンパリングと品質管理 | 制御された熱処理とバッチのトレーサビリティを示すことはできますか? | バッチに関連付けられたプロセスレコード、キャリブレーションログ、断片化レポート | バッチレベルの記録がなくても「高品質」であると主張 |
| 開発とカスタマイズ | 要件を安定した製造仕様に反映させることはできますか? | 設計レビューノート、承認済みサンプル、変更記録 | 変更管理プロセスなしで提供されるカスタマイズ |
| 検査と文書化 | 検査およびテスト記録は出荷された製品と一致していますか? | 検査計画、サンプルID付きの試験報告書、文書のバージョン管理 | 配信されたバッチにリンクできないレポート |
| 配送とコミュニケーション | 透明性を持って計画を立て、是正措置を完了することができますか? | 生産スケジュール、梱包仕様、CAPA記録 | 生産レビューなしで指定された納期 |
2. 能力の側面 1: 焼き戻しプロセスと品質管理
強化は、安全関連のガラス蓋を通常のガラスディスクから最も直接的に分離する機能です。ここでの評価は、サプライヤーが焼戻し炉を所有しているかどうかではありません。重要なのは、サプライヤーが炉が制御され、プロセスが監視され、出力が該当する基準に照らして検証されていることを実証できるかどうかです。
2.1 搬入ガラスとプロセス制御
専門メーカーは焼き戻し前に管理を開始します。搬入されるガラスがどのように識別されるか、炉の主要パラメータがどのように記録されるか、装置の校正がどのようにスケジュールされるかについて尋ねてください。この記録により、レビュー担当者は、完成した蓋を単に 1 か月間の生産に結びつけるだけでなく、生産工程に結び付けることができるようになります。
実際のテストは、最近の注文のバッチ記録を要求し、原材料のロット、焼き戻しの実行、エッジの処理、最終検査などを追跡することです。サプライヤーが一貫したパスを作成できれば、プロセス管理は本物になります。追跡が倉庫で止まっている場合、「トレーサビリティ」の主張は表面的なものになります。測定機器の校正記録と焼き戻しラインのメンテナンスログは、同じ証拠セットに属します。
2.2 焼き戻し、エッジ処理、および熱的安全性
完全強化ガラスの最も広く認識されている検証方法は、破砕試験です。 EN 12150-1 では、完全強化ガラスは多数の小さな比較的立方体の破片に砕けなければなりません。4 ~ 12 mm のガラスの場合、50 mm × 50 mm の計数エリア内で最小 40 個の破片が発生します。 GB 15763.2 は、一般的な厚さの定義されたカウント領域での破片カウント要件を備えた同様のロジックを建築用安全ガラスに適用しています。
ただし、調理器具のガラス蓋は建築用窓ガラスではないため、専門のサプライヤーは実際に製品を管理する規格を説明できる必要があります。 EN 12983-2 (2023、2025 年に修正) は、調理器具のガラス蓋専用のテストを含む欧州規格です。附属書 B の鋼球衝撃試験と附属書 C の破砕試験です。後者では、熱強化された蓋の場合、50 mm 四方に少なくとも 40 個の粒子が必要です。中国のグループ規格である T/CNAGI 004—2023 は、強化ガラス製ポットの蓋に直接対応し、食品と接触する材料の安全性、機械的衝撃耐性、断片化状態、および熱衝撃耐性をカバーしています。対照的に、ASTM C1048 は、調理器具の蓋ではなく、一般的な建築構造で使用されるモノリシック平板ガラス向けに作成されています。ガラス蓋の資格を持たずに ASTM C1048 を引用するサプライヤーは、間違った参照を使用しているか、範囲について不正確です。専門のサプライヤーは、テスト対象の規格と製品カテゴリーに適用される規格を区別します。
エッジの処理も同様に注目に値します。リムの欠け、亀裂、または継ぎ目が不十分な場合、応力が集中し、通常の取り扱いや熱サイクル中に故障が発生する可能性があります。制御された照明の下での目視によるエッジ検査は、基本的な入荷および工程内チェックであり、サプライヤーはエッジ品質に関する書面による合格基準を持っている必要があります。
2.3 バッチトレーサビリティと不適合品管理
トレーサビリティは説明責任の根幹です。専門の製造業者は、完成した蓋を取得して、それに関連するガラスのロット、焼き戻しの実行、エッジ処理のバッチ、および検査記録を特定できます。これは官僚的な行為ではありません。これがなければ、断片化不良や寸法ドリフトを疑わしいロットに抑えることはできません。
不適合製品がどのように隔離されるかを尋ねます。指定された隔離エリアはありますか?やり直しと廃棄の決定は文書化されていますか?サプライヤーの是正措置記録には、根本原因、封じ込め措置、検証手順が特定されていますか?過去 6 か月間のクローズされた不適合記録を示すことができるサプライヤーは、空のテンプレートを提示する複数のサプライヤーを実演しています。
3. 能力の次元 2: 製品開発とカスタマイズへの対応
カスタマイズはオプションメニューとして販売されることが多いです。専門的な質問は、「別のサイズや形状を作ることはできますか?」ではありません。しかし、「合意された仕様の制御を失うことなく、実現可能性、サンプリング、承認、生産を通じて要件を受け入れることができますか?」
3.1 設計レビューと実現可能性のフィードバック
専門のサプライヤーは、単に図面を受け取るだけではありません。要件をレビューし、どの寸法が焼き戻しの均一性に影響するか、どのエッジプロファイルが目的のリムまたはノブアセンブリと互換性があるか、どの公差が選択したプロセスにとって現実的かなど、構造化されたフィードバックを返します。このフィードバックは、サンプルが失敗した後ではなく、サンプリング前に発生する必要があります。
有用な検証用の質問は、「実現可能性を確認する前に、どのような情報が必要ですか?また、現在の要件にはどのようなリスクがあると考えられますか?」です。実際の開発能力を持つサプライヤーはチェックリストを持っており、具体的な懸念事項を提起します。それを持たないサプライヤーは、目標価格と数量のみを要求します。
3.2 サンプリング、ツール、承認のワークフロー
サンプルから量産までのパスは、カスタマイズ プロジェクトが失敗することが最も多い場所です。サプライヤーは、定義されたサンプリング段階、サンプル承認の基準、承認されたサンプルが参照としてどのように密閉または冷凍されるか、および工具や治具の状態がどのように記録されるかを説明できる必要があります。
最近のカスタマイズ プロジェクトのサンプル承認レコードをリクエストします。測定した寸法、検査結果、顧客の承認基準、日付を含める必要があります。製造バッチが承認されたサンプルと照合されていることをサプライヤーが示すことができれば、ワークフローは機能しています。承認されたサンプルがチャット スレッド内の写真としてのみ存在する場合、ワークフローは非公式です。
3.3 カスタマイズ範囲と変更管理
専門のメーカーはカスタマイズできることとできないことを明確にしています。範囲は、「OEM/ODM 機能」という広範な主張ではなく、寸法、エッジ処理、穴または通気口の構成、ノブまたはハンドルの取り付け、およびパッケージングなど、確認されたオプションの観点から説明される必要があります。
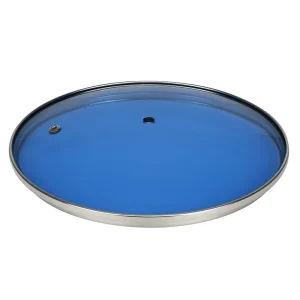
変更管理は、より明らかなテストです。仕様が変更される場合、たとえ小さな寸法調整であっても、変更内容、変更理由、誰が承認したか、どの製造バッチに適用されるか、再検証が必要かどうかを記録する必要があります。これがなければ、購入者は、個別には許容範囲内であっても、全体としては承認されたサンプルとは異なる蓋を受け取る可能性があります。変更記録を表示できないサプライヤーは、バッチ間の一貫性を保証できないサプライヤーです。
4. 能力の側面 3: 検査、テスト、および文書管理
文書なしでテストするという逸話があります。テストを行わない文書作成はファイリング作業です。専門的な基準は文書化された検査およびテスト システムであり、すべてのレポートをサンプル、バッチ、仕様に結び付けることができます。
4.1 検査計画と工程内管理
強化ガラス蓋の検査計画を尋ねます。受け入れ段階、製造段階、最終段階で何を検査するか、サンプリングはどのように決定されるか、合格基準は何か、結果はどこに記録されるかなどです。信頼できる計画には、寸法チェック、気泡、傷、エッジの欠陥の目視検査、蓋の組み立てに関連する機能チェックが含まれます。
有力なサプライヤーは、仕様外の結果がどのようにエスカレーションを引き起こすかを説明できます。弱いサプライヤーは、何を検査するのか、どのような基準に照らして検査するのか、欠陥が見つかった場合はどうなるのかを定義せずに、検査を「全数検査」と表現します。 「全数検査」は品質システムではありません。それは人員配置に関する主張です。
4.2 試験報告書と適用規格
テストレポートは、サプライヤーの評価において最も悪用される文書の 1 つです。専門的なレポートでは、規格とバージョンを特定し、サンプル (寸法と厚さを含む) を説明し、テスト条件を述べ、定義された合格基準に対する結果を報告します。

調理器具のガラス蓋の場合、最優先事項は、レポートが製品カテゴリーに対応しているかどうかを確立することです。 EN 12983-2 Annex B または Annex C を引用した断片化または影響レポートは、調理器具の蓋に直接適用されます。建築用ガラス規格を引用するレポートには、依然として有用な断片化データが含まれている可能性がありますが、その範囲を限定する必要があります。仕向地市場と購入者の仕様に応じて、追加のテストには、食品と接触する材料の安全性、熱衝撃耐久性、取り扱いや調理を模擬した条件下での機械的衝撃などが含まれる場合があります。
購入者は、レポートのサンプル説明が購入する製品と一致するかどうかを確認する必要があります。 5 mm の平らなガラス板の破片レポートでは、穴の開いた蒸気ベントを備えた 4 mm の蓋は自動的に検証されません。サプライヤーは、テストされたサンプルと生産構成の関係を説明できる必要があります。
4.3 バイヤーおよび監査人向けの文書パッケージ
専門の製造業者は、土壇場で慌てることなく購入者や監査人と共有できる文書パッケージを管理します。これには、少なくとも、現在の検査計画、最近の検査記録のサンプル、サンプルのトレーサビリティを備えた該当する試験報告書、重要な測定機器の校正記録、および不適合または是正措置の記録(存在する場合)が含まれます。
バージョン管理はドキュメントの存在と同じくらい重要です。 3年前の検査計画が一度も改訂されていないということは、制度が維持されていないことの表れだ。プロセスまたは製品が変更されたときにドキュメントがどのように更新されるか、および誰が変更を承認するかを尋ねます。ドキュメントのバージョン ログを作成できるサプライヤーは、日付のない証明書のスタックでは実現できないレベルの管理規律を示しています。
5. 能力の次元 4: 配信および通信能力
配信能力はスピードだけではありません。サプライヤーが購入者にタイミングについて真実を伝え、輸送中の製品を保護し、問題に対して謝罪ではなくプロセスで対応できるかどうかが重要です。
5.1 計画、リードタイム、およびキャパシティの透明性
専門のサプライヤーは、販売目標に対してではなく、生産レビューに対して注文を確認します。見積リードタイムがどのように計算されたか、現在の生産負荷はいくらか、原材料の遅延が発生した場合はどうなるかを尋ねます。スケジューリングロジックとその制約を説明できるサプライヤーは、資格なしで短いリードタイムを約束するサプライヤーよりも信頼できます。
容量に関する主張は、監査またはライブビデオウォークスルー中に、目に見える機器や人員配置と照合して確認する必要があります。月次生産高の数値が焼き戻しラインやシフトの数と一致しない場合は、交渉の余地があるということではなく、警告のサインです。
5.2 梱包、取り扱い、物流調整
ガラス製の蓋は輸送中にエッジが欠けたり破損したりする可能性があります。包装は即席で行うのではなく、指定する必要があります。実際の製品の梱包仕様(内部の分離、エッジの保護、カートンの強度、パレットの構成)を問い合わせてください。サプライヤーが梱包図面または仕様を提供できない場合、保護レベルは定義されません。
物流調整も能力の一部です。サプライヤーは出荷書類を一貫して提供し、港の混雑、運送業者の変更、税関保留などの逸脱を予期せぬ事態になる前に伝えることができる必要があります。コンテナが出荷された後の物流を購入者の問題として扱うサプライヤーは、部分的にしかプロフェッショナルとはいえません。
5.3 コミュニケーション、エスカレーション、および是正措置
プロ意識の最終テストは、何か問題が発生したときに何が起こるかです。エスカレーションプロセスが機能しているサプライヤーは、責任のある連絡先を特定し、定義された期間内で問題を認識し、疑わしい製品を封じ込め、原因を調査し、検証ステップを含む是正措置を提案します。
過去の品質問題から編集された是正措置の記録を要求します。記録には、問題の説明、即時封じ込め、根本原因の分析、是正措置、有効性チェックが記載されている必要があります。そのような記録を作成できないサプライヤー、または「もっと注意を払います」で止まっている記録を作成するサプライヤーは、クローズドループ システムを実証していません。
6. 能力チェックリストと一般的な不足点
次のチェックリストは、4 つの側面を購入者または監査人が直接使用できる質問に変換します。スコアリングモデルではありません。その目的は証拠を生成することであり、自信を持って回答したサプライヤーに報酬を与えることではありません。
6.1 項目ごとの検証チェックリスト
| エリア | 尋ねる質問 | 要求する証拠 |
|---|---|---|
| テンパリングと品質管理 | 完成した蓋をガラスロットと焼き戻し工程まで追跡できますか? | バッチ記録サンプル;校正ログ |
| テンパリング(試験証拠) | 調理器具の蓋について、どのような断片化または衝撃基準に従ってテストを行っていますか? | サンプルIDと合格基準を記載したテストレポート |
| 開発 | サンプリングの前に、どのような実現可能性のフィードバックを提供しますか? | 設計レビューのチェックリストまたはサンプル レビューのメモ |
| 開発 | 仕様変更はどのように管理され、伝達されるのでしょうか? | 承認と有効なバッチを伴う変更記録 |
| 検査と文書化 | 検査計画は何を対象としていますか?また、サンプリングはどのように決定されますか? | 現在の検査計画。最近の検査記録 |
| 検査と文書化 | 各テストレポートを納品されたバッチにリンクできますか? | サンプルの説明とバッチリファレンスを含むレポート |
| 配送とコミュニケーション | 見積リードタイムはどのように計算されましたか? | 生産レビューまたはスケジュール記録 |
| 配送とコミュニケーション | 過去 1 年間の非公開の是正措置を示していただけますか? | 根本原因と検証を含む CAPA レコード |
6.2 一般的な弱点と危険信号
- サンプルのトレーサビリティのない証明書。 適合性証明書は、購入した製品のテストレポートとは異なります。
- 製品と一致しないレポート。 平らな建物の窓ガラスの断片化レポートでは、穴のある蓋とリム アセンブリは検証されません。
- 倉庫に止まるトレーサビリティ。 完成した蓋をテンパリング実行に接続できないバッチ識別はトレーサビリティではありません。
- 変更管理を行わないカスタマイズ。 サプライヤーが変更記録を提示できない場合、「カスタマイズされた」製品が承認されたサンプルから逸脱する可能性があります。
- 検査は「100%」と記載されていますが、未定義です。 検査計画と合格基準のない完全な検査は、コントロールではなく主張です。
- 謝罪にとどまる是正措置。 根本原因を特定しない記録と検証ではループは終了しません。
- 設備と一致しない容量の主張。 目に見えるラインやシフトでは説明できない生産量については、フォローアップの質問が必要です。
6.3 リモート検証とオンサイト検証
リモート検証には、文書レビュー、テストレポートの検証、サンプル検査、生産エリアと倉庫のライブビデオウォークスルーが含まれます。エッジ仕上げ、炉への装填、または梱包作業の物理的観察を完全に置き換えることはできません。リモートレビューで矛盾が生じた場合は、バッチ記録棚、隔離エリア、または校正ステーションなど、特定のギャップを現場訪問する必要があります。
完全な能力を主張しながら、スケジュールされたライブビデオウォークスルーにも抵抗するサプライヤーは、物流だけでなく信頼レベルに関する情報を提供しています。
7. FAQ: 強化ガラス蓋メーカーの評価
最初にどのような書類を請求すればよいですか? 現在の検査計画、サンプルのバッチ記録、サンプルのトレーサビリティを備えた最近のテストレポート、重要な測定機器の校正記録から始めます。サプライヤーがこれら 4 つの文書を一貫したセットとして作成できない場合、文書システムが解決されるまで、より深い技術的な質問は生産的ではありません。
量産前に焼き戻し品質を確認するにはどうすればよいですか? 一般的な建物のガラスのレポートではなく、調理器具の蓋の構成に適用される断片化または衝撃テストのレポートを依頼してください。サンプルの説明が意図した製品と一致し、合格基準が記載されていることを確認してください。レポートをサンプルまたはバッチに関連付けることができない場合は、それを製品の証拠ではなく能力の指標として扱います。
カスタマイズ能力だけでメーカーがプロフェッショナルであることを証明できるのでしょうか? いいえ、変更管理を行わないカスタマイズはばらつきを生み出します。専門のサプライヤーは、サンプリングと承認のワークフロー、密封された参照サンプル、承認された仕様を生産バッチに結び付ける変更記録を示すことができます。
サプライヤーが完全な証拠を提供できない場合はどうなりますか? 不完全な証拠はよくあることです。評価の問題は、サプライヤーがどのように反応するかです。専門のサプライヤーはギャップを認識し、それを埋めるための道を提案します。要求を拒否したり、記録の代わりに口頭で保証を提供したりするサプライヤーは、そのオペレーティング システムについて重要なことをあなたに伝えている可能性があります。
8. 結論: チェックリストを使用したサプライヤーの決定
専門の強化ガラス蓋メーカーは、強化、文書化、カスタマイズ変更管理、問題解決の 4 つの領域における制御を実証します。この記事のチェックリストは、スコアを生成するものではなく、各領域の証拠を明らかにすることを目的としています。
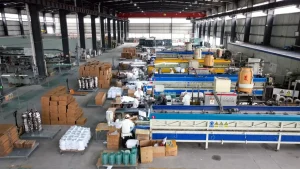
実際の意思決定パスは、チェックリストによるスクリーニング、文書パッケージの要求、目的の製品に対するサンプルとテストレポートのレビュー、実際の観察または現場での観察を通じてギャップを検証し、証拠によって是正措置が完了していることを確認することです。サプライヤーが現時点で枠組みを満たしていなくても、特定のギャップを埋めるための信頼できる計画を示すことができる場合、それはギャップをまったく示せないサプライヤーとは異なる商業的な会話になります。
調理器具ラインの強化ガラス蓋メーカーを評価している場合、次のステップは、最初のサンプル注文の前に、機能に関する質問と資料リクエストを送信することです。答え、そしてその答えが届くまでのスピードと完全性から、カタログ以上のことがわかります。特定の要件について話し合ったり、最新のテスト レポートをリクエストしたい場合は、お問い合わせください。 私たちのチームに連絡してください.








