
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hva en profesjonell produsent av herdet glasslokk bør tilby
2026-11-12
En profesjonell produsent av herdet glasslokk er ikke definert av et enkelt sertifikat, et utstillingsrom eller et konkurransedyktig tilbud. Disse signalene er enkle å presentere og nesten ubrukelige for å forutsi om et parti med lokk vil matche den godkjente prøven, om glasset har blitt konsekvent varmebehandlet, eller om papirarbeidet vil overleve en revisjon. Det som skiller en profesjonell leverandør fra en opportunistisk er et sett med repeterbare evner som kan kontrolleres, dokumenteres og sammenlignes på tvers av kandidater.
Denne artikkelen organiserer disse egenskapene i fire dimensjoner: temperering og kvalitetskontroll, produktutvikling og tilpasning, inspeksjon og dokumentasjon, og levering og kommunikasjon. Det er et generelt evalueringsrammeverk, ikke en påstand om at en bestemt leverandør – inkludert denne siden – besitter alle oppførte funksjoner. Bruk den som en intervjuguide, et revisjonsforberedende verktøy og en måte å sammenligne bevis på i stedet for løfter.
1. Hva "profesjonell" betyr i dette evalueringsrammeverket
Profesjonalitet i produksjon av herdet glasslokk er en blanding av prosessdisiplin og kommersiell pålitelighet. En leverandør kan ha en moderne ovn og fortsatt mislykkes i en revisjon fordi batch-oppføringer mangler eller en spesifikasjonsendring aldri ble godkjent. Omvendt kan en mindre operasjon være profesjonell hvis prosesskontrollene er dokumentert, påstandene samsvarer med bevisene, og den kommuniserer avvik før kjøperen oppdager dem.
Rammeverket i denne artikkelen evaluerer fire kapasitetsdimensjoner:
- Temperingsprosess og kvalitetskontroll— om selve glasset er konsekvent og verifiserbart varmebehandlet, og om produksjonen er sporbar.
- Produktutvikling og tilpasningsrespons– om leverandøren kan gå fra et krav til en validert prøve uten å miste kontrollen over spesifikasjonen.
- Inspeksjon, testing og dokumenthåndtering– om kvalitetspåstander støttes av poster og rapporter som en kjøper eller revisor faktisk kan bruke.
- Leverings- og kommunikasjonsevne— om planlegging, pakking og problemeskalering håndteres med samme disiplin som produksjon.
Hver dimensjon bør vurderes gjennom fire typer bevis: dokumenter, prøver og testrapporter, direkte observasjon (på stedet eller ved direktesendt video) og leverandørens kommunikasjonsrekord. En leverandør som kan produsere dokumenter, men som motsetter seg observasjon, er ikke det samme som en som ønsker begge velkommen. En tabell som den nedenfor er et nyttig utgangspunkt før du ber om noe spesifikt.
| Kapabilitetsdimensjon | Kjernebekreftelsesspørsmål | Akseptable bevis | Vanlig svakt signal |
|---|---|---|---|
| Tempering og QC | Kan du vise kontrollert varmebehandling og batchsporbarhet? | Prosessposter, kalibreringslogger, fragmenteringsrapporter knyttet til batcher | Påstander om "høy kvalitet" uten poster på batchnivå |
| Utvikling og tilpasning | Kan du ta et krav til en stabil produksjonsspesifikasjon? | Designgjennomgangsnotater, godkjente prøver, endringsposter | Tilpasning tilbys uten en endringskontrollprosess |
| Inspeksjon og dokumentasjon | Stemmer inspeksjons- og testregistreringene dine med produktet som ble sendt? | Inspeksjonsplaner, testrapporter med prøve-IDer, dokumentversjonskontroll | Rapporter som ikke kan knyttes til levert parti |
| Levering og kommunikasjon | Kan du planlegge transparente og lukke korrigerende handlinger? | Produksjonsplaner, emballasjespesifikasjoner, CAPA-poster | Leveringsdatoer oppgitt uten produksjonsgjennomgang |
2. Kapabilitetsdimensjon 1: Temperingsprosess og kvalitetskontroll
Herding er den egenskapen som mest direkte skiller et sikkerhetsrelevant glasslokk fra en vanlig glassskive. Evalueringen her handler ikke om hvorvidt en leverandør eier en tempereringsovn. Det dreier seg om hvorvidt leverandøren kan demonstrere at ovnen er kontrollert, prosessen overvåkes og produksjonen verifiseres mot gjeldende standard.
2.1 Innkommende glass og prosesskontroll
En profesjonell produsent begynner kontrollen før herding. Spør hvordan innkommende glass identifiseres, hvordan ovnens nøkkelparametere registreres, og hvordan utstyrskalibrering er planlagt. Postene skal tillate en anmelder å koble et ferdig lokk tilbake til en produksjonskjøring, ikke bare til en måneds produksjon.
En praktisk test er å be om en batch-record for en nylig bestilling og spore den fremover: råvareparti, tempereringskjøring, kantbehandling og sluttinspeksjon. Hvis leverandøren kan produsere en sammenhengende bane, er prosesskontroll reell. Hvis stien stopper ved lageret, er påstanden om "sporbarhet" overfladisk. Kalibreringsposter for måleutstyr og vedlikeholdslogger for tempereringslinjen hører hjemme i samme bevissett.
2.2 Tempering, kantbehandling og termisk sikkerhet
Den mest anerkjente verifiseringsmetoden for fullt herdet glass er fragmenteringstesten. I henhold til EN 12150-1 må fullt herdet glass brytes i mange små, relativt kubiske fragmenter, med et minimumstall på 40 fragmenter i et 50 mm × 50 mm telleområde for 4–12 mm glass. GB 15763.2 anvender en sammenlignbar logikk for bygningssikkerhetsglass, med krav til fragmenteringstall i et definert telleområde for vanlige tykkelser.
Et kokekarglasslokk er imidlertid ikke en bygningsrute, og en profesjonell leverandør bør kunne forklare hvilken standard som faktisk styrer produktet. EN 12983-2 (2023, som endret i 2025) er den europeiske standarden som inkluderer dedikerte tester for kokekarglasslokk: en slagprøve av stålkule i vedlegg B og en fragmenteringstest i vedlegg C, sistnevnte krever minst 40 partikler i en 50 mm firkant for termisk herdede lokk. En kinesisk gruppestandard, T/CNAGI 004—2023, adresserer lokk i herdet glass direkte, og dekker sikkerhet for matvarer, mekanisk slagfasthet, fragmenteringstilstand og termisk støtmotstand. ASTM C1048 er derimot skrevet for monolitisk flatt glass som brukes i generell bygningskonstruksjon, ikke for kokekarlokk. En leverandør som siterer ASTM C1048 uten kvalifisering for et glasslokk bruker enten feil referanse eller er upresis med hensyn til omfanget; en profesjonell leverandør vil skille mellom standarden den tester etter og standarden som gjelder for produktkategorien.
Kantbehandling fortjener like stor oppmerksomhet. Spon, sprekker eller utilstrekkelig søm på felgen konsentrerer stress og kan forårsake feil under normal håndtering eller termisk sykling. En visuell kantinspeksjon under kontrollert belysning er en grunnleggende inn- og prosesskontroll, og leverandøren bør ha et skriftlig akseptkriterium for kantkvalitet.
2.3 Batchsporbarhet og avvikende produktkontroll
Sporbarhet er ryggraden i ansvarlighet. En profesjonell produsent kan ta et ferdig lokk og identifisere glasspartiet, tempereringskjøringen, kantbehandlingspartiet og inspeksjonsprotokollen knyttet til det. Dette er ikke en byråkratisk øvelse. Uten det kan ikke en fragmenteringsfeil eller en dimensjonsdrift holdes tilbake til et mistenkt parti.
Spør hvordan avvikende produkt er isolert. Er det et utpekt karanteneområde? Dokumenteres omarbeid og skrotvedtak? Identifiserer leverandørens korrigerende handlingsregister årsaken, inneslutningshandlingen og verifiseringstrinnet? En leverandør som kan vise en lukket avvikspost fra de siste seks månedene viser mer enn en som presenterer en tom mal.
3. Kapabilitetsdimensjon 2: Produktutvikling og tilpasningsrespons
Tilpasning selges ofte som en meny med alternativer. Det profesjonelle spørsmålet er ikke "Kan du lage en annen størrelse eller form?" men "Kan du ta et krav gjennom gjennomførbarhet, prøvetaking, godkjenning og produksjon uten å miste kontrollen over den avtalte spesifikasjonen?"
3.1 Designgjennomgang og tilbakemelding om gjennomførbarhet
En profesjonell leverandør godtar ikke bare en tegning. Den gjennomgår kravet og returnerer strukturert tilbakemelding: hvilke dimensjoner som påvirker tempereringsensartethet, hvilke kantprofiler som er kompatible med den tiltenkte felgen eller knotten, og hvilke toleranser som er realistiske for den valgte prosessen. Denne tilbakemeldingen bør skje før prøvetaking, ikke etter en mislykket prøve.
Et nyttig verifikasjonsspørsmål er: "Hvilken informasjon trenger du fra oss før du kan bekrefte gjennomførbarhet, og hvilke risikoer ser du i det gjeldende kravet?" En leverandør med reell utviklingsevne vil ha en sjekkliste og vil ta opp spesifikke bekymringer. En leverandør uten det vil bare be om en målpris og et kvantum.
3.2 Arbeidsflyt for prøvetaking, verktøy og godkjenning
Veien fra prøve til masseproduksjon er der tilpasningsprosjekter oftest mislykkes. Leverandøren skal kunne beskrive et definert prøvetakingsstadium, kriteriene for prøvegodkjenning, hvordan den godkjente prøven forsegles eller fryses som referanse, og hvordan verktøy- eller fiksturstatus registreres.
Be om prøvegodkjenningsposten for et nylig tilpasningsprosjekt. Den bør inkludere de målte dimensjonene, inspeksjonsresultatet, kundens godkjenningsreferanse og datoen. Hvis leverandøren kan vise at produksjonspartiet ble kontrollert mot godkjent prøve, fungerer arbeidsflyten. Hvis den godkjente prøven kun eksisterer som et fotografi i en chattråd, er arbeidsflyten uformell.
3.3 Tilpasningsomfang og endringskontroll
En profesjonell produsent er tydelig på hva den kan og ikke kan tilpasse. Omfanget bør beskrives i form av bekreftede alternativer – dimensjoner, kantbehandling, hull- eller ventilasjonskonfigurasjon, knott- eller håndtaksfeste og emballasje – i stedet for brede påstander om "OEM/ODM-evne."
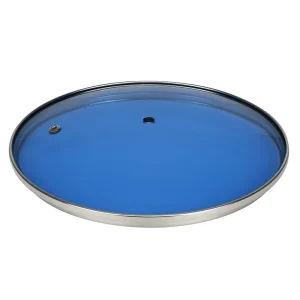
Endringskontroll er den mer avslørende testen. Når en spesifikasjon endres – selv en liten dimensjonsjustering – bør det være en oversikt over hva som ble endret, hvorfor, hvem som godkjente den, hvilken produksjonsbatch den gjelder for, og om revalidering var nødvendig. Uten dette kan en kjøper motta lokk som er individuelt innenfor toleranse, men samlet sett forskjellige fra den godkjente prøven. En leverandør som ikke kan vise en endringspost er en leverandør som ikke kan garantere batch-til-batch-konsistens.
4. Mulighetsdimensjon 3: Inspeksjon, testing og dokumenthåndtering
Testing uten dokumentasjon er en anekdote. Dokumentasjon uten testing er en arkivøvelse. Den profesjonelle standarden er et dokumentert inspeksjons- og testsystem der hver rapport kan knyttes til en prøve, en batch og en spesifikasjon.
4.1 Inspeksjonsplan og kontroller under prosessen
Be om inspeksjonsplanen for lokk av herdet glass: hva kontrolleres ved innkommende, prosess- og sluttstadier, hvordan prøvetaking bestemmes, hva akseptkriteriene er, og hvor resultatene registreres. En troverdig plan vil inkludere dimensjonskontroller, visuell inspeksjon for bobler, riper og kantdefekter, og funksjonelle kontroller som er relevante for lokkets montering.
En sterk leverandør kan forklare hvordan et resultat utenfor spesifikasjonen utløser eskalering. En svak leverandør beskriver inspeksjon som «100 % full inspeksjon» uten å definere hva som kontrolleres, mot hvilken standard, eller hva som skjer når en defekt oppdages. "Full inspeksjon" er ikke et kvalitetssystem; det er et bemanningskrav.
4.2 Testrapporter og gjeldende standarder
Testrapporten er et av de mest misbrukte dokumentene i leverandørevaluering. En fagrapport identifiserer standard og versjon, beskriver prøven (inkludert dimensjoner og tykkelse), angir testbetingelsene og rapporterer resultatet mot et definert akseptkriterium.

For kokekarglasslokk er førsteprioritet å fastslå om rapporten tar for seg produktkategorien. En fragmenterings- eller konsekvensrapport som siterer EN 12983-2 vedlegg B eller vedlegg C er direkte anvendelig på kokekarlokk. En rapport som siterer en bygningsglassstandard kan fortsatt inneholde nyttige fragmenteringsdata, men omfanget må være kvalifisert. Avhengig av destinasjonsmarkedet og kjøperens spesifikasjoner, kan ytterligere tester inkludere materialsikkerhet i kontakt med mat, utholdenhet ved termisk sjokk og mekanisk påvirkning under forhold som simulerer håndtering og matlaging.
Kjøperen bør sjekke om rapportens eksempelbeskrivelse samsvarer med produktet som kjøpes. En fragmenteringsrapport for en 5 mm flat glassrute validerer ikke automatisk et 4 mm lokk med en boret dampventil. Leverandøren skal kunne forklare forholdet mellom den testede prøven og produksjonskonfigurasjonen.
4.3 Dokumentpakke for kjøpere og revisorer
En profesjonell produsent vedlikeholder en dokumentpakke som kan deles med en kjøper eller revisor uten en forvirring i siste liten. Dette inkluderer minimum den gjeldende inspeksjonsplanen, et utvalg av nyere inspeksjonsposter, gjeldende testrapporter med prøvesporbarhet, kalibreringsposter for kritisk måleutstyr, og en avvik eller korrigerende handlingsregistrering hvis en finnes.
Versjonskontroll er like viktig som dokumenteksistens. En inspeksjonsplan datert for tre år siden og aldri revidert er et tegn på at systemet ikke vedlikeholdes. Spør hvordan dokumenter oppdateres når en prosess eller produkt endres, og hvem som godkjenner endringen. En leverandør som kan produsere en dokumentversjonslogg viser et nivå av ledelsesdisiplin som en stabel med udaterte sertifikater ikke gjør.
5. Kapabilitetsdimensjon 4: Leverings- og kommunikasjonsevne
Leveringsevne handler ikke bare om hastighet. Det handler om hvorvidt leverandøren kan fortelle kjøperen sannheten om timing, beskytte produktet under transport og svare på problemer med en prosess i stedet for en unnskyldning.
5.1 Planlegging, ledetid og kapasitetsgjennomsiktighet
En profesjonell leverandør bekrefter en ordre mot en produksjonsgjennomgang, ikke mot et salgsmål. Spør hvordan den oppgitte ledetiden ble beregnet, hva den nåværende produksjonsbelastningen er, og hva som skjer hvis det oppstår en råvareforsinkelse. En leverandør som kan beskrive sin planleggingslogikk og dens begrensninger er mer pålitelig enn en som lover en kort ledetid uten kvalifikasjoner.
Kapasitetskrav bør krysssjekkes mot synlig utstyr og bemanning under en revisjon eller live videogjennomgang. Et månedlig produksjonstall som ikke kan forenes med antall tempereringslinjer og skift er et varseltegn, ikke en forhandlingsposisjon.
5.2 Pakking, håndtering og logistikkkoordinering
Glasslokk er sårbare for kantflak og brudd under transport. Emballasje bør spesifiseres, ikke improvisert. Be om emballasjespesifikasjonen for det faktiske produktet: indre separasjon, kantbeskyttelse, kartongstyrke og pallekonfigurasjon. Hvis leverandøren ikke kan gi emballasjetegning eller spesifikasjon, er beskyttelsesnivået udefinert.
Logistikkkoordinering er en del av kapasiteten. Leverandøren skal være i stand til å levere forsendelsesdokumenter konsekvent og kommunisere avvik – overbelastning av havner, transportørbytte, tollopphold – før de blir overraskelser. En leverandør som behandler logistikk som kjøperens problem etter at containeren går, er kun delvis profesjonell.
5.3 Kommunikasjon, eskalering og korrigerende tiltak
Den siste testen av profesjonalitet er hva som skjer når noe går galt. En leverandør med en fungerende eskaleringsprosess vil identifisere en ansvarlig kontakt, erkjenne problemet innenfor et definert vindu, inneholde det mistenkte produktet, undersøke årsaken og foreslå en korrigerende handling med et verifiseringstrinn.
Be om en redigert korrigerende handlingspost fra et tidligere kvalitetsproblem. Oppføringen skal vise problembeskrivelsen, den umiddelbare inneslutningen, rotårsaksanalysen, den korrigerende handlingen og effektivitetskontrollen. En leverandør som ikke kan produsere en slik plate - eller produserer en som stopper ved "vi vil betale mer oppmerksomhet" - har ikke demonstrert et lukket sløyfesystem.
6. Sjekkliste for evner og vanlige mangler
Følgende sjekkliste konverterer de fire dimensjonene til spørsmål en kjøper eller revisor kan bruke direkte. Det er ikke en scoringsmodell. Formålet er å generere bevis, ikke å belønne en leverandør som svarer trygt.
6.1 Vare-for-vare-sjekkliste
| Område | Spørsmål å stille | Bevis å be om |
|---|---|---|
| Tempering og QC | Kan du spore et ferdig lokk til glasspartiet og tempereringsløpet? | Batch rekord prøve; kalibreringslogg |
| Tempering (testbevis) | Hvilken fragmenterings- eller støtstandard tester du for kokekarlokk? | Testrapport med prøve-ID og akseptkriterium |
| Utvikling | Hvilken mulighets tilbakemelding gir du før prøvetaking? | Sjekkliste for utforming av gjennomgang eller eksempelnotater |
| Utvikling | Hvordan kontrolleres og kommuniseres en spesifikasjonsendring? | Endre post med godkjenning og effektiv batch |
| Inspeksjon og dokumentasjon | Hva omfatter inspeksjonsplanen din, og hvordan bestemmes prøvetakingen? | Gjeldende inspeksjonsplan; siste inspeksjonsprotokoll |
| Inspeksjon og dokumentasjon | Kan hver testrapport knyttes til levert batch? | Rapport med prøvebeskrivelse og batchreferanse |
| Levering og kommunikasjon | Hvordan ble den oppgitte ledetiden beregnet? | Produksjonsgjennomgang eller planleggingsrekord |
| Levering og kommunikasjon | Kan du vise en lukket korrigerende handling fra det siste året? | CAPA-post med rotårsak og verifisering |
6.2 Vanlige svakheter og røde flagg
- Sertifikater uten prøvesporbarhet. Et samsvarssertifikat er ikke det samme som en testrapport for produktet som kjøpes.
- Rapporter som ikke samsvarer med produktet. En fragmenteringsrapport for en flat bygningsrute validerer ikke et lokk med hull og en kantmontering.
- Sporbarhet som stopper på lageret. Batchidentifikasjon som ikke kan koble et ferdig lokk til en tempereringskjøring er ikke sporbarhet.
- Tilpasning uten endringskontroll. Hvis leverandøren ikke kan vise endringsregister, kan det "tilpassede" produktet avvike fra den godkjente prøven.
- Inspeksjon beskrevet som "100%", men udefinert. Full inspeksjon uten inspeksjonsplan og akseptkriterier er en påstand, ikke en kontroll.
- Korrigerende handlinger som stopper ved unnskyldning. En post som ikke identifiserer rotårsak og verifisering, lukker ikke sløyfen.
- Kapasitetskrav som ikke stemmer overens med utstyr. Et produksjonstall som ikke kan forklares med synlige linjer og forskyvninger, fortjener et oppfølgingsspørsmål.
6.3 Ekstern vs. verifisering på stedet
Fjernverifisering kan dekke dokumentgjennomgang, testrapportvalidering, prøveinspeksjon og en live videogjennomgang av produksjonsområdet og lageret. Den kan ikke fullt ut erstatte fysisk observasjon av kantbehandling, ovnslasting eller pakkingspraksis. Hvis ekstern gjennomgang viser inkonsekvenser, bør et besøk på stedet målrettes mot det spesifikke gapet: batchregistreringshyllen, karanteneområdet eller kalibreringsstasjonen.
En leverandør som motstår til og med en planlagt live-videogjennomgang mens han hevder full kapasitet, gir informasjon om konfidensnivået, ikke bare logistikken.
7. Vanlige spørsmål: Evaluering av en produsent av herdet glasslokk
Hvilke dokumenter bør jeg be om først? Start med gjeldende inspeksjonsplan, en prøvebatch-record, en fersk testrapport med prøvesporbarhet og en kalibreringspost for kritisk måleutstyr. Dersom leverandøren ikke kan produsere disse fire dokumentene i et sammenhengende sett, vil ikke dypere tekniske spørsmål være produktive før dokumentsystemet er behandlet.
Hvordan kan jeg verifisere tempereringskvalitet før masseproduksjon? Be om fragmenterings- eller slagtestrapporten som gjelder konfigurasjonen av kokekarlokket, ikke en generisk bygningsglassrapport. Sjekk at prøvebeskrivelsen samsvarer med det tiltenkte produktet og at akseptkriteriet er oppgitt. Hvis rapporten ikke kan knyttes til en prøve eller batch, behandle den som en evneindikator i stedet for produktbevis.
Beviser tilpasningsevnen alene at en produsent er profesjonell? Nei. Tilpasning uten endringskontroll gir variasjon. En profesjonell leverandør kan vise en prøvetakings- og godkjenningsarbeidsflyt, en forseglet referanseprøve og en endringspost som kobler den godkjente spesifikasjonen til produksjonspartiet.
Hva om en leverandør ikke kan levere fullstendig bevis? Ufullstendig bevis er vanlig. Evalueringsspørsmålet er hvordan leverandøren reagerer. En profesjonell leverandør vil erkjenne gapet og foreslå en vei for å lukke det. En leverandør som avviser forespørselen eller tilbyr verbal forsikring i stedet for poster, har fortalt deg noe viktig om operativsystemet sitt.
8. Konklusjon: Bruk av sjekklisten for å ta en leverandørbeslutning
En profesjonell produsent av herdet glasslokk demonstrerer kontroll på fire områder: herding, dokumentasjon, tilpasning av endringshåndtering og problemlukking. Sjekklisten i denne artikkelen er utformet for å synliggjøre bevis i hvert område, ikke for å produsere en poengsum.
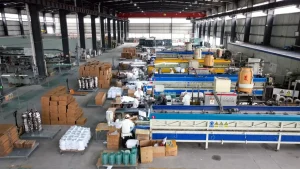
En praktisk beslutningsvei er: skjerm med sjekklisten, be om dokumentpakken, gjennomgå prøver og testrapporter mot det tiltenkte produktet, verifiser hullene gjennom live- eller observasjon på stedet, og bekreft at korrigerende handlinger er lukket med bevis. Hvis en leverandør ikke kan oppfylle rammeverket i dag, men kan vise en troverdig plan for å tette spesifikke hull, er det en annen kommersiell samtale enn en leverandør som ikke kan vise hull i det hele tatt.
Hvis du vurderer en produsent av herdet glasslokk for en kokekarlinje, er neste trinn å sende kapasitetsspørsmål og dokumentforespørsler før den første prøvebestillingen. Svarene – og hastigheten og fullstendigheten de kommer frem med – vil fortelle deg mer enn en katalog. Hvis du ønsker å diskutere dine spesifikke krav eller be om våre siste testrapporter, vennligst kontakt teamet vårt.








