
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Mitä ammattimaisen karkaistu lasikannen valmistajan pitäisi tarjota
12.11.2026
Ammattimainen karkaistun lasin kansivalmistaja ei ole yksi sertifikaatti, esittelytila tai kilpailukykyinen tarjous määritelty. Nämä signaalit ovat helppoja esittää ja lähes hyödyttömiä ennustamaan, vastaako kansierä hyväksyttyä näytettä, onko lasia jatkuvasti lämpökäsitelty vai kestääkö paperityö auditoinnin. Se, mikä erottaa ammattimaisen toimittajan opportunistisesta, on joukko toistettavia ominaisuuksia, jotka voidaan tarkistaa, dokumentoida ja verrata eri ehdokkaiden kesken.
Tässä artikkelissa nämä ominaisuudet jaetaan neljään ulottuvuuteen: karkaisu ja laadunvalvonta, tuotekehitys ja räätälöinti, tarkastus ja dokumentointi sekä toimitus ja viestintä. Se on yleinen arviointikehys, ei väite, että jollakin tietyllä toimittajalla - mukaan lukien tämä sivusto - on kaikki luetellut ominaisuudet. Käytä sitä haastatteluoppaana, tarkastuksen valmistelutyökaluna ja tapana vertailla todisteita lupausten sijaan.
1. Mitä "ammattimainen" tarkoittaa tässä arviointikehyksessä
Ammattimaisuus karkaistun lasin kannen valmistuksessa on prosessikurin ja kaupallisen luotettavuuden yhdistelmä. Toimittajalla voi olla nykyaikainen uuni, mutta se voi silti epäonnistua auditoinnissa, koska erätietueet puuttuvat tai spesifikaatiomuutosta ei koskaan hyväksytty. Toisaalta pienempi operaatio voi olla ammattimainen, jos sen prosessinohjaus on dokumentoitu, sen väitteet vastaavat todisteita ja se ilmoittaa poikkeamista ennen kuin ostaja huomaa ne.
Tämän artikkelin viitekehys arvioi neljää kykyulottuvuutta:
- Karkaisuprosessi ja laadunvalvonta— onko itse lasi lämpökäsitelty johdonmukaisesti ja todistetusti ja onko tuotanto jäljitettävissä.
- Tuotekehitys- ja räätälöintivastaus— voiko toimittaja siirtyä vaatimuksesta validoituun näytteeseen menettämättä eritelmän hallintaa.
- Tarkastus, testaus ja dokumenttien hallinta— Onko laatuväitteiden tueksi asiakirjoja ja raportteja, joita ostaja tai tilintarkastaja voi todella käyttää.
- Toimitus- ja viestintäkyky– hoidetaanko suunnittelu, pakkaaminen ja ongelmien eskalointi samalla kurinalaisella tavalla kuin tuotanto.
Jokainen ulottuvuus tulee arvioida neljän tyyppisen todisteen avulla: asiakirjat, näytteet ja testiraportit, suora tarkkailu (paikan päällä tai suorana videona) ja toimittajan viestintätietue. Toimittaja, joka pystyy tuottamaan asiakirjoja, mutta vastustaa tarkkailua, ei ole sama kuin se, joka hyväksyy molemmat. Alla olevan kaltainen taulukko on hyödyllinen lähtökohta ennen kuin pyydät mitään erityistä.
| Kyky ulottuvuus | Varmistuskysymys | Hyväksyttävä todiste | Yleinen heikko signaali |
|---|---|---|---|
| Karkaisu & QC | Voitko näyttää kontrolloidun lämpökäsittelyn ja erän jäljitettävyyden? | Prosessitietueet, kalibrointilokit, eriin sidotut pirstoutumisraportit | Väitteet "korkeasta laadusta" ilman erätason tietueita |
| Kehitys ja räätälöinti | Voitko ottaa vaatimuksen vakaaksi tuotantospesifikaatioksi? | Suunnittelun tarkistusmuistiinpanot, hyväksytyt näytteet, muutostiedot | Räätälöinti tarjotaan ilman muutoksenhallintaprosessia |
| Tarkastus ja dokumentaatio | Vastaavatko tarkastus- ja testiasiakirjasi lähetettyä tuotetta? | Tarkastussuunnitelmat, testiraportit näytetunnuksilla, dokumenttien versionhallinta | Raportit, joita ei voi linkittää toimitettuun erään |
| Toimitus & viestintä | Pystytkö suunnittelemaan avoimesti ja sulkemaan korjaavat toimet? | Tuotantoaikataulut, pakkaustiedot, CAPA-tietueet | Toimituspäivät ilmoitetaan ilman tuotantoarviota |
2. Valmiusulottuvuus 1: Karkaisuprosessi ja laadunvalvonta
Karkaisu on ominaisuus, joka erottaa turvallisuuden kannalta merkityksellisen lasikannen suorimmin tavallisesta lasilevystä. Tässä arvioinnissa ei ole kyse siitä, omistaako toimittaja karkaisuuunin. Kyse on siitä, pystyykö toimittaja osoittamaan, että uunia ohjataan, prosessia valvotaan ja tuotanto tarkistetaan soveltuvan standardin mukaan.
2.1 Saapuva lasi ja prosessinohjaus
Ammattimainen valmistaja aloittaa valvonnan ennen karkaisua. Kysy, kuinka sisääntuleva lasi tunnistetaan, kuinka uunin tärkeimmät parametrit tallennetaan ja kuinka laitteiden kalibrointi ajoitetaan. Tietueiden pitäisi antaa arvioijan liittää valmiin kannen takaisin tuotantoajoon, ei vain kuukauden tuotantoon.
Käytännön koe on pyytää erätietue tuoreesta tilauksesta ja jäljittää sitä eteenpäin: raaka-aineerä, karkaisuajo, reunakäsittely ja lopputarkastus. Jos toimittaja pystyy tuottamaan johdonmukaisen polun, prosessinhallinta on todellista. Jos polku pysähtyy varastoon, "jäljitettävyys" on pinnallinen. Mittalaitteiden kalibrointitietueet ja karkaisulinjan huoltopäiväkirjat kuuluvat samaan todistusaineistoon.
2.2 Karkaisu, reunojen käsittely ja lämpöturvallisuus
Täyskarkaistun lasin yleisimmin tunnustettu tarkastusmenetelmä on sirpaloitumistesti. Standardin EN 12150-1 mukaan täysin karkaistun lasin on hajottava lukuisiin pieniin, suhteellisen kuutiomuotoisiin sirpaleisiin, joiden vähimmäismäärä on 40 sirpaleita 50 mm × 50 mm:n laskenta-alueella 4–12 mm lasille. GB 15763.2 soveltaa vastaavaa logiikkaa rakennusten turvalasiin, ja sirpaloitumismäärää koskevat vaatimukset määritellyllä laskenta-alueella tavallisille paksuuksille.
Keittoastian lasikansi ei kuitenkaan ole rakennuslasi, ja ammattimaisen toimittajan tulisi pystyä selittämään, mikä standardi tuotetta todella hallitsee. EN 12983-2 (2023, muutettuna vuonna 2025) on eurooppalainen standardi, joka sisältää keittoastioiden lasikannille tarkoitetut testit: teräspallon iskutesti liitteessä B ja sirpaloitumistesti liitteessä C, jälkimmäinen vaatii vähintään 40 hiukkasta 50 mm:n neliössä lämpökarkaistuja kansia varten. Kiinalainen ryhmästandardi, T/CNAGI 004—2023, koskee suoraan karkaistuja lasiruukkujen kansia ja kattaa elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien turvallisuuden, mekaanisen iskunkestävyyden, pirstoutumisen ja lämpöiskun kestävyyden. ASTM C1048 sitä vastoin on kirjoitettu monoliittiselle tasolasille, jota käytetään yleisessä rakentamisessa, ei keittoastioiden kansille. Toimittaja, joka lainaa ASTM C1048:aa ilman lasikannen pätevyyttä, joko käyttää väärää viittausta tai on epätarkka laajuuden suhteen; ammattimainen toimittaja erottaa standardin, jota se testaa, ja standardin, joka koskee tuoteluokkaa.
Reunojen käsittely ansaitsee yhtä paljon huomiota. Lastut, halkeamat tai riittämättömät saumat vanteessa keskittyvät jännitykseen ja voivat aiheuttaa vikoja normaalin käsittelyn tai lämpösyklin aikana. Silmämääräinen reunatarkastus valvotussa valaistuksessa on perussaapuvien ja prosessin aikana suoritettava tarkastus, ja toimittajalla tulee olla kirjallinen hyväksymiskriteeri reunan laadulle.
2.3 Erän jäljitettävyys ja vaatimustenvastaisten tuotteiden valvonta
Jäljitettävyys on vastuullisuuden selkäranka. Ammattimainen valmistaja voi ottaa valmiin kannen ja tunnistaa siihen liittyvän lasierän, karkaisun, reunakäsittelyerän ja tarkastuspöytäkirjan. Tämä ei ole byrokratiaa. Ilman sitä sirpaloitumisvikaa tai mittapoikkeamaa ei voida rajata epäilyttävään erään.
Kysy, kuinka vaatimustenvastainen tuote eristetään. Onko olemassa tiettyä karanteenialuetta? Onko korjaus- ja romutuspäätökset dokumentoitu? Onko toimittajan korjaustoimenpiteitä koskevassa tietueessa perimmäinen syy, eristystoimenpide ja varmennusvaihe? Toimittaja, joka voi näyttää suljetun poikkeamatietueen viimeisen kuuden kuukauden ajalta, osoittaa useammin kuin yhden tyhjän mallin.
3. Ominaisuusulottuvuus 2: Tuotekehitys- ja räätälöintivastaus
Räätälöinti myydään usein vaihtoehtojen valikona. Ammattimainen kysymys ei ole "Voitko tehdä eri kokoa tai muotoa?" mutta "Voitko toteuttaa vaatimuksen toteutettavuuden, näytteenoton, hyväksynnän ja tuotannon avulla menettämättä sovitun spesifikaation hallintaa?"
3.1 Suunnittelun tarkistus ja toteutettavuuspalaute
Ammattimainen toimittaja ei vain hyväksy piirustusta. Se tarkastelee vaatimuksia ja palauttaa jäsenneltyä palautetta: mitkä mitat vaikuttavat karkaisun tasaisuuteen, mitkä reunaprofiilit sopivat yhteen aiotun vanteen tai nuppikokoonpanon kanssa ja mitkä toleranssit ovat realistisia valitulle prosessille. Tämän palautteen tulee tapahtua ennen näytteenottoa, ei epäonnistuneen näytteen jälkeen.
Hyödyllinen varmistuskysymys on: "Mitä tietoja tarvitset meiltä ennen kuin voit vahvistaa toteutettavuuden, ja mitä riskejä näet nykyisessä vaatimuksessa?" Toimittajalla, jolla on todellinen kehityskyky, on tarkistuslista, ja se herättää erityisiä huolenaiheita. Toimittaja ilman sitä pyytää vain tavoitehintaa ja määrää.
3.2 Näytteenotto, työkalut ja hyväksyntätyönkulku
Polku näytteestä massatuotantoon on se, missä räätälöintiprojektit useimmiten epäonnistuvat. Toimittajan tulee pystyä kuvailemaan määritelty näytteenottovaihe, näytteen hyväksymiskriteerit, kuinka hyväksytty näyte sinetöidään tai jäädytetään vertailukohtana ja kuinka työkalujen tai kiinnikkeiden tila kirjataan.
Pyydä näytehyväksyntätietue äskettäiselle räätälöintiprojektille. Sen tulee sisältää mitatut mitat, tarkastuksen tulos, asiakkaan hyväksyntäviite ja päivämäärä. Jos toimittaja pystyy osoittamaan, että tuotantoerä on tarkistettu hyväksyttyyn näytteeseen, työnkulku toimii. Jos hyväksytty näyte on olemassa vain valokuvana keskusteluketjussa, työnkulku on epävirallinen.
3.3 Mukauttaminen ja muutoksen hallinta
Ammattimainen valmistaja tietää, mitä se voi ja ei voi mukauttaa. Laajuutta tulee kuvata vahvistetuilla vaihtoehdoilla – mitat, reunakäsittely, reiän tai tuuletusaukon kokoonpano, nupin tai kahvan kiinnitys ja pakkaus – eikä laajoja väitteitä "OEM/ODM-kyvystä".
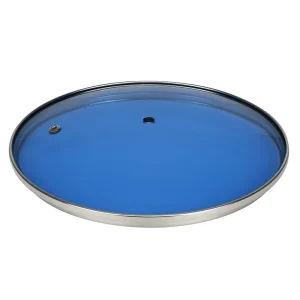
Muutoksenhallinta on paljastavampi testi. Kun spesifikaatio muuttuu – jopa pieni mittamuutos – pitää kirjata, mikä muuttui, miksi, kuka sen hyväksyi, mihin tuotantoerään se koskee ja vaadittiinko uudelleentarkistus. Ilman tätä ostaja voi saada kansia, jotka ovat yksittäin toleranssirajojen sisällä, mutta yhdessä poikkeavat hyväksytystä näytteestä. Toimittaja, joka ei voi näyttää muutostietuetta, on toimittaja, joka ei voi taata erien yhdenmukaisuutta.
4. Valmiusulottuvuus 3: tarkastus, testaus ja asiakirjojen hallinta
Testaus ilman dokumentaatiota on anekdootti. Dokumentointi ilman testausta on arkistointiharjoitus. Ammattistandardi on dokumentoitu tarkastus- ja testausjärjestelmä, jossa jokainen raportti voidaan sitoa näytteeseen, erään ja spesifikaatioon.
4.1 Tarkastussuunnitelma ja prosessinaikaiset tarkastukset
Pyydä tarkastussuunnitelma karkaistun lasin kansille: mitä tarkastetaan saapumis-, prosessi- ja loppuvaiheessa, miten näytteenotto määritetään, mitkä ovat hyväksymiskriteerit ja mihin tulokset kirjataan. Luotettava suunnitelma sisältää mittatarkistuksia, visuaalisen tarkastuksen kuplien, naarmujen ja reunavirheiden varalta sekä kannen kokoonpanoon liittyvät toimintatarkastukset.
Vahva toimittaja osaa selittää, kuinka spesifikaatiosta poikkeava tulos laukaisee eskaloinnin. Heikko toimittaja kuvailee tarkastusta "100 % täydelliseksi tarkastukseksi" määrittelemättä mitä tarkastetaan, minkä standardin mukaan tai mitä tapahtuu, kun vika havaitaan. "Täydellinen tarkastus" ei ole laatujärjestelmä; se on henkilöstövaatimus.
4.2 Testausraportit ja sovellettavat standardit
Testiraportti on yksi eniten väärinkäytettyjä asiakirjoja toimittajien arvioinnissa. Ammattimainen raportti tunnistaa standardin ja version, kuvaa näytteen (mukaan lukien mitat ja paksuus), ilmoittaa testiolosuhteet ja raportoi tuloksen määriteltyä hyväksymiskriteeriä vasten.

Keittoastioiden lasikansien osalta ensisijainen tehtävä on selvittää, koskeeko raportti tuoteluokkaa. Hajanaisuus- tai vaikutusraportti, jossa viitataan standardin EN 12983-2 liitteeseen B tai liitteeseen C, koskee suoraan keittoastioiden kansia. Raportti, jossa viitataan rakennuslasistandardiin, voi silti sisältää hyödyllistä sirpaloitumistietoa, mutta sen laajuus on määritettävä. Kohdemarkkinoista ja ostajan spesifikaatioista riippuen lisätestit voivat sisältää elintarvikkeiden kanssa kosketuksiin joutuvien materiaalien turvallisuuden, lämpöshokin kestävyyden ja mekaanisen vaikutuksen käsittelyä ja ruoanlaittoa simuloivissa olosuhteissa.
Ostajan tulee tarkistaa, vastaako raportin esimerkkikuvaus ostettavaa tuotetta. 5 mm:n tasolasin sirpaloitumisraportti ei automaattisesti vahvista 4 mm:n kantta, jossa on porattu höyryaukko. Toimittajan tulee pystyä selittämään testatun näytteen ja tuotantokokoonpanon välinen suhde.
4.3 Asiakirjapaketti ostajille ja tilintarkastajille
Ammattimainen valmistaja ylläpitää dokumenttipakettia, joka voidaan jakaa ostajan tai tilintarkastajan kanssa ilman viime hetken kiemurtelemista. Tämä sisältää vähintään nykyisen tarkastussuunnitelman, näytteen viimeaikaisista tarkastustietueista, soveltuvat testiraportit, joissa on näytteen jäljitettävyys, kriittisten mittauslaitteiden kalibrointitietueet ja poikkeamat tai korjaavat toimenpiteet, jos sellaisia on.
Versionhallinta on yhtä tärkeää kuin asiakirjan olemassaolo. Kolme vuotta sitten päivätty tarkastussuunnitelma, jota ei ole koskaan tarkistettu, on merkki siitä, että järjestelmää ei ylläpidetä. Kysy, kuinka asiakirjat päivitetään, kun prosessi tai tuote muuttuu, ja kuka hyväksyy muutoksen. Toimittaja, joka pystyy tuottamaan dokumentin versiolokin, osoittaa hallintakurinsa tasoa, jota päivättymättömien sertifikaattien pino ei.
5. Valmiusulottuvuus 4: Toimitus- ja viestintäkyky
Toimituskyky ei ole vain nopeutta. Kyse on siitä, voiko toimittaja kertoa ostajalle totuuden ajoituksesta, suojata tuotetta kuljetuksen aikana ja vastata prosessin ongelmiin anteeksipyynnön sijaan.
5.1 Suunnittelu, toimitusaika ja kapasiteetin läpinäkyvyys
Ammattimainen toimittaja vahvistaa tilauksen tuotantokatsauksen, ei myyntikohteen, perusteella. Kysy miten ilmoitettu läpimenoaika laskettiin, mikä on nykyinen tuotantokuormitus ja mitä tapahtuu, jos raaka-aineviiveet tapahtuvat. Toimittaja, joka osaa kuvailla aikataululogiikkaansa ja sen rajoituksia, on luotettavampi kuin sellainen, joka lupaa lyhyen läpimenoajan ilman pätevyyttä.
Kapasiteettivaatimukset tulee verrata näkyviin laitteisiin ja henkilöstöön auditoinnin tai suoran videon esittelyn aikana. Kuukausittainen tuotantoluku, jota ei voida sovittaa yhteen karkaisulinjojen ja vuorojen määrän kanssa, on varoitusmerkki, ei neuvotteluasema.
5.2 Pakkauksen, käsittelyn ja logistiikan koordinointi
Lasikannet ovat herkkiä reunahalkeilulle ja vaurioille kuljetuksen aikana. Pakkaus tulee määritellä, ei improvisoida. Pyydä varsinaisen tuotteen pakkausseloste: sisäerotus, reunasuojaus, laatikon lujuus ja lavakokoonpano. Jos toimittaja ei pysty toimittamaan pakkauspiirustusta tai erittelyä, suojaustaso on määrittelemätön.
Logistiikan koordinointi on osa osaamista. Toimittajan tulee pystyä toimittamaan lähetysasiakirjat johdonmukaisesti ja ilmoittamaan poikkeamista – satamaruuhkat, rahdinkuljettajan vaihdot, tullivarannot – ennen kuin niistä tulee yllätyksiä. Toimittaja, joka käsittelee logistiikkaa ostajan ongelmana kontin lähtemisen jälkeen, on vain osittain ammattimainen.
5.3 Viestintä, eskalointi ja korjaavat toimet
Ammattimaisuuden viimeinen testi on se, mitä tapahtuu, kun jokin menee pieleen. Toimittaja, jolla on toimiva eskalointiprosessi, tunnistaa vastuullisen yhteyshenkilön, tunnistaa ongelman määritetyn ajanjakson sisällä, sisältää epäilyttävän tuotteen, tutkii syyn ja ehdottaa korjaavaa toimenpidettä varmennusvaiheella.
Pyydä muokattu korjaustoimitietue aiemmasta laatuongelmasta. Tietueen tulee näyttää ongelman kuvaus, välitön torjunta, perussyyanalyysi, korjaavat toimet ja tehokkuuden tarkistus. Toimittaja, joka ei voi tuottaa tällaista levyä – tai tuottaa sellaisen, joka pysähtyy "kiinnitämme enemmän huomiota" - ei ole osoittanut suljetun kierron järjestelmää.
6. Valmiuksien tarkistuslista ja yleiset puutteet
Seuraava tarkistuslista muuntaa neljä ulottuvuutta kysymyksiksi, joita ostaja tai tarkastaja voi käyttää suoraan. Se ei ole pisteytysmalli. Sen tarkoituksena on tuottaa todisteita, ei palkita toimittajaa, joka vastaa luottavaisesti.
6.1 Kohdekohtaisen vahvistuksen tarkistuslista
| Alue | Kysyttävä kysymys | Todisteita pyydettäväksi |
|---|---|---|
| Karkaisu & QC | Pystytkö jäljittämään valmiin kannen lasierään ja karkaisuun? | Erä kirjaa näyte; kalibrointiloki |
| Karkaisu (testitodistus) | Minkä pirstoutumis- tai iskustandardin mukaan testaat keittoastioiden kansia? | Testiraportti, jossa on näytetunnus ja hyväksymiskriteeri |
| Kehitys | Millaista toteutettavuuspalautetta annat ennen näytteenottoa? | Suunnittelun tarkistuslista tai näytetarkistusmuistiinpano |
| Kehitys | Miten spesifikaatiomuutosta valvotaan ja viestitään? | Muuta tietue hyväksynnällä ja voimassa olevalla erällä |
| Tarkastus ja dokumentaatio | Mitä tarkastussuunnitelmasi kattaa ja miten näytteenotto määritetään? | Nykyinen tarkastussuunnitelma; viimeaikaiset tarkastustiedot |
| Tarkastus ja dokumentaatio | Voidaanko jokainen testiraportti linkittää toimitettuun erään? | Raportti näytekuvauksella ja eräviitteellä |
| Toimitus & viestintä | Miten ilmoitettu toimitusaika laskettiin? | Tuotannon tarkistus tai aikataulutietue |
| Toimitus & viestintä | Voitko näyttää suljetun korjaavan toimenpiteen kuluneelta vuodelta? | CAPA-tietue perimmäisellä syyllä ja vahvistuksella |
6.2 Yleiset heikkoudet ja punaiset liput
- Sertifikaatit ilman näytteen jäljitettävyyttä. Vaatimustenmukaisuustodistus ei ole sama asia kuin ostettavan tuotteen testiraportti.
- Raportit, jotka eivät vastaa tuotetta. Tasaisen rakennusruudun sirpaloitumisraportti ei validoi kantta, jossa on reikiä ja vannekokoonpanoa.
- Jäljitettävyys, joka pysähtyy varastossa. Erän tunnistaminen, joka ei voi yhdistää valmiin kantta karkaisuajoon, ei ole jäljitettävissä.
- Räätälöinti ilman muutosten hallintaa. Jos toimittaja ei pysty näyttämään muutostietuetta, "räätälöity" tuote saattaa poiketa hyväksytystä näytteestä.
- Tarkastus on kuvattu "100%", mutta määrittelemätön. Täysi tarkastus ilman tarkastussuunnitelmaa ja hyväksymiskriteerejä on väite, ei valvonta.
- Korjaavat toimet, jotka pysähtyvät anteeksipyyntöön. Tietue, joka ei tunnista perimmäistä syytä, ja vahvistus ei sulje silmukkaa.
- Kapasiteettivaatimukset, jotka eivät sovi yhteen laitteiden kanssa. Tuotantoluku, jota ei voida selittää näkyvillä linjoilla ja siirtymillä, ansaitsee jatkokysymyksen.
6.3 Etävahvistus vs. paikan päällä tapahtuva vahvistus
Etävarmennus voi kattaa asiakirjojen tarkastelun, testiraportin validoinnin, näytetarkastuksen ja tuotantoalueen ja varaston live-videon. Se ei voi täysin korvata reunojen viimeistelyn, uunin lataamisen tai pakkauskäytännön fyysistä tarkkailua. Jos etätarkastelu aiheuttaa epäjohdonmukaisuuksia, paikan päällä tehtävän käynnin tulisi kohdistua tiettyyn aukkoon: erätietueiden hyllyyn, karanteenialueeseen tai kalibrointiasemaan.
Toimittaja, joka vastustaa jopa ajoitettua suoraa videokuvaa ja väittää täydet valmiudet, tarjoaa tietoa luottamustasostaan, ei vain logistiikasta.
7. FAQ: Karkaistu lasikannen valmistajan arviointi
Mitä asiakirjoja minun tulee pyytää ensin? Aloita nykyisestä tarkastussuunnitelmasta, näyteerätietueesta, tuoreesta testiraportista, jossa on näytteen jäljitettävyys, ja kriittisten mittauslaitteiden kalibrointitietueesta. Jos toimittaja ei pysty tuottamaan näitä neljää asiakirjaa yhtenäisenä sarjana, syvemmät tekniset kysymykset eivät tuota tulosta ennen kuin asiakirjajärjestelmää käsitellään.
Kuinka voin varmistaa karkaisun laadun ennen massatuotantoa? Pyydä keittoastian kannen kokoonpanoa koskevaa sirpaloitumis- tai iskutestiraporttia, ei yleistä rakennuslasiraporttia. Tarkista, että näytekuvaus vastaa aiottua tuotetta ja että hyväksymiskriteeri on ilmoitettu. Jos raporttia ei voida sitoa näytteeseen tai erään, käsittele sitä kyvyn osoittimena eikä tuotteen todisteena.
Todistaako räätälöintikyky yksin, että valmistaja on ammattimainen? Ei. Räätälöinti ilman muutosohjausta tuottaa vaihtelua. Ammattimainen toimittaja voi näyttää näytteenoton ja hyväksynnän työnkulun, sinetöidyn vertailunäytteen ja muutostietueen, joka yhdistää hyväksytyn spesifikaation tuotantoerään.
Entä jos toimittaja ei pysty esittämään täydellistä näyttöä? Epätäydelliset todisteet ovat yleisiä. Arviointikysymys on, kuinka toimittaja vastaa. Ammattimainen toimittaja tunnustaa aukon ja ehdottaa polkua sen kuromiseksi. Toimittaja, joka hylkää pyynnön tai tarjoaa suullisen vakuutuksen tietueiden sijasta, on kertonut sinulle jotain tärkeää käyttöjärjestelmästään.
8. Johtopäätös: Tarkistuslistan käyttäminen toimittajapäätöksen tekemiseen
Ammattimainen karkaistun lasin kansivalmistaja osoittaa hallinnan neljällä alueella: karkaisu, dokumentointi, räätälöityjen muutosten hallinta ja ongelmien sulkeminen. Tämän artikkelin tarkistuslista on suunniteltu tuomaan esiin todisteita kullakin alueella, ei tuottamaan pisteitä.
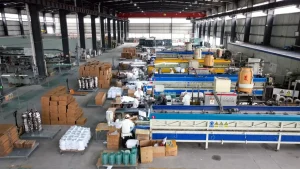
Käytännön päätöspolku on: seulo tarkistuslistalla, pyydä asiakirjapaketti, tarkista näytteet ja testiraportit aiotun tuotteen suhteen, tarkista aukot suoralla tai paikan päällä tapahtuvalla havainnolla ja vahvista, että korjaavat toimet on saatu päätökseen todisteilla. Jos toimittaja ei pysty täyttämään puitteita tänään, mutta pystyy näyttämään uskottavan suunnitelman tiettyjen aukkojen korjaamiseksi, se on erilainen kaupallinen keskustelu kuin toimittaja, joka ei pysty näyttämään aukkoja ollenkaan.
Jos olet arvioimassa karkaistun lasikannen valmistajaa keittoastiasarjalle, seuraava vaihe on lähettää kykykysymykset ja asiakirjapyynnöt ennen ensimmäistä näytetilausta. Vastaukset – sekä niiden saapumisnopeus ja täydellisyys – kertovat enemmän kuin luettelo. Jos haluat keskustella erityisvaatimuksistasi tai pyytää uusimpia testiraporttejamme, ole hyvä ja ota yhteyttä tiimiimme.








