
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Sådan specificeres et glaslåg til en wok: størrelse, form og udluftning
2026-11-02
1. Hvorfor Wok-glaslåg kræver brugerdefinerede specifikationer
Et generisk glaslåg til køkkengrej vil sjældent passe en wok ordentligt, selv når nominelle størrelser matcher. I modsætning til gryder og flade pander med lige lodrette kanter, har wok'erne buede, udadtil fladtende kanter, der skaber en unik tætningsflade. Denne strukturelle forskel gør standardlåg tilbøjelige til at sidde løse, glide fra side til side, dårlig forsegling og kontinuerlig damplækage under højvarme rørstegning og braisering.
For B2B-kogegrejsproducenter, importører og produktudviklingsteam kommer det største produktionstab fra kun at stole på trykte nominelle størrelser i stedet for at måle den faktiske fælggeometri. Mange bulkordrer ender med ikke-matchende låg, simpelthen fordi ingeniørteamet brugte fladt kogegrejs lågspecifikationer til buede wok-fælge.
Der er to primære wok-fælgstile at tage højde for:
- Traditionelle kinesiske woks med rund bund med kraftigt udstrakte buede fælge
- Woks i western-stil med flad bund med moderat udadgående kantrulle
Begge afviger væsentligt fra ligesidede kogegrej, så alle glaslågspecifikationer skal bygges omkring den målte wokkant frem for universelle køkkengrejestandarder.
2. Trin 1: Bekræft nøjagtige Wok-fælgdimensioner (kritisk for pasform)
Passformen af et glaslåg til wok afhænger helt af præcis fælgmåling. Nominelle trykte størrelser kan ikke stole på til masseproduktion; alle dimensioner skal komme fra fysisk krydstjek.
Følg denne måleprotokol for B2B tekniske tegninger:
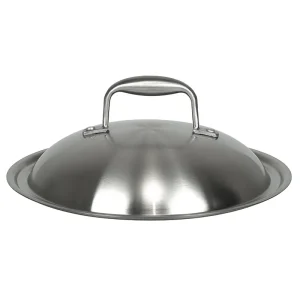
- Mål indre diameter (ID) på tværs af den øverste tætningskant, ikke den ydre kant eller bunden af wokken. Kun den indre åbning bestemmer lågets størrelse.
- Tag to diameteraflæsninger vinkelret på hinanden (krydsmåling) for at kontrollere, om der er forvrængning uden for runden. Hvis de to aflæsninger afviger mere end 1 mm, er wokmundingen oval, og låget skal laves, så det passer til den større dimension.
- Registrer fælgens højde, udadgående flarebredde og den nøjagtige kontaktflade, hvor låget hviler.
- Indstil tolerancen for lågets ydre diameter: Branchevejledning for tæt tilpasset pasform er +0 mm til +0,5 mm. Til universallåg med lav præcision, der passer til flere køkkengrej, kan der bruges en bredere tolerance på ±5 mm, selvom dette ikke anbefales til dedikeret wok-matching.
2.1 Almindelige målefejl ved dimensionering af et wokglaslåg
Købere og produktingeniører laver gentagne gange disse størrelsesfejl, der fører til masseafvigelse:
- Måling af den ydre fælgdiameter i stedet for den indre tætningsdiameter
- Tager diameteren på wokbunden i stedet for den øverste åbning
- Måler kun én retning uden krydstjek af rundhed
- Ignorerer den udadgående fælg, som fysisk blokerer stive rustfri stålfælge i at sidde fladt
- Brug af grydelågsmål direkte uden at justere for wok-krumning
3. Trin 2: Tilpas lågkontur og kantstruktur til wokken
Et korrekt glaslåg til wok skal matche både kuppelens krumning og tætningsrandtypen til wokkens udstrakte kant. Et fladt låg designet til gryder vil kun røre det højeste kantpunkt og efterlade store huller rundt om kurven.
Der er to muligheder for tætningskanter til hærdet glaslåg med klare anvendelsestilfælde til wok-applikationer:
- Rustfri stål fælg: Stiv metalkant designet til flade, lige lodrette pottelæber. Den kan ikke bøje sig for at følge buede, udad-fladende wok-fælge, så den fungerer kun til wok med minimalt fælgudblænding. Lær mere om vores låg i rustfrit stål serie.
- Hærdet glas låg med silikone kant: Fleksibel fødevaregodkendt silikone skaber en kompatibel tætning, der passer perfekt til ujævne, buede woklæber. Dette er det foretrukne valg til næsten alle traditionelle buede wok, der eliminerer huller og slingre i låget. Udforsk vores silikone glas låg rækkevidde.
To lågsædestrukturer til at definere på din tekniske tegning:
- Flad hvilepasform: Låget sidder direkte på den øverste kantoverflade
- Forsænket snappasning: Låget falder lidt ned i fælgen for tættere indeslutning, hvilket kræver ekstra dimensionskontrol for fælgdybde.
4. Trin 3: Definer håndtag/knapkonfiguration og frigang
Når du specificerer et hærdet glaslåg med håndtag, er topprioriteten at undgå fysisk interferens mellem håndtaget og wokkens sideører. Mange produktionsprøver består dimensionstjek, men kan alligevel ikke lukke helt, fordi knappen rammer wokhåndtagene.
Vigtige tekniske parametre at låse fast:
- Valg af håndtagstype: Kort lodret knap til kompakte wokker; langt vandret håndtag til større kommercielle wokker. Medtag stående (selvstående) struktur, hvis det kræves. Tjek vores samlet glas låg med integrerede håndtag.
- Gap-bekræftelse: Marker minimumsafstanden mellem lågets håndtag og wok-ører, når de er helt lukkede; opretholde ikke mindre end 8 mm fri plads på alle sider.
- Glashul sikkerhedsregel: Kanten af håndtagets monteringshul skal sidde med en minimumsafstand på 2 gange glastykkelsen væk fra glaskanten for at forhindre spændingsrevner under hærdning. For et standard 4 mm hærdet glaslåg betyder det, at hulkanten skal være mindst 8 mm fra glasomkredsen.
- Håndtagsmaterialets temperaturklassificering skal matche wokkens tilberedningsmiljø med åben ild; Bakelit- eller phenolknopper vurderet til over 180°C er standard.
5. Trin 4: Angiv dampventildesign til woktilberedning
Wok-rørstegning skaber hurtige trykspidser og høj dampydelse, så parametre for dampudluftning kan ikke kopieres direkte fra låg på lagerbeholdere ved lav temperatur. Ukorrekt dimensionering af ventilationsåbningen forårsager, at låget hopper, overskyder væske eller for stort varmetab.
Definer disse ventilationsspecifikationer klart på din tegning:
- Udluftningskernefunktion: Afbalancerer det indre tryk, forhindrer lågspring og spild under højvarme madlavning.
- Udluftningsregler:
- Kanten af hvert dampudluftningshul skal være mindst 2× glastykkelse væk fra glaskanten og fra håndtagets monteringshul.
- Huller skal affases glat uden skarpe kanter; upolerede hulkanter skaber spændingspunkter, der forårsager spontant glasbrud efter hærdning.
- Valg af ventilationsstørrelse:
- Lille enkelt hul (5 mm–6 mm): Til lavsimrende braisering
- Dobbelte 4 mm–5 mm huller: Til standard rørstegning (den mest almindelige wok lågkonfiguration). Se vores G type glas låg med fabriksudluftningshuller.
- Justerbar skydeventil: Til dobbelt simre og tilberedning ved høj varme
- Undgå for store huller: For stor udluftning fører til konstant varmeudledning og uensartede tilberedningstemperaturer.
6. Trin 5: Materiale og strukturelle specifikationer for låg af hærdet glas
Alle materialekrav skal skrives ind i B2B-købsspecifikationen for at opfylde kravene til fødevaresikkerhed og termisk chok for wok-brug med åben ild.
Glas krop
- Standardtykkelse: 4 mm eller 5 mm hærdet soda-kalkglas, det almindelige klare glas, der bruges til kogegrejskomponenter (4 mm er den almindelige mulighed for woklåg). Se vores almindeligt glas låg for standard soda-kalk muligheder.
- Termisk stødmodstand: Minimum ΔT på 180°C; premium kommercielle låg skal modstå 220°C–250°C pludselige temperaturændringer uden at revne
- Al skæring og hulboring skal være afsluttet før anløbning; ingen efterhærdningsbearbejdning er tilladt
Muligheder for tætningsfælg
- Rustfri stålfælg: Angiv SUS304-kvalitet for rustbestandighed; skarpe kanter skal være fuldstændigt afgratede og polerede.
- Hærdet glaslåg med silikonekant: Platinhærdet fødevaregodkendt silikone, der overholder FDA 21 CFR 177.2600 og LFGB-certificering; kontinuerlig temperaturbestandighed op til 230°C for at matche wok-varmeforholdene med åben ild.
Yderligere strukturelle regler
Ingen skarpe hjørner eller upolerede kanter; alle glasomkredse skal være finslebet og poleret for at reducere spændingskoncentrationen.
7. Trin 6: Tegningsbekræftelse og inspektion af præproduktionsprøver
Inden masseproduktion, færdiggør den tekniske tegning og udfør fysisk pasformstest af præproduktionsprøver. Skriftlige tegninger alene kan ikke fange fælgkonturens uoverensstemmelse.
Obligatoriske tegningsgenstande
- Nøjagtig yderdiameter af glaslåget med toleranceområde
- Kuppelkrumningsprofil, der matcher wok-kantbuen
- X/Y-koordinater for håndtagshul og dampudluftningspositioner
- Monteringshulsstørrelse og kant-til-hul sikkerhedsafstand
- Silikone fælg eller rustfri stål fælg bredde og dybde
- Fasningsmål for alle borede huller
Pre-produktion prøve test tjekliste
- Tilpasningstest: Tjek slingre, mellemrum og tæthed på tværs af hele fælgomkredsen
- Interferenstest: Luk låget helt og bekræft, at der ikke er kontakt mellem håndtaget og wok-ører
- Ventilationsydelsestest: Simuler højvarmetilberedning for at kontrollere trykudløsning og forebyggelse af overkogning
- Dimensionskontrol: Brug kaliber til at kontrollere, at alle målte dimensioner holder sig inden for den angivne tolerance
8. Trin 7: Tjekliste for batchkvalitet og specifikationer for bulk sourcing
Tilføj disse klausuler direkte til din tekniske specifikation for massekøb for at kontrollere batchkvalitet:
- Dimensionstolerance: Lågets ydre diameter ±0,5 mm; hulpositionstolerance ±1 mm
- Hærdet glaskvalitet: Bestå termisk stødtest (180°C temperaturforskel); ingen mikrorevner, skår eller kantfejl
- Fælgkvalitet: Kanter i rustfrit stål skal være stramt krympet uden løshed; Silikonefælge skal være fuldt limet uden afskalning
- Dampudluftningsinspektion: Alle huller er glat affasede, ingen skarpe skærekanter
- Varmesikkerhed: Silikonekomponenter skal bære gyldig FDA/LFGB fødevaregodkendt certificering
- AQL 2.5 niveauinspektion for alle færdige lågforsendelser
9. Ofte stillede spørgsmål om Wok-glaslågspecifikation
Kan jeg bruge et universalglaslåg til en buet wok?
Universalglaslåg til køkkengrej fungerer kun på flade køkkengrej med lige kant. Deres stive kanter kan ikke tilpasse sig til udstrakte wok-fælge, hvilket fører til dårlig tætning. Kun et specialdesignet låg med en silikonekant vil give en tæt pasform på buede wok.
Hvad er forskellen mellem en silikonekant og en rustfri stålkant til woklåg?
Rustfri stålfælge er stive og passer kun til flade, ikke-udvidede woklæber. Et hærdet glaslåg med silikonekant bruger fleksibelt blødt materiale, der tilpasser sig buede udadgående fælge, hvilket gør det til standardvalget for de fleste traditionelle woks.
Hvor langt skal dampventilen placeres fra lågets kant?
Kanten af udluftningshullet skal være mindst to gange glastykkelsen væk fra lågets kant. For standard 4 mm glas er den mindste sikkerhedsafstand 8 mm.
Hvilken tolerance skal jeg indstille for lågets ydre diameter?
For specialtilpassede wok-låg, der er bygget til at parres med en specifik wok-model, indstilles den ydre diametertolerance til ±0,5 mm. Hvis du opretter et universallåg, der passer til flere køkkengrejstilarter, kan en bredere ±5 mm tolerance være acceptabel, selvom forseglingsydelsen vil være mindre ensartet.
10. Endelig opsummering og næste trin
Angivelse af et kvalificeret glaslåg til wok følger en streng trin-for-trin B2B-ingeniørarbejdsgang designet til at eliminere tilpasningsfejl i bulkproduktion:
- Mål wokkens indvendige fælgdiameter med krydstjek for at undgå ude af runde fejl
- Match lågets kuppelkrumning og vælg fælgtype: silikonekant til buede, udstrakte woklæber
- Beregn håndtagsplacering for at eliminere øreinterferens og bevare glashullets sikkerhedsafstand
- Definer dampudluftningsmængde, størrelse og position med regler for anti-revne kantafstand
- Lås glastykkelse, termiske stødklassificeringer og fødevaregodkendt silikonecertificering
- Bekræft alle dimensioner på tekniske tegninger og valider pasformen med præproduktionsprøver
- Skriv alle tolerance- og kvalitetstestkrav ind i bulk sourcing-dokumenter
Den største risiko ved indkøb af woklåg kommer fra kopiering af generisk glaslåg til kogegrejs specifikationer uden at justere for buet wok-kantgeometri. Ved at dokumentere alle dimensioner og strukturelle detaljer ovenfor, kan du producere et fuldt kompatibelt teknisk specifikationsark klar til at sende direkte til din produktionspartner. kontakt vores team til udvikling af specialfremstillet wok-glaslåg og bulk tilbud.








