
- English
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


如何指定炒锅的玻璃盖:尺寸、形状和通风
2026-11-02
1. 为什么炒锅玻璃盖需要定制规格
即使标称尺寸匹配,用于炊具的通用玻璃盖也很少能正确适合炒锅。与具有笔直垂直边缘的汤锅和平底锅不同,炒锅具有弯曲的、向外张开的边缘,形成独特的密封表面。这种结构上的差异使得标准锅盖在高温炒、焖时容易出现阀座松动、左右滑动、密封不良、漏汽不断等现象。
对于 B2B 炊具制造商、进口商和产品开发团队来说,最大的生产损失来自于仅依赖印刷的标称尺寸而不是测量实际的边缘几何形状。许多批量订单最终都得到了不匹配的盖子,这仅仅是因为工程团队在弯曲的炒锅边缘使用了扁平炊具盖子规格。
有两种主要的炒锅边缘样式需要考虑:
- 传统中式圆底炒锅,边缘呈大喇叭形
- 边缘适度外卷的平底西式炒锅
两者都与直边炊具有很大不同,因此所有玻璃盖规格都必须围绕测量的炒锅边缘而不是通用炊具标准构建。
2. 第 1 步:确认准确的炒锅边缘尺寸(对于安装至关重要)
炒锅玻璃盖的安装完全取决于精确的边缘测量。标称印刷尺寸不能用于批量生产;所有尺寸都必须来自物理交叉检查。
对于 B2B 技术图纸,请遵循以下测量协议:
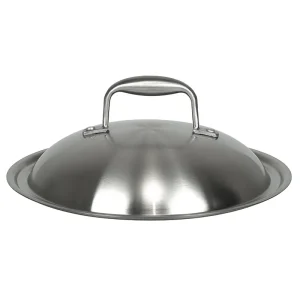
- 测量 内径(ID) 穿过顶部密封边缘,而不是锅的外缘或底部。只有内部开口决定盖子尺寸。
- 获取两个彼此垂直的直径读数(交叉测量)以检查是否有不圆变形。如果两个读数相差超过 1 毫米,则锅口为椭圆形,锅盖必须与较大尺寸相匹配。
- 记录边缘高度、向外展开宽度以及盖子所在的确切接触面。
- 设置盖子外径公差:紧密定制配合间隙的行业指南为 +0 毫米至 +0.5 毫米。对于适合多种炊具的低精度通用盖子,可以使用±5毫米的更宽公差,但不建议将其用于专用炒锅匹配。
2.1 确定炒锅玻璃盖尺寸时的常见测量错误
买家和产品工程师反复犯这些尺寸错误,导致大规模不合格:
- 测量外缘直径而不是内密封直径
- 取锅底直径而不是顶部开口
- 仅测量一个方向,无需交叉检查圆度
- 忽略向外张开的边缘,它会物理地阻止刚性不锈钢边缘平放
- 直接使用锅盖或锅盖测量,无需调整炒锅曲率
3. 第 2 步:使锅盖轮廓和边缘结构与炒锅匹配
正确的炒锅玻璃盖必须将圆顶曲率和密封圈类型与炒锅的喇叭形边缘相匹配。专为平底锅设计的平盖只会接触最高的边缘点,并在曲线周围留下较大的间隙。
钢化玻璃盖有两种密封圈可供选择,并为炒锅应用提供了清晰的用例:
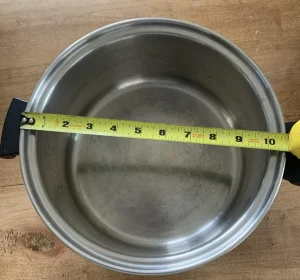
- 不锈钢轮圈:刚性金属边缘设计用于平坦、笔直的垂直锅唇。它不能弯曲以跟随弯曲的、向外张开的炒锅边缘,因此它仅适用于边缘张开最小的炒锅。了解更多关于我们的 不锈钢盖 系列。
- 钢化玻璃盖,带硅胶边:柔韧的食品级硅胶可形成顺应性密封,完美贴合不平坦、弯曲的炒锅边缘。这是几乎所有传统弧形炒锅的首选,消除了间隙和盖子摆动。探索我们的 硅胶玻璃盖 范围。
在您的技术图纸上定义两种盖子底座结构:
- 平放配合:盖子直接位于顶部边缘表面上
- 凹进卡扣配合:盖子稍微落入边缘以实现更紧密的密封,需要额外的尺寸检查边缘深度。
4. 第 3 步:定义手柄/旋钮配置和间隙
当指定带手柄的钢化玻璃锅盖时,首要任务是避免手柄与炒锅侧耳之间的物理干扰。许多生产样品通过了尺寸检查,但由于旋钮碰到炒锅手柄而无法完全关闭。
锁定关键技术参数:
- 手柄类型选择:短垂直旋钮,适用于紧凑型炒锅;长水平手柄,适用于大型商用炒锅。如果需要,包括直立式(自立式)结构。检查我们的 组装玻璃盖 带集成手柄。
- 间隙验证:标记完全关闭时锅盖手柄与炒锅耳之间的最小间隙;各边保持不少于 8 毫米的自由空间。
- 玻璃孔安全规则:手柄安装孔边缘的最小距离必须为 2倍玻璃厚度 远离玻璃边缘,防止钢化过程中应力开裂。对于标准 4 毫米钢化玻璃盖,这意味着孔边缘距玻璃周边必须至少 8 毫米。
- 手柄材料的温度等级必须符合炒锅的明火烹饪环境;额定温度高于 180°C 的电木或酚醛旋钮是标准配置。
5. 第 4 步:指定炒锅烹饪的蒸汽通风口设计
炒锅炒菜会产生快速的压力峰值和高蒸汽输出,因此无法直接从低温汤锅盖复制蒸汽孔参数。通风口尺寸不当会导致盖子弹跳、液体沸腾或热量损失过多。
在图纸上清楚地定义这些通风口规格:
- 排气芯功能:平衡内部压力,防止高温烹饪时跳盖和溢出。
- 通风口位置规则:
- 每个蒸汽孔的边缘距玻璃边缘和手柄安装孔的距离必须至少为 2 倍玻璃厚度。
- 孔必须倒角光滑,无锐边;未抛光的孔边缘会产生应力点,导致钢化后玻璃自发破裂。
- 通风口尺寸选择:
- 小单孔(5 毫米–6 毫米):用于慢炖
- 双 4 毫米 - 5 毫米孔:用于标准炒菜(最常见的炒锅盖配置)。查看我们的 G型玻璃盖 带有工厂通风孔。
- 可调节滑动通风口:适用于双文火和高温烹饪场景
- 避免过大的孔:太大的通风口会导致热量持续逸出和烹饪温度不一致。
6.第5步:钢化玻璃盖的材料和结构规格
所有材料要求必须写入 B2B 采购规范,以满足炒锅明火使用的食品安全和热冲击要求。
玻璃机身
- 标准厚度:4毫米或5毫米钢化钠钙玻璃,这是用于炊具部件的常见透明玻璃(4毫米是炒锅盖的主流选择)。看看我们的 普通玻璃盖 适用于标准钠钙选项。
- 抗热震性:最小ΔT为180℃;优质商业级盖子必须能够承受 220°C–250°C 的突然温度变化而不会破裂
- 所有切割和钻孔必须在回火前完成;不允许进行后回火加工
密封圈选项
- 不锈钢轮圈:指定SUS304等级防锈;锋利的边缘必须完全去毛刺并抛光。
- 带硅胶边的钢化玻璃盖:铂金固化食品级硅胶,符合 FDA 21 CFR 177.2600 和 LFGB 认证;连续耐温高达 230°C,以匹配炒锅明火加热条件。
附加结构规则
无尖角或未抛光的边缘;所有玻璃周边必须经过精细研磨和抛光,以减少应力集中。
7.第6步:图纸确认和生产前样品检验
批量生产前,确定技术图纸并对预生产样品进行物理适配测试。仅凭书面图纸无法发现轮辋轮廓不匹配。
强制绘图项目
- 玻璃盖的精确外径及公差范围
- 圆顶曲率轮廓与炒锅边缘弧线匹配
- 手柄孔和蒸汽孔位置的 X/Y 坐标
- 安装孔尺寸和边到孔的安全距离
- 硅胶圈或不锈钢圈的宽度和深度
- 所有钻孔的倒角尺寸
生产前样品测试清单
- 配合测试:检查整个轮辋圆周的摆动、间隙和密封性
- 干扰测试:完全合上锅盖,确认手柄与炒锅耳无接触
- 排气性能测试:模拟高温烹饪,检查压力释放和防沸溢
- 尺寸检查:使用卡尺验证所有测量尺寸是否在规定的公差范围内
8. 第 7 步:批量采购的批量质量和规格清单
将这些条款直接添加到您的批量采购技术规范中以控制批次质量:
- 尺寸公差:盖子外径±0.5毫米;孔位公差±1mm
- 钢化玻璃品质:通过热冲击测试(180℃温差);无微裂纹、缺口或边缘缺陷
- 轮圈质量:不锈钢包边必须卷边严密,无松动;硅胶圈必须完全粘合,无剥落
- 蒸汽口检查:所有孔均倒角光滑,无锋利切削刃
- 热安全:硅胶组件必须带有有效的 FDA/LFGB 食品级认证
- 对所有成品盖子发货进行 AQL 2.5 级检验
9. 关于炒锅玻璃盖规格的常见问题
弧形炒锅可以使用通用玻璃锅盖吗?
炊具通用玻璃盖仅适用于扁平直边炊具。它们的刚性边缘无法符合喇叭形炒锅边缘,导致密封不良。只有带有硅胶边缘的定制轮廓盖子才能在弧形炒锅上紧密贴合。
炒锅盖的硅胶边缘和不锈钢边缘有什么区别?
不锈钢边缘非常坚固,仅适合平坦、非喇叭形的炒锅唇部。带硅胶边缘的钢化玻璃盖采用灵活的软材料,适应弯曲的向外扩口的边缘,使其成为大多数传统炒锅的标准选择。
蒸汽出口应距离盖子边缘多远?
排气孔的边缘距盖子边缘的距离必须至少是玻璃厚度的两倍。对于标准 4 毫米玻璃,最小安全距离为 8 毫米。
我应该为盖子外径设置什么公差?
对于与某一特定炒锅型号配对的定制炒锅盖,请将外径公差设置为 ±0.5 毫米。如果您要创建适合多种炊具样式的通用盖子,则可以接受更宽的 ±5 毫米公差,但密封性能会不太一致。
10. 最终总结和后续步骤
为炒锅指定合格的玻璃盖遵循严格的分步 B2B 工程工作流程,旨在消除批量生产中的配合故障:
- 通过交叉检查测量炒锅的内缘直径,以避免不圆误差
- 匹配锅盖圆顶曲率并选择边缘类型:硅胶边缘,适用于弯曲的喇叭形炒锅边缘
- 计算手柄放置位置以消除耳朵干扰并保持玻璃孔安全间距
- 通过防裂边缘距离规则定义蒸汽孔的数量、尺寸和位置
- 锁定玻璃厚度、热冲击等级和食品级硅胶认证
- 确认技术图纸上的所有尺寸并验证与预生产样品的配合
- 将所有公差和质量测试要求写入批量采购文件
炒锅盖采购的最大风险来自于复制炊具规格的通用玻璃盖,而不针对弯曲的炒锅边缘几何形状进行调整。通过记录上述每个尺寸和结构细节,您可以生成完全符合要求的技术规格表,准备直接发送给您的制造合作伙伴。 联系我们的团队 用于定制炒锅玻璃盖开发和批量报价。








