
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Як вибрати скляну кришку для сковороди Wok: розмір, форма та вентиляція
2026-11-02
1. Чому скляні кришки Wok вимагають індивідуальних специфікацій
Звичайна скляна кришка для кухонного посуду рідко підходить для вока належним чином, навіть якщо номінальні розміри збігаються. На відміну від каструль і плоских сковорідок з прямими вертикальними краями, воки мають вигнуті, розширені назовні бортики, які створюють унікальну герметичну поверхню. Ця структурна різниця робить стандартні кришки схильними до нещільного посадки, ковзання з боку в бік, поганої герметизації та постійного витоку пари під час смаження та тушкування на високій температурі.
Для виробників кухонного посуду B2B, імпортерів і команд розробників продукту найбільша виробнича втрата пов’язана з використанням лише надрукованих номінальних розмірів замість вимірювання фактичної геометрії обода. Багато оптових замовлень закінчуються невідповідними кришками просто тому, що команда інженерів використовувала плоскі кришки посуду для вигнутих обідків вока.
Існує два основних стилі обода вок, які слід враховувати:
- Традиційні китайські воки з круглим дном і сильно розширеними вигнутими краями
- Воки з плоским дном у західному стилі з помірним рулетиком назовні
Обидва суттєво відрізняються від посуду з прямими боками, тому всі специфікації скляних кришок повинні будуватися навколо виміряного краю вока, а не універсальних стандартів посуду.
2. Крок 1. Підтвердьте точні розміри обода Wok (важливе значення для відповідності)
Підгонка скляної кришки для вока повністю залежить від точного вимірювання обода. Номінальні друковані розміри не можна довіряти для масового виробництва; усі розміри повинні виходити з фізичної перехресної перевірки.
Дотримуйтеся цього протоколу вимірювань для технічних креслень B2B:
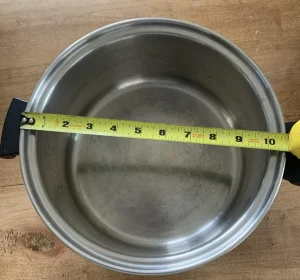
- Виміряйте внутрішній діаметр (ID) через верхній ущільнювальний край, а не через зовнішній край або дно посуду. Тільки внутрішній отвір визначає розмір кришки.
- Зробіть два показники діаметра перпендикулярно один одному (перехресне вимірювання), щоб перевірити наявність некруглого викривлення. Якщо два показники відрізняються більш ніж на 1 мм, горловина вока овальна, а кришка повинна відповідати більшому розміру.
- Запишіть висоту обода, ширину розширювання назовні та точну контактну поверхню, де лежить кришка.
- Встановіть допуск зовнішнього діаметра кришки: галузеві рекомендації щодо щільного спеціального зазору від +0 мм до +0,5 мм. Для універсальних кришок низької точності, які підходять для кількох предметів посуду, можна використовувати ширший допуск ±5 мм, хоча це не рекомендовано для відповідності спеціальному воку.
2.1 Поширені помилки під час визначення розміру скляної кришки Wok
Покупці та інженери продукту постійно допускають такі помилки розмірів, що призводить до масової невідповідності:
- Вимірювання зовнішнього діаметра обода замість внутрішнього діаметра ущільнення
- Беручи діаметр дна вока замість верхнього отвору
- Вимірювання тільки в одному напрямку без перехресної перевірки круглості
- Ігнорування розширеного обода, який фізично блокує жорсткі ободи з нержавіючої сталі
- Безпосереднє використання вимірювань кришки сковорідки або каструлі без коригування кривизни воку
3. Крок 2: Зіставте контур кришки та структуру обідка з котельницею вок
Правильна скляна кришка для вока має відповідати як кривизні купола, так і типу ущільнювального краю до розширення краю вока. Плоска кришка, розроблена для каструль, торкатиметься лише найвищої точки краю та залишатиме великі зазори навколо кривої.
Для кришок із загартованого скла доступні два варіанти ущільнювальних ободів із зрозумілими варіантами використання для воку:
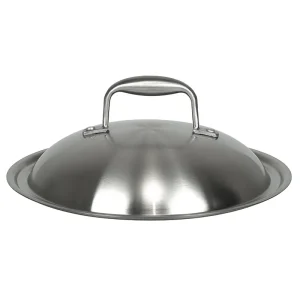
- Ободок з нержавіючої сталі: Жорстка металева окантовка, розроблена для плоских прямих вертикальних губ. Він не може згинатися, щоб слідувати вигнутим, розширеним назовні краям вок, тому він працює лише для воків із мінімальним розширенням краю. Дізнайтеся більше про наш кришка з нержавіючої сталі серії.
- Кришка із загартованого скла з силіконовим обідком: Гнучкий харчовий силікон створює еластичне ущільнення, яке ідеально підходить до нерівних, вигнутих губок воку. Це найкращий вибір майже для всіх традиційних вигнутих воків, що усуває щілини та коливання кришки. Дослідіть наш силіконова скляна кришка діапазон.
Дві посадочні конструкції кришки для визначення на технічному кресленні:
- Пласка посадка: кришка сидить безпосередньо на верхній поверхні обода
- Поглиблена фіксація: кришка злегка опускається в край для щільнішого утримання, що вимагає додаткових перевірок розмірів для глибини краю.
4. Крок 3: Визначте конфігурацію та зазор ручки/ручки
Вибираючи кришку із загартованого скла з ручкою, головним пріоритетом є уникнення фізичних перешкод між ручкою та бічними вухами каструлі. Багато виробничих зразків проходять перевірку розмірів, але не можуть повністю закритися, оскільки ручка торкається ручок вока.
Основні технічні параметри, які потрібно зафіксувати:
- Вибір типу ручки: коротка вертикальна ручка для компактних воків; довга горизонтальна ручка для великих комерційних воків. Включіть стоячу (самостійну) конструкцію, якщо потрібно. Перевірте наш зібрана скляна кришка з вбудованими ручками.
- Перевірка зазору: позначте мінімальний зазор між ручкою кришки та вушками вока, коли вона повністю закрита; залишайте не менше 8 мм вільного простору з усіх боків.
- Правило безпеки скляного отвору: край отвору для кріплення ручки повинен знаходитися на мінімальній відстані 2 товщини скла від краю скла, щоб запобігти розтріскування під час загартування. Для стандартної кришки із загартованого скла товщиною 4 мм це означає, що край отвору має бути щонайменше на 8 мм від периметра скла.
- Температурний показник матеріалу ручки має відповідати умовам приготування їжі у воку на відкритому вогні; Стандартними є бакелітові або фенольні ручки, розраховані на температуру понад 180°C.
5. Крок 4: Визначте конструкцію парового отвору для приготування в воку
Смаження в воку створює швидкі стрибки тиску та високу подачу пари, тому параметри парових отворів неможливо скопіювати безпосередньо з кришок каструль із низькою температурою. Неправильний розмір вентиляційного отвору спричиняє підстрибування кришки, википання рідини або надмірну втрату тепла.
Чітко визначте ці характеристики вентиляційних отворів на своєму кресленні:
- Функція вентиляційної серцевини: баланс внутрішнього тиску, запобігання стрибків кришки та розливання під час приготування на високій температурі.
- Правила розташування вентиляційних отворів:
- Край кожного отвору для випуску пари має бути щонайменше в 2 рази товщиною скла від краю скла та отвору для кріплення ручки.
- Отвори повинні бути скошені гладко, без гострих країв; неполіровані краї отворів створюють точки напруги, які спричиняють спонтанний розрив скла після загартування.
- Вибір розміру вентиляційного отвору:
- Маленький одиночний отвір (5 мм–6 мм): для гасіння на слабкому вогні
- Подвійні отвори 4–5 мм: для стандартного смаження (найпоширеніша конфігурація кришки вока). Переглянути наш Скляна кришка типу G із заводськими вентиляційними отворами.
- Регульований розсувний вентиляційний отвір: для подвійного варіння та приготування на високому вогні
- Уникайте великих отворів: надто великий вентиляційний отвір призводить до безперервного відходу тепла та нестабільної температури приготування.
6. Крок 5: Специфікації матеріалів і конструкції для кришок із загартованого скла
Усі вимоги до матеріалів мають бути записані в специфікації закупівлі B2B, щоб відповідати вимогам щодо безпеки харчових продуктів і термічного удару для використання вока з відкритим полум’ям.
Скляний корпус
- Стандартна товщина: 4 мм або 5 мм загартоване натрієво-вапняне скло, звичайне прозоре скло, яке використовується для посуду (4 мм є основним варіантом для кришок вока). Дивіться наш звичайна скляна кришка для стандартних вапняно-натронових варіантів.
- Стійкість до термічного удару: мінімум ΔT 180°C; кришки комерційного класу преміум-класу повинні витримувати різкі зміни температури 220°C–250°C без тріщин
- Усі різання та свердління отворів повинні бути завершені перед загартуванням; не допускається механічна обробка після відпуску
Опції ущільнювального обода
- Обід з нержавіючої сталі: укажіть клас SUS304 для стійкості до іржі; гострі краї повинні бути повністю очищені та відполіровані.
- Кришка із загартованого скла з силіконовим обідком: харчовий силікон платинового затвердіння, що відповідає FDA 21 CFR 177.2600 і сертифікації LFGB; безперервна температурна стійкість до 230°C, що відповідає умовам нагрівання відкритого вогню вока.
Додаткові структурні правила
Відсутність гострих кутів і нешліфованих країв; всі скляні периметри повинні бути тонко відшліфовані та відполіровані для зменшення концентрації напруги.
7. Крок 6: Підтвердження креслення та перевірка зразка перед виробництвом
Перед серійним виробництвом завершіть технічний малюнок і проведіть перевірку фізичної придатності передсерійних зразків. Лише письмові малюнки не можуть вловити невідповідність контуру обода.
Обов’язкові елементи малювання
- Точний зовнішній діаметр скляної кришки з діапазоном допуску
- Профіль кривизни купола збігається з дугою обода вок
- Координати X/Y для положень отвору для ручки та парового отвору
- Розмір монтажного отвору та безпечна відстань від краю до отвору
- Ширина і глибина обода силіконовий або нержавіючий
- Розміри фаски для всіх просвердлених отворів
Контрольний список зразків перед виробництвом
- Тест на підгонку: Перевірте хитання, зазор і герметичність ущільнення по всьому колу обода
- Тест на перешкоди: повністю закрийте кришку та переконайтеся, що ручка та вуха вока відсутні
- Перевірка продуктивності вентиляційного отвору: імітуйте приготування на високому вогні, щоб перевірити скидання тиску та запобігання википанню
- Перевірка розмірів: використовуйте штангенциркуль, щоб переконатися, що всі виміряні розміри залишаються в межах зазначеного допуску
8. Крок 7: Контрольний список якості партії та специфікацій для оптового закупівлі
Додайте ці пункти безпосередньо в технічну специфікацію масової закупівлі, щоб контролювати якість партії:
- Допуск на розміри: зовнішній діаметр кришки ±0,5 мм; допуск положення отвору ±1 мм
- Якість загартованого скла: пройшов тест на термічний удар (різниця температур 180°C); відсутність мікротріщин, відколів і країв
- Якість обода: окантовка з нержавіючої сталі повинна бути щільно затиснута без ослаблення; силіконові обідки повинні бути повністю склеєні без відшарування
- Перевірка парових отворів: усі отвори гладко скошені, без гострих ріжучих країв
- Термічна безпека: силіконові компоненти повинні мати дійсний сертифікат харчової якості FDA/LFGB
- Перевірка рівня AQL 2.5 для всіх поставок готових кришок
9. Поширені запитання щодо технічних характеристик скляної кришки Wok
Чи можна використовувати універсальну скляну кришку для вигнутого вока?
Універсальні скляні кришки для посуду працюють лише на плоскому посуді з прямим краєм. Їхні жорсткі краї не можуть відповідати розширенням ободів вока, що призводить до поганої герметичності. Лише спеціальна контурна кришка з силіконовим обідком забезпечить щільне прилягання до вигнутих воків.
Яка різниця між силіконовим обідком і обідком з нержавіючої сталі для кришок вока?
Обідки з нержавіючої сталі є жорсткими і підходять лише для плоских, нерозширених губ воку. Кришка із загартованого скла з силіконовим обідком виготовлена з гнучкого м’якого матеріалу, який адаптується до вигнутих назовні ободів, що робить його стандартним вибором для більшості традиційних воків.
Наскільки далеко від краю кришки має бути розміщений отвір для пари?
Край вентиляційного отвору повинен бути щонайменше вдвічі більший за товщину скла від краю кришки. Для стандартного скла 4 мм мінімальна безпечна відстань становить 8 мм.
Який допуск слід встановити для зовнішнього діаметра кришки?
Для спеціально підібраних кришок вока, створених для однієї конкретної моделі вока, встановіть допуск зовнішнього діаметра ±0,5 мм. Якщо ви створюєте універсальну кришку, яка підходить для різних типів посуду, більший допуск ±5 мм може бути прийнятним, хоча ефективність ущільнення буде менш стабільною.
10. Остаточне резюме та наступні кроки
Визначення кваліфікованої скляної кришки для воку відповідає суворому покроковому робочому процесу B2B, розробленому для усунення несправностей під час масового виробництва:
- Перехресними перевірками виміряйте внутрішній діаметр обідка вока, щоб уникнути помилок, пов’язаних із некруглістю
- Зіставте кривизну купола кришки та виберіть тип обідка: силіконовий обідок для вигнутих губ у воку
- Розрахуйте розташування ручки, щоб усунути перешкоди для вуха та зберегти безпечну відстань між скляними отворами
- Визначте кількість, розмір і положення парових отворів за допомогою правил відстані до краю, що запобігає розтріскування
- Зафіксуйте товщину скла, рівень термічного удару та сертифікацію харчового силікону
- Підтвердьте всі розміри на технічних кресленнях і перевірте відповідність за допомогою пробних зразків
- Запишіть усі вимоги щодо перевірки толерантності та якості в пакетні документи про закупівлю
Найбільший ризик у закупівлі кришки для воку пов’язаний із копіюванням загальних специфікацій скляної кришки для посуду без коригування вигнутої геометрії краю вока. Задокументувавши всі розміри та конструктивні деталі вище, ви можете виготовити повністю відповідний аркуш технічних специфікацій, який можна надіслати безпосередньо своєму партнеру-виробнику. зв'яжіться з нашою командою для спеціальної розробки скляної кришки вока та оптової пропозиції.








