
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Wok ಗೆ ಗಾಜಿನ ಮುಚ್ಚಳವನ್ನು ಹೇಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು: ಗಾತ್ರ, ಆಕಾರ ಮತ್ತು ಗಾಳಿ
2026-11-02
1. ವೋಕ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳಗಳಿಗೆ ಏಕೆ ಕಸ್ಟಮ್ ನಿರ್ದಿಷ್ಟತೆಯ ಅಗತ್ಯವಿದೆ
ಕುಕ್ವೇರ್ಗಾಗಿ ಸಾಮಾನ್ಯ ಗಾಜಿನ ಮುಚ್ಚಳವು ನಾಮಮಾತ್ರದ ಗಾತ್ರಗಳು ಹೊಂದಿಕೆಯಾಗಿದ್ದರೂ ಸಹ, ಅಪರೂಪವಾಗಿ ವೋಕ್ ಅನ್ನು ಸರಿಯಾಗಿ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ. ನೇರವಾದ ಲಂಬವಾದ ರಿಮ್ಗಳನ್ನು ಹೊಂದಿರುವ ಸ್ಟಾಕ್ಪಾಟ್ಗಳು ಮತ್ತು ಫ್ಲಾಟ್ ಪ್ಯಾನ್ಗಳಂತಲ್ಲದೆ, ವೊಕ್ಸ್ ಬಾಗಿದ, ಹೊರಕ್ಕೆ-ಉರಿಯುವ ರಿಮ್ಗಳನ್ನು ವಿಶಿಷ್ಟವಾದ ಸೀಲಿಂಗ್ ಮೇಲ್ಮೈಯನ್ನು ರಚಿಸುತ್ತದೆ. ಈ ರಚನಾತ್ಮಕ ವ್ಯತ್ಯಾಸವು ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಮುಚ್ಚಳಗಳನ್ನು ಸಡಿಲವಾದ ಆಸನ, ಅಕ್ಕಪಕ್ಕಕ್ಕೆ ಸ್ಲೈಡಿಂಗ್, ಕಳಪೆ ಸೀಲಿಂಗ್ ಮತ್ತು ಹೆಚ್ಚಿನ ಶಾಖದ ಸ್ಟಿರ್-ಫ್ರೈಯಿಂಗ್ ಮತ್ತು ಬ್ರೇಸಿಂಗ್ ಸಮಯದಲ್ಲಿ ನಿರಂತರ ಉಗಿ ಸೋರಿಕೆಗೆ ಗುರಿಯಾಗುವಂತೆ ಮಾಡುತ್ತದೆ.
B2B ಕುಕ್ವೇರ್ ತಯಾರಕರು, ಆಮದುದಾರರು ಮತ್ತು ಉತ್ಪನ್ನ ಅಭಿವೃದ್ಧಿ ತಂಡಗಳಿಗೆ, ನಿಜವಾದ ರಿಮ್ ಜ್ಯಾಮಿತಿಯನ್ನು ಅಳೆಯುವ ಬದಲು ಮುದ್ರಿತ ನಾಮಮಾತ್ರದ ಗಾತ್ರಗಳನ್ನು ಮಾತ್ರ ಅವಲಂಬಿಸಿರುವುದರಿಂದ ಅತಿದೊಡ್ಡ ಉತ್ಪಾದನಾ ನಷ್ಟ ಉಂಟಾಗುತ್ತದೆ. ಇಂಜಿನಿಯರಿಂಗ್ ತಂಡವು ಬಾಗಿದ ವೋಕ್ ರಿಮ್ಗಳಿಗಾಗಿ ಫ್ಲಾಟ್ ಕುಕ್ವೇರ್ ಲಿಡ್ ಸ್ಪೆಕ್ಸ್ ಅನ್ನು ಬಳಸಿದ್ದರಿಂದ ಅನೇಕ ಬೃಹತ್ ಆರ್ಡರ್ಗಳು ಹೊಂದಿಕೆಯಾಗದ ಮುಚ್ಚಳಗಳೊಂದಿಗೆ ಕೊನೆಗೊಳ್ಳುತ್ತವೆ.
ಖಾತೆಗೆ ಎರಡು ಮುಖ್ಯ ವೋಕ್ ರಿಮ್ ಶೈಲಿಗಳಿವೆ:
- ದುಂಡು-ಕೆಳಭಾಗದ ಸಾಂಪ್ರದಾಯಿಕ ಚೈನೀಸ್ ವೋಕ್ಗಳು ಹೆಚ್ಚು ಭುಗಿಲೆದ್ದ ಬಾಗಿದ ರಿಮ್ಗಳು
- ಮಧ್ಯಮ ಹೊರಭಾಗದ ರಿಮ್ ರೋಲ್ನೊಂದಿಗೆ ಫ್ಲಾಟ್-ಬಾಟಮ್ ವೆಸ್ಟರ್ನ್-ಸ್ಟೈಲ್ ವೋಕ್ಸ್
ಎರಡೂ ನೇರ-ಬದಿಯ ಕುಕ್ವೇರ್ನಿಂದ ಗಮನಾರ್ಹವಾಗಿ ವಿಚಲನಗೊಳ್ಳುತ್ತವೆ, ಆದ್ದರಿಂದ ಸಾರ್ವತ್ರಿಕ ಕುಕ್ವೇರ್ ಮಾನದಂಡಗಳಿಗಿಂತ ಹೆಚ್ಚಾಗಿ ಅಳತೆ ಮಾಡಿದ ವೊಕ್ ರಿಮ್ನ ಸುತ್ತಲೂ ಎಲ್ಲಾ ಗಾಜಿನ ಮುಚ್ಚಳದ ವಿಶೇಷಣಗಳನ್ನು ನಿರ್ಮಿಸಬೇಕು.
2. ಹಂತ 1: ನಿಖರವಾದ ವೊಕ್ ರಿಮ್ ಆಯಾಮಗಳನ್ನು ದೃಢೀಕರಿಸಿ (ಫಿಟ್ಗೆ ನಿರ್ಣಾಯಕ)
ವೋಕ್ಗಾಗಿ ಗಾಜಿನ ಮುಚ್ಚಳದ ಫಿಟ್ ನಿಖರವಾದ ರಿಮ್ ಮಾಪನವನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಅವಲಂಬಿಸಿರುತ್ತದೆ. ಸಾಮೂಹಿಕ ಉತ್ಪಾದನೆಗೆ ನಾಮಮಾತ್ರದ ಮುದ್ರಿತ ಗಾತ್ರಗಳನ್ನು ನಂಬಲಾಗುವುದಿಲ್ಲ; ಎಲ್ಲಾ ಆಯಾಮಗಳು ಭೌತಿಕ ಅಡ್ಡ-ಪರಿಶೀಲನೆಯಿಂದ ಬರಬೇಕು.
B2B ತಾಂತ್ರಿಕ ರೇಖಾಚಿತ್ರಗಳಿಗಾಗಿ ಈ ಮಾಪನ ಪ್ರೋಟೋಕಾಲ್ ಅನ್ನು ಅನುಸರಿಸಿ:
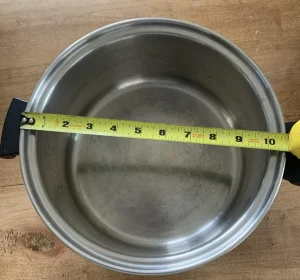
- ಅಳತೆ ಮಾಡಿ ಒಳ ವ್ಯಾಸ (ID) ಮೇಲ್ಭಾಗದ ಸೀಲಿಂಗ್ ಅಂಚಿನಲ್ಲಿ ಅಡ್ಡಲಾಗಿ, ಹೊರಗಿನ ರಿಮ್ ಅಥವಾ ವೋಕ್ನ ತಳಭಾಗವಲ್ಲ. ಒಳಗಿನ ತೆರೆಯುವಿಕೆಯು ಮಾತ್ರ ಮುಚ್ಚಳದ ಗಾತ್ರವನ್ನು ನಿರ್ಧರಿಸುತ್ತದೆ.
- ಸುತ್ತಿನ ಅಸ್ಪಷ್ಟತೆಯನ್ನು ಪರಿಶೀಲಿಸಲು ಪರಸ್ಪರ ಲಂಬವಾಗಿರುವ ಎರಡು ವ್ಯಾಸದ ವಾಚನಗೋಷ್ಠಿಯನ್ನು ತೆಗೆದುಕೊಳ್ಳಿ (ಅಡ್ಡ ಅಳತೆ). ಎರಡು ವಾಚನಗೋಷ್ಠಿಗಳು 1 ಮಿಮೀಗಿಂತ ಹೆಚ್ಚು ಭಿನ್ನವಾಗಿದ್ದರೆ, ವೊಕ್ ಬಾಯಿ ಅಂಡಾಕಾರದಲ್ಲಿರುತ್ತದೆ ಮತ್ತು ದೊಡ್ಡ ಆಯಾಮವನ್ನು ಹೊಂದಿಸಲು ಮುಚ್ಚಳವನ್ನು ಮಾಡಬೇಕು.
- ರಿಮ್ ಎತ್ತರ, ಹೊರಭಾಗದ ಜ್ವಾಲೆಯ ಅಗಲ ಮತ್ತು ಮುಚ್ಚಳವು ಇರುವ ನಿಖರವಾದ ಸಂಪರ್ಕ ಮೇಲ್ಮೈಯನ್ನು ರೆಕಾರ್ಡ್ ಮಾಡಿ.
- ಮುಚ್ಚಳದ ಹೊರ ವ್ಯಾಸದ ಸಹಿಷ್ಣುತೆಯನ್ನು ಹೊಂದಿಸಿ: ಬಿಗಿಯಾದ ಕಸ್ಟಮ್ ಫಿಟ್ ಕ್ಲಿಯರೆನ್ಸ್ಗಾಗಿ ಉದ್ಯಮದ ಮಾರ್ಗದರ್ಶನವು +0 ಎಂಎಂ ನಿಂದ +0.5 ಮಿಮೀ ಆಗಿದೆ. ಬಹು ಕುಕ್ವೇರ್ ಐಟಂಗಳಿಗೆ ಹೊಂದಿಕೊಳ್ಳುವ ಕಡಿಮೆ-ನಿಖರವಾದ ಸಾರ್ವತ್ರಿಕ ಮುಚ್ಚಳಗಳಿಗಾಗಿ, ±5 ಮಿಮೀ ವ್ಯಾಪಕ ಸಹಿಷ್ಣುತೆಯನ್ನು ಬಳಸಬಹುದು, ಆದರೂ ಇದನ್ನು ಮೀಸಲಾದ ವೋಕ್ ಹೊಂದಾಣಿಕೆಗೆ ಶಿಫಾರಸು ಮಾಡುವುದಿಲ್ಲ.
2.1 ವೋಕ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳವನ್ನು ಗಾತ್ರ ಮಾಡುವಾಗ ಸಾಮಾನ್ಯ ಅಳತೆ ತಪ್ಪುಗಳು
ಖರೀದಿದಾರರು ಮತ್ತು ಉತ್ಪನ್ನ ಎಂಜಿನಿಯರ್ಗಳು ಈ ಗಾತ್ರದ ದೋಷಗಳನ್ನು ಪದೇ ಪದೇ ಮಾಡುತ್ತಾರೆ, ಅದು ಸಾಮೂಹಿಕ ಅನುರೂಪತೆಗೆ ಕಾರಣವಾಗುತ್ತದೆ:
- ಒಳಗಿನ ಸೀಲಿಂಗ್ ವ್ಯಾಸದ ಬದಲಿಗೆ ಹೊರಗಿನ ರಿಮ್ ವ್ಯಾಸವನ್ನು ಅಳೆಯುವುದು
- ಮೇಲ್ಭಾಗದ ತೆರೆಯುವಿಕೆಯ ಬದಲಿಗೆ ವೊಕ್ ಕೆಳಭಾಗದ ವ್ಯಾಸವನ್ನು ತೆಗೆದುಕೊಳ್ಳುವುದು
- ಕ್ರಾಸ್-ಚೆಕ್ ಮಾಡದೆಯೇ ಒಂದು ದಿಕ್ಕನ್ನು ಮಾತ್ರ ಅಳೆಯುವುದು
- ಹೊರಕ್ಕೆ-ಹೊಳಪಿನ ರಿಮ್ ಅನ್ನು ನಿರ್ಲಕ್ಷಿಸುವುದು, ಇದು ಕಟ್ಟುನಿಟ್ಟಾದ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್ಗಳನ್ನು ಸಮತಟ್ಟಾಗಿ ಕುಳಿತುಕೊಳ್ಳದಂತೆ ದೈಹಿಕವಾಗಿ ನಿರ್ಬಂಧಿಸುತ್ತದೆ
- ವೋಕ್ ವಕ್ರತೆಯನ್ನು ಸರಿಹೊಂದಿಸದೆ ನೇರವಾಗಿ ಪ್ಯಾನ್ ಅಥವಾ ಮಡಕೆ ಮುಚ್ಚಳವನ್ನು ಅಳತೆಗಳನ್ನು ಬಳಸುವುದು
3. ಹಂತ 2: ವೋಕ್ಗೆ ಮುಚ್ಚಳದ ಬಾಹ್ಯರೇಖೆ ಮತ್ತು ರಿಮ್ ರಚನೆಯನ್ನು ಹೊಂದಿಸಿ
ವೋಕ್ಗಾಗಿ ಸರಿಯಾದ ಗಾಜಿನ ಮುಚ್ಚಳವು ಗುಮ್ಮಟದ ವಕ್ರತೆ ಮತ್ತು ಸೀಲಿಂಗ್ ರಿಮ್ ಪ್ರಕಾರವನ್ನು ವೋಕ್ನ ಭುಗಿಲೆದ್ದ ಅಂಚಿಗೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು. ಸಾಸ್ಪಾನ್ಗಳಿಗಾಗಿ ವಿನ್ಯಾಸಗೊಳಿಸಲಾದ ಫ್ಲಾಟ್ ಮುಚ್ಚಳವು ಅತ್ಯುನ್ನತ ರಿಮ್ ಪಾಯಿಂಟ್ ಅನ್ನು ಮಾತ್ರ ಸ್ಪರ್ಶಿಸುತ್ತದೆ ಮತ್ತು ವಕ್ರರೇಖೆಯ ಸುತ್ತಲೂ ದೊಡ್ಡ ಅಂತರವನ್ನು ಬಿಡುತ್ತದೆ.
ಟೆಂಪರ್ಡ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳಗಳಿಗೆ ಎರಡು ಸೀಲಿಂಗ್ ರಿಮ್ ಆಯ್ಕೆಗಳು ಲಭ್ಯವಿದೆ, ವೋಕ್ ಅಪ್ಲಿಕೇಶನ್ಗಳಿಗೆ ಸ್ಪಷ್ಟ ಬಳಕೆಯ ಸಂದರ್ಭಗಳು:
- ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್: ಕಟ್ಟುನಿಟ್ಟಾದ ಲೋಹದ ಅಂಚುಗಳನ್ನು ಫ್ಲಾಟ್, ನೇರ ಲಂಬವಾದ ಮಡಕೆ ತುಟಿಗಳಿಗೆ ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ. ಬಾಗಿದ, ಹೊರಕ್ಕೆ-ಉರಿಯುತ್ತಿರುವ ವೋಕ್ ರಿಮ್ಗಳನ್ನು ಅನುಸರಿಸಲು ಇದು ಬಾಗುವುದಿಲ್ಲ, ಆದ್ದರಿಂದ ಇದು ಕನಿಷ್ಟ ರಿಮ್ ಫ್ಲೇರ್ನೊಂದಿಗೆ ವೊಕ್ಗಳಿಗೆ ಮಾತ್ರ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತದೆ. ನಮ್ಮ ಬಗ್ಗೆ ಇನ್ನಷ್ಟು ತಿಳಿಯಿರಿ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಮುಚ್ಚಳ ಸರಣಿ.
- ಸಿಲಿಕೋನ್ ರಿಮ್ನೊಂದಿಗೆ ಟೆಂಪರ್ಡ್ ಗಾಜಿನ ಮುಚ್ಚಳ: ಹೊಂದಿಕೊಳ್ಳುವ ಆಹಾರ-ದರ್ಜೆಯ ಸಿಲಿಕೋನ್ ಅಸಮ, ಬಾಗಿದ ವೊಕ್ ತುಟಿಗಳಿಗೆ ಸಂಪೂರ್ಣವಾಗಿ ಅನುಗುಣವಾಗಿರುವ ಒಂದು ಕಂಪ್ಲೈಂಟ್ ಸೀಲ್ ಅನ್ನು ರಚಿಸುತ್ತದೆ. ಇದು ಬಹುತೇಕ ಎಲ್ಲಾ ಸಾಂಪ್ರದಾಯಿಕ ಬಾಗಿದ ವೊಕ್ಗಳಿಗೆ ಆದ್ಯತೆಯ ಆಯ್ಕೆಯಾಗಿದೆ, ಅಂತರವನ್ನು ಮತ್ತು ಮುಚ್ಚಳವನ್ನು ಕಂಪಿಸುವುದನ್ನು ತೆಗೆದುಹಾಕುತ್ತದೆ. ನಮ್ಮ ಅನ್ವೇಷಿಸಿ ಸಿಲಿಕೋನ್ ಗಾಜಿನ ಮುಚ್ಚಳ ವ್ಯಾಪ್ತಿಯ.
ನಿಮ್ಮ ತಾಂತ್ರಿಕ ರೇಖಾಚಿತ್ರದಲ್ಲಿ ವ್ಯಾಖ್ಯಾನಿಸಲು ಎರಡು ಮುಚ್ಚಳದ ಆಸನ ರಚನೆಗಳು:
- ಫ್ಲಾಟ್ ರೆಸ್ಟಿಂಗ್ ಫಿಟ್: ಮುಚ್ಚಳವು ನೇರವಾಗಿ ಮೇಲ್ಭಾಗದ ರಿಮ್ ಮೇಲ್ಮೈಯಲ್ಲಿ ಇರುತ್ತದೆ
- ರಿಸೆಸ್ಡ್ ಸ್ನ್ಯಾಪ್ ಫಿಟ್: ಬಿಗಿಯಾದ ಕಂಟೇನ್ಮೆಂಟ್ಗಾಗಿ ಮುಚ್ಚಳವು ರಿಮ್ಗೆ ಸ್ವಲ್ಪ ಇಳಿಯುತ್ತದೆ, ರಿಮ್ ಆಳಕ್ಕಾಗಿ ಹೆಚ್ಚುವರಿ ಆಯಾಮದ ಪರಿಶೀಲನೆಯ ಅಗತ್ಯವಿರುತ್ತದೆ.
4. ಹಂತ 3: ಹ್ಯಾಂಡಲ್/ನಾಬ್ ಕಾನ್ಫಿಗರೇಶನ್ ಮತ್ತು ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ವಿವರಿಸಿ
ಹದಗೊಳಿಸಿದ ಗಾಜಿನ ಮುಚ್ಚಳವನ್ನು ಹ್ಯಾಂಡಲ್ನೊಂದಿಗೆ ನಿರ್ದಿಷ್ಟಪಡಿಸುವಾಗ, ಹ್ಯಾಂಡಲ್ ಮತ್ತು ವೋಕ್ನ ಬದಿಯ ಕಿವಿಗಳ ನಡುವೆ ಭೌತಿಕ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತಪ್ಪಿಸುವುದು ಪ್ರಮುಖ ಆದ್ಯತೆಯಾಗಿದೆ. ಅನೇಕ ಉತ್ಪಾದನಾ ಮಾದರಿಗಳು ಆಯಾಮದ ಪರಿಶೀಲನೆಗಳನ್ನು ರವಾನಿಸುತ್ತವೆ, ಆದರೆ ಗುಬ್ಬಿಯು ವೋಕ್ ಹ್ಯಾಂಡಲ್ಗಳಿಗೆ ತಾಗುವುದರಿಂದ ಸಂಪೂರ್ಣವಾಗಿ ಮುಚ್ಚಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಲಾಕ್ ಮಾಡಲು ಪ್ರಮುಖ ತಾಂತ್ರಿಕ ನಿಯತಾಂಕಗಳು:
- ಹ್ಯಾಂಡಲ್ ಪ್ರಕಾರದ ಆಯ್ಕೆ: ಕಾಂಪ್ಯಾಕ್ಟ್ ವೊಕ್ಸ್ಗಾಗಿ ಸಣ್ಣ ಲಂಬವಾದ ಗುಬ್ಬಿ; ದೊಡ್ಡ ವಾಣಿಜ್ಯ ವೊಕ್ಗಳಿಗಾಗಿ ಉದ್ದವಾದ ಅಡ್ಡ ಹ್ಯಾಂಡಲ್. ಅಗತ್ಯವಿದ್ದರೆ ಸ್ಟ್ಯಾಂಡ್-ಅಪ್ (ಸ್ವಯಂ-ನಿಂತಿರುವ) ರಚನೆಯನ್ನು ಸೇರಿಸಿ. ನಮ್ಮ ಪರಿಶೀಲಿಸಿ ಜೋಡಿಸಲಾದ ಗಾಜಿನ ಮುಚ್ಚಳ ಸಂಯೋಜಿತ ಹಿಡಿಕೆಗಳೊಂದಿಗೆ.
- ಗ್ಯಾಪ್ ಪರಿಶೀಲನೆ: ಸಂಪೂರ್ಣವಾಗಿ ಮುಚ್ಚಿದಾಗ ಮುಚ್ಚಳದ ಹ್ಯಾಂಡಲ್ ಮತ್ತು ವೊಕ್ ಕಿವಿಗಳ ನಡುವಿನ ಕನಿಷ್ಟ ಕ್ಲಿಯರೆನ್ಸ್ ಅನ್ನು ಗುರುತಿಸಿ; ಎಲ್ಲಾ ಕಡೆಗಳಲ್ಲಿ 8 mm ಗಿಂತ ಕಡಿಮೆ ಮುಕ್ತ ಜಾಗವನ್ನು ನಿರ್ವಹಿಸಿ.
- ಗ್ಲಾಸ್ ಹೋಲ್ ಸುರಕ್ಷತೆ ನಿಯಮ: ಹ್ಯಾಂಡಲ್ ಆರೋಹಿಸುವಾಗ ರಂಧ್ರದ ಅಂಚು ಕನಿಷ್ಠ ದೂರದಲ್ಲಿ ಕುಳಿತುಕೊಳ್ಳಬೇಕು ಗಾಜಿನ ದಪ್ಪದ 2 ಪಟ್ಟು ಟೆಂಪರಿಂಗ್ ಸಮಯದಲ್ಲಿ ಒತ್ತಡ ಬಿರುಕು ತಡೆಯಲು ಗಾಜಿನ ಅಂಚಿನಿಂದ ದೂರ. ಸ್ಟ್ಯಾಂಡರ್ಡ್ 4 ಎಂಎಂ ಟೆಂಪರ್ಡ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳಕ್ಕಾಗಿ, ಇದರರ್ಥ ರಂಧ್ರದ ಅಂಚು ಗಾಜಿನ ಪರಿಧಿಯಿಂದ ಕನಿಷ್ಠ 8 ಮಿಮೀ ಇರಬೇಕು.
- ಹ್ಯಾಂಡಲ್ ವಸ್ತುವಿನ ತಾಪಮಾನದ ರೇಟಿಂಗ್ ವೋಕ್ನ ತೆರೆದ ಜ್ವಾಲೆಯ ಅಡುಗೆ ಪರಿಸರಕ್ಕೆ ಹೊಂದಿಕೆಯಾಗಬೇಕು; 180 ° C ಗಿಂತ ಹೆಚ್ಚಿನ ದರದ ಬೇಕಲೈಟ್ ಅಥವಾ ಫೀನಾಲಿಕ್ ಗುಬ್ಬಿಗಳು ಪ್ರಮಾಣಿತವಾಗಿವೆ.
5. ಹಂತ 4: ವೋಕ್ ಅಡುಗೆಗಾಗಿ ಸ್ಟೀಮ್ ವೆಂಟ್ ವಿನ್ಯಾಸವನ್ನು ಸೂಚಿಸಿ
ವೊಕ್ ಸ್ಟಿರ್-ಫ್ರೈಯಿಂಗ್ ಕ್ಷಿಪ್ರ ಒತ್ತಡದ ಸ್ಪೈಕ್ಗಳು ಮತ್ತು ಹೆಚ್ಚಿನ ಉಗಿ ಉತ್ಪಾದನೆಯನ್ನು ಸೃಷ್ಟಿಸುತ್ತದೆ, ಆದ್ದರಿಂದ ಕಡಿಮೆ-ತಾಪಮಾನದ ಸ್ಟಾಕ್ಪಾಟ್ ಮುಚ್ಚಳಗಳಿಂದ ಉಗಿ ತೆರಪಿನ ನಿಯತಾಂಕಗಳನ್ನು ನೇರವಾಗಿ ನಕಲಿಸಲಾಗುವುದಿಲ್ಲ. ಅಸಮರ್ಪಕ ತೆರಪಿನ ಗಾತ್ರವು ಮುಚ್ಚಳವನ್ನು ಬೌನ್ಸ್ ಮಾಡುವುದು, ದ್ರವವನ್ನು ಕುದಿಸುವುದು ಅಥವಾ ಅತಿಯಾದ ಶಾಖದ ನಷ್ಟವನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ.
ನಿಮ್ಮ ಡ್ರಾಯಿಂಗ್ನಲ್ಲಿ ಈ ತೆರಪಿನ ವಿಶೇಷಣಗಳನ್ನು ಸ್ಪಷ್ಟವಾಗಿ ವಿವರಿಸಿ:
- ವೆಂಟ್ ಕೋರ್ ಕಾರ್ಯ: ಆಂತರಿಕ ಒತ್ತಡವನ್ನು ಸಮತೋಲನಗೊಳಿಸಿ, ಹೆಚ್ಚಿನ ಶಾಖದ ಅಡುಗೆ ಸಮಯದಲ್ಲಿ ಮುಚ್ಚಳವನ್ನು ಜಂಪಿಂಗ್ ಮತ್ತು ಸೋರಿಕೆಯನ್ನು ತಡೆಯಿರಿ.
- ತೆರಪಿನ ಸ್ಥಾನದ ನಿಯಮಗಳು:
- ಪ್ರತಿ ಸ್ಟೀಮ್ ತೆರಪಿನ ರಂಧ್ರದ ಅಂಚು ಗಾಜಿನ ಅಂಚಿನಿಂದ ಮತ್ತು ಹ್ಯಾಂಡಲ್ ಆರೋಹಿಸುವ ರಂಧ್ರದಿಂದ ಕನಿಷ್ಠ 2× ಗಾಜಿನ ದಪ್ಪವಾಗಿರಬೇಕು.
- ರಂಧ್ರಗಳನ್ನು ಚೂಪಾದ ಅಂಚುಗಳಿಲ್ಲದೆ ಸರಾಗವಾಗಿ ಚೇಂಫರ್ ಮಾಡಬೇಕು; ಪಾಲಿಶ್ ಮಾಡದ ರಂಧ್ರದ ಅಂಚುಗಳು ಒತ್ತಡದ ಬಿಂದುಗಳನ್ನು ಸೃಷ್ಟಿಸುತ್ತವೆ, ಇದು ಹದಗೊಳಿಸಿದ ನಂತರ ಸ್ವಯಂಪ್ರೇರಿತ ಗಾಜಿನ ಒಡೆಯುವಿಕೆಯನ್ನು ಉಂಟುಮಾಡುತ್ತದೆ.
- ತೆರಪಿನ ಗಾತ್ರದ ಆಯ್ಕೆ:
- ಸಣ್ಣ ಏಕ ರಂಧ್ರ (5 ಮಿಮೀ–6 ಮಿಮೀ): ಕಡಿಮೆ ತಳಮಳಿಸುತ್ತಿರುವ ಬ್ರೇಸಿಂಗ್ಗಾಗಿ
- ಡ್ಯುಯಲ್ 4 ಎಂಎಂ–5 ಎಂಎಂ ರಂಧ್ರಗಳು: ಸ್ಟ್ಯಾಂಡರ್ಡ್ ಸ್ಟಿರ್-ಫ್ರೈಯಿಂಗ್ಗಾಗಿ (ಅತ್ಯಂತ ಸಾಮಾನ್ಯವಾದ ವೋಕ್ ಮುಚ್ಚಳದ ಸಂರಚನೆ). ನಮ್ಮ ವೀಕ್ಷಿಸಿ ಜಿ ಮಾದರಿಯ ಗಾಜಿನ ಮುಚ್ಚಳ ಕಾರ್ಖಾನೆಯ ತೆರಪಿನ ರಂಧ್ರಗಳೊಂದಿಗೆ.
- ಹೊಂದಿಸಬಹುದಾದ ಸ್ಲೈಡಿಂಗ್ ತೆರಪಿನ: ಡ್ಯುಯಲ್ ಸಿಮರ್ ಮತ್ತು ಹೈ-ಹೀಟ್ ಅಡುಗೆ ಸನ್ನಿವೇಶಗಳಿಗಾಗಿ
- ಗಾತ್ರದ ರಂಧ್ರಗಳನ್ನು ತಪ್ಪಿಸಿ: ತುಂಬಾ ದೊಡ್ಡದಾದ ಗಾಳಿಯು ನಿರಂತರ ಶಾಖದ ಪಾರು ಮತ್ತು ಅಸಮಂಜಸವಾದ ಅಡುಗೆ ತಾಪಮಾನಕ್ಕೆ ಕಾರಣವಾಗುತ್ತದೆ.
6. ಹಂತ 5: ಟೆಂಪರ್ಡ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳಗಳಿಗಾಗಿ ವಸ್ತು ಮತ್ತು ರಚನಾತ್ಮಕ ವಿಶೇಷಣಗಳು
ಆಹಾರ ಸುರಕ್ಷತೆ ಮತ್ತು ವೋಕ್ ಓಪನ್-ಜ್ವಾಲೆಯ ಬಳಕೆಗಾಗಿ ಉಷ್ಣ ಆಘಾತದ ಅವಶ್ಯಕತೆಗಳನ್ನು ಪೂರೈಸಲು ಎಲ್ಲಾ ವಸ್ತು ಅಗತ್ಯತೆಗಳನ್ನು B2B ಖರೀದಿ ವಿವರಣೆಯಲ್ಲಿ ಬರೆಯಬೇಕು.
ಗಾಜಿನ ದೇಹ
- ಪ್ರಮಾಣಿತ ದಪ್ಪ: 4 ಎಂಎಂ ಅಥವಾ 5 ಎಂಎಂ ಟೆಂಪರ್ಡ್ ಸೋಡಾ-ಲೈಮ್ ಗ್ಲಾಸ್, ಕುಕ್ವೇರ್ ಘಟಕಗಳಿಗೆ ಬಳಸುವ ಸಾಮಾನ್ಯ ಸ್ಪಷ್ಟ ಗಾಜು (4 ಎಂಎಂ ವೊಕ್ ಮುಚ್ಚಳಗಳಿಗೆ ಮುಖ್ಯವಾಹಿನಿಯ ಆಯ್ಕೆಯಾಗಿದೆ). ನಮ್ಮ ನೋಡಿ ಸಾಮಾನ್ಯ ಗಾಜಿನ ಮುಚ್ಚಳ ಪ್ರಮಾಣಿತ ಸೋಡಾ-ನಿಂಬೆ ಆಯ್ಕೆಗಳಿಗಾಗಿ.
- ಉಷ್ಣ ಆಘಾತ ಪ್ರತಿರೋಧ: ಕನಿಷ್ಠ ΔT 180 ° C; ಪ್ರೀಮಿಯಂ ವಾಣಿಜ್ಯ ದರ್ಜೆಯ ಮುಚ್ಚಳಗಳು ಬಿರುಕುಗಳಿಲ್ಲದೆ 220 ° C–250 ° C ಹಠಾತ್ ತಾಪಮಾನ ಬದಲಾವಣೆಗಳನ್ನು ತಡೆದುಕೊಳ್ಳಬೇಕು
- ಹದಗೊಳಿಸುವ ಮೊದಲು ಎಲ್ಲಾ ಕತ್ತರಿಸುವುದು ಮತ್ತು ರಂಧ್ರ ಕೊರೆಯುವಿಕೆಯನ್ನು ಪೂರ್ಣಗೊಳಿಸಬೇಕು; ಯಾವುದೇ ಪೋಸ್ಟ್-ಟೆಂಪರಿಂಗ್ ಯಂತ್ರವನ್ನು ಅನುಮತಿಸಲಾಗುವುದಿಲ್ಲ
ಸೀಲಿಂಗ್ ರಿಮ್ ಆಯ್ಕೆಗಳು
- ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್: ತುಕ್ಕು ನಿರೋಧಕತೆಗಾಗಿ SUS304 ದರ್ಜೆಯನ್ನು ಸೂಚಿಸಿ; ಚೂಪಾದ ಅಂಚುಗಳನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಡಿಬರ್ಡ್ ಮತ್ತು ಪಾಲಿಶ್ ಮಾಡಬೇಕು.
- ಸಿಲಿಕೋನ್ ರಿಮ್ನೊಂದಿಗೆ ಟೆಂಪರ್ಡ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳ: ಪ್ಲಾಟಿನಂ-ಕ್ಯೂರ್ಡ್ ಫುಡ್-ಗ್ರೇಡ್ ಸಿಲಿಕೋನ್ FDA 21 CFR 177.2600 ಮತ್ತು LFGB ಪ್ರಮಾಣೀಕರಣವನ್ನು ಅನುಸರಿಸುತ್ತದೆ; ವೋಕ್ ಓಪನ್-ಜ್ವಾಲೆಯ ಶಾಖದ ಪರಿಸ್ಥಿತಿಗಳಿಗೆ ಸರಿಹೊಂದಿಸಲು 230 ° C ವರೆಗೆ ನಿರಂತರ ತಾಪಮಾನ ಪ್ರತಿರೋಧ.
ಹೆಚ್ಚುವರಿ ರಚನಾತ್ಮಕ ನಿಯಮಗಳು
ಚೂಪಾದ ಮೂಲೆಗಳು ಅಥವಾ ಪಾಲಿಶ್ ಮಾಡದ ಅಂಚುಗಳಿಲ್ಲ; ಒತ್ತಡದ ಸಾಂದ್ರತೆಯನ್ನು ಕಡಿಮೆ ಮಾಡಲು ಎಲ್ಲಾ ಗಾಜಿನ ಪರಿಧಿಗಳು ಉತ್ತಮವಾದ ನೆಲ ಮತ್ತು ಹೊಳಪು ಹೊಂದಿರಬೇಕು.
7. ಹಂತ 6: ಡ್ರಾಯಿಂಗ್ ದೃಢೀಕರಣ ಮತ್ತು ಪೂರ್ವ-ಉತ್ಪಾದನೆಯ ಮಾದರಿ ತಪಾಸಣೆ
ಸಾಮೂಹಿಕ ಉತ್ಪಾದನೆಯ ಮೊದಲು, ತಾಂತ್ರಿಕ ರೇಖಾಚಿತ್ರವನ್ನು ಅಂತಿಮಗೊಳಿಸಿ ಮತ್ತು ಪೂರ್ವ-ಉತ್ಪಾದನಾ ಮಾದರಿಗಳ ಭೌತಿಕ ಫಿಟ್ ಪರೀಕ್ಷೆಯನ್ನು ಕೈಗೊಳ್ಳಿ. ಬರಹದ ರೇಖಾಚಿತ್ರಗಳು ಮಾತ್ರ ರಿಮ್ ಬಾಹ್ಯರೇಖೆಯ ಹೊಂದಾಣಿಕೆಯನ್ನು ಹಿಡಿಯಲು ಸಾಧ್ಯವಿಲ್ಲ.
ಕಡ್ಡಾಯ ಡ್ರಾಯಿಂಗ್ ವಸ್ತುಗಳು
- ಸಹಿಷ್ಣುತೆಯ ವ್ಯಾಪ್ತಿಯೊಂದಿಗೆ ಗಾಜಿನ ಮುಚ್ಚಳದ ನಿಖರವಾದ ಹೊರಗಿನ ವ್ಯಾಸ
- ಡೋಮ್ ವಕ್ರತೆಯ ಪ್ರೊಫೈಲ್ ವೋಕ್ ರಿಮ್ ಆರ್ಕ್ಗೆ ಹೊಂದಿಕೆಯಾಗುತ್ತದೆ
- ಹ್ಯಾಂಡಲ್ ಹೋಲ್ ಮತ್ತು ಸ್ಟೀಮ್ ತೆರಪಿನ ಸ್ಥಾನಗಳಿಗೆ X/Y ನಿರ್ದೇಶಾಂಕಗಳು
- ಆರೋಹಿಸುವಾಗ ರಂಧ್ರದ ಗಾತ್ರ ಮತ್ತು ಅಂಚಿನಿಂದ ರಂಧ್ರದ ಸುರಕ್ಷತೆಯ ಅಂತರ
- ಸಿಲಿಕೋನ್ ರಿಮ್ ಅಥವಾ ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್ ಅಗಲ ಮತ್ತು ಆಳ
- ಎಲ್ಲಾ ಕೊರೆಯಲಾದ ರಂಧ್ರಗಳಿಗೆ ಚೇಂಫರ್ ಆಯಾಮಗಳು
ಪೂರ್ವ-ಉತ್ಪಾದನೆಯ ಮಾದರಿ ಪರೀಕ್ಷಾ ಪರಿಶೀಲನಾಪಟ್ಟಿ
- ಫಿಟ್ ಪರೀಕ್ಷೆ: ಸಂಪೂರ್ಣ ರಿಮ್ ಸುತ್ತಳತೆಯ ಉದ್ದಕ್ಕೂ ಕಂಪನ, ಅಂತರ ಮತ್ತು ಸೀಲ್ ಬಿಗಿತವನ್ನು ಪರಿಶೀಲಿಸಿ
- ಹಸ್ತಕ್ಷೇಪ ಪರೀಕ್ಷೆ: ಮುಚ್ಚಳವನ್ನು ಸಂಪೂರ್ಣವಾಗಿ ಮುಚ್ಚಿ ಮತ್ತು ಹ್ಯಾಂಡಲ್ ಮತ್ತು ವೊಕ್ ಕಿವಿಗಳ ನಡುವೆ ಯಾವುದೇ ಸಂಪರ್ಕವಿಲ್ಲ ಎಂದು ಖಚಿತಪಡಿಸಿ
- ತೆರಪಿನ ಕಾರ್ಯಕ್ಷಮತೆ ಪರೀಕ್ಷೆ: ಒತ್ತಡದ ಬಿಡುಗಡೆ ಮತ್ತು ಕುದಿಯುವಿಕೆ ತಡೆಗಟ್ಟುವಿಕೆಯನ್ನು ಪರೀಕ್ಷಿಸಲು ಹೆಚ್ಚಿನ ಶಾಖದ ಅಡುಗೆಯನ್ನು ಅನುಕರಿಸಿ
- ಆಯಾಮದ ಪರಿಶೀಲನೆ: ಎಲ್ಲಾ ಅಳತೆ ಆಯಾಮಗಳನ್ನು ಪರಿಶೀಲಿಸಲು ಕ್ಯಾಲಿಪರ್ಗಳನ್ನು ಬಳಸಿ ಹೇಳಲಾದ ಸಹಿಷ್ಣುತೆಯೊಳಗೆ ಇರುತ್ತವೆ
8. ಹಂತ 7: ಬಲ್ಕ್ ಸೋರ್ಸಿಂಗ್ಗಾಗಿ ಬ್ಯಾಚ್ ಗುಣಮಟ್ಟ ಮತ್ತು ನಿರ್ದಿಷ್ಟತೆಯ ಪರಿಶೀಲನಾಪಟ್ಟಿ
ಬ್ಯಾಚ್ ಗುಣಮಟ್ಟವನ್ನು ನಿಯಂತ್ರಿಸಲು ಈ ಷರತ್ತುಗಳನ್ನು ನೇರವಾಗಿ ನಿಮ್ಮ ಬೃಹತ್ ಖರೀದಿಯ ತಾಂತ್ರಿಕ ವಿವರಣೆಗೆ ಸೇರಿಸಿ:
- ಆಯಾಮದ ಸಹಿಷ್ಣುತೆ: ಮುಚ್ಚಳದ ಹೊರಗಿನ ವ್ಯಾಸ ± 0.5 ಮಿಮೀ; ರಂಧ್ರ ಸ್ಥಾನ ಸಹಿಷ್ಣುತೆ ± 1 ಮಿಮೀ
- ಟೆಂಪರ್ಡ್ ಗ್ಲಾಸ್ ಗುಣಮಟ್ಟ: ಥರ್ಮಲ್ ಶಾಕ್ ಟೆಸ್ಟ್ ಪಾಸ್ (180 °C ತಾಪಮಾನ ವ್ಯತ್ಯಾಸ); ಸೂಕ್ಷ್ಮ ಬಿರುಕುಗಳು, ಚಿಪ್ಸ್ ಅಥವಾ ಅಂಚಿನ ನ್ಯೂನತೆಗಳಿಲ್ಲ
- ರಿಮ್ ಗುಣಮಟ್ಟ: ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ಅಂಚುಗಳನ್ನು ಸಡಿಲತೆ ಇಲ್ಲದೆ ಬಿಗಿಯಾಗಿ ಸುಕ್ಕುಗಟ್ಟಿದ ಮಾಡಬೇಕು; ಸಿಲಿಕೋನ್ ರಿಮ್ಸ್ ಯಾವುದೇ ಸಿಪ್ಪೆಸುಲಿಯದೆ ಸಂಪೂರ್ಣವಾಗಿ ಬಂಧಿತವಾಗಿರಬೇಕು
- ಸ್ಟೀಮ್ ತೆರಪಿನ ತಪಾಸಣೆ: ಎಲ್ಲಾ ರಂಧ್ರಗಳು ಸರಾಗವಾಗಿ ಚೇಂಫರ್ಡ್, ಚೂಪಾದ ಕತ್ತರಿಸುವ ಅಂಚುಗಳಿಲ್ಲ
- ಶಾಖ ಸುರಕ್ಷತೆ: ಸಿಲಿಕೋನ್ ಘಟಕಗಳು ಮಾನ್ಯವಾದ FDA/LFGB ಆಹಾರ-ದರ್ಜೆಯ ಪ್ರಮಾಣೀಕರಣವನ್ನು ಹೊಂದಿರಬೇಕು
- ಎಲ್ಲಾ ಮುಗಿದ ಮುಚ್ಚಳ ಸಾಗಣೆಗೆ AQL 2.5 ಮಟ್ಟದ ತಪಾಸಣೆ
9. ವೋಕ್ ಗ್ಲಾಸ್ ಲಿಡ್ ನಿರ್ದಿಷ್ಟತೆಯ ಬಗ್ಗೆ ಪದೇ ಪದೇ ಕೇಳಲಾಗುವ ಪ್ರಶ್ನೆಗಳು
ಬಾಗಿದ ವೋಕ್ಗಾಗಿ ನಾನು ಸಾರ್ವತ್ರಿಕ ಗಾಜಿನ ಮುಚ್ಚಳವನ್ನು ಬಳಸಬಹುದೇ?
ಕುಕ್ವೇರ್ಗಾಗಿ ಸಾರ್ವತ್ರಿಕ ಗಾಜಿನ ಮುಚ್ಚಳಗಳು ಫ್ಲಾಟ್ ಸ್ಟ್ರೈಟ್-ರಿಮ್ ಕುಕ್ವೇರ್ನಲ್ಲಿ ಮಾತ್ರ ಕಾರ್ಯನಿರ್ವಹಿಸುತ್ತವೆ. ಅವುಗಳ ಕಟ್ಟುನಿಟ್ಟಾದ ಅಂಚುಗಳು ಭುಗಿಲೆದ್ದ ವೋಕ್ ರಿಮ್ಗಳಿಗೆ ಅನುಗುಣವಾಗಿರುವುದಿಲ್ಲ, ಇದು ಕಳಪೆ ಸೀಲಿಂಗ್ಗೆ ಕಾರಣವಾಗುತ್ತದೆ. ಸಿಲಿಕೋನ್ ರಿಮ್ ಹೊಂದಿರುವ ಕಸ್ಟಮ್ ಬಾಹ್ಯರೇಖೆಯ ಮುಚ್ಚಳವು ಬಾಗಿದ ವೊಕ್ಸ್ಗಳಲ್ಲಿ ಬಿಗಿಯಾದ ಫಿಟ್ ಅನ್ನು ನೀಡುತ್ತದೆ.
ವೋಕ್ ಮುಚ್ಚಳಗಳಿಗಾಗಿ ಸಿಲಿಕೋನ್ ರಿಮ್ ಮತ್ತು ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್ ನಡುವಿನ ವ್ಯತ್ಯಾಸವೇನು?
ಸ್ಟೇನ್ಲೆಸ್ ಸ್ಟೀಲ್ ರಿಮ್ಗಳು ಕಟ್ಟುನಿಟ್ಟಾಗಿರುತ್ತವೆ ಮತ್ತು ಫ್ಲಾಟ್, ನಾನ್-ಫ್ಲೇರ್ಡ್ ವೊಕ್ ಲಿಪ್ಗಳಿಗೆ ಮಾತ್ರ ಹೊಂದಿಕೊಳ್ಳುತ್ತವೆ. ಸಿಲಿಕೋನ್ ರಿಮ್ನೊಂದಿಗೆ ಮೃದುವಾದ ಗಾಜಿನ ಮುಚ್ಚಳವು ಹೊಂದಿಕೊಳ್ಳುವ ಮೃದುವಾದ ವಸ್ತುವನ್ನು ಬಳಸುತ್ತದೆ, ಅದು ಬಾಗಿದ ಹೊರಭಾಗದ ಫ್ಲೇರಿಂಗ್ ರಿಮ್ಗಳಿಗೆ ಹೊಂದಿಕೊಳ್ಳುತ್ತದೆ, ಇದು ಹೆಚ್ಚಿನ ಸಾಂಪ್ರದಾಯಿಕ ವೋಕ್ಸ್ಗಳಿಗೆ ಪ್ರಮಾಣಿತ ಆಯ್ಕೆಯಾಗಿದೆ.
ಮುಚ್ಚಳದ ಅಂಚಿನಿಂದ ಉಗಿ ಗಾಳಿಯನ್ನು ಎಷ್ಟು ದೂರದಲ್ಲಿ ಇಡಬೇಕು?
ತೆರಪಿನ ರಂಧ್ರದ ಅಂಚು ಮುಚ್ಚಳದ ಅಂಚಿನಿಂದ ಗಾಜಿನ ದಪ್ಪಕ್ಕಿಂತ ಕನಿಷ್ಠ ಎರಡು ಪಟ್ಟು ದೂರದಲ್ಲಿರಬೇಕು. ಸ್ಟ್ಯಾಂಡರ್ಡ್ 4 ಎಂಎಂ ಗ್ಲಾಸ್ಗಾಗಿ, ಕನಿಷ್ಠ ಸುರಕ್ಷಿತ ಅಂತರವು 8 ಮಿಮೀ ಆಗಿದೆ.
ಮುಚ್ಚಳದ ಹೊರಗಿನ ವ್ಯಾಸಕ್ಕೆ ನಾನು ಯಾವ ಸಹಿಷ್ಣುತೆಯನ್ನು ಹೊಂದಿಸಬೇಕು?
ಒಂದು ನಿರ್ದಿಷ್ಟ ವೋಕ್ ಮಾದರಿಯೊಂದಿಗೆ ಜೋಡಿಸಲು ನಿರ್ಮಿಸಲಾದ ಕಸ್ಟಮ್-ಹೊಂದಾಣಿಕೆಯ ವೋಕ್ ಮುಚ್ಚಳಗಳಿಗಾಗಿ, ಹೊರಗಿನ ವ್ಯಾಸದ ಸಹಿಷ್ಣುತೆಯನ್ನು ±0.5 ಮಿಮೀಗೆ ಹೊಂದಿಸಿ. ನೀವು ಬಹು ಕುಕ್ವೇರ್ ಶೈಲಿಗಳಿಗೆ ಸರಿಹೊಂದುವ ಸಾರ್ವತ್ರಿಕ ಮುಚ್ಚಳವನ್ನು ರಚಿಸುತ್ತಿದ್ದರೆ, ವಿಶಾಲವಾದ ± 5 mm ಸಹಿಷ್ಣುತೆಯು ಸ್ವೀಕಾರಾರ್ಹವಾಗಬಹುದು, ಆದರೂ ಸೀಲಿಂಗ್ ಕಾರ್ಯಕ್ಷಮತೆ ಕಡಿಮೆ ಸ್ಥಿರವಾಗಿರುತ್ತದೆ.
10. ಅಂತಿಮ ಸಾರಾಂಶ ಮತ್ತು ಮುಂದಿನ ಹಂತಗಳು
ವೋಕ್ಗಾಗಿ ಅರ್ಹವಾದ ಗಾಜಿನ ಮುಚ್ಚಳವನ್ನು ನಿರ್ದಿಷ್ಟಪಡಿಸುವುದು ಕಟ್ಟುನಿಟ್ಟಾದ ಹಂತ-ಹಂತದ B2B ಎಂಜಿನಿಯರಿಂಗ್ ವರ್ಕ್ಫ್ಲೋ ಅನ್ನು ಅನುಸರಿಸುತ್ತದೆ, ಬೃಹತ್ ಉತ್ಪಾದನೆಯಲ್ಲಿನ ಫಿಟ್ ವೈಫಲ್ಯಗಳನ್ನು ತೊಡೆದುಹಾಕಲು ವಿನ್ಯಾಸಗೊಳಿಸಲಾಗಿದೆ:
- ಹೊರಗಿನ ದೋಷಗಳನ್ನು ತಪ್ಪಿಸಲು ಕ್ರಾಸ್-ಚೆಕ್ಗಳೊಂದಿಗೆ ವೋಕ್ನ ಒಳಗಿನ ರಿಮ್ ವ್ಯಾಸವನ್ನು ಅಳೆಯಿರಿ
- ಮುಚ್ಚಳದ ಗುಮ್ಮಟದ ವಕ್ರತೆಯನ್ನು ಹೊಂದಿಸಿ ಮತ್ತು ರಿಮ್ ಪ್ರಕಾರವನ್ನು ಆಯ್ಕೆಮಾಡಿ: ಬಾಗಿದ ಫ್ಲೇರ್ಡ್ ವೊಕ್ ಲಿಪ್ಗಳಿಗಾಗಿ ಸಿಲಿಕೋನ್ ರಿಮ್
- ಕಿವಿಯ ಹಸ್ತಕ್ಷೇಪವನ್ನು ತೊಡೆದುಹಾಕಲು ಮತ್ತು ಗಾಜಿನ ರಂಧ್ರದ ಸುರಕ್ಷತೆಯ ಅಂತರವನ್ನು ನಿರ್ವಹಿಸಲು ಹ್ಯಾಂಡಲ್ ಪ್ಲೇಸ್ಮೆಂಟ್ ಅನ್ನು ಲೆಕ್ಕಾಚಾರ ಮಾಡಿ
- ಆಂಟಿ-ಕ್ರ್ಯಾಕಿಂಗ್ ಅಂಚಿನ ದೂರದ ನಿಯಮಗಳೊಂದಿಗೆ ಸ್ಟೀಮ್ ತೆರಪಿನ ಪ್ರಮಾಣ, ಗಾತ್ರ ಮತ್ತು ಸ್ಥಾನವನ್ನು ವಿವರಿಸಿ
- ಗಾಜಿನ ದಪ್ಪ, ಥರ್ಮಲ್ ಶಾಕ್ ರೇಟಿಂಗ್ಗಳು ಮತ್ತು ಆಹಾರ ದರ್ಜೆಯ ಸಿಲಿಕೋನ್ ಪ್ರಮಾಣೀಕರಣವನ್ನು ಲಾಕ್ ಮಾಡಿ
- ತಾಂತ್ರಿಕ ರೇಖಾಚಿತ್ರಗಳಲ್ಲಿ ಎಲ್ಲಾ ಆಯಾಮಗಳನ್ನು ದೃಢೀಕರಿಸಿ ಮತ್ತು ಪೂರ್ವ-ಉತ್ಪಾದನೆಯ ಮಾದರಿಗಳೊಂದಿಗೆ ಫಿಟ್ ಅನ್ನು ಮೌಲ್ಯೀಕರಿಸಿ
- ಎಲ್ಲಾ ಸಹಿಷ್ಣುತೆ ಮತ್ತು ಗುಣಮಟ್ಟದ ಪರೀಕ್ಷೆಯ ಅವಶ್ಯಕತೆಗಳನ್ನು ಬೃಹತ್ ಸೋರ್ಸಿಂಗ್ ದಾಖಲೆಗಳಲ್ಲಿ ಬರೆಯಿರಿ
ಬಾಗಿದ ವೋಕ್ ರಿಮ್ ರೇಖಾಗಣಿತಕ್ಕೆ ಸರಿಹೊಂದಿಸದೆ ಕುಕ್ವೇರ್ ಸ್ಪೆಕ್ಸ್ಗಾಗಿ ಜೆನೆರಿಕ್ ಗ್ಲಾಸ್ ಮುಚ್ಚಳವನ್ನು ನಕಲಿಸುವುದರಿಂದ ವೋಕ್ ಮುಚ್ಚಳ ಸಂಗ್ರಹಣೆಯಲ್ಲಿ ದೊಡ್ಡ ಅಪಾಯ ಬರುತ್ತದೆ. ಮೇಲಿನ ಪ್ರತಿಯೊಂದು ಆಯಾಮ ಮತ್ತು ರಚನಾತ್ಮಕ ವಿವರಗಳನ್ನು ದಾಖಲಿಸುವ ಮೂಲಕ, ನಿಮ್ಮ ಉತ್ಪಾದನಾ ಪಾಲುದಾರರಿಗೆ ನೇರವಾಗಿ ಕಳುಹಿಸಲು ಸಿದ್ಧವಾಗಿರುವ ಸಂಪೂರ್ಣ ಅನುಸರಣೆಯ ತಾಂತ್ರಿಕ ವಿವರಣೆಯ ಹಾಳೆಯನ್ನು ನೀವು ತಯಾರಿಸಬಹುದು. ನಮ್ಮ ತಂಡವನ್ನು ಸಂಪರ್ಕಿಸಿ ಕಸ್ಟಮ್ ವೋಕ್ ಗಾಜಿನ ಮುಚ್ಚಳವನ್ನು ಅಭಿವೃದ್ಧಿ ಮತ್ತು ಬೃಹತ್ ಉದ್ಧರಣಕ್ಕಾಗಿ.








