
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


中華鍋のガラス蓋を指定する方法: サイズ、形状、通気口
2026-11-02
1. 中華鍋のガラス蓋にカスタム仕様が必要な理由
調理器具用の一般的なガラス蓋は、公称サイズが一致していても、中華鍋に適切に適合することはほとんどありません。真っ直ぐな垂直の縁を備えたストックポットや平らな鍋とは異なり、中華鍋は、独特の密閉面を作り出す湾曲した外側に広がった縁を備えています。この構造の違いにより、標準の蓋は、強火で炒めたり煮込んだりする際に、取り付けが緩んだり、左右に滑ったり、密閉性が悪くなったり、継続的に蒸気が漏れたりする傾向があります。
B2B 調理器具のメーカー、輸入業者、製品開発チームにとって、最大の生産損失は、実際のリムの形状を測定せず、印刷された公称サイズのみに依存することに起因します。大量注文の多くは、エンジニアリングチームが湾曲した中華鍋のリムに平らな調理器具の蓋の仕様を使用したという理由だけで、蓋が一致しない結果になります。
考慮すべき主な中華鍋のリムのスタイルは 2 つあります。
- 大きく広がった湾曲したリムを備えた丸底の伝統的な中華鍋
- 適度な外巻きリムロールを施した平底洋風中華鍋
どちらも直線的な側面を持つ調理器具から大きく逸脱しているため、すべてのガラス蓋の仕様は、普遍的な調理器具の標準ではなく、測定された中華鍋の縁を中心に構築される必要があります。
2. ステップ 1: 中華鍋のリムの正確な寸法を確認します (フィット感に重要)
中華鍋のガラス蓋のフィット感は、正確なリムの測定に完全に依存します。公称印刷サイズは大量生産には信頼できません。すべての次元は物理的なクロスチェックから得られる必要があります。
B2B 技術図面の場合は、次の測定プロトコルに従ってください。
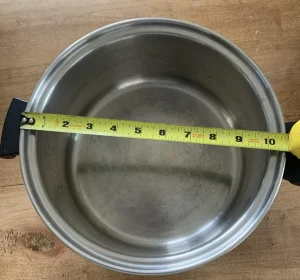
- を測定します 内径 (ID) 中華鍋の外縁や底面ではなく、上部のシールエッジ全体に塗布してください。内側の開口部のみが蓋のサイズを決定します。
- 互いに直角な 2 つの直径の測定値 (交差測定) を取得して、真円でない歪みを確認します。 2 つの測定値の差が 1 mm を超えている場合は、中華鍋の口が楕円形であるため、大きい方の寸法に合わせて蓋を作成する必要があります。
- リムの高さ、外側のフレアの幅、蓋が置かれている正確な接触面を記録します。
- 蓋の外径公差を設定します。厳しいカスタムフィットクリアランスに関する業界のガイダンスは +0 mm ~ +0.5 mm です。複数の調理器具に適合する低精度の万能蓋の場合、±5 mm の広い許容差を使用することもできますが、これは専用中華鍋のマッチングには推奨されません。
2.1 中華鍋のガラス蓋のサイズを決める際のよくある測定ミス
バイヤーと製品エンジニアは、大量の不適合につながる次のようなサイズ設定の間違いを繰り返します。
- シール内径の代わりにリム外径を測定する
- 中華鍋の上部の開口部の代わりに底部の直径を取得します。
- 真円度を照合せずに一方向のみを測定
- 外側に広がったリムは無視します。これにより、硬質ステンレススチールのリムが平らになることが物理的に妨げられます。
- 中華鍋の曲率を調整せずに、鍋や鍋の蓋の測定値を直接使用する
3. ステップ 2: 蓋の輪郭とリムの構造を中華鍋に合わせる
中華鍋用の正しいガラス蓋は、ドームの曲率とシーリングリムのタイプの両方が中華鍋のフレアエッジに一致している必要があります。ソースパン用に設計された平らな蓋は、縁の最も高い点にのみ接触し、曲線の周りに大きな隙間が残ります。
強化ガラス蓋には 2 つのシーリング リム オプションがあり、中華鍋用途の明確な使用例が示されています。
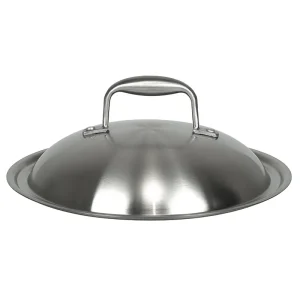
- ステンレススチールリム: 平らで真っ直ぐな垂直ポットリップに合わせて設計された硬質金属エッジング。湾曲した外側に広がった中華鍋のリムに追従するように曲げることはできないため、リムのフレアが最小限の中華鍋にのみ機能します。当社について詳しく知る ステンレス鋼の蓋 シリーズ。
- シリコンリム付き強化ガラス蓋: 柔軟な食品グレードのシリコーンが、凸凹した湾曲した中華鍋の口にぴったりとフィットする柔軟なシールを作成します。これは、ほぼすべての従来の湾曲中華鍋に推奨される選択肢であり、隙間や蓋のぐらつきを解消します。私たちの シリコンガラス蓋 範囲。
技術図面上で定義する 2 つの蓋座構造:
- 平らな静止フィット: 蓋は上部リム表面に直接設置されます。
- 凹型スナップフィット: 蓋がリムにわずかに落ち込んで密閉性が高まるため、リムの深さについて追加の寸法チェックが必要です。
4. ステップ 3: ハンドル/ノブの構成とクリアランスを定義する
ハンドル付きの強化ガラス蓋を指定する場合、最優先事項はハンドルと中華鍋の側面耳の間の物理的な干渉を避けることです。多くの量産サンプルは寸法チェックに合格しても、ノブが中華鍋のハンドルに当たるため、完全に閉じることができません。
固定すべき主要な技術的パラメータ:
- ハンドルタイプの選択: コンパクトな中華鍋用の短い垂直ノブ。大型の業務用中華鍋用の長い水平ハンドル。必要に応じて、スタンドアップ(自立)構造を含めます。チェックしてください 組み立てられたガラス蓋 一体型ハンドル付き。
- 隙間の検証: 完全に閉じたときの蓋のハンドルと中華鍋の耳の間の最小隙間をマークします。すべての側面に 8 mm 以上の空きスペースを維持してください。
- ガラス穴の安全規則: ハンドル取り付け穴の端は、最小距離に位置する必要があります。 ガラスの厚さの2倍 焼き戻し時の応力亀裂を防ぐために、ガラスの端から離してください。標準の 4 mm 強化ガラス蓋の場合、これは、穴の端がガラスの周囲から少なくとも 8 mm 離れていなければならないことを意味します。
- ハンドルの材料温度定格は中華鍋の直火調理環境と一致する必要があります。定格 180°C 以上のベークライトまたはフェノール製ノブが標準です。
5. ステップ 4: 中華鍋調理用の蒸気ベントの設計を指定する
中華鍋で炒めると、急激な圧力スパイクと大量の蒸気出力が発生するため、蒸気抜きパラメータを低温ストックポットの蓋から直接コピーすることはできません。ベントのサイズが不適切であると、蓋の跳ね返り、液体の沸騰、過度の熱損失が発生します。
これらの通気口の仕様を図面上で明確に定義します。
- ベントコア機能:内圧のバランスをとり、強火調理時の蓋の飛び跳ねや吹きこぼれを防ぎます。
- ベント位置のルール:
- 各蒸気抜き穴の端は、ガラスの端およびハンドルの取り付け穴から少なくともガラスの厚さの 2 倍離す必要があります。
- 穴は鋭利なエッジを持たずに滑らかに面取りする必要があります。研磨されていない穴のエッジは応力点を生み出し、焼き戻し後にガラスの自然破損を引き起こします。
- ベントサイズの選択:
- 小さな単穴(5mm~6mm):とろとろ煮込み用
- デュアル 4 mm ~ 5 mm 穴: 標準的な炒め物用 (最も一般的な中華鍋の蓋構成)。私たちのものを見る G型ガラス蓋 工場の通気孔付き。
- 調節可能なスライド式通気口: 二重煮や高温調理のシナリオ向け
- 大きすぎる穴を避ける: 通気口が大きすぎると、熱が逃げ続け、調理温度が不安定になります。
6. ステップ 5: 強化ガラス蓋の材料および構造仕様
食品の安全性と中華鍋の直火使用における熱衝撃要件を満たすために、すべての材料要件を B2B 購入仕様書に記載する必要があります。
ガラスボディ
- 標準の厚さ: 4 mm または 5 mm の強化ソーダ石灰ガラス。調理器具のコンポーネントに使用される一般的な透明なガラスです (中華鍋の蓋では 4 mm が主流のオプションです)。私たちのを参照してください 普通のガラス蓋 標準のソーダライムオプションの場合。
- 耐熱衝撃性: 最小ΔT 180°C。プレミアム商用グレードの蓋は、220°C ~ 250°C の急激な温度変化にも割れることなく耐える必要があります。
- すべての切断と穴あけは焼き戻し前に完了する必要があります。焼き戻し後の機械加工は許可されていません
シーリングリムのオプション
- ステンレスリム:錆びにくいSUS304グレードをご指定ください。鋭利なエッジは完全にバリを取り、研磨する必要があります。
- シリコンリム付き強化ガラス蓋: FDA 21 CFR 177.2600 および LFGB 認証に準拠したプラチナ硬化食品グレードのシリコン。中華鍋の直火の熱条件に適合する最大 230°C の連続耐熱性。
追加の構造ルール
鋭い角や磨かれていないエッジはありません。応力集中を軽減するために、すべてのガラスの周囲を細かく研磨し、研磨する必要があります。
7. ステップ 6: 図面確認と生産前サンプル検査
量産前に、製図を完成させ、量産前サンプルの物理的適合テストを実施します。書かれた図面だけでは、リムの輪郭の不一致を把握することはできません。
必須描画項目
- 公差範囲内のガラス蓋の正確な外径
- 中華鍋のリムの円弧に一致するドームの曲率プロファイル
- ハンドル穴と蒸気抜き位置のX/Y座標
- 取り付け穴のサイズと端から穴までの安全距離
- シリコンリムまたはステンレススチールリムの幅と深さ
- すべてのドリル穴の面取り寸法
生産前サンプルテストチェックリスト
- フィットテスト: リム全周にわたるぐらつき、ギャップ、シールの固さをチェックします。
- 干渉テスト: 蓋を完全に閉め、ハンドルと中華鍋の耳が接触していないことを確認します。
- ベント性能試験:強火調理を模擬し、圧力解放と吹きこぼれ防止を確認します。
- 寸法チェック: ノギスを使用して、測定されたすべての寸法が規定の公差内に収まっていることを確認します。
8. ステップ 7: バルク調達のバッチ品質および仕様チェックリスト
バッチの品質を制御するには、次の条項を一括購入の技術仕様に直接追加します。
- 寸法公差:蓋外径±0.5mm、穴位置公差±1mm
- 強化ガラス品質:熱衝撃試験(180℃の温度差)に合格。微小な亀裂、欠け、エッジの傷がないこと
- リムの品質: ステンレススチールのエッジは緩みなくしっかりと圧着されている必要があります。シリコンリムは剥がれることなく完全に接着されている必要があります
- 蒸気抜き検査:すべての穴は滑らかに面取りされており、鋭利な刃先はありません
- 熱に対する安全性: シリコーン部品には有効な FDA/LFGB 食品グレードの認証が必要です。
- すべての完成した蓋の出荷に対する AQL 2.5 レベルの検査
9. 中華鍋のガラス蓋の仕様に関するよくある質問
湾曲した中華鍋に汎用のガラス蓋を使用できますか?
調理器具用の汎用ガラス蓋は、平らなストレートリムの調理器具でのみ機能します。硬いエッジはフレア状の中華鍋のリムに適合できず、密閉性が低下します。シリコンリムを備えたカスタム輪郭の蓋のみが、湾曲した中華鍋にしっかりとフィットします。
中華鍋の蓋のシリコンリムとステンレススチールリムの違いは何ですか?
ステンレススチールのリムは硬く、平らで広がりのない中華鍋の口にのみフィットします。シリコンリム付きの強化ガラス蓋は、外側に向かって広がる湾曲したリムに適応する柔軟で柔らかい素材を使用しており、ほとんどの伝統的な中華鍋の標準的な選択肢となっています。
蒸気口は蓋の端からどのくらいの距離に設置すればよいですか?
通気孔の端は、蓋の端からガラスの厚さの少なくとも 2 倍離れていなければなりません。標準の 4 mm ガラスの場合、最小安全距離は 8 mm です。
蓋外径の公差はどのくらいに設定すればよいですか?
特定の中華鍋モデルと組み合わせるために構築されたカスタムマッチング中華鍋蓋の場合、外径公差を ±0.5 mm に設定します。複数の調理器具スタイルに適合する万能蓋を作成する場合、密閉性能の一貫性は低くなりますが、より広い±5 mm の公差が許容される場合があります。
10. 最終的なまとめと次のステップ
中華鍋用の適格なガラス蓋の指定は、大量生産における取り付け不良を排除するために設計された厳格なステップバイステップの B2B エンジニアリング ワークフローに従います。
- 真円度外の誤差を避けるために、クロスチェックで中華鍋の内径を測定します。
- 蓋のドームの曲率に合わせてリムのタイプを選択します: 湾曲したフレア中華鍋のリップ用のシリコンリム
- 耳の干渉を排除し、ガラス穴の安全間隔を維持するためにハンドルの配置を計算します。
- 亀裂防止エッジ距離ルールを使用して蒸気ベントの量、サイズ、位置を定義します
- ガラスの厚さ、熱衝撃定格、および食品グレードのシリコン認証を確実に確保
- 技術図面上のすべての寸法を確認し、試作サンプルで適合性を検証します。
- すべての公差および品質テスト要件を一括調達文書に書き込む
中華鍋の蓋の調達における最大のリスクは、湾曲した中華鍋のリムの形状を調整せずに、調理器具の仕様に合わせて一般的なガラス蓋をコピーすることに由来します。上記のすべての寸法と構造の詳細を文書化することで、完全に準拠した技術仕様シートを作成して、製造パートナーに直接送信できます。 私たちのチームに連絡してください カスタム中華鍋のガラス蓋の開発と一括見積もり。








