
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


ഒരു വോക്കിനായി ഒരു ഗ്ലാസ് ലിഡ് എങ്ങനെ വ്യക്തമാക്കാം: വലുപ്പം, ആകൃതി, വെൻ്റിംഗ്
2026-11-02
1. എന്തുകൊണ്ട് വോക്ക് ഗ്ലാസ് ലിഡുകൾക്ക് ഇഷ്ടാനുസൃത സ്പെസിഫിക്കേഷൻ ആവശ്യമാണ്
കുക്ക്വെയറിനുള്ള ഒരു ജനറിക് ഗ്ലാസ് ലിഡ്, നാമമാത്രമായ വലുപ്പങ്ങൾ പൊരുത്തപ്പെടുത്തുമ്പോൾ പോലും, അപൂർവ്വമായി ഒരു വോക്ക് ശരിയായി യോജിക്കും. നേരായ ലംബമായ റിമ്മുകളുള്ള സ്റ്റോക്ക്പോട്ടുകളിലും ഫ്ലാറ്റ് പാനുകളിലും നിന്ന് വ്യത്യസ്തമായി, വോക്കുകളിൽ വളഞ്ഞതും പുറത്തേക്ക്-ജ്വലിക്കുന്നതുമായ റിമുകൾ സവിശേഷമായ ഒരു സീലിംഗ് ഉപരിതലം സൃഷ്ടിക്കുന്നു. ഈ ഘടനാപരമായ വ്യത്യാസം സ്റ്റാൻഡേർഡ് ലിഡുകളെ അയഞ്ഞ ഇരിപ്പിടങ്ങൾ, സൈഡ് ടു സൈഡ് സ്ലൈഡിംഗ്, മോശം സീലിംഗ്, ഉയർന്ന ചൂടിൽ വറുക്കുമ്പോഴും ബ്രെയ്സിംഗ് ചെയ്യുമ്പോഴും തുടർച്ചയായ നീരാവി ചോർച്ച എന്നിവയ്ക്ക് വിധേയമാക്കുന്നു.
B2B കുക്ക്വെയർ നിർമ്മാതാക്കൾ, ഇറക്കുമതിക്കാർ, ഉൽപ്പന്ന വികസന ടീമുകൾ എന്നിവർക്ക്, യഥാർത്ഥ റിം ജ്യാമിതി അളക്കുന്നതിന് പകരം അച്ചടിച്ച നാമമാത്ര വലുപ്പങ്ങളെ മാത്രം ആശ്രയിക്കുന്നതാണ് ഏറ്റവും വലിയ ഉൽപ്പാദന നഷ്ടം. വളഞ്ഞ വോക്ക് റിമ്മുകൾക്കായി എഞ്ചിനീയറിംഗ് ടീം ഫ്ലാറ്റ് കുക്ക്വെയർ ലിഡ് സ്പെസിഫിക്കേഷനുകൾ ഉപയോഗിച്ചതുകൊണ്ടാണ് പല ബൾക്ക് ഓർഡറുകളും പൊരുത്തപ്പെടാത്ത ലിഡുകളിൽ അവസാനിക്കുന്നത്.
കണക്കിലെടുക്കേണ്ട രണ്ട് പ്രധാന വോക്ക് റിം ശൈലികൾ ഉണ്ട്:
- വൃത്താകൃതിയിലുള്ള പരമ്പരാഗത ചൈനീസ് വോക്കുകൾ, കനത്തിൽ വിരിഞ്ഞ വളഞ്ഞ വരകൾ
- മിതമായ പുറത്തേക്കുള്ള റിം റോളുള്ള ഫ്ലാറ്റ്-ബോട്ടം വെസ്റ്റേൺ-സ്റ്റൈൽ വോക്കുകൾ
ഇവ രണ്ടും നേരായ വശങ്ങളുള്ള കുക്ക്വെയറിൽ നിന്ന് ഗണ്യമായി വ്യതിചലിക്കുന്നു, അതിനാൽ എല്ലാ ഗ്ലാസ് ലിഡ് സവിശേഷതകളും സാർവത്രിക കുക്ക്വെയർ മാനദണ്ഡങ്ങളേക്കാൾ അളന്ന വോക്ക് റിമ്മിന് ചുറ്റും നിർമ്മിക്കണം.
2. ഘട്ടം 1: കൃത്യമായ വോക്ക് റിം അളവുകൾ സ്ഥിരീകരിക്കുക (ഫിറ്റിന് നിർണ്ണായകം)
വോക്കിനുള്ള ഒരു ഗ്ലാസ് ലിഡിൻ്റെ ഫിറ്റ് കൃത്യമായ റിം അളവിനെ ആശ്രയിച്ചിരിക്കുന്നു. വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് നാമമാത്രമായ അച്ചടിച്ച വലുപ്പങ്ങൾ വിശ്വസിക്കാൻ കഴിയില്ല; എല്ലാ അളവുകളും ഫിസിക്കൽ ക്രോസ് ചെക്കിംഗിൽ നിന്നായിരിക്കണം.
B2B സാങ്കേതിക ഡ്രോയിംഗുകൾക്കായി ഈ മെഷർമെൻ്റ് പ്രോട്ടോക്കോൾ പിന്തുടരുക:
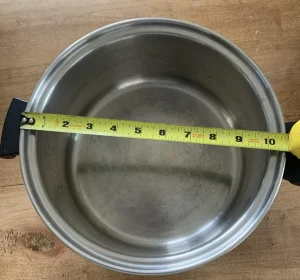
- അളക്കുക ആന്തരിക വ്യാസം (ID) മുകളിലെ സീലിംഗ് അരികിൽ ഉടനീളം, പുറം വരമ്പോ വോക്കിൻ്റെ അടിത്തറയോ അല്ല. അകത്തെ ഓപ്പണിംഗ് മാത്രമേ ലിഡ് വലുപ്പം നിർണ്ണയിക്കുന്നുള്ളൂ.
- വൃത്താകൃതിയിലുള്ള വികലത പരിശോധിക്കുന്നതിന് പരസ്പരം ലംബമായി രണ്ട് വ്യാസമുള്ള റീഡിംഗുകൾ എടുക്കുക (ക്രോസ് മെഷർമെൻ്റ്). രണ്ട് റീഡിംഗുകളും 1 മില്ലീമീറ്ററിൽ കൂടുതൽ വ്യത്യാസമുണ്ടെങ്കിൽ, വോക്ക് വായ ഓവൽ ആണ്, വലിയ അളവുമായി പൊരുത്തപ്പെടുന്നതിന് ലിഡ് നിർമ്മിക്കണം.
- റിം ഉയരം, പുറത്തേക്കുള്ള ഫ്ലെയർ വീതി, ലിഡ് കിടക്കുന്ന കൃത്യമായ കോൺടാക്റ്റ് ഉപരിതലം എന്നിവ രേഖപ്പെടുത്തുക.
- ലിഡ് പുറം വ്യാസമുള്ള ടോളറൻസ് സജ്ജമാക്കുക: ഇറുകിയ ഇഷ്ടാനുസൃത ഫിറ്റ് ക്ലിയറൻസിനായി വ്യവസായ മാർഗ്ഗനിർദ്ദേശം +0 മില്ലിമീറ്റർ മുതൽ +0.5 മില്ലിമീറ്റർ വരെയാണ്. ഒന്നിലധികം കുക്ക്വെയർ ഇനങ്ങൾക്ക് അനുയോജ്യമായ കുറഞ്ഞ കൃത്യതയുള്ള സാർവത്രിക കവറുകൾക്ക്, ± 5 മില്ലിമീറ്റർ വിശാലമായ ടോളറൻസ് ഉപയോഗിക്കാം, എന്നിരുന്നാലും ഇത് സമർപ്പിത വോക്ക് മാച്ചിംഗിന് ശുപാർശ ചെയ്യുന്നില്ല.
2.1 ഒരു വോക്ക് ഗ്ലാസ് ലിഡ് അളക്കുമ്പോൾ സാധാരണ അളക്കൽ പിശകുകൾ
വാങ്ങുന്നവരും ഉൽപ്പന്ന എഞ്ചിനീയർമാരും ഈ വലുപ്പത്തിലുള്ള പിശകുകൾ ആവർത്തിച്ച് വരുത്തുന്നു, ഇത് ബഹുജന അനുരൂപീകരണത്തിലേക്ക് നയിക്കുന്നു:
- അകത്തെ സീലിംഗ് വ്യാസത്തിന് പകരം പുറത്തെ റിം വ്യാസം അളക്കുന്നു
- മുകളിലെ ഓപ്പണിംഗിന് പകരം വോക്ക് അടിയുടെ വ്യാസം എടുക്കുന്നു
- വൃത്താകൃതി ക്രോസ് ചെക്ക് ചെയ്യാതെ ഒരു ദിശ മാത്രം അളക്കുക
- കർക്കശമായ സ്റ്റെയിൻലെസ് സ്റ്റീൽ റിമുകളെ പരന്ന ഇരിക്കുന്നതിൽ നിന്ന് ശാരീരികമായി തടയുന്ന, പുറത്തേക്ക്-ഫ്ലേർഡ് റിം അവഗണിക്കുന്നു
- വോക്ക് വക്രത ക്രമീകരിക്കാതെ നേരിട്ട് പാൻ അല്ലെങ്കിൽ പോട്ട് ലിഡ് അളവുകൾ ഉപയോഗിക്കുന്നു
3. ഘട്ടം 2: ലിഡ് കോണ്ടറും റിം ഘടനയും വോക്കിലേക്ക് പൊരുത്തപ്പെടുത്തുക
വോക്കിനുള്ള ശരിയായ ഗ്ലാസ് ലിഡ് താഴികക്കുടത്തിൻ്റെ വക്രതയും സീലിംഗ് റിം തരവും വോക്കിൻ്റെ ഫ്ലേർഡ് അരികുമായി പൊരുത്തപ്പെടണം. സോസ്പാനുകൾക്കായി രൂപകൽപ്പന ചെയ്തിരിക്കുന്ന ഒരു ഫ്ലാറ്റ് ലിഡ് ഏറ്റവും ഉയർന്ന റിം പോയിൻ്റിൽ മാത്രം സ്പർശിക്കുകയും വളവിന് ചുറ്റും വലിയ വിടവുകൾ ഇടുകയും ചെയ്യും.
ടെമ്പർഡ് ഗ്ലാസ് ലിഡുകൾക്ക് രണ്ട് സീലിംഗ് റിം ഓപ്ഷനുകൾ ലഭ്യമാണ്, വോക്ക് ആപ്ലിക്കേഷനുകൾക്കായി വ്യക്തമായ ഉപയോഗ കേസുകൾ:
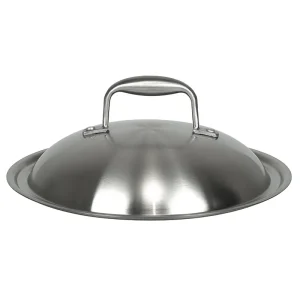
- സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ റിം: പരന്നതും നേരായതുമായ പാത്രം ചുണ്ടുകൾക്കായി രൂപകൽപ്പന ചെയ്ത കർക്കശമായ ലോഹ അരികുകൾ. വളഞ്ഞതും പുറത്തേക്ക് ജ്വലിക്കുന്നതുമായ വോക്ക് റിമുകൾ പിന്തുടരാൻ ഇതിന് വളയാൻ കഴിയില്ല, അതിനാൽ ഇത് കുറഞ്ഞ റിം ഫ്ലെയറുള്ള വോക്കുകളിൽ മാത്രമേ പ്രവർത്തിക്കൂ. ഞങ്ങളുടെതിനെക്കുറിച്ച് കൂടുതലറിയുക സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ ലിഡ് പരമ്പര.
- സിലിക്കൺ റിം ഉള്ള ടെമ്പർഡ് ഗ്ലാസ് ലിഡ്: ഫ്ലെക്സിബിൾ ഫുഡ്-ഗ്രേഡ് സിലിക്കൺ, അസമമായ, വളഞ്ഞ വോക്ക് ചുണ്ടുകൾക്ക് തികച്ചും അനുയോജ്യമായ ഒരു കംപ്ലയിൻ്റ് സീൽ സൃഷ്ടിക്കുന്നു. മിക്കവാറും എല്ലാ പരമ്പരാഗത വളഞ്ഞ വോക്കുകൾക്കും ഇത് തിരഞ്ഞെടുക്കുന്നതാണ്, വിടവുകളും ലിഡ് ചലിപ്പിക്കലും ഇല്ലാതാക്കുന്നു. ഞങ്ങളുടെ പര്യവേക്ഷണം സിലിക്കൺ ഗ്ലാസ് ലിഡ് പരിധി.
നിങ്ങളുടെ സാങ്കേതിക ഡ്രോയിംഗിൽ നിർവ്വചിക്കുന്നതിന് രണ്ട് ലിഡ് സീറ്റിംഗ് ഘടനകൾ:
- ഫ്ലാറ്റ് റെസ്റ്റിംഗ് ഫിറ്റ്: ലിഡ് മുകളിലെ റിം പ്രതലത്തിൽ നേരിട്ട് ഇരിക്കുന്നു
- റീസെസ്ഡ് സ്നാപ്പ് ഫിറ്റ്: കട്ടികൂടിയ നിയന്ത്രണത്തിനായി ലിഡ് റിമ്മിലേക്ക് ചെറുതായി താഴുന്നു, റിം ഡെപ്ത്യ്ക്കായി അധിക അളവുകൾ പരിശോധിക്കേണ്ടതുണ്ട്.
4. ഘട്ടം 3: ഹാൻഡിൽ/നോബ് കോൺഫിഗറേഷനും ക്ലിയറൻസും നിർവചിക്കുക
ഹാൻഡിൽ ഉള്ള ഒരു ടെമ്പർഡ് ഗ്ലാസ് ലിഡ് വ്യക്തമാക്കുമ്പോൾ, ഹാൻഡിലിനും വോക്കിൻ്റെ വശത്തെ ചെവികൾക്കും ഇടയിലുള്ള ശാരീരിക ഇടപെടൽ ഒഴിവാക്കുക എന്നതാണ് മുൻഗണന. പല പ്രൊഡക്ഷൻ സാമ്പിളുകളും ഡൈമൻഷൻ ചെക്കുകൾ പാസ്സാക്കിയെങ്കിലും മുഴുവനായി അടയ്ക്കാൻ കഴിയില്ല കാരണം നോബ് വോക്ക് ഹാൻഡിലുകളിൽ തട്ടുന്നു.
ലോക്ക് ചെയ്യാനുള്ള പ്രധാന സാങ്കേതിക പാരാമീറ്ററുകൾ:
- ഹാൻഡിൽ തരം തിരഞ്ഞെടുക്കൽ: കോംപാക്റ്റ് വോക്കുകൾക്കുള്ള ഹ്രസ്വ ലംബ നോബ്; വലിയ വാണിജ്യ വോക്കുകൾക്ക് നീളമുള്ള തിരശ്ചീന ഹാൻഡിൽ. ആവശ്യമെങ്കിൽ സ്റ്റാൻഡ്-അപ്പ് (സ്വയം നിൽക്കുന്ന) ഘടന ഉൾപ്പെടുത്തുക. ഞങ്ങളുടെ പരിശോധിക്കുക കൂട്ടിയോജിപ്പിച്ച ഗ്ലാസ് ലിഡ് സംയോജിത ഹാൻഡിലുകൾ ഉപയോഗിച്ച്.
- വിടവ് പരിശോധിച്ചുറപ്പിക്കൽ: പൂർണ്ണമായി അടച്ചിരിക്കുമ്പോൾ ലിഡ് ഹാൻഡിലിനും വോക്ക് ഇയറിനും ഇടയിലുള്ള ഏറ്റവും കുറഞ്ഞ ക്ലിയറൻസ് അടയാളപ്പെടുത്തുക; എല്ലാ വശങ്ങളിലും 8 മില്ലീമീറ്ററിൽ കുറയാത്ത ഇടം നിലനിർത്തുക.
- ഗ്ലാസ് ഹോൾ സുരക്ഷാ നിയമം: ഹാൻഡിൽ മൗണ്ടിംഗ് ഹോളിൻ്റെ അറ്റം കുറഞ്ഞത് അകലത്തിൽ ഇരിക്കണം ഗ്ലാസ് കനം 2 മടങ്ങ് ടെമ്പറിംഗ് സമയത്ത് സ്ട്രെസ് ക്രാക്കിംഗ് തടയാൻ ഗ്ലാസ് അരികിൽ നിന്ന് അകലെ. ഒരു സ്റ്റാൻഡേർഡ് 4 എംഎം ടെമ്പർഡ് ഗ്ലാസ് ലിഡിന്, ഗ്ലാസ് ചുറ്റളവിൽ നിന്ന് ദ്വാരത്തിൻ്റെ അറ്റം കുറഞ്ഞത് 8 മില്ലീമീറ്ററായിരിക്കണം.
- ഹാൻഡിൽ മെറ്റീരിയൽ ടെമ്പറേച്ചർ റേറ്റിംഗ് വോക്കിൻ്റെ ഓപ്പൺ ഫ്ലേം പാചക പരിതസ്ഥിതിയുമായി പൊരുത്തപ്പെടണം; 180 ഡിഗ്രി സെൽഷ്യസിനു മുകളിലുള്ള ബേക്കലൈറ്റ് അല്ലെങ്കിൽ ഫിനോളിക് നോബുകൾ സാധാരണമാണ്.
5. ഘട്ടം 4: വോക്ക് പാചകത്തിനായി സ്റ്റീം വെൻ്റ് ഡിസൈൻ വ്യക്തമാക്കുക
വോക്ക് സ്റ്റൈർ-ഫ്രൈയിംഗ് ദ്രുത മർദ്ദം സ്പൈക്കുകളും ഉയർന്ന നീരാവി ഉൽപാദനവും സൃഷ്ടിക്കുന്നു, അതിനാൽ സ്റ്റീം വെൻ്റ് പാരാമീറ്ററുകൾ താഴ്ന്ന താപനിലയുള്ള സ്റ്റോക്ക് പോട്ട് ലിഡുകളിൽ നിന്ന് നേരിട്ട് പകർത്താൻ കഴിയില്ല. തെറ്റായ വെൻ്റ് വലുപ്പം ലിഡ് ബൗൺസിങ്ങ്, ലിക്വിഡ് ബോയിലിംഗ്, അല്ലെങ്കിൽ അമിതമായ താപ നഷ്ടം എന്നിവയ്ക്ക് കാരണമാകുന്നു.
നിങ്ങളുടെ ഡ്രോയിംഗിൽ ഈ വെൻ്റ് സവിശേഷതകൾ വ്യക്തമായി നിർവചിക്കുക:
- വെൻ്റ് കോർ ഫംഗ്ഷൻ: ആന്തരിക മർദ്ദം സന്തുലിതമാക്കുക, ഉയർന്ന ചൂടിൽ പാചകം ചെയ്യുമ്പോൾ ലിഡ് ജമ്പിംഗും ചോർച്ചയും തടയുക.
- വെൻ്റ് സ്ഥാന നിയമങ്ങൾ:
- ഓരോ സ്റ്റീം വെൻ്റ് ഹോളിൻ്റെയും അറ്റം ഗ്ലാസ് അരികിൽ നിന്നും ഹാൻഡിൽ മൗണ്ടിംഗ് ഹോളിൽ നിന്നും കുറഞ്ഞത് 2× ഗ്ലാസ് കനം ആയിരിക്കണം.
- മൂർച്ചയുള്ള അരികുകളില്ലാതെ ദ്വാരങ്ങൾ സുഗമമായി മുറിക്കണം; പോളിഷ് ചെയ്യാത്ത ദ്വാരത്തിൻ്റെ അരികുകൾ സ്ട്രെസ് പോയിൻ്റുകൾ സൃഷ്ടിക്കുന്നു, ഇത് ടെമ്പറിംഗിന് ശേഷം സ്വാഭാവിക ഗ്ലാസ് പൊട്ടലിന് കാരണമാകുന്നു.
- വെൻ്റ് വലുപ്പം തിരഞ്ഞെടുക്കൽ:
- ചെറിയ ഒറ്റ ദ്വാരം (5 mm–6 mm): ലോ-സിമർ ബ്രെയ്സിങ്ങിന്
- ഡ്യുവൽ 4 എംഎം–5 എംഎം ദ്വാരങ്ങൾ: സ്റ്റാൻഡേർഡ് സ്റ്റൈർ-ഫ്രൈയിംഗിനായി (ഏറ്റവും സാധാരണമായ വോക്ക് ലിഡ് കോൺഫിഗറേഷൻ). ഞങ്ങളുടെ കാണുക ജി തരം ഗ്ലാസ് ലിഡ് ഫാക്ടറി വെൻ്റ് ദ്വാരങ്ങളോടെ.
- ക്രമീകരിക്കാവുന്ന സ്ലൈഡിംഗ് വെൻ്റ്: ഡ്യുവൽ സിമ്മറിനും ഉയർന്ന ചൂടുള്ള പാചകത്തിനും
- വലിപ്പം കൂടിയ ദ്വാരങ്ങൾ ഒഴിവാക്കുക: വളരെ വലിയ ദ്വാരം തുടർച്ചയായ ചൂട് രക്ഷപ്പെടലിനും അസ്ഥിരമായ പാചക താപനിലയിലേക്കും നയിക്കുന്നു.
6. ഘട്ടം 5: ടെമ്പർഡ് ഗ്ലാസ് ലിഡുകൾക്കുള്ള മെറ്റീരിയൽ & ഘടനാപരമായ സവിശേഷതകൾ
ഭക്ഷ്യ സുരക്ഷയും വോക്ക് ഓപ്പൺ ഫ്ലേം ഉപയോഗത്തിനുള്ള തെർമൽ ഷോക്ക് ആവശ്യകതകളും നിറവേറ്റുന്നതിനായി എല്ലാ മെറ്റീരിയൽ ആവശ്യകതകളും B2B വാങ്ങൽ സ്പെസിഫിക്കേഷനിൽ എഴുതിയിരിക്കണം.
ഗ്ലാസ് ബോഡി
- സ്റ്റാൻഡേർഡ് കനം: 4 എംഎം അല്ലെങ്കിൽ 5 എംഎം ടെമ്പർഡ് സോഡ-ലൈം ഗ്ലാസ്, കുക്ക്വെയർ ഘടകങ്ങൾക്ക് ഉപയോഗിക്കുന്ന സാധാരണ ക്ലിയർ ഗ്ലാസ് (4 മില്ലീമീറ്ററാണ് വോക്ക് ലിഡുകൾക്കുള്ള പ്രധാന ഓപ്ഷൻ). ഞങ്ങളുടെ കാണുക സാധാരണ ഗ്ലാസ് ലിഡ് സാധാരണ സോഡ-നാരങ്ങ ഓപ്ഷനുകൾക്കായി.
- തെർമൽ ഷോക്ക് പ്രതിരോധം: കുറഞ്ഞത് ΔT 180 ° C; പ്രീമിയം കൊമേഴ്സ്യൽ ഗ്രേഡ് മൂടികൾ പൊട്ടാതെ 220°C–250°C താപനിലയിലെ പെട്ടെന്നുള്ള വ്യതിയാനങ്ങളെ ചെറുക്കണം.
- ടെമ്പറിംഗിന് മുമ്പ് എല്ലാ കട്ടിംഗും ഹോൾ ഡ്രില്ലിംഗും പൂർത്തിയാക്കണം; പോസ്റ്റ്-ടെമ്പറിംഗ് മെഷീനിംഗ് അനുവദനീയമല്ല
സീലിംഗ് റിം ഓപ്ഷനുകൾ
- സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ റിം: തുരുമ്പ് പ്രതിരോധത്തിനായി SUS304 ഗ്രേഡ് വ്യക്തമാക്കുക; മൂർച്ചയുള്ള അറ്റങ്ങൾ പൂർണ്ണമായും നീക്കം ചെയ്യുകയും മിനുക്കുകയും വേണം.
- സിലിക്കൺ റിം ഉള്ള ടെമ്പർഡ് ഗ്ലാസ് ലിഡ്: FDA 21 CFR 177.2600, LFGB സർട്ടിഫിക്കേഷൻ എന്നിവയ്ക്ക് അനുസൃതമായ പ്ലാറ്റിനം ക്യൂർഡ് ഫുഡ് ഗ്രേഡ് സിലിക്കൺ; വോക്ക് ഓപ്പൺ-ഫ്ലേം ഹീറ്റ് അവസ്ഥയുമായി പൊരുത്തപ്പെടുന്നതിന് 230 ° C വരെ തുടർച്ചയായ താപനില പ്രതിരോധം.
അധിക ഘടനാപരമായ നിയമങ്ങൾ
മൂർച്ചയുള്ള കോണുകളോ മിനുക്കാത്ത അരികുകളോ ഇല്ല; സ്ട്രെസ് കോൺസൺട്രേഷൻ കുറയ്ക്കാൻ എല്ലാ ഗ്ലാസ് ചുറ്റളവുകളും നന്നായി പൊടിച്ചതും മിനുക്കിയതുമായിരിക്കണം.
7. ഘട്ടം 6: ഡ്രോയിംഗ് സ്ഥിരീകരണവും പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ പരിശോധനയും
വൻതോതിലുള്ള ഉൽപ്പാദനത്തിന് മുമ്പ്, സാങ്കേതിക ഡ്രോയിംഗ് അന്തിമമാക്കുകയും പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിളുകളുടെ ഫിസിക്കൽ ഫിറ്റ് ടെസ്റ്റിംഗ് നടത്തുകയും ചെയ്യുക. എഴുതിയ ഡ്രോയിംഗുകൾക്ക് മാത്രം റിം കോണ്ടൂർ പൊരുത്തക്കേട് പിടിക്കാൻ കഴിയില്ല.
നിർബന്ധിത ഡ്രോയിംഗ് ഇനങ്ങൾ
- ടോളറൻസ് റേഞ്ചുള്ള ഗ്ലാസ് ലിഡിൻ്റെ കൃത്യമായ പുറം വ്യാസം
- വോക്ക് റിം ആർക്കുമായി പൊരുത്തപ്പെടുന്ന ഡോം വക്രത പ്രൊഫൈൽ
- ഹാൻഡിൽ ഹോൾ, സ്റ്റീം വെൻ്റ് സ്ഥാനങ്ങൾ എന്നിവയ്ക്കായി X/Y കോർഡിനേറ്റുകൾ
- മൗണ്ടിംഗ് ഹോൾ വലുപ്പവും എഡ്ജ് ടു ഹോൾ സുരക്ഷാ ദൂരവും
- സിലിക്കൺ റിം അല്ലെങ്കിൽ സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ റിം വീതിയും ആഴവും
- എല്ലാ തുളച്ച ദ്വാരങ്ങൾക്കും ചേംഫർ അളവുകൾ
പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിൾ ടെസ്റ്റ് ചെക്ക്ലിസ്റ്റ്
- ഫിറ്റ് ടെസ്റ്റ്: ഫുൾ റിം ചുറ്റളവിൽ ചലിപ്പിക്കൽ, വിടവ്, സീൽ ഇറുകൽ എന്നിവ പരിശോധിക്കുക
- ഇടപെടൽ പരിശോധന: ലിഡ് പൂർണ്ണമായി അടച്ച് ഹാൻഡിൽ, വോക്ക് ഇയർ എന്നിവ തമ്മിൽ യാതൊരു ബന്ധവുമില്ലെന്ന് സ്ഥിരീകരിക്കുക
- വെൻ്റ് പെർഫോമൻസ് ടെസ്റ്റ്: പ്രഷർ റിലീസും തിളപ്പിക്കൽ തടയലും പരിശോധിക്കാൻ ഉയർന്ന ചൂട് പാചകം അനുകരിക്കുക
- ഡൈമൻഷണൽ ചെക്ക്: എല്ലാ അളന്ന അളവുകളും സ്ഥിരീകരിക്കാൻ കാലിപ്പറുകൾ ഉപയോഗിക്കുക, പ്രസ്താവിച്ച സഹിഷ്ണുതയിൽ തുടരുക
8. ഘട്ടം 7: ബൾക്ക് സോഴ്സിംഗിനായുള്ള ബാച്ച് ക്വാളിറ്റി & സ്പെസിഫിക്കേഷൻ ചെക്ക്ലിസ്റ്റ്
ബാച്ച് ഗുണനിലവാരം നിയന്ത്രിക്കുന്നതിന് നിങ്ങളുടെ ബൾക്ക് പർച്ചേസ് സാങ്കേതിക സ്പെസിഫിക്കേഷനിലേക്ക് ഈ ക്ലോസുകൾ നേരിട്ട് ചേർക്കുക:
- ഡൈമൻഷണൽ ടോളറൻസ്: ലിഡ് പുറം വ്യാസം ± 0.5 മില്ലീമീറ്റർ; ഹോൾ പൊസിഷൻ ടോളറൻസ് ±1 മി.മീ
- ടെമ്പർഡ് ഗ്ലാസ് ഗുണനിലവാരം: തെർമൽ ഷോക്ക് ടെസ്റ്റ് വിജയിക്കുക (180°C താപനില വ്യത്യാസം); മൈക്രോ ക്രാക്കുകളോ ചിപ്സുകളോ എഡ്ജ് കുറവുകളോ ഇല്ല
- റിം ഗുണമേന്മ: സ്റ്റെയിൻലെസ്സ് സ്റ്റീൽ അറ്റങ്ങൾ അയഞ്ഞതല്ലാതെ ദൃഡമായി ഞെരുക്കിയിരിക്കണം; സിലിക്കൺ റിമുകൾ പുറംതൊലി ഇല്ലാതെ പൂർണ്ണമായി ബന്ധിപ്പിച്ചിരിക്കണം
- സ്റ്റീം വെൻ്റ് പരിശോധന: എല്ലാ ദ്വാരങ്ങളും സുഗമമായി മുറിച്ചിരിക്കുന്നു, മൂർച്ചയുള്ള കട്ടിംഗ് അരികുകളില്ല
- ചൂട് സുരക്ഷ: സിലിക്കൺ ഘടകങ്ങൾക്ക് സാധുവായ FDA/LFGB ഫുഡ്-ഗ്രേഡ് സർട്ടിഫിക്കേഷൻ ഉണ്ടായിരിക്കണം
- പൂർത്തിയായ എല്ലാ ലിഡ് ഷിപ്പ്മെൻ്റുകൾക്കുമായി AQL 2.5 ലെവൽ പരിശോധന
9. വോക്ക് ഗ്ലാസ് ലിഡ് സ്പെസിഫിക്കേഷനെ കുറിച്ച് പതിവായി ചോദിക്കുന്ന ചോദ്യങ്ങൾ
വളഞ്ഞ വോക്കിനായി എനിക്ക് ഒരു സാർവത്രിക ഗ്ലാസ് ലിഡ് ഉപയോഗിക്കാമോ?
കുക്ക്വെയറിനുള്ള യൂണിവേഴ്സൽ ഗ്ലാസ് കവറുകൾ ഫ്ലാറ്റ് സ്ട്രെയിറ്റ്-റിം കുക്ക്വെയറിൽ മാത്രമേ പ്രവർത്തിക്കൂ. അവയുടെ കർക്കശമായ അരികുകൾക്ക് ഫ്ലേർഡ് വോക്ക് റിമ്മുകളുമായി പൊരുത്തപ്പെടാൻ കഴിയില്ല, ഇത് മോശം സീലിംഗിലേക്ക് നയിക്കുന്നു. സിലിക്കൺ റിം ഉള്ള ഒരു ഇഷ്ടാനുസൃത കോണ്ടൂർഡ് ലിഡ് മാത്രമേ വളഞ്ഞ വോക്കുകളിൽ ഇറുകിയ ഫിറ്റ് നൽകൂ.
വോക്ക് ലിഡുകൾക്കുള്ള സിലിക്കൺ റിമ്മും സ്റ്റെയിൻലെസ് സ്റ്റീൽ റിമ്മും തമ്മിലുള്ള വ്യത്യാസം എന്താണ്?
സ്റ്റെയിൻലെസ് സ്റ്റീൽ റിമുകൾ കർക്കശവും പരന്നതും ജ്വലിക്കാത്തതുമായ വോക്ക് ചുണ്ടുകൾക്ക് മാത്രം അനുയോജ്യവുമാണ്. സിലിക്കൺ റിം ഉള്ള ഒരു ടെമ്പർഡ് ഗ്ലാസ് ലിഡ് ഫ്ലെക്സിബിൾ മൃദുവായ മെറ്റീരിയൽ ഉപയോഗിക്കുന്നു, അത് വളഞ്ഞ ബാഹ്യ ഫ്ളറിംഗ് റിമുകളുമായി പൊരുത്തപ്പെടുന്നു, ഇത് മിക്ക പരമ്പരാഗത വോക്കുകളുടെയും സ്റ്റാൻഡേർഡ് ചോയിസാക്കി മാറ്റുന്നു.
ലിഡ് അരികിൽ നിന്ന് എത്ര ദൂരം നീരാവി വെൻ്റ് സ്ഥാപിക്കണം?
വെൻ്റ് ഹോളിൻ്റെ അറ്റം ലിഡ് അരികിൽ നിന്ന് ഗ്ലാസ് കനം കുറഞ്ഞത് രണ്ട് മടങ്ങ് ആയിരിക്കണം. സ്റ്റാൻഡേർഡ് 4 എംഎം ഗ്ലാസിന്, ഏറ്റവും കുറഞ്ഞ സുരക്ഷിത ദൂരം 8 മില്ലീമീറ്ററാണ്.
ലിഡിൻ്റെ പുറം വ്യാസത്തിന് എന്ത് സഹിഷ്ണുതയാണ് ഞാൻ സജ്ജീകരിക്കേണ്ടത്?
ഒരു നിർദ്ദിഷ്ട വോക്ക് മോഡലുമായി ജോടിയാക്കാൻ നിർമ്മിച്ച ഇഷ്ടാനുസൃത-പൊരുത്തമുള്ള വോക്ക് ലിഡുകൾക്ക്, പുറം വ്യാസമുള്ള ടോളറൻസ് ±0.5 മില്ലീമീറ്ററായി സജ്ജമാക്കുക. ഒന്നിലധികം കുക്ക്വെയർ ശൈലികൾക്ക് അനുയോജ്യമായ ഒരു സാർവത്രിക ലിഡ് നിങ്ങൾ സൃഷ്ടിക്കുകയാണെങ്കിൽ, സീലിംഗ് പ്രകടനം സ്ഥിരത കുറവാണെങ്കിലും വിശാലമായ ± 5 എംഎം ടോളറൻസ് സ്വീകാര്യമായേക്കാം.
10. അന്തിമ സംഗ്രഹവും അടുത്ത ഘട്ടങ്ങളും
ബൾക്ക് പ്രൊഡക്ഷനിലെ ഫിറ്റ് പരാജയങ്ങൾ ഇല്ലാതാക്കാൻ രൂപകൽപ്പന ചെയ്ത കർശനമായ ഘട്ടം ഘട്ടമായുള്ള B2B എഞ്ചിനീയറിംഗ് വർക്ക്ഫ്ലോ പിന്തുടരുന്നതാണ് വോക്കിനായി ഒരു യോഗ്യതയുള്ള ഗ്ലാസ് ലിഡ് വ്യക്തമാക്കുന്നത്:
- റൗണ്ട്-ഓഫ്-റൗണ്ട് പിശകുകൾ ഒഴിവാക്കാൻ ക്രോസ്-ചെക്കുകൾ ഉപയോഗിച്ച് വോക്കിൻ്റെ ആന്തരിക റിം വ്യാസം അളക്കുക
- ലിഡ് ഡോം വക്രത പൊരുത്തപ്പെടുത്തുക, റിം തരം തിരഞ്ഞെടുക്കുക: വളഞ്ഞ ഫ്ലേർഡ് വോക്ക് ചുണ്ടുകൾക്കുള്ള സിലിക്കൺ റിം
- ചെവി ഇടപെടൽ ഇല്ലാതാക്കുന്നതിനും ഗ്ലാസ് ഹോൾ സുരക്ഷാ സ്പെയ്സിംഗ് നിലനിർത്തുന്നതിനും ഹാൻഡിൽ പ്ലേസ്മെൻ്റ് കണക്കാക്കുക
- ആൻ്റി-ക്രാക്കിംഗ് എഡ്ജ് ഡിസ്റ്റൻസ് റൂൾസ് ഉപയോഗിച്ച് സ്റ്റീം വെൻ്റ് അളവ്, വലിപ്പം, സ്ഥാനം എന്നിവ നിർവ്വചിക്കുക
- ഗ്ലാസ് കനം, തെർമൽ ഷോക്ക് റേറ്റിംഗുകൾ, ഫുഡ്-ഗ്രേഡ് സിലിക്കൺ സർട്ടിഫിക്കേഷൻ എന്നിവ ലോക്ക് ഡൗൺ ചെയ്യുക
- സാങ്കേതിക ഡ്രോയിംഗുകളിലെ എല്ലാ അളവുകളും സ്ഥിരീകരിക്കുകയും പ്രീ-പ്രൊഡക്ഷൻ സാമ്പിളുകൾ ഉപയോഗിച്ച് ഫിറ്റ് സാധൂകരിക്കുകയും ചെയ്യുക
- എല്ലാ സഹിഷ്ണുതയും ഗുണനിലവാര പരിശോധന ആവശ്യകതകളും ബൾക്ക് സോഴ്സിംഗ് ഡോക്യുമെൻ്റുകളിലേക്ക് എഴുതുക
വളഞ്ഞ വോക്ക് റിം ജ്യാമിതിയിൽ ക്രമീകരിക്കാതെ കുക്ക്വെയർ സ്പെസിഫിക്കേഷനായി ജനറിക് ഗ്ലാസ് ലിഡ് പകർത്തുന്നതിൽ നിന്നാണ് വോക്ക് ലിഡ് സംഭരണത്തിലെ ഏറ്റവും വലിയ അപകടസാധ്യത. മുകളിലുള്ള എല്ലാ അളവുകളും ഘടനാപരമായ വിശദാംശങ്ങളും ഡോക്യുമെൻ്റ് ചെയ്യുന്നതിലൂടെ, നിങ്ങളുടെ നിർമ്മാണ പങ്കാളിക്ക് നേരിട്ട് അയയ്ക്കാൻ തയ്യാറായ ഒരു പൂർണ്ണമായ അനുസരിച്ചുള്ള സാങ്കേതിക സ്പെസിഫിക്കേഷൻ ഷീറ്റ് നിങ്ങൾക്ക് നിർമ്മിക്കാൻ കഴിയും. ഞങ്ങളുടെ ടീമിനെ ബന്ധപ്പെടുക ഇഷ്ടാനുസൃത വോക്ക് ഗ്ലാസ് ലിഡ് വികസനത്തിനും ബൾക്ക് ഉദ്ധരണിക്കും.








