
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Како да одредите стаклен капак за вок: големина, облик и вентилација
2026-11-02
1. Зошто Wok стаклените капаци бараат прилагодена спецификација
Генералниот стаклен капак за садовите за готвење ретко ќе одговара правилно на вок, дури и кога номиналните големини се совпаѓаат. За разлика од тенџерињата и рамните тави со прави вертикални бандажи, воките имаат закривени бандажи кои се разгоруваат нанадвор што создаваат уникатна површина за запечатување. Оваа структурна разлика ги прави стандардните капаци склони кон лабаво седење, лизгање од страна на страна, лошо запечатување и континуирано истекување на пареа при пржење со мешање и варење на висока топлина.
За производителите, увозниците и тимовите за развој на производи B2B, најголемата загуба во производството доаѓа од потпирањето само на печатените номинални големини наместо мерењето на вистинската геометрија на обрачот. Многу нарачки на големо завршуваат со капаци кои не се совпаѓаат едноставно затоа што инженерскиот тим користел рамни спецификации за капакот на садовите за заоблени вок бандажи.
Постојат два главни вок стила на бандажи кои треба да се земат предвид:
- Традиционални кинески воки со тркалезно дно со силно разгорени заоблени бандажи
- Воки во западен стил со рамно дно со умерена надворешна ролна
И двете значително отстапуваат од садовите за готвење со правоаголник, така што сите спецификации на стаклениот капак мора да бидат изградени околу измерениот вок раб наместо универзалните стандарди за садови за готвење.
2. Чекор 1: Потврдете ги точните димензии на Wok раб (критични за вклопување)
Поставувањето на стаклен капак за вок целосно зависи од прецизното мерење на обрачот. Не може да им се верува на номиналните печатени големини за масовно производство; сите димензии мора да потекнуваат од физичка вкрстена проверка.
Следете го овој протокол за мерење за техничките цртежи B2B:
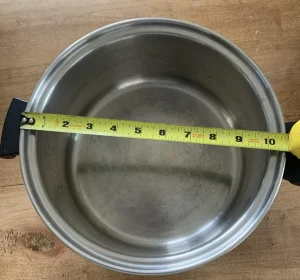
- Измерете го внатрешен дијаметар (ID) преку горниот заптивен раб, а не надворешниот раб или основата на вокот. Само внатрешниот отвор ја одредува големината на капакот.
- Земете две отчитувања на дијаметарот нормално еден на друг (вкрстено мерење) за да проверите дали има искривување надвор од кругот. Ако двете отчитувања се разликуваат за повеќе од 1 mm, устата на вок е овална, а капакот мора да биде направен да одговара на поголемата димензија.
- Запишете ја висината на бандажот, ширината на надворешното одблеснување и точната контактна површина на која лежи капакот.
- Поставете ја толеранцијата на надворешниот дијаметар на капакот: индустриското упатство за тесно приспособено растојание е од +0 mm до +0,5 mm. За универзални капаци со мала прецизност што се вклопуваат во повеќе садови за готвење, може да се користи поширока толеранција од ± 5 mm, иако тоа не се препорачува за посебно усогласување во вок.
2.1 Вообичаени грешки при мерењето при одредување на големината на стаклен капак Wok
Купувачите и инженерите на производи постојано ги прават овие грешки во големината што доведува до масовна неусогласеност:
- Мерење на дијаметарот на надворешниот раб наместо внатрешниот дијаметар на заптивката
- Земајќи го дијаметарот на дното на вок наместо горниот отвор
- Мерење само на една насока без вкрстена проверка на заобленоста
- Игнорирање на надворешно разгорениот раб, кој физички го блокира крутиот нерѓосувачки челик да не седи рамно
- Користејќи ги мерењата на тавата или капакот на тенџерето директно без прилагодување за искривување на вок
3. Чекор 2: Поврзете ги контурата на капакот и структурата на раб со Wok
Правилниот стаклен капак за вок мора да одговара и на искривувањето на куполата и на типот на заптивниот раб со разгорениот раб на вокот. Рамен капак дизајниран за тенџериња само ќе ја допре највисоката точка на ободот и ќе остави големи празнини околу кривината.
Достапни се две опции за запечатување на раб за калено стаклени капаци, со јасни футроли за употреба за вок апликации:
- Рамна од нерѓосувачки челик: Цврсти метални рабови дизајнирани за рамни, прави вертикални усни на тенџере. Не може да се свиткува за да ги следи закривените вок бандажи кои се разгоруваат нанадвор, така што работи само за воки со минимално блескање на бандажите. Дознајте повеќе за нашата капак од нерѓосувачки челик серија.
- Калено стакло со силиконски раб: Флексибилниот силикон од типот на храна создава компатибилна заптивка која совршено се усогласува со нерамни, закривени вок усни. Ова е претпочитан избор за речиси сите традиционални заоблени работи, елиминирајќи ги празнините и нишањето на капакот. Истражете ги нашите силиконски стаклен капак опсег.
Две структури за седење со капак што треба да ги дефинирате на вашиот технички цртеж:
- Рамно место за одмор: капакот седи директно на површината на горниот раб
- Вградено прицврстување: капакот малку паѓа во раб за поцврсто задржување, што бара дополнителни проверки на димензиите за длабочината на раб.
4. Чекор 3: Дефинирајте ја конфигурацијата и расчистувањето на рачката/копчето
Кога одредувате калено стаклен капак со рачка, главен приоритет е избегнување на физичко мешање помеѓу рачката и страничните уши на вокот. Многу производни примероци поминуваат проверки на димензиите, но не можат целосно да се затворат бидејќи копчето удира во рачките на вок.
Клучни технички параметри за заклучување:
- Избор на тип на рачка: Кратко вертикално копче за компактни работи; долга хоризонтална рачка за поголеми комерцијални работи. Доколку е потребно, вклучете ја структурата за стоење (самостојна). Проверете го нашиот склопен стаклен капак со интегрирани рачки.
- Потврда на јазот: означете го минималното растојание помеѓу рачката на капакот и вок ушите кога се целосно затворени; одржувајте не помалку од 8 mm слободен простор од сите страни.
- Правило за безбедност на стаклена дупка: Работ на отворот за монтирање на рачката мора да седи на минимално растојание од 2 пати поголема од дебелината на стаклото подалеку од стаклениот раб за да се спречи напукнување на стрес при калење. За стандарден калено стаклен капак од 4 mm, тоа значи дека работ на дупката мора да биде најмалку 8 mm од стаклениот периметар.
- Оценката за температура на материјалот на рачката мора да одговара на околината за готвење на вок со отворен пламен; Бакелит или фенолни копчиња оценети над 180°C се стандардни.
5. Чекор 4: Наведете го дизајнот за вентилација за пареа за готвење во Вок
Вок пржењето со мешање создава брзи скокови на притисокот и висок излез на пареа, така што параметрите за вентилација на пареа не може да се копираат директно од капаците на залихите на ниски температури. Неправилната големина на отворот предизвикува скокање на капакот, вриење на течноста или прекумерна загуба на топлина.
Дефинирајте ги овие спецификации за вентилација јасно на вашиот цртеж:
- Функција на јадрото за проветрување: Избалансирајте го внатрешниот притисок, спречувајте скокање на капакот и истурање при готвење на висока топлина.
- Правила за позиција на вентилација:
- Работ на секоја дупка за вентилација на пареа мора да биде најмалку 2× дебелина на стаклото подалеку од стаклениот раб и од отворот за монтирање на рачката.
- Дупките мора да се заоблени непречено без остри рабови; Неполираните рабови на дупки создаваат точки на стрес кои предизвикуваат спонтано кршење на стаклото по калењето.
- Избор на големина на вентилатор:
- Мала единечна дупка (5 mm–6 mm): За варење на тивок оган
- Двојни отвори од 4 mm–5 mm: за стандардно пржење со мешање (најчеста конфигурација на вок капакот). Погледнете го нашиот Стаклен капак од типот G со фабрички отвори за вентилација.
- Прилагодлив лизгачки отвор: за сценарија за готвење со двојно варење и готвење на висока топлина
- Избегнувајте големи дупки: Преголемиот отвор за вентилација доведува до континуирано бегство на топлина и неконзистентни температури за готвење.
6. Чекор 5: Материјални и структурни спецификации за капаци од калено стакло
Сите барања за материјалот мора да бидат запишани во спецификацијата за купување B2B за да се исполнат барањата за безбедност на храната и термички шок за употреба на вок со отворен пламен.
Стаклено тело
- Стандардна дебелина: калено сода-вар стакло од 4 mm или 5 mm, вообичаеното проѕирно стакло што се користи за компонентите на садовите за готвење (4 mm е главната опција за вок капаци). Видете го нашиот обичен стаклен капак за стандардни опции со сода-вар.
- Отпорност на термички удар: Минимум ΔT од 180°C; Премиум капаците од комерцијална класа мора да издржат 220°C–250°C нагли температурни промени без пукање
- Сите сечење и дупчење на дупки мора да се завршат пред калење; не е дозволена обработка по калење
Опции за запечатување на бандажите
- Рамна од не'рѓосувачки челик: Наведете ја класата SUS304 за отпорност на 'рѓа; острите рабови мора да бидат целосно избришани и полирани.
- Калено стаклен капак со силиконски раб: Силикон за храна од платина, кој одговара на FDA 21 CFR 177.2600 и LFGB сертификат; континуирана температурна отпорност до 230°C за да се совпадне со условите за топлина на вок на отворен оган.
Дополнителни структурни правила
Нема остри агли или неполирани рабови; сите стаклени периметри мора да бидат фино мелени и полирани за да се намали концентрацијата на стрес.
7. Чекор 6: Потврда за цртање и инспекција на примерок пред производство
Пред масовното производство, финализирајте го техничкиот цртеж и спроведете тестирање на физичката подготвеност на примероците од пред производството. Само напишаните цртежи не можат да го фатат несовпаѓањето на контурите на раб.
Задолжителни предмети за цртање
- Точен надворешен дијаметар на стаклениот капак со опсег на толеранција
- Профил на искривување на куполата што одговара на вок лак
- X/Y координати за позициите на отворот на рачката и отворот за пареа
- Големина на дупката за монтирање и безбедносно растојание од работ до дупка
- Ширина и длабочина на бандажот од силиконски или нерѓосувачки челик
- Димензии на гребенот за сите дупчени дупки
Список за тестирање на примерок пред производство
- Тест за вклопување: проверете ја затегнатоста на нишањето, празнината и заптивката низ целиот обем на обрачот
- Тест за пречки: Целосно затворете го капакот и потврдете дека нема контакт помеѓу рачката и вок ушите
- Тест за изведба на вентилација: Симулирајте готвење на висока топлина за да го проверите ослободувањето на притисокот и спречувањето на вриење
- Проверка на димензиите: Користете дебеломер за да потврдите дека сите измерени димензии остануваат во рамките на наведената толеранција
8. Чекор 7: Список за проверка на квалитетот и спецификациите на серијата за масовни извори
Додадете ги овие клаузули директно во техничката спецификација за купување на големо за да го контролирате квалитетот на серијата:
- Толеранција на димензии: Надворешен дијаметар на капакот ±0,5 mm; толеранција на положбата на дупката ±1 mm
- Квалитет на калено стакло: Поминете го тестот за термички шок (180°C температурна разлика); нема микро пукнатини, чипови или недостатоци на рабовите
- Квалитет на бандажот: Ивицата од не'рѓосувачки челик мора да биде цврсто набиена без лабавост; силиконските бандажи мора да бидат целосно врзани без лупење
- Проверка на отворот за пареа: Сите дупки непречено се заоблени, без остри рабови за сечење
- Безбедност на топлина: Силиконските компоненти мора да носат валидна FDA/LFGB сертификат за храна
- Инспекција на ниво на AQL 2,5 за сите готови пратки со капак
9. Често поставувани прашања за спецификацијата на стаклен капак Wok
Може ли да користам универзален стаклен капак за заоблен вок?
Универзалните стаклени капаци за садови за готвење работат само на садови за готвење со рамни права. Нивните крути рабови не можат да се усогласат со разгорените вок бандажи, што доведува до лошо запечатување. Само прилагодениот контурен капак со силиконски раб ќе даде цврсто вклопување на заоблените работи.
Која е разликата помеѓу силиконски раб и раб од нерѓосувачки челик за вок капаци?
Рамките од не'рѓосувачки челик се цврсти и се вклопуваат само во рамни, неизгорени вок усни. Калено стаклен капак со силиконски раб користи флексибилен мек материјал кој се прилагодува на закривените бандажи кои се разгоруваат нанадвор, што го прави стандарден избор за повеќето традиционални работи.
Колку далеку треба да се постави отворот за пареа од работ на капакот?
Работ на отворот за вентилација мора да биде најмалку два пати поголем од дебелината на стаклото подалеку од работ на капакот. За стандардно стакло од 4 mm, минималното безбедно растојание е 8 mm.
Каква толеранција треба да поставам за надворешниот дијаметар на капакот?
За прилагодени вок капаци изградени за да се спојат со еден специфичен вок модел, поставете ја толеранцијата на надворешниот дијаметар на ±0,5 mm. Ако креирате универзален капак што одговара на повеќе стилови на садови за готвење, може да биде прифатлива поширока толеранција ±5 mm, иако перформансите на запечатување ќе бидат помалку конзистентни.
10. Конечно резиме и следните чекори
Одредувањето на квалификуван стаклен капак за вок го следи строгиот чекор-по-чекор B2B инженерски работен тек, дизајниран да ги елиминира неуспесите во приспособувањето во производството на големо:
- Измерете го внатрешниот дијаметар на обрачот на вок со вкрстени проверки за да избегнете необични грешки
- Поклопете ја искривувањето на куполата на капакот и изберете го типот на бандажот: силиконски раб за заоблени изгорени вок усни
- Пресметајте ја поставеноста на рачката за да ги елиминирате пречките во ушите и да го одржите безбедносното растојание на стаклените дупки
- Дефинирајте ја количината, големината и положбата на отворот за пареа со правилата за растојание од рабовите против пукање
- Заклучете ја дебелината на стаклото, оценките за термички шокови и сертификатот за силиконски тип на храна
- Потврдете ги сите димензии на техничките цртежи и потврдете го вклопувањето со примероците од претпроизводството
- Напишете ги сите барања за тест за толеранција и квалитет во документите за масовни извори
Најголемиот ризик при набавката на вок капакот доаѓа од копирање на генерички стаклен капак за спецификациите на садовите за готвење без приспособување на заоблената геометрија на вок раб. Со документирање на секоја димензија и структурен детал погоре, можете да произведете целосно усогласен лист со технички спецификации подготвен да го испратите директно до вашиот производствен партнер. контактирајте го нашиот тим за развој на прилагодено вок стаклен капак и понуда на големо.








