
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Wok үчүн айнек капкагын кантип аныктоо керек: Көлөмү, формасы жана желдетүү
2026-11-02
1. Эмне үчүн Wok айнек капкактары бажы спецификациясын талап кылат
Идиш идиштери үчүн жалпы айнек капкак номиналдык өлчөмдөрү дал келген учурда да сейрек кездемеге туура келет. Тик жээктери бар кампалардан жана жалпак идиштерден айырмаланып, воктордо уникалдуу мөөр басуучу бетти түзгөн ийри, сыртка жалындуу жээктер бар. Бул структуралык айырма стандарттык капкактарды бош отурууга, капталынан жылдырууга, начар герметикалоого жана жогорку ысыкта кууруп, бышыруу учурунда үзгүлтүксүз буу агып кетишине жакын кылат.
B2B идиштерин өндүрүүчүлөр, импорттоочулар жана продуктыларды иштеп чыгуу боюнча командалар үчүн өндүрүштүн эң чоң жоготуусу чектин чыныгы геометриясын өлчөөнүн ордуна басылган номиналдык өлчөмдөргө гана таянуу болуп саналат. Көптөгөн жапырт буйрутмалар дал келбеген капкактар менен аяктайт, анткени инженердик топ ийилген вок алкактары үчүн жалпак идиш капкактарын колдонушкан.
Эсепке алуу үчүн эки негизги Wok RIM стили бар:
- Катуу жалбыртталган ийри жээктери менен тегерек түбүндөгү салттуу кытай воктары
- Төмөнкү жалпак батыш стилиндеги воктар орточо сырткы жээк түрмөктүү
Экөө тең түз жактуу идиштерден бир топ четтейт, андыктан айнек капкактын бардык спецификациялары универсалдуу идиш стандарттарына эмес, өлчөнгөн воктун айланасына салынышы керек.
2. 1-кадам: Так Wok Rim өлчөмдөрүн ырастаңыз (Критикалык туура келет)
Вок үчүн айнек капкактын туура келиши толугу менен жээктин так өлчөөсүнө жараша болот. Номиналдуу басылган өлчөмдөргө массалык өндүрүш үчүн ишенүүгө болбойт; бардык өлчөмдөрү физикалык кайчылаш текшерүүдөн келип чыгышы керек.
B2B техникалык чиймелери үчүн бул өлчөө протоколун аткарыңыз:
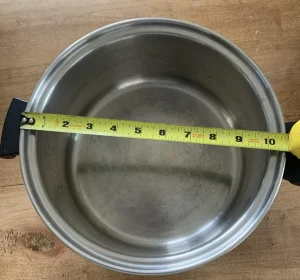
- өлчөө ички диаметри (ID) сырткы четине же воктун түбүнө эмес, үстүнкү мөөр четине өтүңүз. Капкактын өлчөмүн ички ачуу гана аныктайт.
- Бири-бирине перпендикуляр болгон эки диаметрдин көрсөткүчүн (кайчылаш өлчөө) тегеректен тышкары бурмалоону текшерүү үчүн алыңыз. Эгерде эки көрсөткүч 1 ммден ашык айырмаланса, воктун оозу сүйрү болуп саналат жана капкак чоңураак өлчөмгө дал келиши керек.
- Алкактын бийиктигин, сырткы жалындын туурасын жана капкак турган жердин так контакттуу жерин жазыңыз.
- Капкактын сырткы диаметринин толеранттуулугун коюңуз: өнөр жай көрсөтмөлөрү катуу бажы туура жол-жоболоштуруу үчүн +0 ммден +0,5 ммге чейин. Бир нече идиштерге туура келген аз тактыктагы универсалдуу капкактар үчүн ±5 мм кененирээк толеранттуулук колдонулушу мүмкүн, бирок бул атайын вок шайкештештирүү үчүн сунушталбайт.
2.1 Вок айнек капкагын өлчөөдө кеңири таралган ченөө каталары
Сатып алуучулар жана өнүм инженерлери бир нече жолу бул өлчөмдөрдө ката кетиришет, бул массалык шайкешсиздикке алып келет:
- ички мөөр диаметринин ордуна тышкы RIM диаметрин өлчөө
- Жогорку ачылыштын ордуна вок түбүнүн диаметрин алуу
- Кайчылаш текшерүү тегеректиги жок бир гана багытты өлчөө
- Катуу дат баспас болоттон жасалган жээктердин тегиз отуруп калышына физикалык жактан бөгөт койгон сырткы жалындуу жээкке көңүл бурбоо
- Көмөч казандын же казандын капкагын өлчөөлөрдү вок ийрилигин жөнгө салбастан түздөн-түз колдонуу
3. 2-кадам: Капкактын контурун жана алкактын структурасын вокко дал келтириңиз
Вок үчүн туура айнек капкак куполдун ийрилигине да, мөөр алкагынын түрүнө да воктун жалындаган четине дал келиши керек. Кастрюльдер үчүн жасалган жалпак капкак эң бийик четине гана тийип, ийри сызыктын тегерегинде чоң боштуктарды калтырат.
Чыңалган айнек капкактар үчүн эки мөөр жээк варианттары бар, алар вок тиркемелери үчүн ачык-айкын колдонуу учурлары бар:
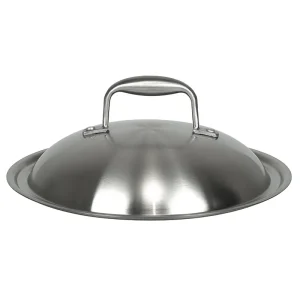
- Дат баспас болоттон жасалган алкак: Катуу металл четтери жалпак, түз вертикалдуу идиш эриндер үчүн иштелип чыккан. Ал ийри, сыртка жалындуу вок алкактарын ээрчип ийилбейт, андыктан ал эң аз чети бар воктор үчүн гана иштейт. Биздин жөнүндө көбүрөөк билүү дат баспас болоттон жасалган капкак сериясы.
- Силикон алкагы менен чыңдалган айнек капкак: Ийкемдүү тамак-ашка тиешелүү силикон бир калыпта эмес, ийилген вок эриндерине эң сонун шайкеш келген, ылайыктуу мөөрдү түзөт. Бул дээрлик бардык салттуу ийри волктар үчүн артыкчылыктуу тандоо, боштуктарды жана капкактын солкулдалышын жок кылат. Биздин изилдөө силикон айнек капкагы диапазон.
Сиздин техникалык чиймеңизде аныктоо үчүн капкактын эки отургуч структурасы:
- Жалпак эс алуу: Капкак түздөн-түз үстүнкү кырдын бетине отурат
- Чачка орнотулган бекитүү: Капкак катуураак кармоо үчүн алкактын ичине бир аз түшүп, алкактын тереңдигин кошумча өлчөмдө текшерүүнү талап кылат.
4. 3-кадам
Туткасы бар чыңдалган айнек капкакты көрсөтүүдө тутка менен воктун каптал кулактарынын ортосундагы физикалык кийлигишүүнү болтурбоо башкы артыкчылык болуп саналат. Көптөгөн өндүрүш үлгүлөрү өлчөмдү текшерүүдөн өтөт, бирок толук жабыла албайт, анткени баскыч вок туткаларына тийет.
Кулпулоо үчүн негизги техникалык параметрлер:
- Тутка түрүн тандоо: Компакттуу вокс үчүн кыска тик баскыч; чоңураак коммерциялык воктар үчүн узун горизонталдуу тутка. Зарыл болсо, стенд-ап (өзүн-өзү туруучу) түзүмүн кошуңуз. Биздин текшерүү чогулган айнек капкак бириктирилген туткалары менен.
- Боштуктарды текшерүү: Капкактын туткасы менен вок кулактарынын ортосундагы минималдуу боштукту белгилеңиз; бардык тараптан 8 мм кем эмес бош орун сактагыла.
- Айнек тешигинин коопсуздук эрежеси: тутканы орнотуу тешигинин чети минималдуу аралыкта отурушу керек айнек калыңдыгынан 2 эсе чымыркануу учурунда стресс жаракаларды алдын алуу үчүн айнек четинен алыс. Стандарттык 4 мм чыңдалган айнек капкак үчүн бул тешиктин чети айнек периметринен кеминде 8 мм болушу керек дегенди билдирет.
- Колдун материалынын температурасы воктун ачык жалында бышыруу чөйрөсүнө дал келиши керек; 180 ° C жогору бааланган бакелит же фенолдук баскычтар стандарттуу болуп саналат.
5. 4-кадам: Вок бышыруу үчүн буу желдеткичинин дизайнын көрсөтүңүз
Вок аралаштырып кууруу басымдын тез көтөрүлүшүн жана жогорку буу чыгарууну жаратат, ошондуктан буу вентиляторунун параметрлерин түздөн-түз төмөнкү температурадагы кампалардын капкактарынан көчүрүүгө болбойт. Желдетүүчү тешиктердин туура эмес өлчөмү капкактын секирип кетишине, суюктуктун кайнап кетишине же ашыкча жылуулук жоготууга алып келет.
Бул желдетүү спецификацияларын чиймеңизде так аныктаңыз:
- Желдетүүчү негизги функция: Ички басымды тең салмактап, жогорку ысыкта бышыруу учурунда капкактын секирип кетүүсүнө жана төгүлүп кетишине жол бербөө.
- Желдетүү позициясынын эрежелери:
- Ар бир буу чыгаруучу тешиктин чети айнек четинен жана тутканы орнотуу тешигинен 2× айнек калыңдыгынан кем эмес болушу керек.
- Тешиктер курч четтери менен жылмакай кесилиши керек; жылтыратылбаган тешик четтери чыңдоодон кийин өзүнөн-өзү айнектин сынышын пайда кылган стресс чекиттерин жаратат.
- Желдетүү көлөмүн тандоо:
- Кичинекей бир тешик (5 мм–6 мм): аз кайнап бышыруу үчүн
- Кош 4 мм–5 мм тешиктер: Стандарттык аралаштыруу үчүн (эң таралган вок капкак конфигурациясы). Биздин көрүү G тибиндеги айнек капкак заводдун желдеткич тешиктери менен.
- Жөнгө салынуучу жылдыргыч вентилятор: Кош кайнатуу жана жогорку ысыкта бышыруу сценарийлери үчүн
- Өтө чоң тешиктерден алыс болуңуз: Өтө чоң желдеткич үзгүлтүксүз жылуулуктун чыгышына жана бышыруу температурасынын ыраатсыз болушуна алып келет.
6. 5-кадам: Tempered Glass капкактары үчүн материалдык & структуралык мүнөздөмөлөрү
Бардык материалдык талаптар тамак-аш коопсуздугу жана вок ачык жалын колдонуу үчүн жылуулук шок талаптарына жооп берүү үчүн B2B сатып алуу спецификациясына жазылууга тийиш.
Айнек дене
- Стандарттык калыңдыгы: 4 мм же 5 мм чыңдалган сода-акиташ айнек, идиштердин компоненттери үчүн колдонулган жалпы тунук айнек (4 мм вок капкактары үчүн негизги вариант). Биздин карагыла кадимки айнек капкак стандарттуу сода-акиташ параметрлери үчүн.
- Термикалык соккуга каршылык: Минималдуу ΔT 180°C; премиум коммерциялык класстын капкактары 220°C–250°C температуранын кескин өзгөрүшүнө туруштук бериши керек.
- Бардык кесүү жана тешик бургулоо чыңдоодон мурун бүтүшү керек; чыңдоодон кийинки иштетүүгө жол берилбейт
Чектөө параметрлери
- Дат баспас болоттон жасалган RIM: Датка туруктуулугу үчүн SUS304 классын көрсөтүңүз; курч жээктери толугу менен тазаланууга жана жылмаланган болушу керек.
- Силикон жээги менен чыңдалган айнек капкак: FDA 21 CFR 177.2600 жана LFGB сертификациясына ылайыктуу платина менен айыктырылган тамак-ашка тиешелүү силикон; ачык жалындуу жылуулук шарттарына дал келүү үчүн 230°C чейин үзгүлтүксүз температурага туруктуулук.
Кошумча структуралык эрежелер
Курч бурчтары же жылмаланбаган четтери жок; баардык айнек периметрлери стресс концентрациясын азайтуу үчүн майдаланган жана жылмаланган болушу керек.
7. 6-кадам: чийүү ырастоо & Алдын ала өндүрүш үлгүсүн текшерүү
Массалык өндүрүштүн алдында техникалык чиймени жыйынтыктап, өндүрүшкө чейинки үлгүлөрдү физикалык жактан сынап көрүңүз. Жазылган чиймелер гана жээк контурунун дал келбегендигин кармай албайт.
Милдеттүү сүрөт буюмдары
- Толеранттуулук диапазону менен айнек капкактын так тышкы диаметри
- Куполдун ийрилик профили вок жээгине дал келет
- X/Y координаттары тутка тешиги жана буу желдетүүчү позициялар
- Монтаждоо тешик өлчөмү жана четинен тешикке коопсуздук аралык
- Силикон RIM же дат баспас болоттон жасалган RIM туурасы жана тереңдиги
- Бардык бургуланган тешиктер үчүн фаска өлчөмдөрү
Өндүрүшкө чейинки үлгүдөгү текшерүү тизмеси
- Туура сынаг: солкулдатуу, боштук жана толук жээктин айланасы боюнча мөөрдүн бекемдигин текшериңиз
- Интерференция тести: Капкакты толугу менен жаап, туткасы менен вок кулактарынын ортосунда эч кандай байланыш жок экенин ырастаңыз
- Желдетүүнүн иштешин текшерүү: басымдын чыгып кетишин жана кайнап кетүүнүн алдын алуу үчүн жогорку ысыкта бышырууга окшоштуруңуз
- Өлчөмдү текшерүү: Бардык өлчөнгөн өлчөмдөр белгиленген толеранттуулуктун чегинде калуусун текшерүү үчүн калибрлерди колдонуңуз
8. 7-кадам: Пакеттин сапаты жана жапырт булактар үчүн спецификациянын текшерүү тизмеси
Партиянын сапатын көзөмөлдөө үчүн бул пункттарды түздөн-түз жапырт сатып алуунун техникалык спецификациясына кошуңуз:
- Өлчөмдүү сабырдуулук: Капкактын сырткы диаметри ±0,5 мм; тешиктин абалына сабырдуулук ±1 мм
- Чыңдалган айнек сапаты: Термикалык шок тестинен өтүү (180°C температура айырмасы); эч кандай микро жаракалар, чиптер же четиндеги кемчиликтер
- Rim сапаты: Дат баспас болоттон жасалган четтери боштуксуз, бекем кысылышы керек; силикон жээктерин эч кандай кабыгы менен толук бириктирилиши керек
- Буу вентиляторунун текшерүүсү: Бардык тешиктер тегиз кесилген, курч кесүүчү четтери жок
- Жылуулук коопсуздугу: Силикон компоненттери жарактуу FDA/LFGB азык-түлүк классынын сертификатын алып жүрүшү керек
- Бардык даяр капкакты ташуулар үчүн AQL 2.5 деңгээлинде текшерүү
9. Вок айнек капкагынын спецификациясы жөнүндө көп берилүүчү суроолор
Ийилген вок үчүн универсалдуу айнек капкакты колдонсом болобу?
Идиш идиштери үчүн универсалдуу айнек капкактар жалпак түз идиштерде гана иштейт. Алардын катуу четтери жалындуу вок жээктерине туура келбейт, бул начар пломбалоого алып келет. Силикон алкагы бар атайын контурланган капкак гана ийилген вокторго бекем туура келет.
Вок капкактары үчүн силикон жээк менен дат баспас болоттон жасалган жээктин ортосунда кандай айырма бар?
Дат баспас болоттон жасалган жээктер катуу жана жалпак, жалтырабаган вок эриндерге гана туура келет. Силикон жээги бар чыңдалган айнек капкак ийилчээк жумшак материалды колдонот, ал ийри сыртка күйүүчү жээктерге ыңгайлашып, аны көпчүлүк салттуу воктор үчүн стандарттуу тандоого айлантат.
Буу желдеткичти капкактын четинен канча аралыкта жайгаштыруу керек?
Желдетүүчү тешиктин чети капкактын четинен айнек калыңдыгынан кеминде эки эсе алыс болушу керек. Стандарттык 4 мм айнек үчүн минималдуу коопсуз аралык 8 мм.
Капкактын сырткы диаметри үчүн кандай толеранттуулукту орнотуу керек?
Белгилүү бир вок модели менен жупташтыруу үчүн курулган ыңгайлаштырылган вок капкактары үчүн тышкы диаметрдин толеранттуулугун ±0,5 ммге орнотуңуз. Эгерде сиз бир нече идиш стилине туура келген универсалдуу капкакты жасап жатсаңыз, анда ±5 мм кененирээк толеранттуулукка жол берилиши мүмкүн, бирок мөөр басуу сапаты азыраак ырааттуу болот.
10. Жыйынтыктоо жана кийинки кадамдар
Вок үчүн квалификациялуу айнек капкакты көрсөтүү жапырт өндүрүштө туура келбеген кемчиликтерди жоюу үчүн иштелип чыккан катуу этап-этабы менен B2B инженердик иш процессинен кийин жүргүзүлөт:
- Тегеректен тышкаркы каталарды болтурбоо үчүн воктун ички четинин диаметрин кайчылаш текшерүүлөр менен өлчөңүз
- Капкактын куполунун ийрилигине дал келиңиз жана алкактын түрүн тандаңыз: ийри жалбыртталган вок эриндер үчүн силикон жээк
- Кулак тоскоолдугун жок кылуу жана айнек тешиктеринин коопсуздук аралыгын сактоо үчүн туткасынын жайгашуусун эсептеңиз
- Буу желдеткичинин санын, өлчөмүн жана абалын крекинкке каршы чек ара аралык эрежелери менен аныктаңыз
- Айнек калыңдыгын, термикалык шок рейтингин жана тамак-аш силикон сертификатын бекитиңиз
- Техникалык чиймелер боюнча бардык өлчөмдөрдү ырастаңыз жана өндүрүшкө чейинки үлгүлөр менен тууралыгын ырастаңыз
- Бардык толеранттуулук жана сапат сыноо талаптарын жапырт сатып алуу документтерине жазыңыз
Вок капкагын сатып алуудагы эң чоң коркунуч, ийилген вок алкагынын геометриясын тууралоосуз идиштердин мүнөздөмөлөрү үчүн жалпы айнек капкакты көчүрүүдөн келип чыгат. Жогорудагы ар бир өлчөмдү жана структуралык деталдарды документтештирүү менен, сиз түздөн-түз өндүрүш өнөктөшүңүзгө жөнөтүүгө даяр, толугу менен шайкеш келген техникалык мүнөздөмө барагын түзө аласыз. биздин команда менен байланыш атайын вок айнек капкагын иштеп чыгуу жана жапырт цитата үчүн.








