
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Hur man anger ett glaslock för en wok: storlek, form och ventilation
2026-11-02
1. Varför Wok-glaslock kräver anpassade specifikationer
Ett generiskt glaslock för köksredskap passar sällan en wok ordentligt, även när nominella storlekar matchar. Till skillnad från grytor och platta kastruller med raka vertikala kanter, har wokar böjda, utåtgående kanter som skapar en unik tätningsyta. Denna strukturella skillnad gör att standardlock är benägna att lösa sig, glida från sida till sida, dålig tätning och kontinuerligt ångläckage under högvärme omrörning och bräsering.
För B2B-kokkärltillverkare, importörer och produktutvecklingsteam kommer den största produktionsförlusten från att endast förlita sig på tryckta nominella storlekar istället för att mäta faktisk fälggeometri. Många bulkbeställningar slutar med icke-matchande lock helt enkelt för att ingenjörsteamet använde specifikationer för platt köksredskapslock för böjda wokfälgar.
Det finns två huvudsakliga wokfälgstilar att ta hänsyn till:
- Traditionella kinesiska wokar med rund botten med kraftigt utsvängda böjda kanter
- Plattbottnade wokar i westernstil med måttlig utåtgående rullning
Båda avviker avsevärt från kokkärl med raka sidor, så alla glaslockspecifikationer måste byggas runt den uppmätta wokkanten snarare än universella standarder för köksredskap.
2. Steg 1: Bekräfta exakta wokfälgdimensioner (kritiskt för passform)
Passformen på ett glaslock för wok beror helt på exakt fälgmått. Nominella tryckta storlekar kan inte litas på för massproduktion; alla dimensioner måste komma från fysisk korskontroll.
Följ detta mätprotokoll för B2B tekniska ritningar:
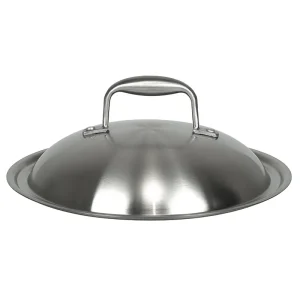
- Mät innerdiameter (ID) tvärs över den övre tätningskanten, inte den yttre kanten eller basen av woken. Endast den inre öppningen avgör lockets storlek.
- Ta två diameteravläsningar vinkelräta mot varandra (korsmätning) för att kontrollera om det inte finns någon rund distorsion. Om de två avläsningarna skiljer sig mer än 1 mm är wokmynningen oval och locket måste göras för att matcha den större dimensionen.
- Anteckna fälghöjden, utåtriktad utvidgningsbredd och den exakta kontaktytan där locket vilar.
- Ställ in toleransen för lockets ytterdiameter: branschvägledning för tight anpassad passform är +0 mm till +0,5 mm. För universallock med låg precision som passar flera köksredskap kan en bredare tolerans på ±5 mm användas, även om detta inte rekommenderas för dedikerad wokmatchning.
2.1 Vanliga mätfel vid dimensionering av ett wokglaslock
Köpare och produktingenjörer gör upprepade gånger dessa storleksfel som leder till massavvikelse:
- Mätning av den yttre fälgdiametern istället för den inre tätningsdiametern
- Tar diametern på wokbotten istället för den övre öppningen
- Mäter endast en riktning utan att korskontrollera rundheten
- Ignorera den utåtgående fälgen, som fysiskt blockerar styva rostfria fälgar från att sitta platt
- Använd pann- eller grytlocksmått direkt utan att justera för wokkurvaturen
3. Steg 2: Matcha lockets kontur och fälgstruktur till woken
Ett korrekt glaslock för wok måste matcha både kupolens krökning och tätningskanten till wokens utsvängda kant. Ett platt lock designat för kastruller kommer bara att vidröra den högsta kanten och lämna stora luckor runt kurvan.
Två tätningsfälgar finns tillgängliga för lock av härdat glas, med tydliga användningsfall för wokapplikationer:
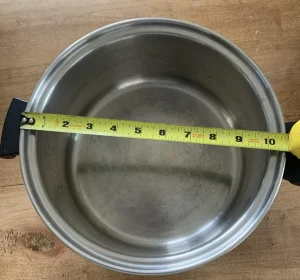
- Rostfri fälg: Styv metallkant utformad för platta, raka vertikala krukläppar. Den kan inte böjas för att följa böjda, utåtgående wokfälgar, så den fungerar bara för wokar med minimal fälgutvidgning. Lär dig mer om vår lock i rostfritt stål serie.
- Lock av härdat glas med silikonkant: Flexibelt silikon av livsmedelskvalitet skapar en följsam tätning som passar perfekt till ojämna, böjda wokläppar. Detta är det föredragna valet för nästan alla traditionella böjda wokar, vilket eliminerar luckor och lock-wobbling. Utforska vår silikonglaslock räckvidd.
Två locksitsstrukturer att definiera på din tekniska ritning:
- Platt vilande passform: Locket sitter direkt på den övre fälgytan
- Försänkt snäpppassning: Locket faller något in i fälgen för tätare inneslutning, vilket kräver extra dimensionskontroller för fälgdjup.
4. Steg 3: Definiera handtag/rattkonfiguration och frigång
När du anger ett härdat glaslock med handtag är högsta prioritet att undvika fysisk interferens mellan handtaget och wokens sidoöron. Många produktionsprover klarar dimensionskontroller men kan inte stängas helt eftersom vredet träffar wokhandtagen.
Viktiga tekniska parametrar att låsa in:
- Val av handtagstyp: Kort vertikal vred för kompakta wokar; långt horisontellt handtag för större kommersiella wokar. Inkludera stående (självstående) struktur vid behov. Kolla vår monterat glaslock med integrerade handtag.
- Gapverifiering: Markera det minsta spelet mellan lockets handtag och woköronen när det är helt stängt; upprätthålla minst 8 mm fritt utrymme på alla sidor.
- Säkerhetsregel för glashål: Kanten på handtagets monteringshål måste sitta på ett minsta avstånd från 2 gånger glastjockleken bort från glaskanten för att förhindra spänningssprickor under härdning. För ett vanligt 4 mm härdat glaslock innebär detta att hålkanten måste vara minst 8 mm från glasets omkrets.
- Temperaturklassificeringen för handtagets material måste matcha wokens tillagningsmiljö med öppen låga; Bakelit- eller fenolknoppar klassade över 180°C är standard.
5. Steg 4: Specificera Steam Vent Design för Wok-matlagning
Wokröra skapar snabba tryckspikar och hög ångeffekt, så parametrar för ångventilation kan inte kopieras direkt från lågtemperaturlock. Felaktig storlek på ventilationen orsakar att locket studsar, vätskeöverkok eller överdriven värmeförlust.
Definiera dessa ventilationsspecifikationer tydligt på din ritning:
- Ventilationskärnfunktion: Balansera inre tryck, förhindra att locket hoppar och spill under högvärme tillagning.
- Ventilationspositionsregler:
- Kanten på varje ångventileringshål måste vara minst 2× glastjocklek bort från glaskanten och från handtagets monteringshål.
- Hålen måste vara avfasade utan vassa kanter; opolerade hålkanter skapar stresspunkter som orsakar spontant glasbrott efter härdning.
- Val av ventilationsstorlek:
- Litet enkelhål (5 mm–6 mm): För lågsjudande bräsering
- Dubbla 4 mm–5 mm hål: För standard stekning (den vanligaste woklockskonfigurationen). Se vår Glaslock av typ G med fabriksventilationshål.
- Justerbar skjutöppning: För dubbla sjud- och tillagningsscenarier med hög värme
- Undvik för stora hål: För stor ventil leder till kontinuerlig värmeavgång och inkonsekventa tillagningstemperaturer.
6. Steg 5: Material- och strukturspecifikationer för lock av härdat glas
Alla materialkrav måste skrivas in i B2B-inköpsspecifikationen för att uppfylla kraven på livsmedelssäkerhet och termisk chock för wok-användning med öppen låga.
Glaskropp
- Standardtjocklek: 4 mm eller 5 mm härdat soda-limeglas, det vanliga klara glaset som används för kokkärlkomponenter (4 mm är det vanliga alternativet för woklock). Se vår vanligt glaslock för standard soda-lime-alternativ.
- Termisk chockbeständighet: Minsta ΔT på 180°C; premiumlock av kommersiell kvalitet måste tåla 220°C–250°C plötsliga temperaturförändringar utan att spricka
- All skärning och hålborrning måste slutföras innan anlöpning; ingen efteranlöpningsbearbetning är tillåten
Tätningsfälgalternativ
- Rostfritt stålfälg: Ange SUS304-kvalitet för rostbeständighet; vassa kanter måste vara helt avgradade och polerade.
- Lock av härdat glas med silikonkant: Platinahärdat silikon av livsmedelskvalitet som uppfyller FDA 21 CFR 177.2600 och LFGB-certifiering; kontinuerlig temperaturbeständighet upp till 230°C för att matcha wokens värmeförhållanden med öppen låga.
Ytterligare strukturella regler
Inga skarpa hörn eller opolerade kanter; alla glasomkretsar måste vara finslipade och polerade för att minska spänningskoncentrationen.
7. Steg 6: Ritningsbekräftelse & Pre-Production Prov Inspection
Före massproduktion, färdigställ den tekniska ritningen och utför fysisk passningstestning av förproduktionsprover. Enbart skrivna ritningar kan inte fånga fälgkonturfel.
Obligatoriska ritningsartiklar
- Exakt ytterdiameter på glaslocket med toleransintervall
- Kupolkurvaturprofil som matchar wokkantens båge
- X/Y-koordinater för handtagshål och positioner för ångventilation
- Monteringshålsstorlek och kant-till-hål säkerhetsavstånd
- Silikonfälg eller rostfritt stålfälg bredd och djup
- Fasmått för alla borrade hål
Pre-produktion prov test checklista
- Tillpassningstest: Kontrollera vinkling, mellanrum och täthet över hela fälgomkretsen
- Interferenstest: Stäng locket helt och bekräfta att det inte kommer i kontakt mellan handtaget och woköronen
- Ventilationstest: Simulera tillagning vid hög värme för att kontrollera tryckavlastning och förhindra överkokning
- Dimensionskontroll: Använd bromsok för att verifiera att alla uppmätta dimensioner håller sig inom angivna toleranser
8. Steg 7: Checklista för batchkvalitet och specifikation för bulkförsörjning
Lägg till dessa klausuler direkt i din tekniska specifikation för bulkköp för att kontrollera batchkvalitet:
- Dimensionstolerans: Lockets ytterdiameter ±0,5 mm; hålpositionstolerans ±1 mm
- Härdat glaskvalitet: Godkänt termisk chocktest (180°C temperaturskillnad); inga mikrosprickor, nagg eller kantfel
- Fälgkvalitet: Kanter i rostfritt stål måste krympas hårt utan att det blir löst; silikonfälgar måste vara helt limmade utan att flagna
- Inspektion av ångventil: Alla hål är jämnt avfasade, inga vassa skäreggar
- Värmesäkerhet: Silikonkomponenter måste ha giltig FDA/LFGB-certifiering av livsmedelskvalitet
- AQL 2.5 nivåinspektion för alla färdiga lockförsändelser
9. Vanliga frågor om Wok Glas Lock Specifikation
Kan jag använda ett universalglaslock för en böjd wok?
Universalglaslock för kokkärl fungerar endast på platt kokkärl med rak kant. Deras styva kanter kan inte anpassa sig till utsvängda wokfälgar, vilket leder till dålig tätning. Endast ett skräddarsytt lock med en silikonkant ger en tät passform på böjda wokar.
Vad är skillnaden mellan en silikonfälg och en rostfri fälg för woklock?
Fälgar i rostfritt stål är styva och passar endast platta, icke-utvidgade wok-läppar. Ett härdat glaslock med silikonkant använder ett flexibelt mjukt material som anpassar sig till böjda utåtgående fälgar, vilket gör det till standardvalet för de flesta traditionella wokar.
Hur långt ska ångventilen placeras från lockets kant?
Kanten på ventilationshålet måste vara minst två gånger glastjockleken bort från lockets kant. För standard 4 mm glas är det minsta säkerhetsavståndet 8 mm.
Vilken tolerans ska jag ställa in för lockets ytterdiameter?
För specialanpassade woklock byggda för att paras ihop med en specifik wokmodell, ställ in ytterdiametertoleransen på ±0,5 mm. Om du skapar ett universallock som passar flera köksredskap, kan en bredare ±5 mm tolerans vara acceptabel, även om tätningsprestanda blir mindre konsekvent.
10. Slutlig sammanfattning & nästa steg
Att specificera ett kvalificerat glaslock för wok följer ett strikt steg-för-steg B2B-arbetsflöde utformat för att eliminera passningsfel i bulkproduktion:
- Mät wokens inre fälgdiameter med korskontroller för att undvika oregelbundna fel
- Matcha lockets kupolkrökning och välj fälgtyp: silikonfälg för böjda utsvängda wokläppar
- Beräkna handtagets placering för att eliminera störningar i öronen och bibehålla säkerhetsavståndet mellan glashålen
- Definiera ångventilens kvantitet, storlek och position med avståndsregler för kant som inte spricker
- Lås ner glastjocklek, termisk chockklassificering och livsmedelsgodkänd silikoncertifiering
- Bekräfta alla dimensioner på tekniska ritningar och validera passformen med förproduktionsprover
- Skriv in alla krav på tolerans och kvalitetstest i bulkförsörjningsdokument
Den största risken vid anskaffning av woklock kommer från att kopiera generiskt glaslock för köksredskapsspecifikationer utan att justera för böjd wokkantgeometri. Genom att dokumentera alla dimensioner och strukturella detaljer ovan kan du producera ett helt kompatibelt tekniskt specifikationsblad redo att skickas direkt till din tillverkningspartner. kontakta vårt team för utveckling av skräddarsydd wokglaslock och bulkoffert.








