
- English
- Chinese
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur


Wok માટે ગ્લાસ ઢાંકણ કેવી રીતે સ્પષ્ટ કરવું: કદ, આકાર અને વેન્ટિંગ
2026-11-02
1. શા માટે Wok ગ્લાસ ઢાંકણાને કસ્ટમ સ્પષ્ટીકરણની જરૂર છે
કુકવેર માટે સામાન્ય કાચનું ઢાંકણું ભાગ્યે જ એક wok યોગ્ય રીતે ફિટ થશે, ભલે નજીવી માપો મેળ ખાતી હોય. સ્ટૉકપોટ્સ અને સીધા ઊભી રિમ્સવાળા ફ્લેટ પેનથી વિપરીત, વોક્સમાં વળાંકવાળા, બાહ્ય-ફ્લેરિંગ રિમ્સ છે જે અનન્ય સીલિંગ સપાટી બનાવે છે. આ માળખાકીય તફાવત પ્રમાણભૂત ઢાંકણોને ઢીલી બેઠક, બાજુ-થી-બાજુ સ્લાઇડિંગ, નબળી સીલિંગ, અને ઉચ્ચ-ગરમીમાં જગાડવો-ફ્રાયિંગ અને બ્રેઇંગ દરમિયાન સતત વરાળ લિકેજની સંભાવના બનાવે છે.
B2B કુકવેર ઉત્પાદકો, આયાતકારો અને ઉત્પાદન વિકાસ ટીમો માટે, સૌથી મોટી ઉત્પાદન ખોટ વાસ્તવિક કિનાર ભૂમિતિને માપવાને બદલે માત્ર પ્રિન્ટેડ નામાંકિત કદ પર આધાર રાખવાથી આવે છે. ઘણા જથ્થાબંધ ઓર્ડરનો અંત મેચ ન થતા ઢાંકણા સાથે થાય છે કારણ કે એન્જિનિયરિંગ ટીમે વક્ર વોક રિમ્સ માટે ફ્લેટ કુકવેર લિડ સ્પેક્સનો ઉપયોગ કર્યો હતો.
ધ્યાનમાં લેવા માટે બે મુખ્ય વોક રિમ શૈલીઓ છે:
- ગોળાકાર તળિયે પરંપરાગત ચાઇનીઝ વોક્સ ભારે ભડકતી વળાંકવાળા રિમ્સ સાથે
- મધ્યમ આઉટવર્ડ રિમ રોલ સાથે ફ્લેટ-બોટમ વેસ્ટર્ન-સ્ટાઇલ વોક્સ
બંને સીધા-બાજુવાળા કૂકવેરથી નોંધપાત્ર રીતે વિચલિત થાય છે, તેથી તમામ કાચના ઢાંકણની વિશિષ્ટતાઓ સાર્વત્રિક કૂકવેર ધોરણોને બદલે માપેલા વોક રિમની આસપાસ બાંધવામાં આવશ્યક છે.
2. પગલું 1: વોક રિમના ચોક્કસ પરિમાણોની પુષ્ટિ કરો (ફિટ માટે મહત્વપૂર્ણ)
wok માટે કાચના ઢાંકણાની ફિટ ચોક્કસ કિનાર માપન પર સંપૂર્ણપણે આધાર રાખે છે. સામૂહિક ઉત્પાદન માટે નજીવા મુદ્રિત કદ પર વિશ્વાસ કરી શકાતો નથી; તમામ પરિમાણો ભૌતિક ક્રોસ-ચેકિંગમાંથી આવવા જોઈએ.
B2B તકનીકી રેખાંકનો માટે આ માપન પ્રોટોકોલને અનુસરો:
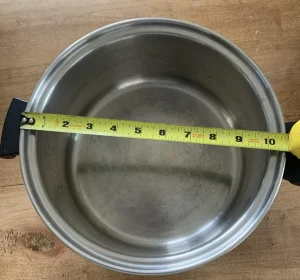
- માપો આંતરિક વ્યાસ (ID) ટોચની સીલિંગ ધાર પર, બાહ્ય કિનાર અથવા wok ના પાયા પર નહીં. માત્ર આંતરિક ઓપનિંગ ઢાંકણનું કદ નક્કી કરે છે.
- આઉટ-ઓફ-ગોળ વિકૃતિ તપાસવા માટે એકબીજાને લંબરૂપ બે વ્યાસ રીડિંગ્સ લો (ક્રોસ માપન). જો બે રીડિંગ્સ 1 mm કરતાં વધુ અલગ હોય, તો wok મુખ અંડાકાર હોય છે, અને ઢાંકણ મોટા પરિમાણ સાથે મેળ ખાતું હોવું જોઈએ.
- કિનારની ઊંચાઈ, બાહ્ય જ્વાળાની પહોળાઈ અને જ્યાં ઢાંકણ રહે છે તે ચોક્કસ સંપર્ક સપાટીને રેકોર્ડ કરો.
- ઢાંકણની બાહ્ય વ્યાસ સહનશીલતા સેટ કરો: ચુસ્ત કસ્ટમ ફિટ ક્લિયરન્સ માટે ઉદ્યોગ માર્ગદર્શન +0 mm થી +0.5 mm છે. ઓછી-ચોકસાઇવાળા સાર્વત્રિક ઢાંકણો માટે કે જે બહુવિધ કુકવેર વસ્તુઓને ફિટ કરે છે, ±5 મીમીની વિશાળ સહિષ્ણુતાનો ઉપયોગ કરી શકાય છે, જો કે સમર્પિત wok મેચિંગ માટે આ ભલામણ કરવામાં આવતી નથી.
2.1 વોક ગ્લાસ ઢાંકણનું કદ આપતી વખતે સામાન્ય માપની ભૂલો
ખરીદદારો અને ઉત્પાદન ઇજનેરો વારંવાર આ કદ બદલવાની ભૂલો કરે છે જે સામૂહિક બિન-અનુરૂપતા તરફ દોરી જાય છે:
- આંતરિક સીલિંગ વ્યાસને બદલે બાહ્ય કિનારના વ્યાસને માપવા
- ટોપ ઓપનિંગને બદલે વોક બોટમનો વ્યાસ લેવો
- ક્રોસ-ચેકિંગ રાઉન્ડનેસ વિના માત્ર એક જ દિશા માપવી
- બાહ્ય-ભડકતી કિનારને અવગણીને, જે ભૌતિક રીતે સખત સ્ટેનલેસ સ્ટીલ રિમ્સને સપાટ બેસવાથી અવરોધે છે
- wok વળાંક માટે એડજસ્ટ કર્યા વિના સીધા જ પાન અથવા પોટ ઢાંકણ માપનો ઉપયોગ કરો
3. પગલું 2: ઢાંકણના કોન્ટૂર અને રિમ સ્ટ્રક્ચરને વોક સાથે મેચ કરો
વોક માટે કાચનું સાચું ઢાંકણું ગુંબજની વક્રતા અને સીલિંગ રિમના પ્રકાર બંનેને wokની ભડકતી ધાર સાથે મેળ ખાતું હોવું જોઈએ. સોસપેન્સ માટે રચાયેલ સપાટ ઢાંકણ ફક્ત સૌથી વધુ કિનાર બિંદુને સ્પર્શ કરશે અને વળાંકની આસપાસ મોટા ગાબડા છોડશે.
ટેમ્પર્ડ ગ્લાસ લિડ્સ માટે બે સીલિંગ રિમ વિકલ્પો ઉપલબ્ધ છે, જેમાં wok એપ્લીકેશન માટે સ્પષ્ટ ઉપયોગ કેસ છે:
- સ્ટેનલેસ સ્ટીલ રિમ: સપાટ, સીધા વર્ટિકલ પોટ હોઠ માટે રચાયેલ સખત ધાતુની ધાર. તે વક્ર, આઉટવર્ડ-ફ્લેરિંગ વોક રિમ્સને અનુસરવા માટે ફ્લેક્સ કરી શકતું નથી, તેથી તે માત્ર ન્યૂનતમ રિમ ફ્લેરવાળા વોક્સ માટે જ કામ કરે છે. અમારા વિશે વધુ જાણો સ્ટેનલેસ સ્ટીલ ઢાંકણ શ્રેણી
- સિલિકોન રિમ સાથે ટેમ્પર્ડ ગ્લાસ ઢાંકણ: લવચીક ફૂડ-ગ્રેડ સિલિકોન એક સુસંગત સીલ બનાવે છે જે અસમાન, વળાંકવાળા હોઠને સંપૂર્ણ રીતે અનુરૂપ છે. લગભગ તમામ પરંપરાગત વળાંકવાળા વોક્સ માટે આ પ્રાધાન્યવાળી પસંદગી છે, જે ગાબડાં અને ઢાંકણની હલચલ દૂર કરે છે. અમારા અન્વેષણ સિલિકોન કાચ ઢાંકણ શ્રેણી
તમારા ટેક્નિકલ ડ્રોઇંગ પર વ્યાખ્યાયિત કરવા માટે બે ઢાંકણ બેઠક માળખાં:
- ફ્લેટ રેસ્ટિંગ ફિટ: ઢાંકણ સીધી ટોચની કિનાર સપાટી પર બેસે છે
- રિસેસ્ડ સ્નેપ ફિટ: ચુસ્ત નિયંત્રણ માટે ઢાંકણ રિમમાં સહેજ ટપકે છે, રિમની ઊંડાઈ માટે વધારાના પરિમાણ તપાસની જરૂર છે.
4. પગલું 3: હેન્ડલ/નોબ કન્ફિગરેશન અને ક્લિયરન્સ વ્યાખ્યાયિત કરો
હેન્ડલ સાથે ટેમ્પર્ડ ગ્લાસ ઢાંકણનો ઉલ્લેખ કરતી વખતે, ટોચની અગ્રતા હેન્ડલ અને વોકની બાજુના કાન વચ્ચે ભૌતિક દખલને ટાળવાની છે. ઘણા પ્રોડક્શન સેમ્પલ ડાયમેન્શન ચેક પાસ કરે છે છતાં સંપૂર્ણ રીતે બંધ થઈ શકતા નથી કારણ કે નોબ wok હેન્ડલ્સને અથડાવે છે.
લોક કરવા માટેના મુખ્ય તકનીકી પરિમાણો:
- હેન્ડલ પ્રકાર પસંદગી: કોમ્પેક્ટ વોક્સ માટે ટૂંકા વર્ટિકલ નોબ; મોટા કોમર્શિયલ વોક્સ માટે લાંબુ આડું હેન્ડલ. જો જરૂરી હોય તો સ્ટેન્ડ-અપ (સ્વ-સ્થાયી) માળખું શામેલ કરો. અમારા તપાસો એસેમ્બલ કાચ ઢાંકણ સંકલિત હેન્ડલ્સ સાથે.
- ગેપ વેરિફિકેશન: જ્યારે સંપૂર્ણપણે બંધ હોય ત્યારે ઢાંકણના હેન્ડલ અને વોક ઇયર વચ્ચે ન્યૂનતમ ક્લિયરન્સને ચિહ્નિત કરો; બધી બાજુઓ પર 8 મીમીથી ઓછી ખાલી જગ્યા જાળવો નહીં.
- ગ્લાસ હોલ સેફ્ટી નિયમ: હેન્ડલ માઉન્ટિંગ હોલની કિનારી ઓછામાં ઓછા અંતરે બેસવી જોઈએ કાચની જાડાઈ 2 ગણી ટેમ્પરિંગ દરમિયાન સ્ટ્રેસ ક્રેકીંગને રોકવા માટે કાચની ધારથી દૂર રહો. પ્રમાણભૂત 4 મીમી ટેમ્પર્ડ ગ્લાસ ઢાંકણ માટે, આનો અર્થ એ છે કે છિદ્રની ધાર કાચની પરિમિતિથી ઓછામાં ઓછી 8 મીમી હોવી જોઈએ.
- હેન્ડલ મટિરિયલ ટેમ્પરેચર રેટિંગ wok ના ઓપન-ફ્લેમ રસોઈ વાતાવરણ સાથે મેળ ખાતું હોવું જોઈએ; 180°C થી ઉપર રેટ કરેલ બેકલાઇટ અથવા ફિનોલિક નોબ્સ પ્રમાણભૂત છે.
5. પગલું 4: Wok રસોઈ માટે સ્ટીમ વેન્ટ ડિઝાઇનનો ઉલ્લેખ કરો
વોક જગાડવો-ફ્રાઈંગ ઝડપી દબાણયુક્ત સ્પાઇક્સ અને ઉચ્ચ વરાળ આઉટપુટ બનાવે છે, તેથી સ્ટીમ વેન્ટ પેરામીટર્સ નીચા-તાપમાનના સ્ટોકપોટ ઢાંકણોમાંથી સીધા જ નકલ કરી શકાતા નથી. અયોગ્ય વેન્ટ સાઈઝીંગને કારણે ઢાંકણ ઉછળવા, પ્રવાહી બોઇલ-ઓવર અથવા વધુ પડતી ગરમીનું નુકશાન થાય છે.
તમારા ડ્રોઇંગ પર આ વેન્ટ વિશિષ્ટતાઓને સ્પષ્ટપણે વ્યાખ્યાયિત કરો:
- વેન્ટ કોર ફંક્શન: આંતરિક દબાણને સંતુલિત કરો, વધુ ગરમીમાં રસોઈ દરમિયાન ઢાંકણ કૂદકા અને સ્પિલેજને અટકાવો.
- વેન્ટ પોઝિશન નિયમો:
- દરેક સ્ટીમ વેન્ટ હોલની ધાર કાચની કિનારીથી અને હેન્ડલ માઉન્ટિંગ હોલથી ઓછામાં ઓછી 2× ગ્લાસ જાડાઈની હોવી જોઈએ.
- છિદ્રોને કોઈ તીક્ષ્ણ ધાર વિના સરળતાથી ચેમ્ફર કરવા જોઈએ; અનપોલિશ્ડ હોલ કિનારીઓ તણાવના બિંદુઓ બનાવે છે જે ટેમ્પરિંગ પછી સ્વયંસ્ફુરિત કાચ તૂટવાનું કારણ બને છે.
- વેન્ટ માપ પસંદગી:
- નાનું સિંગલ હોલ (5 mm–6 mm): ઓછી ઉકળતા બ્રેઇંગ માટે
- ડ્યુઅલ 4 mm–5 mm છિદ્રો: પ્રમાણભૂત જગાડવો-ફ્રાઈંગ માટે (સૌથી સામાન્ય wok lid રૂપરેખાંકન). અમારા જુઓ જી પ્રકારનું કાચનું ઢાંકણ ફેક્ટરી વેન્ટ છિદ્રો સાથે.
- એડજસ્ટેબલ સ્લાઇડિંગ વેન્ટ: ડ્યુઅલ સિમર અને હાઇ-હીટ રાંધવાના દૃશ્યો માટે
- મોટા કદના છિદ્રો ટાળો: ખૂબ મોટો વેન્ટ સતત ગરમીથી બચવા અને રસોઈના અસંગત તાપમાન તરફ દોરી જાય છે.
6. પગલું 5: ટેમ્પર્ડ ગ્લાસ લિડ્સ માટે સામગ્રી અને માળખાકીય વિશિષ્ટતાઓ
ફૂડ સેફ્ટી અને વોક ઓપન ફ્લેમના ઉપયોગ માટે થર્મલ શોકની જરૂરિયાતોને પહોંચી વળવા માટે તમામ સામગ્રીની જરૂરિયાતો B2B ખરીદી સ્પષ્ટીકરણમાં લખેલી હોવી જોઈએ.
ગ્લાસ બોડી
- સ્ટાન્ડર્ડ જાડાઈ: 4 mm અથવા 5 mm ટેમ્પર્ડ સોડા-લાઈમ ગ્લાસ, સામાન્ય ક્લીયર ગ્લાસ જે કુકવેરના ઘટકો માટે વપરાય છે (4 mm એ wok lids માટે મુખ્ય પ્રવાહનો વિકલ્પ છે). અમારા જુઓ સામાન્ય કાચનું ઢાંકણ પ્રમાણભૂત સોડા-ચૂનો વિકલ્પો માટે.
- થર્મલ આંચકો પ્રતિકાર: ન્યૂનતમ ΔT 180°C; પ્રીમિયમ કોમર્શિયલ-ગ્રેડના ઢાંકણાએ 220°C–250°C તાપમાનના અચાનક ફેરફારોને ક્રેકીંગ કર્યા વિના ટકી રહેવું જોઈએ
- ટેમ્પરિંગ પહેલાં તમામ કટીંગ અને હોલ ડ્રિલિંગ પૂર્ણ કરવું આવશ્યક છે; કોઈ પોસ્ટ-ટેમ્પરિંગ મશીનિંગને મંજૂરી નથી
સીલિંગ રિમ વિકલ્પો
- સ્ટેનલેસ સ્ટીલ રિમ: રસ્ટ પ્રતિકાર માટે SUS304 ગ્રેડનો ઉલ્લેખ કરો; તીક્ષ્ણ કિનારીઓ સંપૂર્ણપણે ડિબર્ડ અને પોલિશ્ડ હોવી જોઈએ.
- સિલિકોન રિમ સાથે ટેમ્પર્ડ ગ્લાસ ઢાંકણ: પ્લેટિનમ-ક્યોર્ડ ફૂડ-ગ્રેડ સિલિકોન FDA 21 CFR 177.2600 અને LFGB પ્રમાણપત્રનું પાલન કરે છે; વોક ઓપન ફ્લેમ ગરમીની સ્થિતિને મેચ કરવા માટે 230°C સુધી સતત તાપમાન પ્રતિકાર.
વધારાના માળખાકીય નિયમો
કોઈ તીક્ષ્ણ ખૂણા અથવા અનપોલિશ્ડ કિનારીઓ; તાણની સાંદ્રતા ઘટાડવા માટે તમામ કાચની પરિમિતિ ઝીણી જમીન અને પોલિશ્ડ હોવી જોઈએ.
7. પગલું 6: ડ્રોઇંગ કન્ફર્મેશન અને પૂર્વ-ઉત્પાદન નમૂનાનું નિરીક્ષણ
મોટા પાયે ઉત્પાદન કરતા પહેલા, ટેકનિકલ ડ્રોઇંગને અંતિમ સ્વરૂપ આપો અને પ્રી-પ્રોડક્શન સેમ્પલનું ફિઝિકલ ફિટ ટેસ્ટિંગ કરો. એકલા લેખિત રેખાંકનો રિમ સમોચ્ચની અસંગતતા પકડી શકતા નથી.
ફરજિયાત ચિત્રકામ વસ્તુઓ
- સહનશીલતા શ્રેણી સાથે કાચના ઢાંકણનો ચોક્કસ બાહ્ય વ્યાસ
- વોક રિમ આર્ક સાથે મેળ ખાતી ડોમ વક્રતા પ્રોફાઇલ
- હેન્ડલ હોલ અને સ્ટીમ વેન્ટ પોઝિશન માટે X/Y કોઓર્ડિનેટ્સ
- માઉન્ટિંગ છિદ્રનું કદ અને ધારથી છિદ્ર સલામતી અંતર
- સિલિકોન રિમ અથવા સ્ટેનલેસ સ્ટીલ રિમ પહોળાઈ અને ઊંડાઈ
- બધા ડ્રિલ્ડ છિદ્રો માટે ચેમ્ફર પરિમાણો
પૂર્વ-ઉત્પાદન નમૂના પરીક્ષણ ચેકલિસ્ટ
- ફિટ ટેસ્ટ: સમગ્ર કિનારના પરિઘમાં ધ્રુજારી, ગેપ અને સીલની ચુસ્તતા તપાસો
- હસ્તક્ષેપ પરીક્ષણ: ઢાંકણને સંપૂર્ણપણે બંધ કરો અને ખાતરી કરો કે હેન્ડલ અને વોક કાન વચ્ચે કોઈ સંપર્ક નથી
- વેન્ટ પર્ફોર્મન્સ ટેસ્ટ: પ્રેશર રીલીઝ અને બોઇલ-ઓવર નિવારણ તપાસવા માટે હાઇ-હીટ રસોઈનું અનુકરણ કરો
- પરિમાણીય તપાસ: તમામ માપેલા પરિમાણો જણાવેલ સહનશીલતાની અંદર રહે છે તે ચકાસવા માટે કેલિપર્સનો ઉપયોગ કરો
8. પગલું 7: બલ્ક સોર્સિંગ માટે બેચ ગુણવત્તા અને સ્પષ્ટીકરણ ચેકલિસ્ટ
બેચની ગુણવત્તાને નિયંત્રિત કરવા માટે આ કલમો સીધા જ તમારી બલ્ક ખરીદી તકનીકી સ્પષ્ટીકરણમાં ઉમેરો:
- પરિમાણીય સહનશીલતા: ઢાંકણનો બાહ્ય વ્યાસ ±0.5 મીમી; છિદ્ર સ્થિતિ સહનશીલતા ±1 મીમી
- ટેમ્પર્ડ ગ્લાસ ગુણવત્તા: થર્મલ શોક ટેસ્ટ પાસ કરો (180 ° સે તાપમાન તફાવત); કોઈ સૂક્ષ્મ તિરાડો, ચિપ્સ અથવા ધારની ખામીઓ નથી
- રિમ ગુણવત્તા: સ્ટેનલેસ સ્ટીલની કિનારી ઢીલાપણું વિના ચુસ્તપણે ચોંટી ગયેલી હોવી જોઈએ; સિલિકોન રિમ્સ કોઈ છાલ વિના સંપૂર્ણપણે બંધાયેલા હોવા જોઈએ
- સ્ટીમ વેન્ટનું નિરીક્ષણ: બધા છિદ્રો સરળતાથી ચેમ્ફર્ડ, કોઈ તીક્ષ્ણ કટીંગ ધાર નથી
- હીટ સેફ્ટી: સિલિકોન ઘટકોમાં માન્ય FDA/LFGB ફૂડ-ગ્રેડ પ્રમાણપત્ર હોવું આવશ્યક છે
- તમામ ફિનિશ્ડ લિડ શિપમેન્ટ માટે AQL 2.5 સ્તરનું નિરીક્ષણ
9. વોક ગ્લાસ લિડ સ્પષ્ટીકરણ વિશે વારંવાર પૂછાતા પ્રશ્નો
શું હું વક્ર વોક માટે સાર્વત્રિક કાચના ઢાંકણનો ઉપયોગ કરી શકું?
કૂકવેર માટે સાર્વત્રિક કાચના ઢાંકણા ફક્ત ફ્લેટ સ્ટ્રેટ-રિમ કૂકવેર પર કામ કરે છે. તેમની કઠોર કિનારીઓ ફ્લેરર્ડ વોક રિમ્સને અનુરૂપ થઈ શકતી નથી, જે નબળી સીલિંગ તરફ દોરી જાય છે. માત્ર સિલિકોન રિમ સાથેનું કસ્ટમ કોન્ટૂરેડ ઢાંકણ વક્ર વોક્સ પર ચુસ્ત ફિટ આપશે.
વોક લિડ્સ માટે સિલિકોન રિમ અને સ્ટેનલેસ સ્ટીલ રિમ વચ્ચે શું તફાવત છે?
સ્ટેનલેસ સ્ટીલ રિમ્સ કઠોર હોય છે અને તે માત્ર ફ્લેટ, નોન-ફ્લર્ડ વોક લિપ્સ પર ફિટ થાય છે. સિલિકોન રિમ સાથેનું ટેમ્પર્ડ કાચનું ઢાંકણું લવચીક નરમ સામગ્રીનો ઉપયોગ કરે છે જે વક્ર બાહ્ય ફ્લેરિંગ રિમ્સને અનુકૂળ બનાવે છે, જે તેને મોટાભાગના પરંપરાગત વોક્સ માટે પ્રમાણભૂત પસંદગી બનાવે છે.
સ્ટીમ વેન્ટને ઢાંકણની કિનારીથી કેટલા દૂર રાખવું જોઈએ?
વેન્ટ હોલની ધાર ઢાંકણની ધારથી કાચની જાડાઈ કરતાં ઓછામાં ઓછી બે ગણી દૂર હોવી જોઈએ. પ્રમાણભૂત 4 mm કાચ માટે, લઘુત્તમ સલામત અંતર 8 mm છે.
ઢાંકણના બાહ્ય વ્યાસ માટે મારે કઈ સહિષ્ણુતા સેટ કરવી જોઈએ?
એક વિશિષ્ટ wok મોડલ સાથે જોડવા માટે બાંધવામાં આવેલ કસ્ટમ-મેચ કરેલ wok ઢાંકણા માટે, બાહ્ય વ્યાસ સહનશીલતા ±0.5 mm પર સેટ કરો. જો તમે એક સાર્વત્રિક ઢાંકણ બનાવી રહ્યા છો જે બહુવિધ કુકવેર શૈલીમાં બંધબેસે છે, તો વિશાળ ±5 મીમી સહિષ્ણુતા સ્વીકાર્ય હોઈ શકે છે, જોકે સીલિંગ કામગીરી ઓછી સુસંગત હશે.
10. અંતિમ સારાંશ અને આગળનાં પગલાં
જથ્થાબંધ ઉત્પાદનમાં ફિટ નિષ્ફળતાઓને દૂર કરવા માટે રચાયેલ કડક પગલા-દર-પગલાં B2B એન્જિનિયરિંગ વર્કફ્લોને અનુસરે છે.
- આઉટ-ઓફ-રાઉન્ડ ભૂલો ટાળવા માટે ક્રોસ-ચેક વડે વોકના આંતરિક કિનારના વ્યાસને માપો
- ઢાંકણના ગુંબજની વક્રતાને મેચ કરો અને રિમનો પ્રકાર પસંદ કરો: વક્ર ફ્લેર્ડ વોક લિપ્સ માટે સિલિકોન રિમ
- કાનની દખલ દૂર કરવા અને કાચના છિદ્રની સલામતી અંતર જાળવવા માટે હેન્ડલ પ્લેસમેન્ટની ગણતરી કરો
- સ્ટીમ વેન્ટ જથ્થા, કદ અને સ્થિતિને એન્ટી-ક્રેકીંગ એજ ડિસ્ટન્સ નિયમો સાથે વ્યાખ્યાયિત કરો
- કાચની જાડાઈ, થર્મલ શોક રેટિંગ્સ અને ફૂડ-ગ્રેડ સિલિકોન પ્રમાણપત્રને લૉક ડાઉન કરો
- તકનીકી રેખાંકનો પરના તમામ પરિમાણોની પુષ્ટિ કરો અને પૂર્વ-ઉત્પાદન નમૂનાઓ સાથે ફિટને માન્ય કરો
- બલ્ક સોર્સિંગ દસ્તાવેજોમાં તમામ સહનશીલતા અને ગુણવત્તા પરીક્ષણ આવશ્યકતાઓ લખો
વોક લિડ પ્રોક્યોરમેન્ટમાં સૌથી મોટું જોખમ વક્ર વોક રિમ ભૂમિતિ માટે એડજસ્ટ કર્યા વિના કૂકવેર સ્પેક્સ માટે સામાન્ય કાચના ઢાંકણની નકલ કરવાથી આવે છે. ઉપરોક્ત દરેક પરિમાણ અને માળખાકીય વિગતોનું દસ્તાવેજીકરણ કરીને, તમે તમારા ઉત્પાદન ભાગીદારને સીધા મોકલવા માટે તૈયાર સંપૂર્ણ સુસંગત તકનીકી સ્પષ્ટીકરણ શીટ બનાવી શકો છો. અમારી ટીમનો સંપર્ક કરો કસ્ટમ વોક ગ્લાસ લિડ ડેવલપમેન્ટ અને બલ્ક ક્વોટેશન માટે.








